





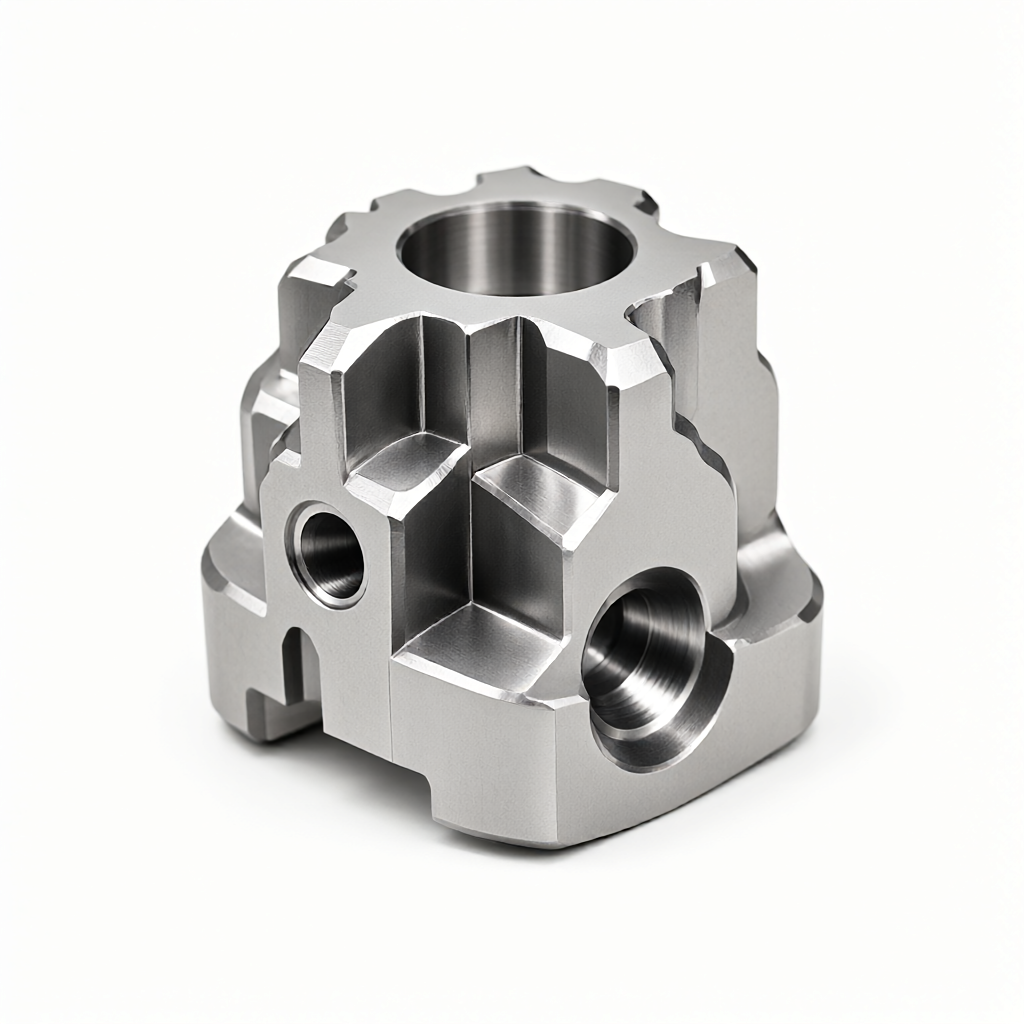
Parti aerospaziali CNC Lavorazione di pezzi d'acciaio ad alta durezza Linee guida tecniche per taglio a secco e micro-lubrificazione
Nel campo aerospaziale, lega di titanio e parti in acciaio ad altissima resistenza a causa del loro rapporto eccellente resistenza e fatica sono ampiamente utilizzate nei pezzi strutturali chiave come carrelli di atterraggio, staffe del motore, tuttavia, tali materiali sono ad alta durezza, scarsa conduttività termica, taglio tutto bagnato tradizionale a causa di scarico difettoso del truciolo e rischio residuo ad alta temperatura, sono stati gradualmente tagliati a secco. I processi di sostituzione di Dry Machining e Mini-Lubrication (MQL) Come produttore di componenti CNC personalizzati di precisione, definiamo i parametri di taglio in base alla qualità del materiale e alle tolleranze richieste nella produzione di massa, garantendo al tempo stesso un 'elevata finitura e la coerenza della massa con la precisione dimensionale di ± 0,01 mm.
Sfide di taglio e modalità di guasto per componenti di acciaio ad alta durezza
Acciaio ultra-resistente di grado aeronautico (come 4340, 1540 gradi ecc.) durezza è di solito nell 'intervallo HRC40-HRC60, la tendenza di foratura è evidente se i parametri di taglio non sono corretti, facile da apparire nei seguenti modi di guasto:
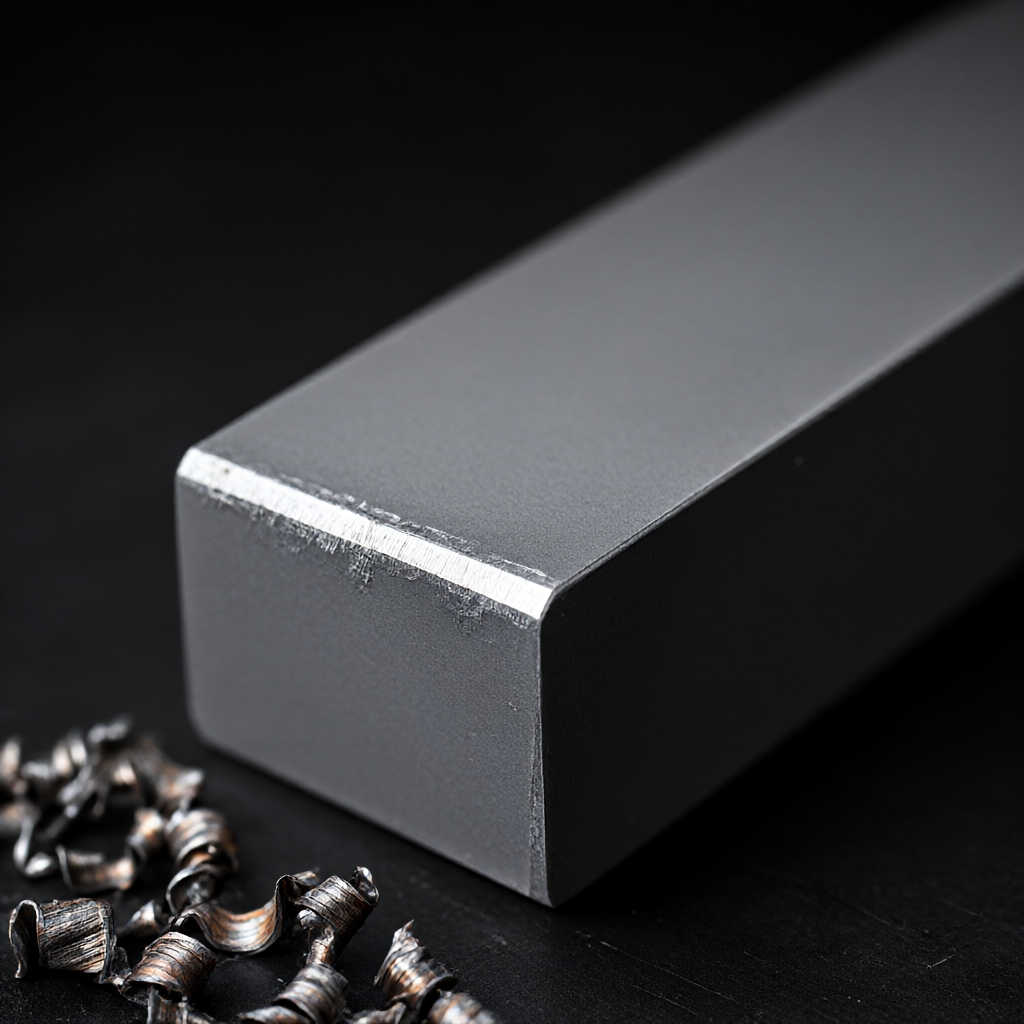
- Coltelli da coltello e segni di mezzaluna: Una singola via di dissipazione del calore sotto il taglio a secco, la temperatura della zona di taglio è aumentata drasticamente, con conseguente erosione del rivestimento in lega di resistenza all 'usura dell' utensile o ammorbidimento del substrato.
- Lavorazione a caldo variabile: La distribuzione della tensione residua non è uniforme, dopo la lavorazione si verifica una deriva dimensionale per un periodo di tempo, superando la banda di tolleranza di ± 0,01 mm.
- micro-rottura della superficie: L'attrito del truciolo graffia ripetutamente la superficie lavorata, influendo sulla vita a fatica, specialmente nell 'accettazione aeronautica, che è un grave difetto.
I principi di taglio a secco e lubrificazione a microstrato (MQL)
Asciugatura secca: equilibrio tra efficienza ed ambiente
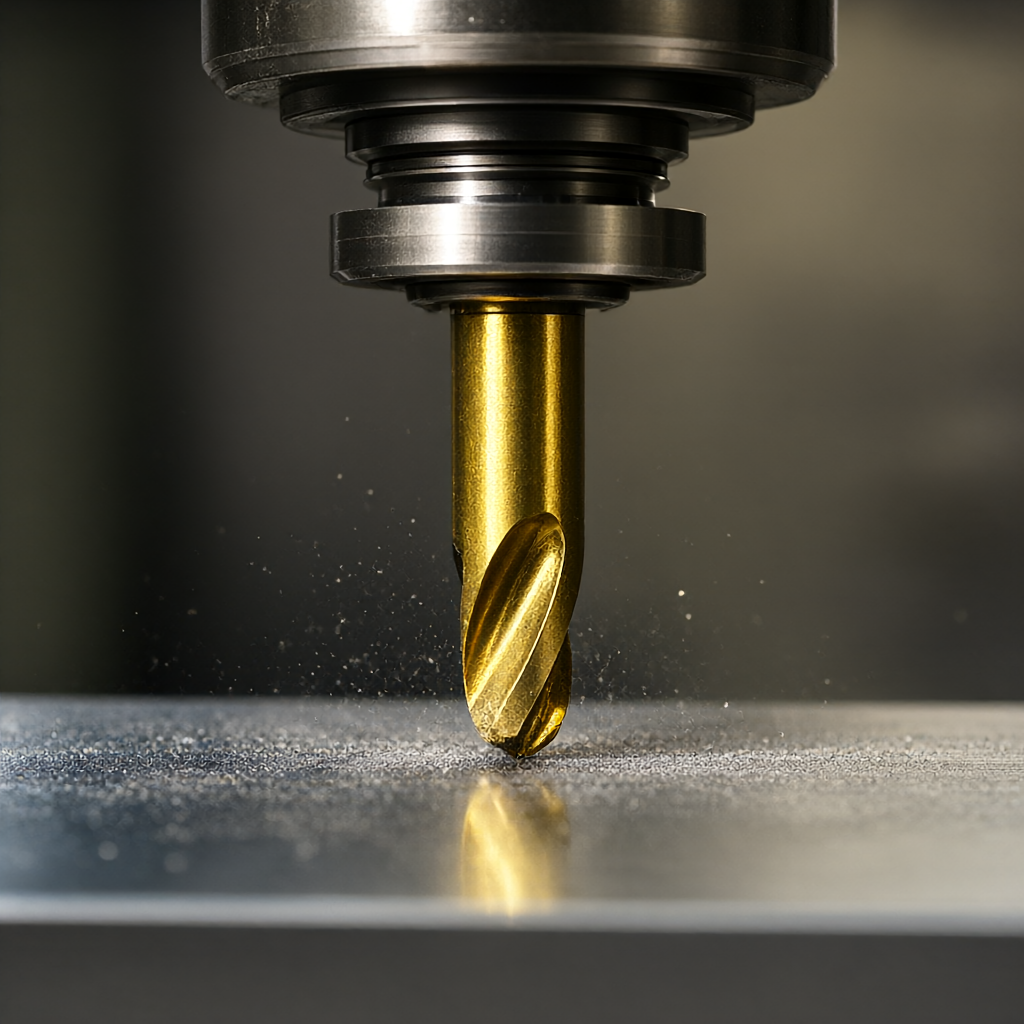
Il taglio a secco non introduce alcun mezzo di raffreddamento, si basa principalmente sulle prestazioni di isolamento termico del rivestimento dell 'utensile (come PVD titanio e alluminio azoto) e sull' effetto di "indurimento a caldo" ad alta velocità, in modo che il taglio del truciolo lasci rapidamente la zona colpita dal calore. Questo metodo è adatto per la sgrossatura ad alta efficienza delle leghe di alluminio e dei pezzi di acciaio di bassa e media durezza, ma nella finitura dell 'acciaio ad alta durezza, a causa dell' incapacità di ridurre il coefficiente di attrito, la durata dell 'utensile è limitata.
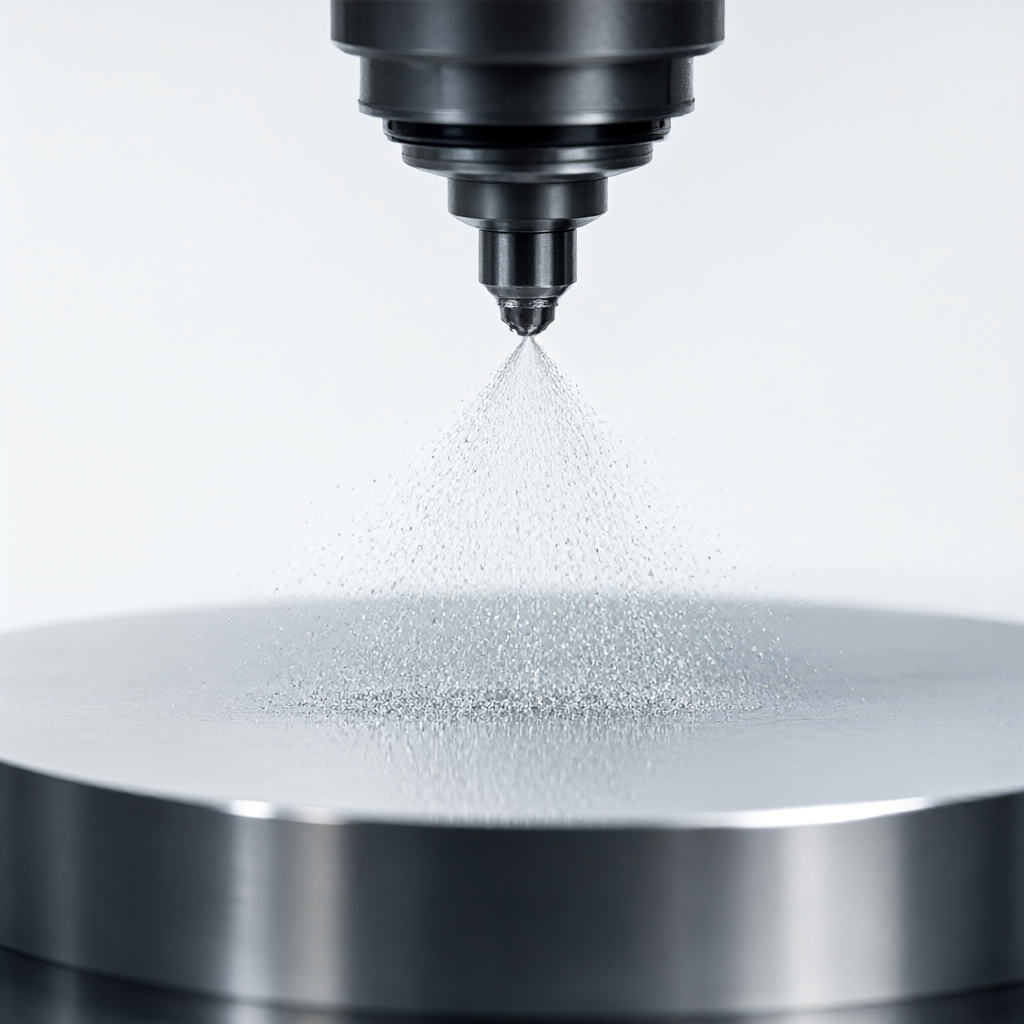
Lubrificazione in tracce (MQL): temperatura e lubrificazione accurate
La tecnologia di microlubrificazione inietta l'olio lubrificante (in genere olio vegetale o estere sintetico) nell 'area di taglio a una dose di diversi centimetri cubi al secondo, mantenendo i vantaggi ambientali e di alta velocità di taglio a secco, riducendo anche l'attrito tra utensile e pezzo attraverso la membrana dell' olio, riducendo significativamente la forza di taglio e la temperatura di taglio Per la fresatura fine di parti aerospaziali e la lavorazione dei fori all 'interno dell' auto, MQL è un mezzo chiave per controllare la rugosità superficiale (Ra 0,4 μ m-0,8 μ m).
Parametri di taglio a confronto con piani di processo
Per le parti assiali dell 'acciaio 4340 (HRC50) lavorate con centri di fresatura a 4 assi, i seguenti intervalli di parametri consigliati per entrambi i processi:
| Parametri di processo | Tutto asciutto (Dry) | Lubrificazione minima (MQL) | Fase di applicazione |
|---|---|---|---|
| Fattore principale a rotazione | tra 1500 e 1800 rpm | tra 2.000 e 2.500 rpm | Lavorazione Fine |
| Vai alla velocità | tra 80 e 120 mm/min | tra i 150 e i 200 mm/min | Lavorazione Fine | profondità (ap) | fino a 0.5 mm | fino a 1.0 mm | Lavorazione/Rifinitura a metà | Tipologie di coltelli | PVD metallo duro rivestito con AlN Tiuro | CBN (nitruro di boro) o PVD TiAlN | Lavorazione Fine | Rugosità superficiale. | Ra circa 1,6 µ m | Ra 0.4 μ m-0.8 μ m (opzionale) | Criteri di accettazione |
| coltelli vita | Molto breve (circa 20 - 30 pezzi) | Molto lungo (circa 40 - 60 pezzi) | Economia quantità |
DFA propone punti di contatto con il progetto
Quando riceviamo i disegni, eseguiamo una revisione DFM (Manufacturing Design), concentrandosi su:
- Il muro minimo: Acciaio ad alta durezza sventola nella finitura, si raccomanda di posizionare la chiave con resistenza agli urti non inferiore a 0,8 mm, o per aumentare il design del gomito di rinforzo.
- Per la sbavatura è richiesto: parti aeronautiche di solito richiedono nessuna sbavatura bordo, taglio tagliente a secco, è necessario aggiungere il processo di pulizia angolare o lasciare un margine di sbavatura nella programmazione.
- Tolleranza di forma: Per i requisiti della coassiale di 0,02 mm, si consiglia di utilizzare il processo di fresatura completa dell 'automobile "una volta montata la clip per completare tutta la lavorazione della superficie" per evitare errori di posizionamento secondari.
Test di qualità e controllo della coerenza dei volumi
Per garantire l'affidabilità dei componenti aerospaziali, applichiamo controlli di qualità rigorosi:
- Miele di controllo: Verificare un singolo materiale con il rotolo di acciaio/barra, campionare per prove di durezza (LOCK HRC) e analisi spettrali per confermare che la qualità del materiale è conforme all 'asta.
- Conferma del primo caso (FAI) I primi tre componenti sono stati misurati su scala reale, con una CMM (macchina di misura a coordinate) per verificare i punti critici e i contorni e registrare i dati di base.
- Processo di verifica: Ogni 50 pezzi vengono scelti per le dimensioni chiave, monitorando la tendenza di usura dell 'utensile; non appena la deriva delle dimensioni si avvicina al limite inferiore di tolleranza, l'utensile viene immediatamente sostituito o il valore di compensazione viene regolato.
- Controllo completo delle spedizioni: Per la qualità della superficie, il valore Ra viene rilevato con uno strumento di rugosità e confermato mediante un esame visivo che non vi siano graffi o residui di olio (le parti tagliate a secco sono lavate a ultrasuoni).
Conclusioni e raccomandazioni d'azione
Nella lavorazione di acciaio ad alta durezza per l'industria aerospaziale, la scelta MQL con gli utensili CBN consente di bilanciare meglio efficienza, qualità superficiale e costi con il nostro cluster di 72 macchine CNC, che supporta la lavorazione a 3/4/5 assi, offre una capacità di consegna in serie di 15 - 25 giorni ed è in grado di gestire requisiti estetici di finitura elevati.
Se avete bisogno di parti aerospaziali in acciaio ultra-resistente, titanio o leghe ad alta temperatura, inviate disegni 2D o modelli 3D al nostro team di ingegneri con analisi e preventivi DFM gratuiti per aiutarvi a ottimizzare il progetto e bloccare il nodo di consegna.
Domande frequenti sulla lavorazione CNC di parti aerospaziali (FAQ)
Quando si tagliano a secco parti di acciaio ad alta durezza, come evitare che i pezzi si deformino troppo?
Si consiglia di utilizzare "piccola profondità di taglio, alta velocità di taglio, grande larghezza" strategia di taglio intermittente, l'uso del taglio del truciolo per rimuovere il calore; o aumentare il tempo di attesa "stabilità di rinvenimento" tra i processi di dimensioni chiave e attendere che il pezzo sia completamente raffreddato a temperatura ambiente e quindi rifinito.
L'olio MQL (Micron Lubrication) rimane sulle superfici dei pezzi?
Oli MQL qualificati sono generalmente biodegradabili oli vegetali o esteri sintetici, in quantità molto piccole (0,1 - 0,5 ml al minuto) dopo la lavorazione devono essere sottoposti a pulizia ultrasonica o pulizia con solventi volatili, che possono rimuovere la membrana dell 'olio, soddisfare i requisiti di pulizia del montaggio aeronautico.
Per le parti assiali ad alta durezza fino a 500 pezzi, la MQL è più economica rispetto ai fluidi da taglio tradizionali?
In generale, MQL è più economica, anche se la durata dell 'utensile dei fluidi da taglio è leggermente più lunga, la MQL elimina i costi di sostituzione del liquido di raffreddamento, filtrazione e trattamento ambientale, supporta avanzamenti più elevati e tempi di lavoro integrati più brevi, soprattutto per ordini di massa con consegna rapida entro 15 - 25 giorni.
È possibile lavorare parti di acciaio per aviazione di durezza superiore a HRC 55?
I nostri centri di lavorazione a 4/5 assi dotati di utensili CBN e una funzione di lubrificazione micro possono lavorare fino a HRC60 o giù di lì per le parti specifiche secondo la geometria delle parti e la valutazione della classe di tolleranza, si consiglia di fornire i disegni per l'analisi DFM.
Come garantire la tolleranza coassiale entro 0,02 mm durante la lavorazione?
Utilizzando la macchina utensile composita della fresatura, la tornitura e la fresatura vengono completate in un unico caricatore; o utilizzando una pinza idraulica ad alta precisione nel centro di lavorazione a 5 assi prima della lavorazione mediante riferimento di clip CMM e compensando gli errori della pinza nel post-trattamento CAM per garantire che le tolleranze di forma siano standard.



