





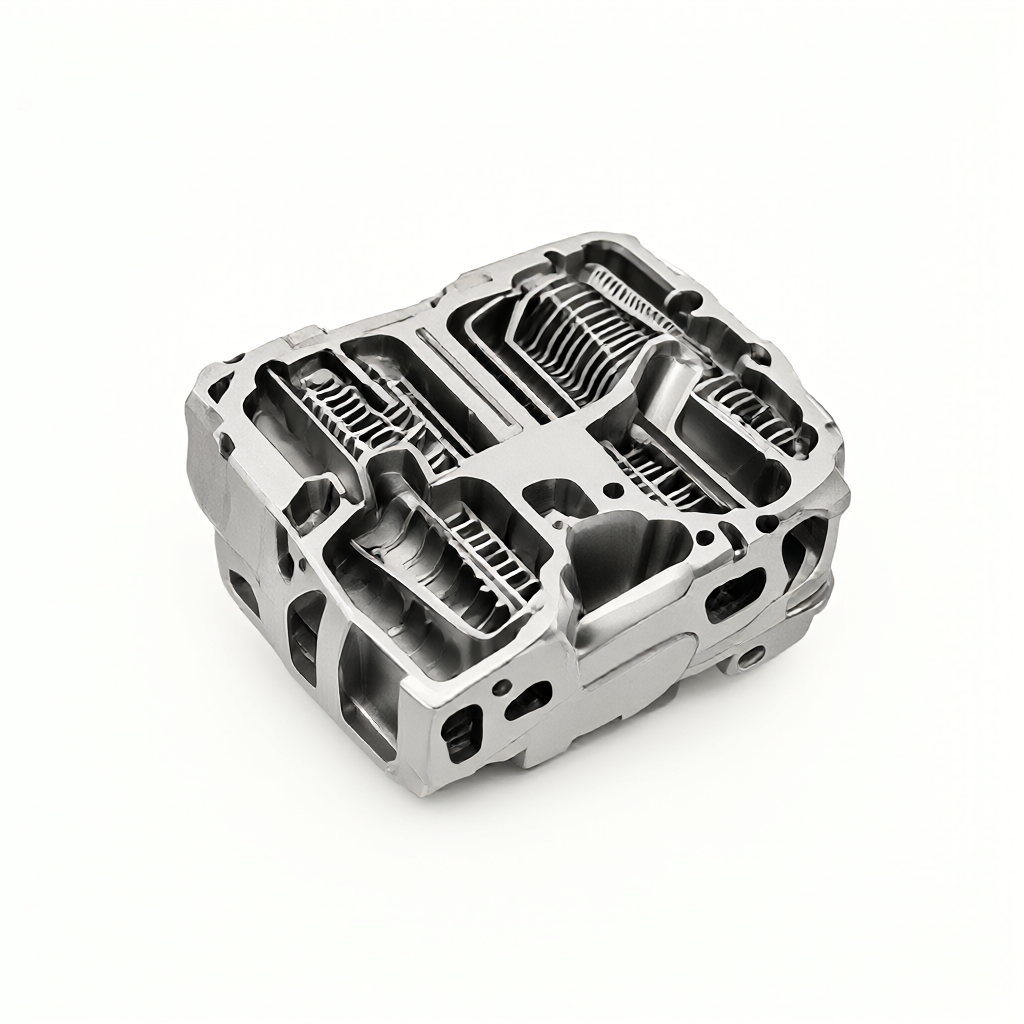
Ti6Al4V Titanium: fuori controllo il calore di taglio e le cause principali della deformazione dei componenti
Nei componenti strutturali aerospaziali, il Ti6Al4V (titanio TC4) è stato adottato in grandi quantità a causa dell 'elevata resistenza al rapporto di taglio e della bassa densità, ma la sua conducibilità termica è solo 26,9 W/(m·K), circa 1/4 di alluminio e 1/5 di acciaio, il che significa che nella fresatura o nella tornitura ad alta velocità, più del 90% dell' energia di taglio viene convertita in calore e la maggior parte è concentrata nell 'apertura dell' utensile e nell 'area di contatto truciolo, con conseguente accelerazione della temperatura locale è facile da superare 800 ° C. La durezza dell' utensile è notevolmente diminuita. Allo stesso tempo, la superficie del pezzo a causa di impatto termico istantaneo produce lo stress di trazione residua, le pareti sottili sono soggette a espansione e contrazione incoerente causate dalla deformazione della deformazione per parti aeronautiche personalizzate in serie, se non è possibile gestire efficacemente il calore di taglio, porterà direttamente alla deriva della tolleranza di ± 0,05 mm oltre, la rugosità superficiale peggiora a Ra1,6 μ m sopra, innescando un 'intera serie di rischi di rottamazione.
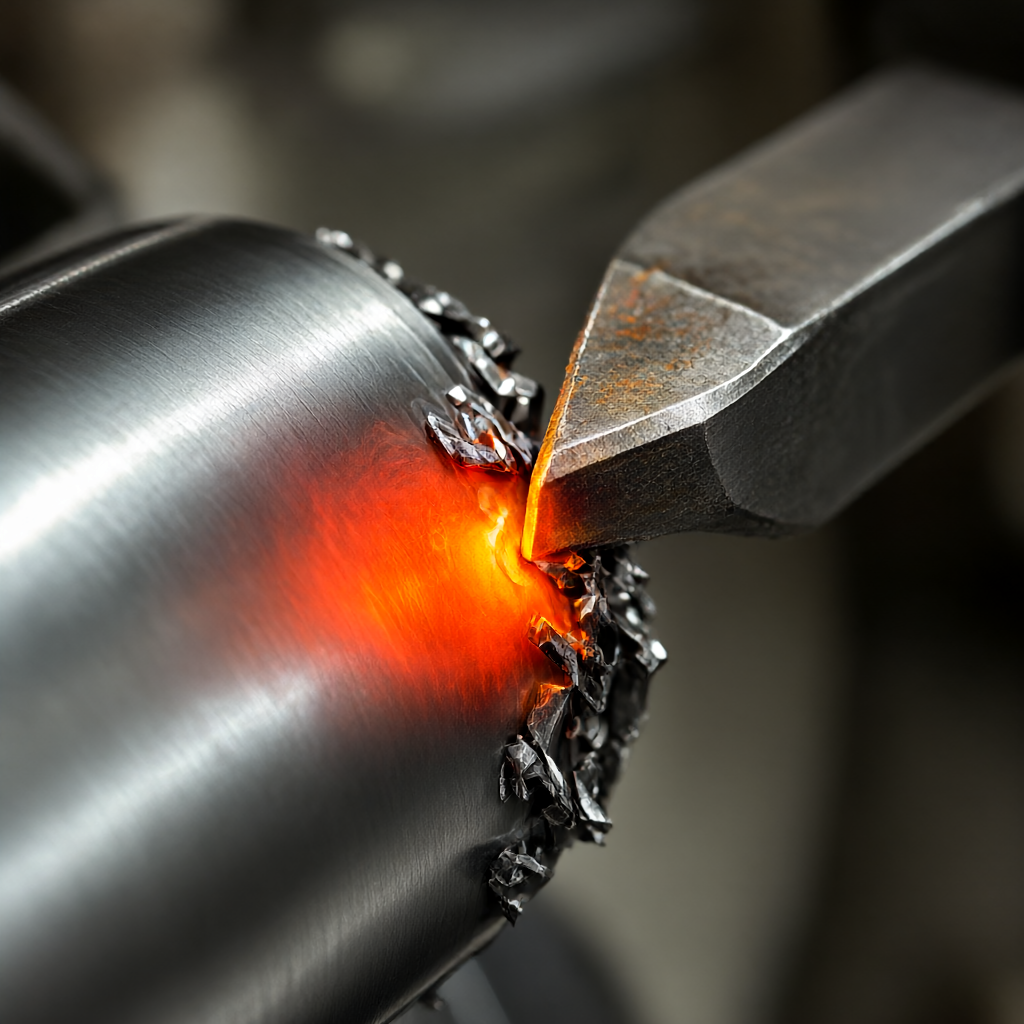
Il percorso di trasferimento del calore di taglio e il meccanismo associato alla vita del coltello
Comprendere la gestione termica necessaria per eliminare il flusso di calore nel taglio in lega di titanio, il calore passa principalmente in tre direzioni: taglio trucioli, utensili e pezzi a causa della bassa plasticità della lega di titanio, elevata indurimento della lavorazione, trucioli a strisce brevi, portando via circa il 70% del calore; utensile assorbe circa il 20%, è l'utensile principale guasto; gli oggetti assorbono solo il 10%, ma a causa di una piccola capacità termica e parete, l'aumento di temperatura cumulativo quando la temperatura del coltello anteriore dell 'utensile supera i 600 ° C, la diffusione del rivestimento; Più di 800 ℃, il limite di limite della giunzione metallica del substrato in metallo duro precipiterà il cobalto, portando al distacco, quindi l'obiettivo principale della gestione termica è quello di ridurre la temperatura dell 'interfaccia del coltello e non semplicemente ridurre l'aumento generale della temperatura del pezzo, che richiede che il mezzo di raffreddamento agisca precisamente nell' area di taglio, non irrorazione, altrimenti il mezzo a bassa temperatura a contatto con la superficie del pezzo in lavorazione ad alta temperatura produrrà l'impatto della cricca di calore, in particolare la successiva necessità di trattamento criogenico delle strutture aeronautiche sono più dannose.
Tre principali opzioni di lubrificazione a raffreddamento a confronto e logica di selezione
Per i componenti aeronautici Ti6Al4V, le tre strategie principali del settore sono taglio a secco, lubrificazione a traccia (MQL) e raffreddamento ad alta pressione (HPC), ciascuna delle quali ha un limite e deve essere combinata con le decisioni sulle caratteristiche del componente, la configurazione dell 'attrezzatura e i vincoli di costo.
| Tipo di programma | Forme mediatiche | Parametri/pressioni tipici | Scenari di applicazione | Vantaggi principali | Principali limitazioni |
|---|---|---|---|---|---|
| Taglio | Senza media | stanza ambiente | Ricchezza, margini elevati, pareti spesse | Basso costo, nessun processo di pulizia, adatto per la fresatura ad alta velocità | Breve durata dell 'utensile, alto rischio di bruciature superficiali, non adatto per la finitura |
| Lubrificazione minima MQL | Aria compressa + nebbia | 3-6 bar, tra 10 e 50 g/h | Lavorazione fine, pezzi a parete sottile, superfici complesse | Puntamento preciso, buon effetto di raffreddamento, migliore qualità superficiale, protezione ambientale | dipende dalla precisione dell 'ugello e dalla successiva pulizia della nebbia d'olio |
| Raffreddamento HPC ad alta pressione | Emissioni/fluidi sintetici. | tra 30 e 60 bar | Canali chiusi, fori profondi, operazioni difficili da tagliare | Forte capacità di pulitura, pervietà di rimozione, durata utensile notevolmente prolungata | Elevati costi di trasformazione delle attrezzature, alta percentuale di guasto del sistema idraulico, rischio di inquinamento |
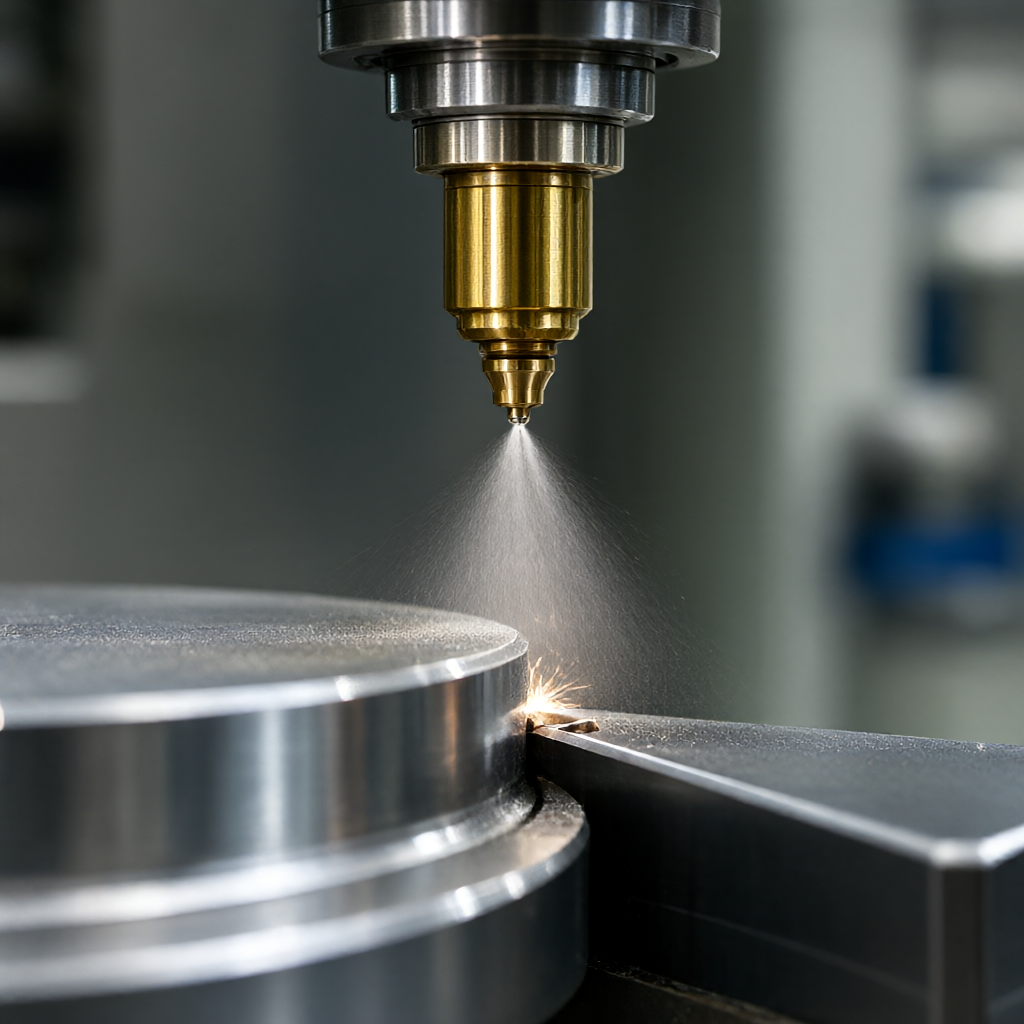
Per le superfici complesse e le barre sottili comuni nelle parti aerospaziali, la MQL è generalmente la scelta preferita per bilanciare precisione, durata e pulizia, atomizzando l'olio di taglio con aria compressa, spruzzando con precisione la nebbia dell 'olio fino al punto di taglio, inibendo la temperatura elevata dell' utensile ed evitando il flusso di grandi quantità di liquidi nella cavità del pezzo da lavorare con conseguente shock termico. Se le parti hanno una profondità di sovrapposizione o una camera chiusa, il calore di taglio non può essere portato attraverso la convezione dell 'aria, è necessario utilizzare l'HPC, l'uso di flusso liquido ad alta pressione per forzare la rimozione del truciolo e rimuovere l'accumulo di calore, per evitare che il truciolo si aggiri la superficie di lavorazione.
Implementazione del raffreddamento ad alta pressione MQL e configurazione dell 'attrezzatura
L'implementazione della gestione termica MQL, è fondamentale che la posizione dell 'ugello e la regolazione del flusso devono essere a 3 - 5 mm dal punto di taglio, l'angolo di circa 45 gradi per garantire che la nebbia di olio copra l'intero fronte del coltello e il flusso sia regolato in base alla velocità di taglio: Vc = 200 m/min, consigliato 15 - 20 g/h; Vc> 400 m/min, la scelta del liquido di sollevamento a 30 - 40 g/h, con un elevato punto di infiammabilità (> 200 ° C), bassa viscosità e l'aggiunta di materiale protettivo per la compressione dell' interfaccia di titanio ad alta temperatura. Per le parti di raccordi aeronautici lavorate al centro di lavorazione a 5 assi, l'ugello di collegamento multiasse deve essere compensato dinamicamente con la lama, altrimenti si verificherà un punto cieco di raffreddamento, il sistema HPC richiede la camera d'olio incorporata nel mandrino della macchina o un ugello ad alta pressione montato lateralmente, la pressione è stabile sopra 40 bar e il flusso è superiore a 5 L/min, entrambi i programmi devono essere utilizzati per penetrare efficacemente lo strato di taglio della temperatura online, quando la temperatura dell 'area di taglio continua sopra 650 ° C, aumentare automaticamente il flusso o attivare l'allarme per evitare l'accumulo di calore incontrollato.
L'influenza dei parametri di taglio e delle strategie utensile sull 'accumulo di calore
La gestione termica non si limita al mezzo di raffreddamento, i parametri di taglio e la geometria dell 'utensile sono i mezzi di controllo della fonte Ti6Al4V consiglia l'uso di un intero fresa in metallo duro con un angolo di inclinazione principale (60 °-75 °), riducendo la profondità di taglio assiale e riducendo la forza di taglio della lunghezza dell' unità, riducendo così la generazione di calore dovrebbe essere bassa e moderata, vf = 0.1 - 0.2mm/rev, per evitare di troppo spessore che provoca l'impatto della febbre dell 'utensile. La velocità del mandrino non dovrebbe essere troppo alta, si consiglia di mantenere l'intervallo 2000 - 4000 rpm, bilanciamento della rigidità del mandrino e l'efficienza di taglio del rivestimento dell 'utensile è selezionato AlCrN o TiAlN, la sua temperatura antiossidante può raggiungere più di 800 ° C, in ambiente MQL può mantenere più lungo hard rosso, inoltre, la rottura del tagliente porta (D-shape) può disperdere, ridurre lo sforzo di produzione in serie, dovrebbe essere creato un modello di durata utensile, 50 pezzi di lavorazione o rettifica forzata, per evitare la sostituzione del tagliente caldo locale troppo caldo.
Prevenzione della deformazione termica e test di precisione
La prevenzione della deformazione termica deve essere portata attraverso il montaggio e l'intero processo di lavorazione dovrebbe ridurre al minimo il punto di bloccaggio, usando ventose a vuoto o artigli morbidi, evitando indentamenti locali e residui di stress e pianificazione del percorso di elaborazione in conformità con il principio "primo spessore dopo spessore, prima all 'interno, simmetricamente all' margine di elaborazione di 0,1 - 0,2 mm per ogni strato, un coltello finale nell 'ambiente a temperatura costante per completare, eliminando la deformazione causata dal rilascio di forza interna. Parti di accettazione, oltre alle tolleranze dimensionali di rilevamento CMM a tre coordinate convenzionali (± 0,01 mm) oltre, deve essere aumentata l'analisi microscopica del tessuto magnetico residuo di superficie e l'area di influenza termica utilizzando un ruvido per rilevare il valore Ra, la superficie rifinita dovrebbe raggiungere meno di Ra0,4 μ m; nessuna traccia di blu bruciatura attraverso l'ispezione di scansione ottica per le parti critiche dell 'aviazione, è anche necessario eseguire il test di penetrazione di fluorescenza, per escludere difetti nascosti come le crepe termiche se la dimensione della massa è troppo scarsa, in primo luogo per controllare lo stato di raffreddamento e utensile, non semplicemente attribuendo la precisione della macchina.
Perché la lavorazione della lega di titanio Ti6Al4V deve essere incentrata sulla gestione termica di taglio?
A causa della bassa conduttività termica di Ti6Al4V (26,9 W/(m·K)) e dell 'area di taglio più di 800 ° C, è difficile raggiungere una tolleranza ± 0,01 mm con conseguenti usura rapida dell' utensile, deformazione termica sovrarappresentata e perdita di gestione termica della superficie.
Quali sono i vantaggi della micro-lubrificazione MQL rispetto al tradizionale taglio bagnato nella lavorazione del titanio?
MQL consuma solo olio da taglio da 10 - 50 g/h ed è mirato al raffreddamento e privo di residui liquidi, evitando la deformazione da urto termico delle pareti sottili; soddisfa inoltre i requisiti di elevata pulizia dei componenti aerospaziali senza necessità di successiva pulizia, migliorando il battito della linea e la conformità ambientale.
Per quali tipi di parti aerospaziali è disponibile il raffreddamento HPC ad alta pressione?
È adatto per strutture complesse come cavalcavia profonda, cavità chiusa e dissipatori di calore, difficili da dissipare o eliminare il truciolo difficile pressione di oltre 40 bar può forzare lo scarico del truciolo e penetrare lo strato di truciolo, impedire l'estrazione secondaria della superficie e garantire l'accuratezza delle caratteristiche interne.
Come possono essere regolati i parametri di taglio per ridurre l'accumulo termico Ti6Al4V?
Si consiglia di utilizzare un utensile di polarizzazione principale di grandi dimensioni, avanzamento basso (0,1 - 0,2 mm/rev), velocità media (2000 - 4000 rpm), e con utensili rivestiti AlCrN rifinito e lasciare il margine macchina fine per completare la finitura finale in un ambiente a temperatura costante per rilasciare lo stress.
Come accettare la qualità di lavorazione a caldo dei componenti in titanio?
Oltre alle tolleranze dimensionali a tre coordinate (± 0,01 mm) e alla rugosità (Ra0,4 μ m), l'assenza di bruciature blu dei capelli deve essere verificata a occhio o mediante scansione ottica e la frattura termica deve essere verificata dal primo pezzo in combinazione con un 'ispezione di processo per monitorare la durata dell' utensile e lo stato contrappuntistico di raffreddamento.
Conclusioni e proposte d'offerta
La gestione termica della lavorazione delle parti aeronautiche di Ti6Al4V, essenzialmente i parametri di taglio, la selezione dell 'utensile e la strategia di raffreddamento dell' ingegneria del sistema di taglio a secco, MQL e HPC non sono punti positivi o negativi, ma problemi di abbinamento dello scenario con sottili trattamenti MQL preferiti, chiusura caratteristiche che si basano su HPC, sgrossatura può provare a secco per ridurre i costi incorporando il controllo termico nella fase DFM, aiutando a migliorare significativamente la coerenza del lotto e l'economia dell 'utensile. Se il vostro progetto coinvolge parti strutturali complesse in lega di titanio, potete inviare i disegni al team ShowyMetal Technology, dove la valutazione del processo e i preventivi includono piani di raffreddamento, configurazioni degli utensili e controllo delle tolleranze entro 24 ore, garantendo l'accettazione del pezzo una tantum.



