





Nella produzione di componenti aerospaziali, la fresatura CNC con cavità complesse affronta la doppia sfida dell 'ottimizzazione del percorso dell' utensile e della velocità di rimozione del materiale, assegnando scientificamente la sgrossatura e la finitura del margine, ed è una decisione ingegneristica fondamentale per bilanciare l'efficienza produttiva, l'accuratezza dimensionale e l'integrità della superficie. Questo articolo, basato sull 'esperienza pratica di lavorazione del collegamento di fresatura a 5 assi e della fresatura ad alta velocità a 3 assi, analizzerà la strategia di distribuzione dell' margine per i componenti di alluminio aeronautico (ad es. 7075-T6) e leghe di titanio (ad es. Ti-6Al-4V), concentrandosi sul controllo del residuo, sulla logica di selezione dell 'utensile, sulla compensazione della deformazione termica e sugli standard di accettazione, fornendo agli ingegneri una soluzione di pianificazione del processo riutilizzabile.
Una struttura complessa con una logica ingegneristica di allocazione del margine
L'allocazione del margine non è una semplice impostazione dei valori fissi, ma si basa sul principio di "mantenimento della luce" del progetto di sistema per rimuovere la maggior parte dei materiali, ridurre il carico del mandrino della macchina, evitare interferenze con manico; La fase di finitura si concentra sulle dimensioni finali e sulla qualità della superficie, richiede una forza di taglio molto bassa per sopprimere il fenomeno del coltello.
- Livello di trasformazione medio:Normalmente impostato a 0,5 mm a 1,5 mm per la struttura a cavità profonda, è necessario considerare il rapporto percorso lunghezza utensile, lasciando un margine laterale più grande per evitare il volano causato da rigidità insufficiente.
- Numero medio di pezzi lavorati:Se il rapporto di profondità della cavità è maggiore di 5:1, si consiglia di aggiungere questo processo, con un margine di 0,2 mm a 0,4 mm, per eliminare la deformazione di rilascio di stress dopo la lavorazione di grezze.
- Numero massimo di trasformazione:Di solito controllato a 0,05 mm a 0,2 mm, a seconda del diametro dell 'utensile utensile fresa verticale di piccolo diametro (ad esempio sotto 3 mm) con un margine raccomandato di non più di 0,1 mm, per evitare la flessione dell' utensile.
Nelle parti aeronautiche, le caratteristiche delle pareti sottili sono soggette a deformazione a causa del rilascio di stress da carico, quindi la strategia dell 'margine deve essere compensata all' indietro in combinazione con la deformazione prevista dall 'analisi degli elementi finiti (FEA) per garantire che la finitura rilasci lo stress e che le dimensioni siano ancora all' interno della banda di tolleranza.
Confronto tra il margine di materiale principale e i parametri di processo
Le caratteristiche di taglio dei diversi materiali sono enormi, la forza di taglio della lega di alluminio è piccola, adatta per l'elaborazione di sgrossatura di alimentazione di grandi dimensioni; lega di titanio ha scarsa conduttività termica, coltello appiccicoso, è necessario ridurre notevolmente la velocità di taglio e aumentare il margine disponibile nella seguente tabella rispetto ai parametri di riferimento della lega di alluminio 7075-T6 e lega di titanio Ti-6Al-4V nella tipica lavorazione complessa di cavità.
| Fase processo | Marchio materiale. | Eccesso consigliato (mm) | Velocità del mandrino (rpm) | avanzamento per dente (mm/z) | Osservazione |
|---|---|---|---|---|---|
| lavorazione grossolana | Riferimento 7075-T6Al | 0.5-1.0 milioni | 8000 - 12000 unità | 0.2 Il 0.4 | Utilizzare un coltello dai denti ruvidi, sottolineando l'efficienza |
| Fine lavorazione | Riferimento 7075-T6Al | 0.05 Il 0.15 | 12.000 - 15.000 unità | 0.02 dal 0.05 | Alta levigatura, Ra fino a 0,4 μ m |
| lavorazione grossolana | Riferimento: Ti-6al-4V | 0.5 Il 1.5 | tra 250 e 400 | 0.02 dal 0.04 | Bassa velocità e profondità, necessita di un raffreddamento intenso |
| Fine lavorazione | Riferimento: Ti-6Al-4V | 0.1 Il 0.3 | tra 300 e 500 | 0.01 dal 0.02 | Prevenzione del surriscaldamento e controllo rigoroso di Ra |
Vale la pena notare che il margine di finitura della lega di titanio deve essere amplificato in modo appropriato, perché il margine minimo è facile da causare attrito tra l'utensile e il pezzo piuttosto che tagliare, ma danneggiare la qualità della superficie è raccomandato attraverso un misuratore a coordinate (CMM) per verificare immediatamente la tendenza dimensionale dopo la finitura, regolare dinamicamente l'margine dei lotti successivi.
5 strategie di aggiustamento dinamico del margine nella lavorazione dei collegamenti assi
Per le parti aeronautiche con caratteristiche di superficie libera o cavità cieco profonda, le modifiche vettoriali dell 'asse del coltello delle macchine utensili a 5 assi possono causare differenze nelle condizioni di taglio effettive di diverse aree con margini fissi impostati nella lavorazione a 5 assi spesso falliscono, è necessario adottare una strategia "margine isometrico" o "margine basato sulla compensazione del raggio utensile".
- Effetti vettoriali del coltello:Nelle pareti laterali della camera profonda, se l'angolo di inclinazione dell 'asse è troppo grande, lo spessore di taglio sarà drasticamente ridotto, o anche vicino a zero, il margine nominale si trasformerà in un insufficiente spessore effettivo, con conseguente deformazione superficiale è raccomandato per attivare il "minimo spessore di taglio" nel software CAM vincoli, regolazione automatica del margine.
- Compensazione fredda vs termica:Durante l'elaborazione, l'attrito tra utensile e pezzo causa un 'espansione termica locale per le parti di precisione, si consiglia di attendere il ritorno del pezzo alla temperatura ambiente (entro ± 2 ° C) dopo la sgrossatura, quindi eseguire la rifinitura o impostare il valore di compensazione della deformazione termica in CAM (di solito lungo l'asse Z diretto 0,02 - 0,05 mm).
Inoltre, per le parti di tipo stent a parete sottile, si consiglia di adottare una strategia di "split processing": lavorare prima il corpo, lasciare il margine di 0,1 mm; rilasciare la clip, riposizionare il punto di riferimento, lavorare l'altro lato; e, infine, rimuovere una volta la parete sottile centrale, questo può efficacemente contrastare la deformazione causata dalla forza di montaggio, rendendo l'allocazione del margine più mirata.
Coltello da taglio a rischio e coltello da taglio
L'ampio margine di dimensioni è direttamente correlato alla vita dell 'utensile e al rischio di rottura del coltello significa che l'utensile subisce un aumento della coppia, per le frese integrali di piccolo diametro è una minaccia mortale quando si lavora la lega di titanio in un piccolo diametro utensile (D ≤ 6mm), si consiglia di limitare il margine di finitura al 5%-8% del diametro dell' utensile, per evitare che l'utensile subisca distorsioni dovute alla mancanza di rigidità.
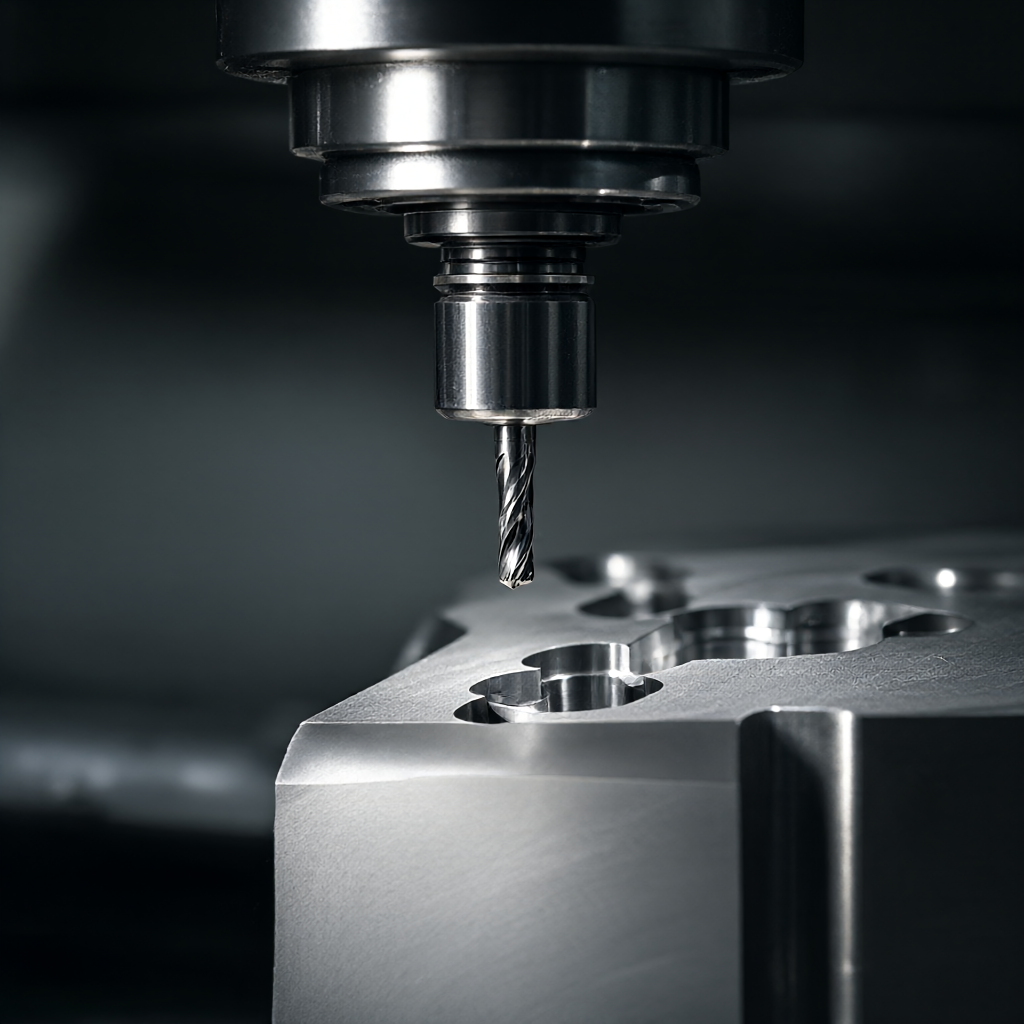
Un 'altra strategia è la combinazione "sferraglio + coltello piatto": Progetto A:L'uso completo dei coltelli da campo ha i vantaggi di una transizione liscia e senza scale, gli svantaggi sono la bassa velocità di taglio avanzata del coltello da campo, il tumore del coltello di accumulo, l'margine deve essere controllato molto piccolo (0,02 - 0,05 mm) e bassa efficienza. Programma B:La lavorazione grossa/semi-fine del coltello, la finitura del coltello piatto ha il vantaggio che il coltello piatto è ad alta efficienza, può pulire le tracce sferiche lasciate dal coltello; lo svantaggio è la necessità di due clip o di un cambiamento complicato dell 'utensile, l'assegnazione del margine è necessaria per garantire che il coltello piatto possa entrare completamente e senza interferenze.
Per le prese d'aria o le pareti interne della camera di combustione che richiedono un 'elevata finitura, lo schema B è generalmente migliore, ma il margine assiale del coltello deve essere calcolato con precisione per garantire che possa tagliare completamente i distacchi di circa 0,05 mm lasciati sul Oggetto senza graffiare il fondo.
Test di integrità della superficie e elusione del modello di guasto
Una conseguenza diretta di un 'errata distribuzione dell' area è che i difetti di integrità superficiale più comuni includono: deformazione (Chatter), colorazione (sballoping), crepe microscopiche e strati di indurimento di lavorazione troppo profondi per l'accettazione non solo guardare la dimensione, ma anche la qualità della superficie.
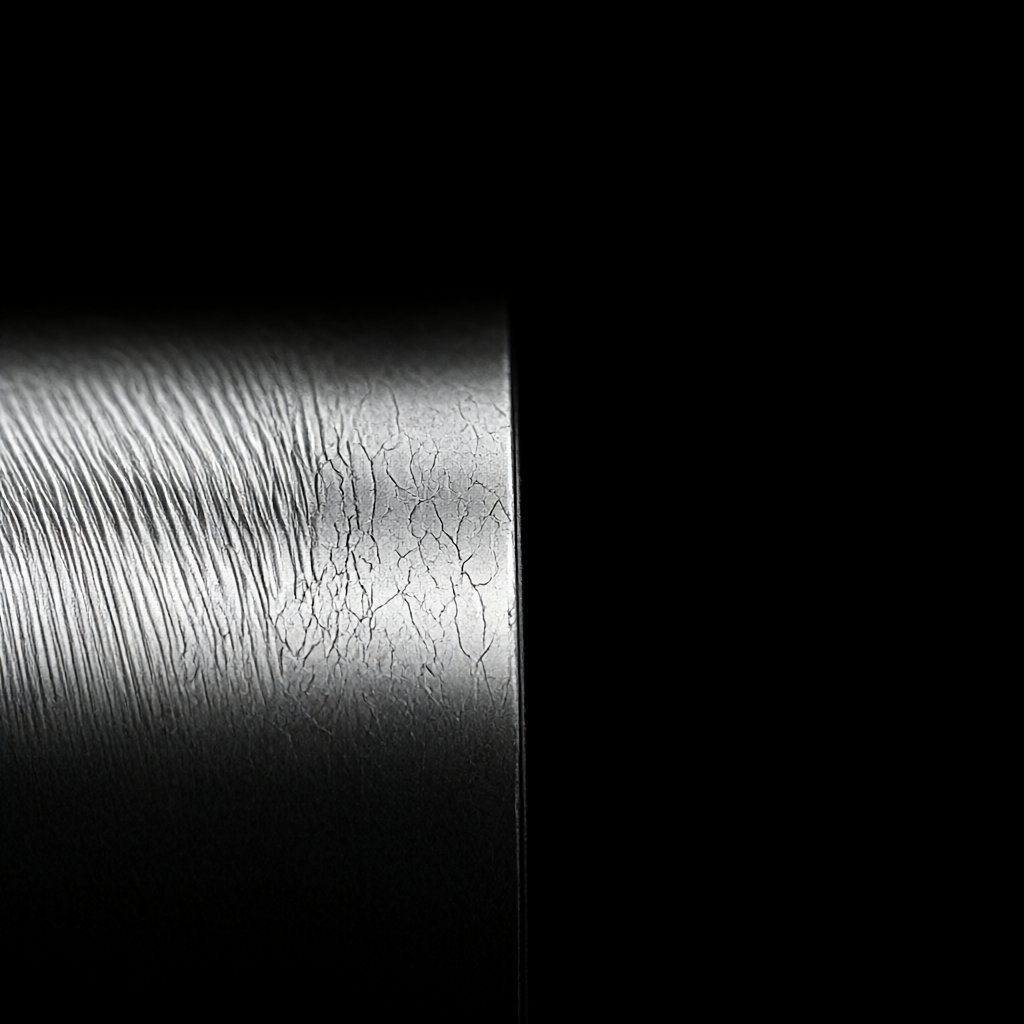
- Tagli di verifica:Per i componenti in alluminio aeronautico, il Ra dovrebbe essere ≤ 0,8 μ m; se viene rilevata una deformazione periodica, è necessario controllare se il margine è troppo grande per causare instabilità di taglio o usura del cuscinetto principale.
- Il controllo del coltello:Regalando il margine di lavorazione di precisione a 0,05 mm o meno e aumentando la velocità, la lama sferica lasciata dal temperino può essere ridotta al minimo per la superficie di adattamento critica, si consiglia di aumentare un processo di "flusso luminoso", utilizzando affilatura fine o coltello diamantato per la rimozione di tracce (0,01 - 0,02 mm).
- Durezza certificata:L'indurimento di lavorazione cambierà la durezza superficiale del materiale, influenzando la durata della fatica La superficie lavorata deve essere sottoposta a test di microdurezza per garantire che la profondità dello strato di indurimento sia controllata entro 0,1 mm e l'aumento della durezza non superi il 10% del materiale in sé.
Nella produzione di massa, si consiglia di eseguire il rilevamento CMM a grandezza naturale e la scansione della rugosità della superficie del primo pezzo, creare un modello di deviazione dell 'ampie-dimensione, ad esempio, se si trova un lotto con un margine di 0,1 mm, le dimensioni reali sono inferiori di 0,02 mm, quindi il lotto successivo dovrebbe regolare l'margine di 0,12 mm per realizzare il controllo a circuito chiuso.
Domande frequenti sull 'allocazione dei margini e FAQ pratiche ingegneristiche
Perché a volte è necessario un margine di finitura molto più piccolo rispetto a quello necessario per la finitura?
Lo scopo della finitura è quello di garantire la precisione dimensionale e la qualità della superficie, la forza di taglio deve essere minima per ridurre l'impatto termico del coltello e se l'margine è troppo grande (come più di 0,2 mm), gli utensili di diametro piccolo sarà piegato a causa del carico di taglio troppo grande, con conseguente differenza di dimensione e deformazione superficiale, quindi, di solito solo 1/10 a 1/20 della lavorazione grossolana.
Come determinare se è necessaria un 'ulteriore lavorazione a 5 assi?
Quando il rapporto del percorso profondo della cavità è maggiore di 4:1, o il rapporto del diametro della lunghezza dell 'utensile (L/D) è superiore a 4:1, la rigidità è diminuita significativamente a questo punto, solo il processo da grezzo a fine non può eliminare la deformazione di stress, deve aumentare la lavorazione semi-fine, l'intervallo è impostato a 0,2 - 0,3 mm, al fine di rilasciare la maggior parte dello stress interno, per garantire la stabilità delle dimensioni di finitura.
Nella lavorazione della lega di titanio, l'allocazione del margine è più sensibile all 'impatto della durata dell' utensile rispetto alla lega di alluminio?
Sì, la conduttività termica della lega di titanio è bassa, il calore di taglio concentrato sulla punta, facile da innescare usura diffusa se il margine è troppo grande per causare limitato avanzamento, l'attrito aumenta, la vita crollerà drasticamente, si raccomanda che il margine di finitura della lega di titanio sia rigorosamente controllato all 'interno di 0,15 mm e con micro-lubrificazione (MQL) tecnologia per bilanciare la vita dell' utensile e la qualità della superficie.
Come avviene il rimbalzo dopo la lavorazione delle parti a parete ridotta, tramite la strategia dell 'margine?
Ad esempio, se si prevede che la quantità di compensazione della deformazione venga ridotta di 0,03 mm dopo il rilascio di stress, è necessario riservare un margine di +0,03 mm durante la lavorazione (cioè una dimensione target più grande di 0,03 mm) Questo valore deve essere determinato dal test del primo pezzo e impostato sul "margine di compensazione" nel CAM, non semplicemente "margine di processo".
Come assicurare la coerenza nella distribuzione del volume?
Stabilire un documento di processo standardizzato, chiarire il numero utensile, il valore dell 'margine e i parametri di compensazione di ogni processo utilizzando il modello "margine fisso" del software CAM, evitare la modifica manuale, allo stesso tempo, implementare il primo sistema di conferma del pezzo (FAI), eseguire un controllo a grandezza naturale dei primi tre pezzi di ogni prodotto, verificare l'efficacia della strategia dell' intervallo e rilevare la deviazione dalla regolazione immediata di arresto.
Conclusioni e raccomandazioni d'azione
L'allocazione del margine di lavorazione CNC della camera complessa, essenzialmente il bilanciamento dinamico tra efficienza, precisione e qualità della superficie dei tre non lascia tutti i lati e valori fissi uniformi, ma solo in base alle caratteristiche del materiale, alla rigidità dell 'utensile e allo stato della macchina, gli ingegneri dovrebbero intervenire nel DFM (Manufacturing Design) nella fase di progettazione, per valutare la fattibilità del margine; nella fase di lavorazione, l'uso dei dati CMM per modificare l'intervallo, per garantire la coerenza del lotto.
Se il vostro progetto coinvolge componenti complessi di alluminio o titanio per applicazioni aerospaziali con requisiti rigorosi di integrità superficiale e stabilità dimensionale, vi invitiamo a inviare disegni e specifiche tecniche, combinando le risorse di 72 apparecchiature CNC con un database di elaborazione di materiali 7075/Ti-6Al-4V per offrirvi un preventivo rapido che contiene l'abbondanza analogica e le raccomandazioni DFM.



