





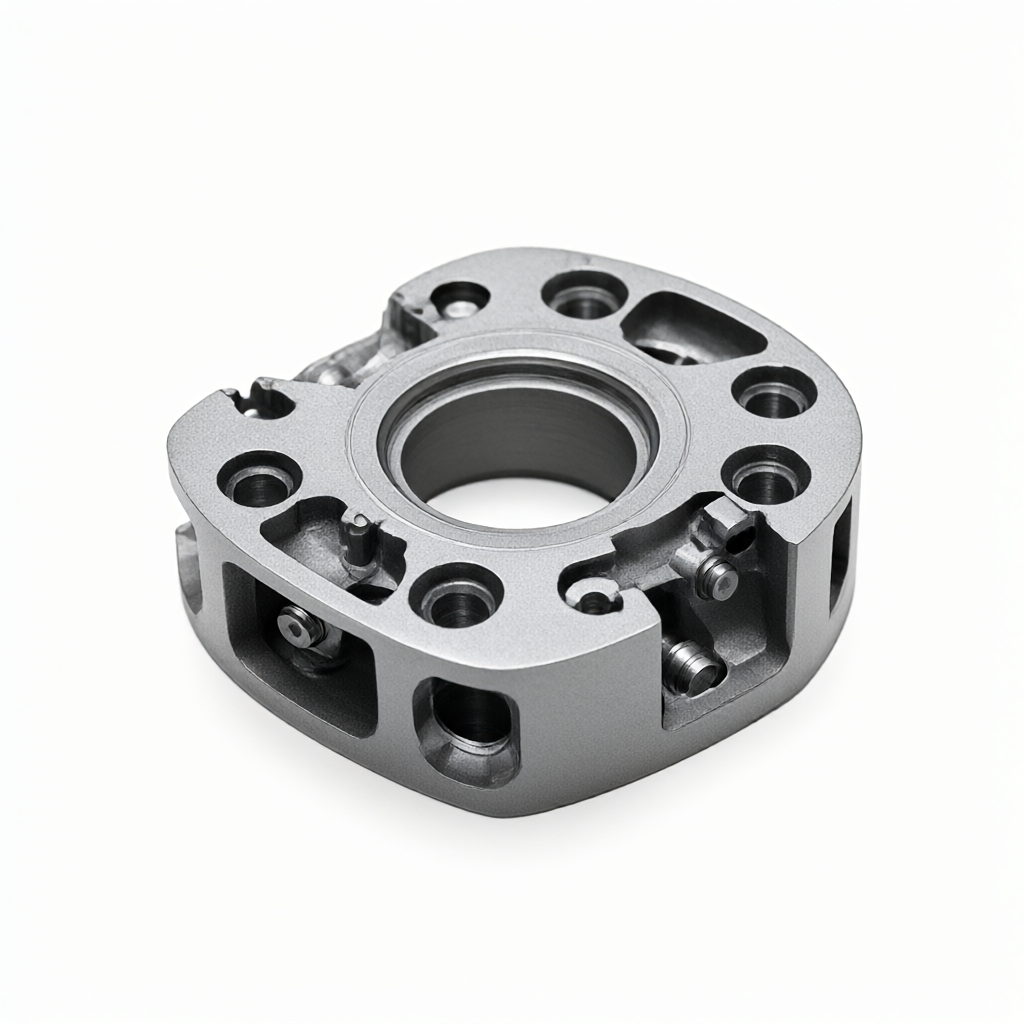
Se dopo la lavorazione delle parti dell 'aviazione è necessario eseguire il ritiro elettrolitico dell' ossidazione anodizzata e la colorazione secondaria, la chiave è controllare l'integrità del film ossidante e la forza di legame dello strato di membrana nella fase di lavorazione CNC, è necessario riservare un tempo ragionevole di sbavatura e di stress per evitare lo stress residuo che porta alla rottura o alla desquamazione dello strato di membrana nel successivo processo di elettrolisi. Lavorazione di grezze CNC → sbavatura/de-stress → ossidazione dell 'anodo (sistema convenzionale dell' acido solforico) → retrazione elettrolitica (parziale o totale a seconda della domanda) → colorazione secondaria (inzuppamento o colorazione CA) → sigillatura e polimerizzazione dell 'intera catena, i parametri elettrolitici, la densità di corrente e la finestra temporale di ogni collegamento determinano direttamente la coerenza finale dell' aspetto e la stabilità del lotto.
Impatto strutturale della lavorazione di parti aerospaziali sulla successiva lavorazione delle superfici
Le parti strutturali di precisione utilizzate nell 'aviazione contengono spesso cavità interna complesse, fori superficiali e superfici eteroidi, anche se l'elaborazione multiasse CNC può raggiungere un' alta precisione geometrica, ma le sollecitazioni residue di taglio e la microtopografia influenzeranno direttamente la qualità del film anodico dopo la sgrossatura se non completamente senza stress, lo strato di membrana fase di ossidazione anodica è facile da estendere lungo il limite di granulo, la successiva dissimulazione elettrolitica quando lo spessore del film fluttua. Si consiglia di riservare un margine di 0,3 ~ 0,5 mm dopo l'fresatura fine e utilizzare la lucidatura elettrolitica a bassa temperatura o la sbavatura chimica nel processo di sbavatura, il controllo della pressione residua superficiale entro 20 MPa, per fornire la base per la stabilizzazione dello spessore del film.
Per gli accessori misti in lega di titanio e lega di alluminio, prestare particolare attenzione alla differenza di potenziale di contatto tra metalli diversi prima della pellicola di ritiro elettrolitico, dovrebbe separare i diversi materiali della superficie di contatto o utilizzare una guarnizione isolante conduttiva, evitare l'effetto locale della microbatteria che porta alla colorazione ineguagliata nella fase DFM dovrebbe chiaramente etichettare l'area elettrolitica e il confine non elettrolitico, facilitare il processo di follow-up.
Parametri di processo di ossidazione anodizzata e caratteristiche dello strato di pellicola di controllo
Le parti aeronautiche comunemente utilizzate in lega di alluminio 5083 o 7075, l'uso di acido solfonico-acido ossalico composito elettrolitico (concentrazione 180 ~ 220 g/l, temperatura 20 ~ 25 ° C, tensione 12 ~ 18V DC), spessore del film anodico convenzionale controllato a 20 ~ 40 μ m, in grado di soddisfare le esigenze di resistenza all 'usura e isolamento dell' integrità strutturale dello strato di film può essere verificata mediante analisi semiquantitativa XRD, l'orientamento della granulosità elevata, il successivo strato uniforme del film elettrolitico è più facile da spogliare.
Se le parti devono mantenere lo strato del film (come un segmento filettato, una superficie di tenuta) in un 'area specifica, devono applicare un film di anodo isolante sull' area riservata prima dell 'ossidazione dell' anodo o utilizzare un processo di mascheramento della partizione per evitare l'intero pezzo dopo l'ossidazione solo per il backfilm locale, che può causare la concentrazione dello stress sul bordo dello strato di film e ridurre la durata della fatica.
Finestra dei parametri della membrana elettrolitica retromarcia e l'elusione del rischio
Il film di retrazione elettrolitica di solito utilizza una soluzione di NaOH da 2 ~ 5%, la temperatura da 60 ~ 80 ° C, la densità di corrente 2 ~ 4 A/dm ², la profondità del film è determinata dallo spessore del film e dalla densità di corrente insieme, un tempo di elettrolisi troppo lungo porterà alla dissoluzione del substrato di alluminio, la superficie appare come una buca con fori, l'impatto del legame di colorazione secondaria.
I punti chiave di controllo del rischio includono: immediatamente dopo la rimozione della membrana, l'accesso al risciacquo con acqua (≥ 30 secondi) e poi il passaggio al fossato acido (diluito nitrato o sistema fosfato) e residui alcalini superficiali se risciacquato è insufficiente, residui alcalini innescano la polverizzazione dello strato di membrana locale quando colorazione secondaria è raccomandato per eseguire un pre-test di nebbia salina 96 ore dopo il ritiro della membrana, per verificare gli standard di pulizia della superficie e quindi eseguire il lavoro in serie.
Selezione del processo di colorazione secondaria e verifica del legame della membrana
La colorazione secondaria può essere divisa in metodo di immersione (tintura organica) e metodo di colorazione CA (deposizione di ioni metallici) applicabile alla scena complessa multicolore, ma la resistenza UV e scarsa temperatura; metodo di colorazione CA.(tensione CA 6 ~ 10V, frequenza 150 ~ 200Hz, temperatura 80 ~ 95 ° C, tempo 5 ~ 15 minuti) Il legame dello strato di film e del substrato è più forte, adatto per la scena altamente affidabile aeronautica per scegliere il metodo, secondo la temperatura ambiente di servizio e l'esposizione ai raggi UV determina.
Indipendentemente dal tipo di colorazione, dopo la colorazione deve essere sottoposto a un trattamento chiuso: chiusura termica (acqua bollente 40 ~ 60 minuti) o chimicamente sigillato (soluzione salina nichel 70 ~ 80 ° C, 10 ~ 20 minuti) dopo la chiusura, l'assorbimento di assorbimento dello strato di film diminuisce del 60%~ 80%, la resistenza agli agenti atmosferici è notevolmente migliorata per la prova di adesività del nastro adesivo 3M 610, lo standard di conformità è il tasso di desquamazione ≤ 5%; i clienti aerospaziali più difficili possono utilizzare il metodo di cracking ASTM D3359, classificazione ≥ 4B per la spedizione.
Programma di contrasto: inzuppamento vs colorazione a scambio
| dimensioni dimensioni. | Rivestimento (coloranti organici) | Colorazione di scambio (ioni metallici) |
|---|---|---|
| Combinazione-effetto. | Le molecole filtrano nei buchi della membrana per assorbimento fisico | ioni si cristallizzano mediante deposizione elettrica nell 'interfaccia dei pori della membrana |
| Resistenza ai raggi UV (invecchiamento 500 h allo xeno) | tale Δ e fino a 3,5 - 5,0 | tale Δ e Di solito è 1,5 | Temperatura limite | ≤ 120 ° C per uso a lungo termine. | ≤ 200 ° C Tolleranza a breve termine | Flessibilità multistrato | alto, sotto terra | inferiore, necessita di isolamento. | Applicazione tipica | Elementi decorativi, strutture a basso stress | Strutture aeronautiche, componenti altamente affidabili |
Metodi di controllo e verifica della coerenza della massa
Nella produzione di massa, le fluttuazioni di spessore della membrana sono i principali motivi di incoerenza nell 'aspetto e si consiglia di impostare online monitoraggio spessore della membrana (fluorescenza a raggi X) nel serbatoio di ossidazione anodizzato e scanalatura elettrolitica, per ogni lotto dei primi tre pezzi full size rilevamento spessore della membrana, record Cp/Cpk se Cpk.



