





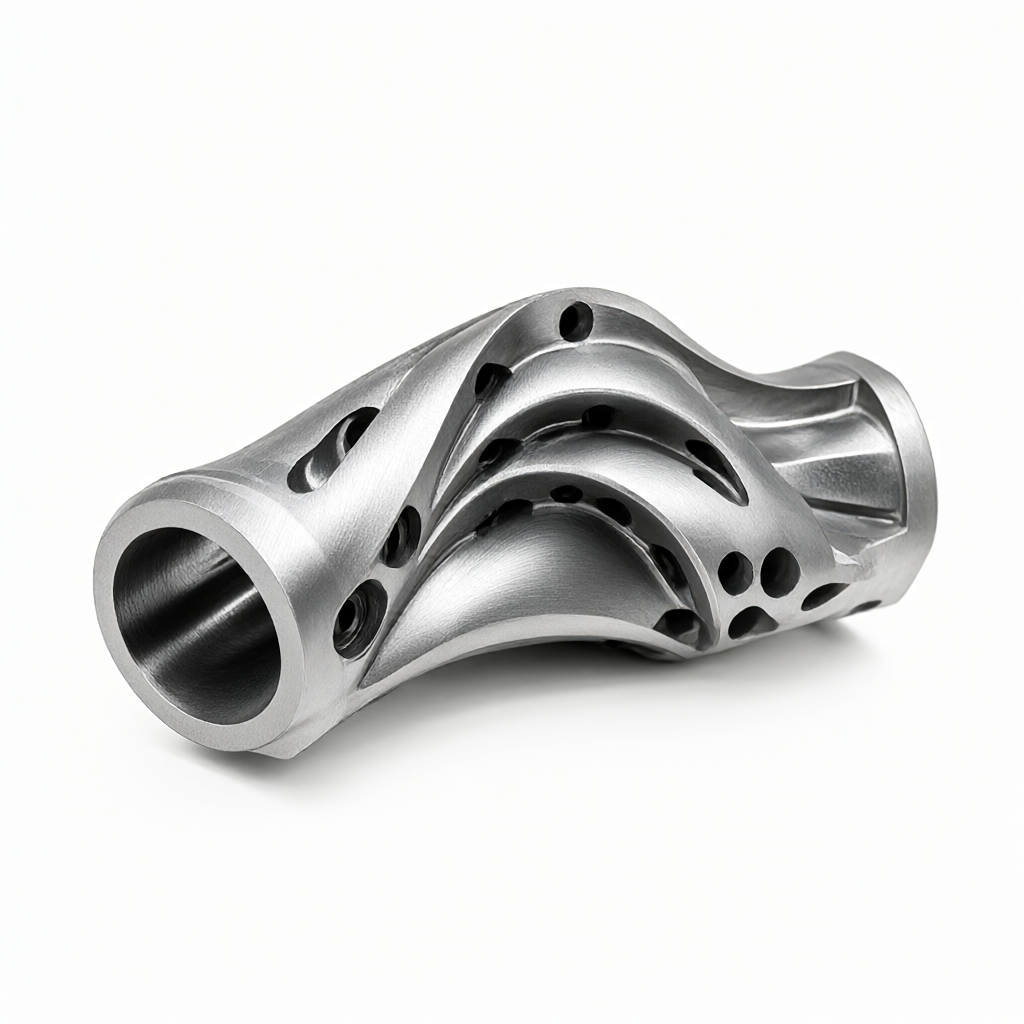
Per la lavorazione CNC di parti aeronautiche nella strategia di finitura della girante della superficie complessa, la difficoltà principale è la soppressione delle vibrazioni dell 'impugnatura della struttura sottile, l'ottimizzazione del percorso del coltello all' interno del rotore spanescente e l'eliminazione della sollecitazione residua sulla superficie altamente liscia nella maggior parte dei casi, l'uso diretto di programma di finitura dopo la sgrossatura causerà la concentrazione della sollecitazione della radice della lama, mentre una strategia di lavorazione multiasse ragionevole può controllare le tolleranze dimensionali entro ± 0,01 mm. Questo articolo combina il processo di fresatura a 5 assi, la pianificazione del percorso utensile e le caratteristiche dei materiali per offrire una soluzione tecnica di finitura da pavimento che aiuta gli ingegneri a evitare i modelli di guasto comuni e garantire la coerenza dei lotti.
Caratteristiche strutturali della girante di superficie complessa e difficile analisi di lavorazione
Le lame della girante dell 'aereo sono solitamente realizzate in titanio.(per esempio TC4/Ti-6Al-4V) o una lega ad alta temperatura Le superfici aerodinamiche realizzate (come Inconel 718) richiedono una precisione geometrica rigorosa per questi pezzi che devono affrontare tre grandi sfide nella lavorazione CNC: aree con pareti sottili.(spessore delle pareti è spesso inferiore a 2 mm) la rigidità insufficiente, facile da provocare tecnica di lavaggio; in secondo luogo, l'accessibilità è limitata nello spessore del canale di scorrimento, l'angolo di elaborazione a un asse o tre assi deve essere regolato frequentemente; terzo è requisiti di elevata finitura (Ra ≤ 0.4 μ m) e il coordinamento del processo di sbavatura e rimozione di stress, se si basa solo su attrezzature standard a tre assi, spesso hanno bisogno di installare più clip tra diversi processi, l'errore cumulativo è difficile da controllare, quindi la scelta principale è la lavorazione multi-asse.
5 vantaggi di processo nella riparazione della girante
Rispetto alla lavorazione a tre assi, il centro di lavorazione a 5 assi è collegato attraverso l'asse A/C o l'asse B/C in modo che l'utensile possa sempre mantenere un angolo di taglio migliore, riducendo significativamente la perturbazione della forza di taglio sulla parete sottile nella strategia di finitura, si consiglia di utilizzare un percorso "spirale giù" o "taglio radiale costante" per evitare l'impatto del taglio interrotto. Per i materiali in titanio, a causa della bassa conduttività termica (circa 6,7 W/m·K), il calore di taglio è facile da concentrarsi sulla punta, con utensili con rivestimento ad alta durezza (come la fresa integrale in metallo duro con rivestimento TiAlN), la velocità di rotazione è raccomandata a 8000 - 12000 rpm, velocità di avanzamento è regolata secondo la profondità di taglio, solitamente 0,1 - 0,2 mm/rev Questa combinazione di processo può efficacemente sopprimere la deformazione superficiale, ponendo le basi per il successivo mulino fine.
Scelta degli utensili e abbinamento dei parametri: equilibrio tra efficienza e qualità delle superfici
I parametri geometrici dell 'utensile influenzano direttamente la precisione di formatura finale della lama della girante La fase di affinamento raccomanda l'uso di una fresa a micropiastra a taglio (diametro D ≤ 6mm) con numero di lame 2 - 3 lame, ampio slot per la rimozione del truciolo, per migliorare la dissipazione del calore La tabella seguente confronta le prestazioni dei due schemi di utensili comunemente usati nella finitura della girante in lega di titanio:
| rispetto alla dimensione orizzontale. | Soluzione A: frese integrali con rivestimento TiAlN | Soluzione B: Acciaio ad alta velocità con rivestimento diamantato (materiale limitato) |
|---|---|---|
| materiali applicabili | Titanium, lega ad alta temperatura, lega di alluminio | Solo materiale non ferromagnetico, non adatto per leghe di titanio aerospaziali |
| Consigliato per tagliare i parametri | Velocità di rotazione 10.000 rpm, avanzamento 150 mm/min, ap = 0,05 mm | 5.000 giri/min con avanzamento fino a 300 mm/min (solo scena di sostituzione in metallo duro) |
| rugosità superficiale. | Fino a Ra 0,4 μ m, con finitura necessaria | La finitura teorica è alta, ma i pezzi aeronautici sono vietati e solo a contrasto |
| coltelli vita | Dopo circa 2 - 3 ore, è necessario ripulirlo. | Non si applica lo standard dell 'aviazione, qui è solo un confronto logico della procedura |
Le parti aerospaziali sono severamente vietate per la finitura dell 'acciaio ad alta velocità, schema B qui solo per illustrare l'effetto del rivestimento sulla logica dura a caldo, la produzione effettiva deve essere selezionata programma A o metallo duro integrale più TiAlN Il punto chiave è che il processo di finitura ap (profondità assiale) deve essere controllato a 0,02 - 0,05 mm, ae (profondità laterale) non superiore al raggio del 10%, per ridurre al minimo la forza laterale dell' utensile, evitando la deformazione delle lame.
Progettazione dell 'attrezzatura e strategie di eliminazione delle sollecitazioni residue
Il metodo di bloccaggio determina direttamente la precisione di posizionamento della girante Si consiglia di utilizzare strumenti di adsorbimento a vuoto o artigli morbidi personalizzati per evitare di lasciare segni di flessione in punte sottili sulla girante di grande diametro, è possibile progettare fori di processo sul retro della lama, posizionando i pin per aiutare a fissare un cuore dopo il completamento della lavorazione, il rilascio di stress residuo interno è la fonte principale di errore di posizione, si consiglia di organizzare un rilascio di stress dopo la fresatura del processo, prima della sbavatura: Le parti vengono mantenute isolate a 150 - 200 ° C per 2 - 4 ore (lega di titanio) o 400 - 500 ° C (lega di alluminio) e successivamente raffreddate lentamente per migliorare la stabilità dimensionale di oltre il 30% evitando la deformazione lenta dopo la consegna delle parti.
Perfezionamento superficiale e controllo qualità: da Ra0,4 μ m al rilevamento completo
L'ultimo punto della strategia di finitura è la garanzia dell 'integrità superficiale per la girante dell' aviazione, la rugosità superficiale richiede in genere Ra ≤ 0,4 μ m e non sono consentiti graffi, deformazione se dopo la fresatura non viene soddisfatta, può essere utilizzata una ruota levigata galleggiante con un abrasivo spalmato (allumina livello micrometrico) per la finitura locale, si noti che è necessario evitare la rimozione eccessiva del materiale della fase di rilevamento del punto critico per eseguire misure dimensionali: l'uso di CMM (tre coordinate), il rilevamento del profilo ottico del modello di guasto comune della linea include: Il metodo di elusione della caraffa di taglio (margine di lavorazione non lasciato) e del taglio della radice (rimbalzo del materiale non compensato nel percorso dell 'utensile) prevede un margine di macinazione fine di 0,1 - 0,2 mm nel software CAM ed esegue la prima verifica del pezzo prima della riparazione per verificare che l'usura dell' utensile rientri nei limiti consentiti.
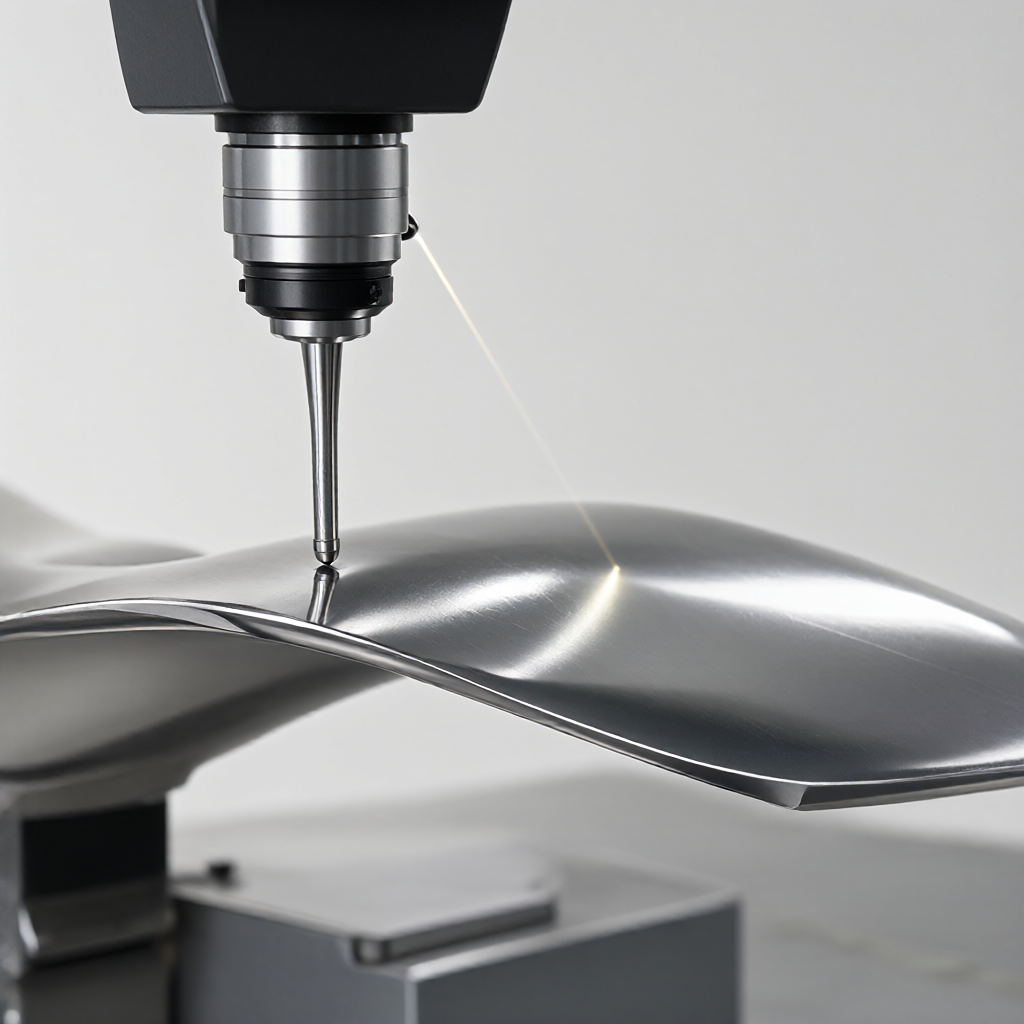
Il controllo della conformità di massa si collega al progetto DFM
Nella produzione di massa (ad esempio 50 - 500 pezzi), il mantenimento della coerenza tra i singoli pezzi e i lotti è fondamentale per stabilire un database della durata dell 'utensile, in cui vengono controllate le dimensioni degli utensili ogni 20 ore e sostituite o affilate immediatamente una volta che l'usura è fuori limite, oltre a monitorare le dimensioni critiche con SPC (Statistical Process Control).(come lo spessore della lama, il divario di sarcasmo), quando Cpk ≥ 1,33, considera il processo controllato durante la fase DFM (design di produzione), l'ingegnere dovrebbe verificare lo spessore minimo della parete della lama, il raggio arrotondato e la tolleranza, evitando che il progetto superi il limite di lavorazione CNC.(ad esempio, con un raggio minimo inferiore al raggio dell 'utensile) ShowyMetal offre un servizio one-stop dalla revisione del progetto alla lavorazione CNC, alla finitura superficiale e all' ispezione della spedizione, con 72 macchine CNC tra cui un centro di lavorazione a 5 assi e un complesso di fresatura a macchina che supportano la consegna in serie in 15 - 25 giorni con una precisione di ± 0,01 mm e una finitura superficiale Ra0,4 μ m, per soddisfare i requisiti più severi della supply chain aeronautica.
Quando si perfezionano le lame della girante complessa, come evitare micro-crepe nelle parti sottili?
La chiave è controllare il calore di taglio e lo stress residuo utilizzando un raffreddamento completo (microgoccia o micro-lubrificazione MQL), ridurre la velocità di avanzamento a 0,1 mm/rev inferiore e aumentare la bassa temperatura dopo la riparazione per il processo di rimozione dello stress, che può efficacemente inibire la formazione di microcricche di metalli attivi come la lega di titanio.
Durante la lavorazione della girante a 5 assi, come viene pianificato il percorso utensile per garantire la finitura?
Consigliato per utilizzare la strategia di taglio "costante", l'albero utensile è sempre perpendicolare alla superficie della lama, evitare taglio obliquo causato dalla deformazione superficiale nel software CAM per impostare la distanza di passo (Stecover) inferiore al 5% del diametro, e l'uso di taglio vettoriale dinamico, può migliorare significativamente la lama e la vibrazione, aiutando a raggiungere i requisiti Ra0,4 μ m.
Le dimensioni della girante in titanio sono instabili, principalmente per cosa?
Principalmente causato da deformazione lenta a causa del rilascio di stress residuo, se non nella finitura dopo il trattamento dello stress, o se l'asimmetria nella modalità di montaggio porta a una distribuzione dello stress interno non uniforme, le dimensioni saranno deriva dopo la consegna è consigliabile inserire il trattamento termico del collegamento di stress tra fresatura e rettifica e ottimizzare il programma di presa per ridurre la deformazione vincolante.
Quando si producono le giranti in serie, come si può garantire la qualità della superficie di ogni lotto?
Stabilire la gestione dell 'intero ciclo di vita dell' utensile, attivare la rettifica o la sostituzione in base al tempo di taglio; eseguire il monitoraggio SPC delle tolleranze dei bit chiave; 100% ispezione a grandezza intera e campionamento di rugosità prima della spedizione attraverso una direttiva operativa standardizzata (SOP) sui parametri di blocco, riducendo le differenze operative umane e migliorando la coerenza del lotto.
Quali sono i requisiti speciali per la lavorazione CNC di parti aerospaziali per il trattamento della superficie?
Le giranti aeronautiche richiedono generalmente l'ossidazione anodizzata (alluminio) o il trattamento passivante (titanio/acciaio) e la superficie non consente la rottura del film ossidante, la graffiatura prima del trattamento richiede la decontaminazione completa dell 'olio, lo spessore del film e il test di legame dopo il trattamento, mentre la superficie deve mantenere un' elevata finitura per evitare la sabbiatura e altri trattamenti meccanici per distruggere la precisione delle linee.
Conclusione e invito all 'azione
La strategia di finitura della lamina della superficie complessa, che è essenzialmente una caratteristica dei materiali, un processo multiasse e un progetto di sistema di controllo del processo, attraverso una pianificazione ragionevole del percorso utensile a 5 assi, una rigorosa corrispondenza dei parametri e un processo di eliminazione delle sollecitazioni, può migliorare significativamente il tasso di passaggio delle parti aerospaziali e la stabilità dimensionale. Se siete alle prese con parti aerospaziali di precisione come giranti e pale delle turbine, inviate i disegni e i requisiti tecnici al nostro team di ingegneri, fornendo soluzioni di processo e preventivi basati sui principi DFM per aiutarvi a verificare la producibilità e bloccare i tempi di consegna dei lotti.



