





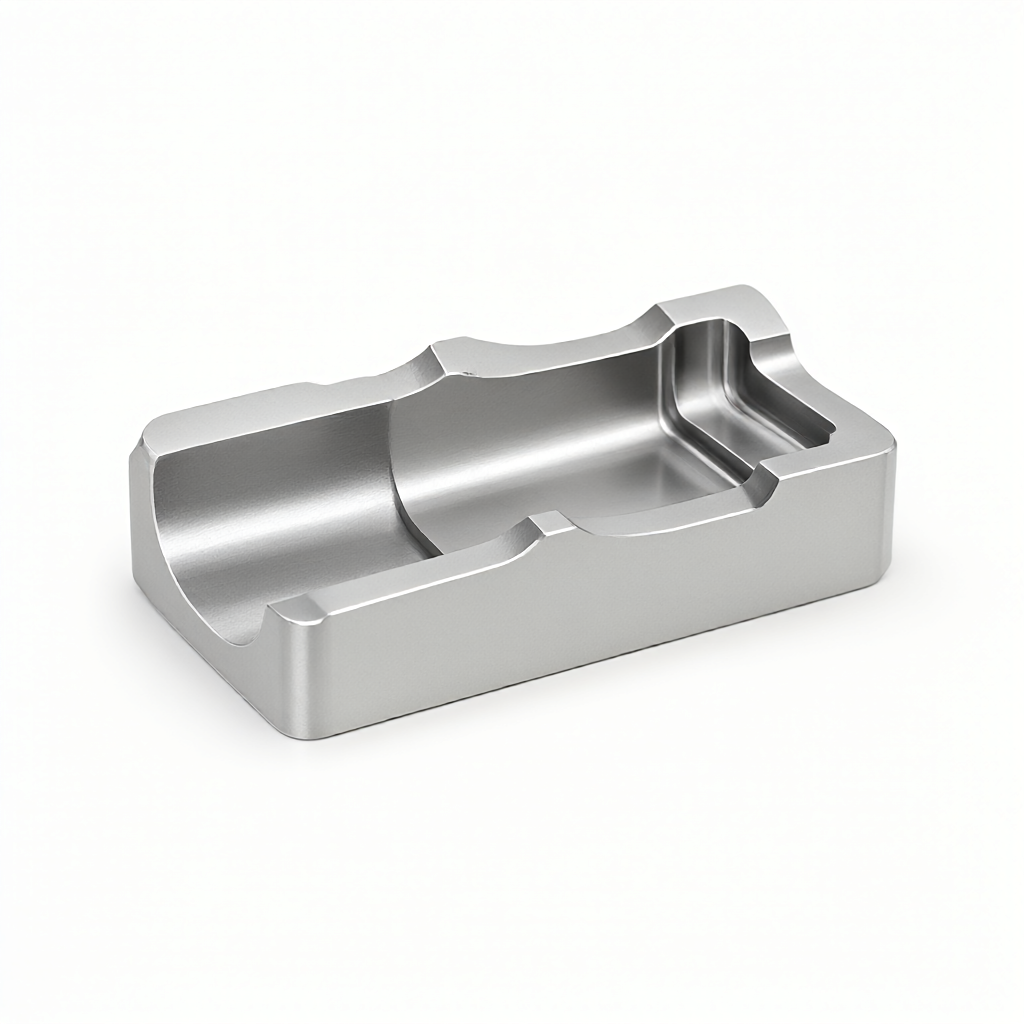
Nel settore aerospaziale, la precisione di fresatura delle guarnizioni determina direttamente il rischio di perdite per i sistemi idraulici e pneumatici, questo articolo fornisce una comprensione approfondita delle tolleranze geometriche delle scanalature di tenuta nella lavorazione CNC di parti aerospaziali e dei meccanismi che influiscono sulla tenuta e fornisce una guida tecnica completa sulla progettazione di percorsi fluidi critici, dalla selezione degli utensili agli standard di accettazione, per comprendere come ottenere guarnizioni affidabili con tolleranze di ± 0,01 mm sia fondamentale per evitare guasti alle installazioni.
Analisi delle cause principali dei guasti delle guarnizioni aeree
Il guasto della scanalatura di tenuta è solitamente dovuto a errori geometrici e problemi di integrità superficiale nella lavorazione tradizionale a due o tre assi con un rapporto di profondità maggiore di 1:5 di scanalature strette, facilmente a causa della deflessione dell 'utensile o della deformazione termica che porta a un fondo irregolare.Modello di guasto frequente
- La breccia ai marginiTagliare le fibre più piccole rimaste nella zona di separazione, distruggendo la tenuta statica dell 'O-ring o della guarnizione metallica.
- Scatola troppo cattivaUna larghezza troppo grande può causare un 'eccessiva compressione delle parti sigillate, il tasso di compressione è superiore al 40% dopo la deformazione a lungo termine; troppo stretto è la forza di pre-serraggio insufficiente.
- Micro-rottura della superficieIn alluminio duro (ad es. 7075-T6) fresatura ad alta velocità in caso di raffreddamento insufficiente, le pareti della scanalatura sono soggette a micro-crepe che si espandono in canali di perdita a pressione di circolazione.
Cinque assi di collegamento per aumentare la precisione del tipo di slot
Per slot di tenuta non diritte, scanalature a spirale o superfici complesse, il centro di lavorazione CNC a 5 assi è il dispositivo principale per garantire la precisione e mantenere l'area di taglio sempre ad un angolo migliore tramite la funzione RTCP (Real Time Tool Point Control).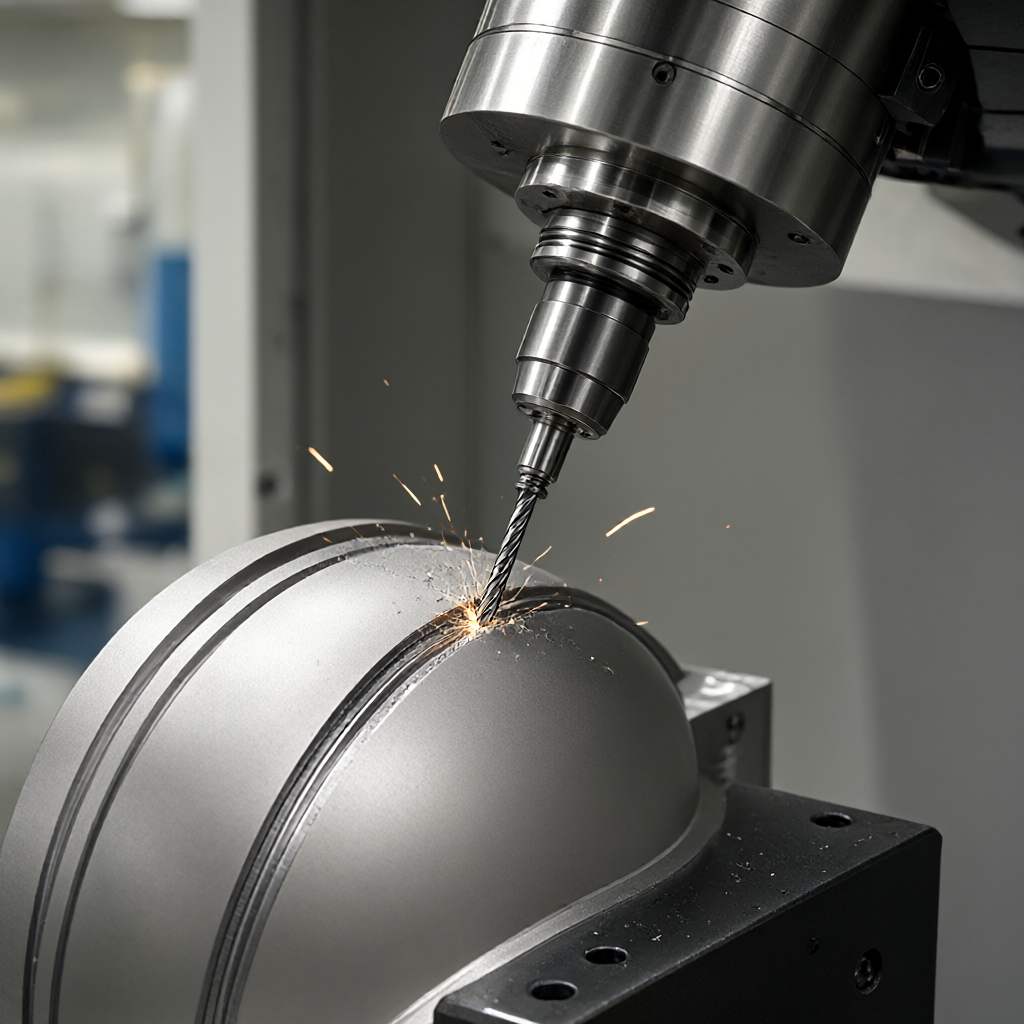
Parametri di processo a confronto
| Programma di lavorazione | rugosità superficiale tipica (Ra) | Ampio contenitore (±) | materiali applicabili | limitazioni |
|---|---|---|---|---|
| Tre assi in verticale. | 1.6 fino a 3,2 μ m | 0.05 di mm | Alluminio/acciaio ordinario | Le pareti laterali profonde devono essere cambiate più volte, le cicatrici influenzano la tenuta |
| Quattro assi laterali | 0.8 fino a 1,6 μ m | 0.02 di mm | Titanium/Acciaio inossidabile | Limitato al raggio di rotazione, il serbatoio molto lungo deve essere cucito più volte. |
| Cinque assi in pendenza dinamica | fino a 0,8 μ m | 0.01 di mm | Inconel/alta temperatura | Richiede librerie ATC e coltelli ad alta precisione e un sacco di calcoli di programmazione |
I dati mostrano che quando si utilizza una scanalatura sigillante Inconel 718 a 5 assi, mantenendo l'asse utensile e l'angolo normale della superficie del pezzo costante, la rugosità superficiale può essere ridotta da Ra 3.2 a Ra 0.8 o all 'interno, riducendo significativamente le perturbazioni della superficie di tenuta da sporgenza microscopica.
La scelta degli utensili ha un impatto diretto sulla qualità delle pareti delle scanalature
Parametri geometrici coltello sono il tipo di slot di controllo precisione sul livello anteriore per slot sigillate strette (larghezza).<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。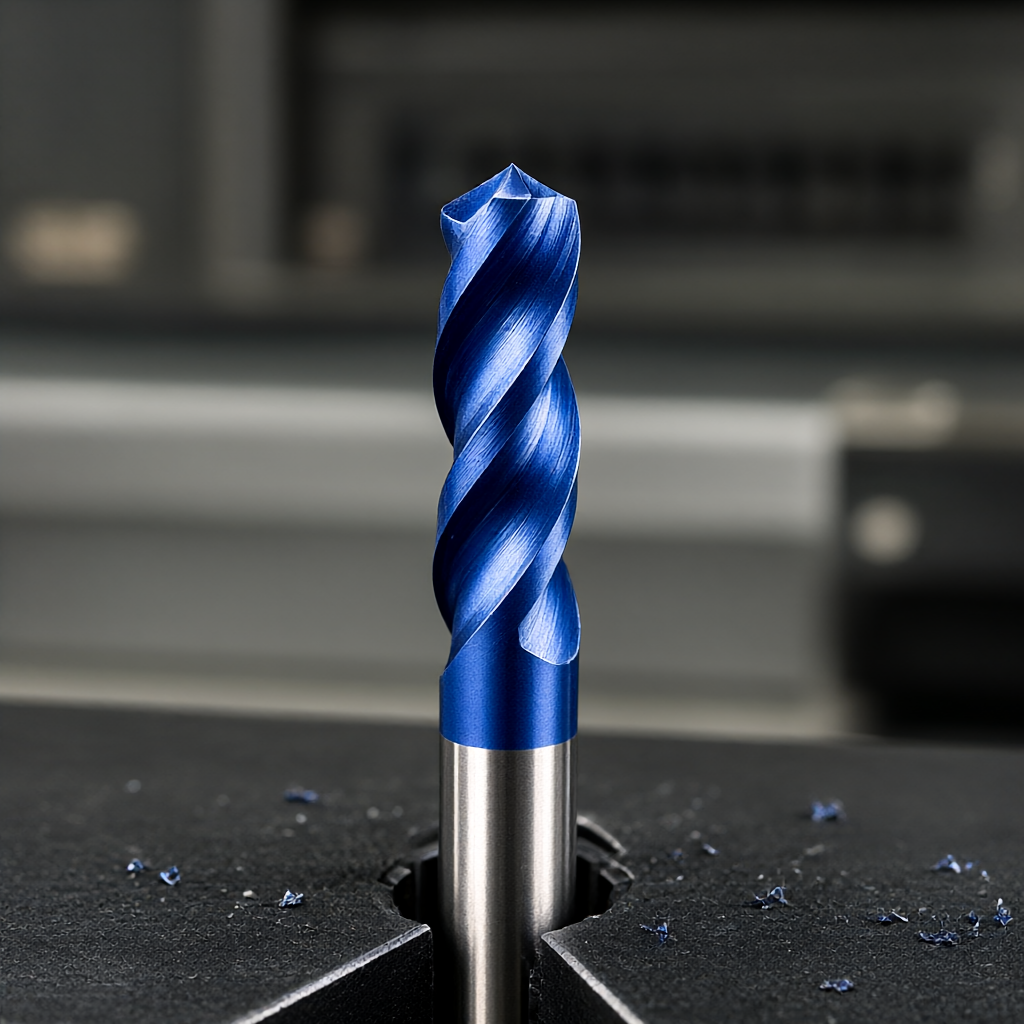
Strategie di avanzamento e velocità di taglio
- Alluminio veloceA 7075-T6, la velocità di rotazione dell 'mandrino può raggiungere 8000 - 12000 rpm e la velocità di avanzamento è di 3 - 5 m/min, utilizzando profondità di taglio grandi per rimuovere lo stress.
- Legatura di titanio Ti-6Al-4VPer evitare la tempra di lavorazione, utilizzare una profondità ridotta (0,2 - 0,5 mm/rev) e un avanzamento alto a bassa velocità (5000 - 7000 rpm) per evitare il sovraccarico della punta.
- Gestione del liquido di raffreddamentoSpesso a causa di spazio stretto causato da insufficiente raffreddamento, è raccomandata l'uso di micro-lubrificazione (MQL) o coltello a freddo interno ad alta pressione per controllare la temperatura dell 'area di taglio a meno di 50 ° C.
Taglia le tolleranze per progettare e abbinare
La precisione della lavorazione CNC non è sempre migliore, è necessaria in combinazione con le caratteristiche di tenuta per l'analisi di tolleranza-stack, ad esempio, la norma ISO 3601 - 1 ha raccomandazioni chiare per la larghezza totale e la profondità della fessura.Principio di distribuzione dei condimenti
Con il requisito di tolleranza generale di ±0,01 mm, la tolleranza dovrebbe essere assegnata principalmente alle dimensioni più sensibili alla funzione di tenuta. Ad esempio, la tolleranza della profondità della scanalatura controlla la quantità di precompressione, mentre la tolleranza della larghezza della scanalatura controlla lo spazio di movimento radiale. Se la tolleranza della profondità della scanalatura è impostata su ±0,02 mm, la tolleranza della larghezza della scanalatura può essere ridotta a ±0,03 mm per ridurre la difficoltà di lavorazione. È necessario notare che il raggio dell'angolo inferiore della scanalatura R deve essere ≥ 0,5 mm, altrimenti il coefficiente di concentrazione delle sollecitazioni Kt aumenterà in modo significativo e ridurrà la durata a fatica.
Integrità delle superfici e processo di sbavatura;
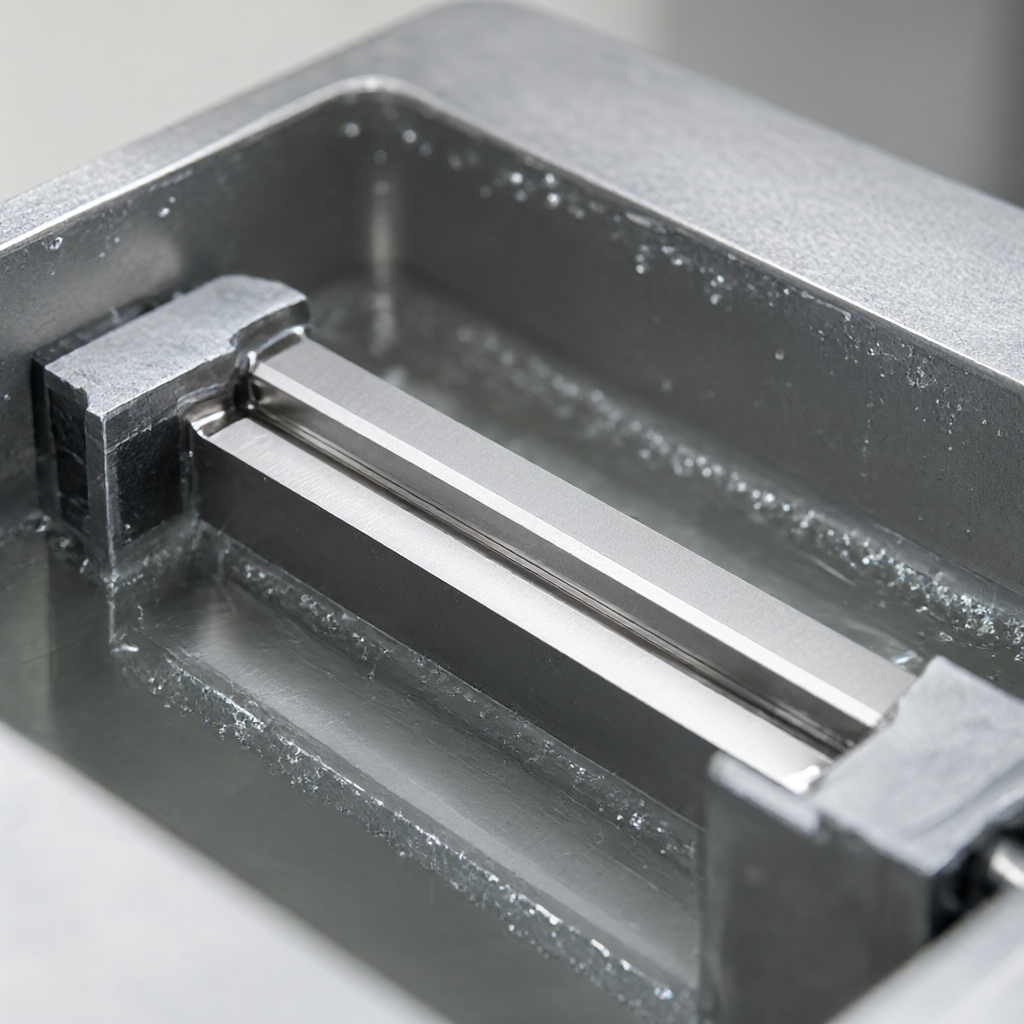
Dopo la fresatura di precisione a scanalatura, possono ancora esserci sbavature o fibre residue di 0,05 - 0,1 mm sulla superficie, che è una causa comune di "sigillature false e perdite vere".Confronta i programmi di svapo
- Macchinari alla sbarraL'uso di ferri di alluminio o pietra oleosa corrispondenti allo slot ha i vantaggi di nessun danno, gli svantaggi sono bassa efficienza e facilità di cambiare la larghezza della fessura.
- Scavare elettrochimico (ECC): facendo uso del principio di dissoluzione elettrochimica, la sbavatura di tenuta all 'interno di parti metalliche difficili da raggiungere può mantenere le dimensioni originali e la superficie senza lo strato di indurimento di lavorazione a freddo, consigliato per la lega di titanio e l'acciaio inossidabile.
- Vibrazioni molestePer piccoli lotti di dimensioni non critiche, i tempi di macinazione devono essere rigorosamente controllati per evitare un 'eccessiva usura delle pareti dello slot.
Per i componenti strutturali aeronautici, l'ECC è raccomandato in via prioritaria in quanto non solo rimuove la sbavatura, ma elimina anche le sollecitazioni di trazione residue causate dal taglio, migliorando così la resistenza alla corrosione e alla fatica delle superfici sigillate.
Metodi di prova e criteri di accettazione
La pinza tradizionale non è in grado di rilevare la precisione del piano del vano sigillante con le seguenti combinazioni di metodi di rilevamento:Indicatori di test di base
- Macchina di misurazione a coordinate (CMM)Utilizzando il lato dello scanalino a sonda, valutare l'ampiezza, la profondità e l'direttività della sonda è inferiore a 1/5 della larghezza dello slot, di solito utilizzando una punta dell 'ago di Φ 0,8 mm o più piccola.
- La rugosità della superficie ottica·Misure senza contatto della base della scanalatura e della superficie di adattamento principale per registrare la distribuzione del valore Ra, assicurando che non ci siano valori anormalmente alti locali.
- Rilevamento perdite (test di pressione)Prima dell 'assemblaggio, le parti con tenute installate vengono sottoposte a test di mantenimento della pressione dell' azoto o dell 'aria, l'aumento della pressione di lavoro a 1,5 volte, la pressione di mantenimento per 30 minuti e la caduta di pressione non supera l'1% è qualificato.
Domande frequenti | Risposta
Qual è la larghezza minima di una guarnizione per aeromobili?
Limitata dalla resistenza e dalle vibrazioni dell 'utensile, la larghezza minima della guarnizione per la normale fresatura CNC è di circa 0,5 mm. Per fessure più strette, si consiglia di utilizzare il taglio laser o la lavorazione elettroscintilla (EDM) come alternativa.
Come garantire Ra 0.4 μ m per una scanalatura in lega di alluminio 7075?
È necessario utilizzare utensili in metallo duro rivestiti, come il rivestimento TiAlN, fresatura fine a piccoli passi (0,1 - 0,2 mm) e lucidatura nel processo finale per garantire un flusso adeguato di liquido di raffreddamento ed evitare derive dimensionali dovute alla deformazione termica.
La sbavatura ECC influisce sulle tolleranze delle slot?
L'ECC è principalmente un processo di dissoluzione elettrochimica con un leggero e uniforme assottigliamento di superfici non protette (in genere, l'ECC è un processo di dissoluzione elettrochimica).<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
È necessario un trattamento termico dopo l'elaborazione di serbatoi in titanio?
Le leghe di titanio sono generalmente non necessarie per essere sensibili al calore, dopo la lavorazione CNC, se la deformazione è grande, può essere eliminata dal trattamento di ricottura di sollecitazione, ma la dimensione della guarnizione deve essere stabilizzata dopo ricottura, si raccomanda di completare prima tutta la lavorazione meccanica, poi il trattamento termico e infine di affilare la superficie di tenuta.
Come viene mantenuta la coerenza delle fessure di tenuta nella produzione di massa?
La chiave è la gestione della durata dell 'utensile per creare modelli di usura degli utensili che sostituiscano o riaffilino gli utensili da 50 a 100 pezzi per lavorazione utilizzando SPC (Statistical Process Control) per monitorare i valori di Cpk dell' ampiezza e della profondità delle scanalature con Cpk target ≥ 1,33 per garantire la coerenza del volume.



