





nella costruzione di pezzi di ricambio,Pezzi aeronautici CNC Lavorazione a specchio Valutazione del rischio di microcricche dopo la lucidatura a specchioÈ il collegamento principale del controllo di qualità per le parti strutturali sottili della lega di titanio e della lega di alluminio, il processo di lucidatura, se mal controllato, è facile da tensione di trazione residua in superficie, indurre fragilità da idrogeno o fessurazione di corrosione di sforzo (SCC) questo articolo si baserà su scienza dei materiali e processi di lavorazione di precisione, profonda risoluzione della causa delle microcricche dalla lavorazione CNC alla lucidatura a specchio intera catena, metodi di rilevazione e strategie di esclusione del rischio, per aiutare gli ingegneri e gli acquirenti a stabilire standard rigorosi di accettazione.
Cause e meccanismi delle micro-fessure aeree
La lucidatura a specchio non è un semplice taglio fisico, ma comporta un processo composto di "rettifica meccanica + passivazione chimica" Per la lega di alluminio 7075-T6 comunemente utilizzata nell 'aviazione o la lega di titanio Ti-6Al-4V, il rischio di microfrattura deriva principalmente dai seguenti tre meccanismi fisici:
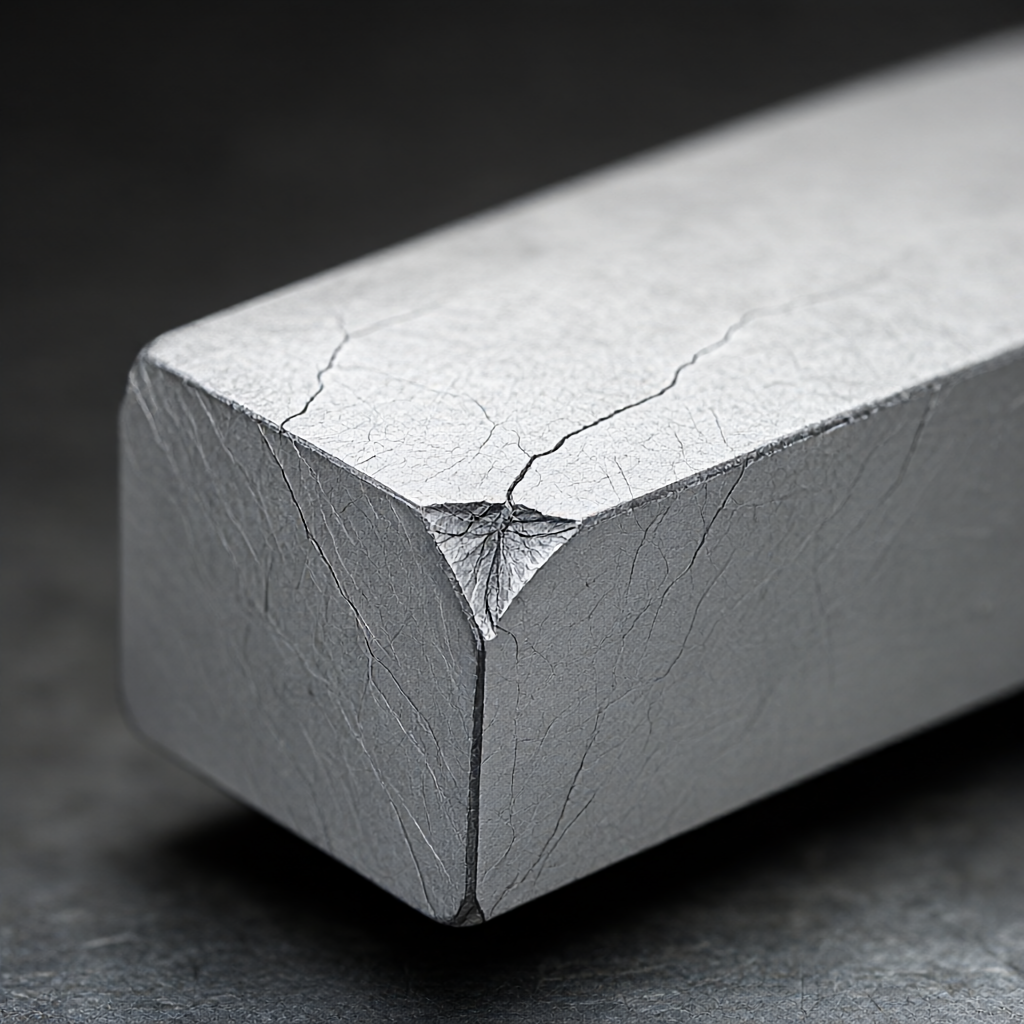
- La tensione residua si accumulaDopo la finitura CNC, la superficie di solito ha una tensione di trazione se la forza di lucidatura è troppo grande, le particelle macinate incorporate nella superficie formeranno uno strato di deformazione plastica aumenterà ulteriormente la tensione di trazione e quando la pressione locale supera la forza di snervamento del materiale (come 7075-T6 di circa 505 MPa), si formerà uno strappo microscopico.
- Effetto calore variabile: l'attrito alla testa della macchina di lucidatura ad alta velocità genera calore, se il liquido di raffreddamento è insufficiente, la temperatura locale aumenta istantaneamente con l'espansione e la contrazione del materiale, producendo crepe di sollecitazione termica.
- Materiale Idrogeno (per lega di titanio)Nella lucidatura elettrolitica acida o nella lucidatura chimica impropria, gli atomi di idrogeno filtrano nei confini della griglia, riducendo la resistenza del materiale e formando crepe latenti di idrogeno fragile.
Confronto tra la sensibilità dei diversi materiali alle micro-crepe lucide
La tolleranza dei metalli aeronautici varia notevolmente in relazione alle lesioni superficiali, e la tabella seguente mette in contrasto le caratteristiche di rischio e la sensibilità ai parametri di processo dei due principali materiali aeronautici durante la lucidatura a specchio:
| Marchio materiale. | Principali modelli di guasto | Parametri di processo sensibili | Si consiglia di pulire il mezzo | Classe di rischio |
|---|---|---|---|---|
| 7075-T6-Alluminio | Strappi superficiali, distruzione della membrana di ferro provoca corrosione | Pressione di lucidatura> 0,5 MPa; Velocità> 6000 rpm | Elettrolisi forte neutra + liquami di allumina | Medio-media |
| Riferimento: Ti-6al-4V | Idrolisi, vaiolatura, resistenza alla corrosione | Acqua acida valore pH<2;抛光时间>di 30 s | lucidatura chimica neutra o fresatura ad ultrasuoni assistita | Alta abbastanza |
NOTA: Le leghe di titanio sono estremamente sensibili all 'idrogeno e il tempo di preparazione e immersione della lucidatura chimica deve essere verificato attraverso rigorosi test di appatura.
Ottimizzazione del percorso del processo: dalla grossolanità alla lucidatura a specchio
Per ridurre al minimo il rischio di microcricche, i percorsi di processo devono essere progettati in base al principio della "de-stress first", ossia una combinazione di processi solitamente utilizzata per la produzione di massa di componenti aerospaziali ShowyMetal:
- Ridimensionare le riservePer la dimensione finale è riservato un margine di lucidatura di 0,05 - 0,1 mm, ma è necessario controllare la rugosità superficiale non più di Ra1,6 μ m, per evitare il successivo eccesso di lucidatura.
- Momento di tensione per stressarsiPrima della lucidatura, le parti vengono trattate con una data di vibrazione, eliminando lo stress interno residuo della lavorazione CNC, in modo che la parte non sia facile da rompersi sotto lo stress della lucidatura.
- Categoria Pulizia: Utilizzare successivamente 600 #, 1000 #, 2000 #e 5000 #del liquame macinato per pulire tra ogni livello per evitare che le particelle abrasive mescolate al livello successivo causino graffi (Scratch) e graffiare il fondo è spesso la matrice della frattura.
Metodo di prova: come identificare le micro-crepe
Per le parti a specchio, l'occhio umano e le ispezioni visive convenzionali (VT) rendono difficile individuare crepe sotto la scala micrometrica, lo standard aeronautico in genere richiede l'introduzione di test non distruttivi più avanzati (NDE):
- Permeazione fluorescente (PT): Applicabile alle crepe di superficie che utilizzano il capillare per filtrare l'agente fluorescente nelle microcricche, osservare sotto la luce ultravioletta per la lega di titanio, è necessario prestare particolare attenzione al materiale filtrante per non causare la penetrazione di idrogeno.
- Rilevamento della polvere (MT)Questo metodo è applicabile solo agli acciai aeronautici ferromagnetici (es. A286, Inconel 718 non sono applicabili in uno stato di ricottura specifico, per confermare che le leghe di alluminio e titanio non magnetiche non possono essere utilizzate.
- mediante microscopia fisica per osservare.: Le parti campionate effettuano un campione metallografico sulla superficie di lucidatura e osservano lo spessore dello strato di deformazione e la frattura sotto un ingrandimento di 200x-500x richiedono che lo spessore dello strato di deformazione sia controllato entro 50 μ m.
- Rilevamento ultrasonico (UT)Applicabile per controllare la superficie vicina e le crepe interne, ma è difficile trovare micro-crepe sulla superficie dello specchio molto superficiale, di solito con PT.
Raccomandazioni pratiche sui criteri di accettazione e sull 'evitamento dei rischi
Al momento della firma dell 'accordo tecnico, l'acquirente deve definire chiaramente gli indicatori quantitativi ed evitare una descrizione vaga "senza cricche", in cui consiglia di utilizzare i seguenti indicatori:
- Rozze doppie.Non solo è richiesta la luminosità dello specchio (Ra ≤ 0,2 μ m), ma anche il valore Rz di prova in modo sincrono (dieci punti di differenza di altezza) per evitare l'esistenza di fossa profonda locale (danno da macinazione) di solito è richiesto Rz ≤ 1,0 μ m.
- Test di nebbia salina.Se l'ambiente di lavoro della parte contiene nebbia salina, si consiglia di eseguire 480 - 960 ore di test di nebbia salina sulla superficie levigata (ASTM B117) per accelerare l'espansione della corrosione della cricca e verificare indirettamente la qualità di lucidatura attraverso il test di nebbia salina.
- Prova di corrosione da sforzo (SCC)Per le leghe di titanio ad alto stress, il potenziale costante SCC deve essere testato in riferimento ad ASTM G36 per garantire che la superficie lucidata non presenti difetti nell 'apertura indotta.
I fornitori devono fornire una registrazione completa del controllo di processo "pre-lucidante-post-lucidante", compresi il numero di campioni di sabbia levigata, il numero di lotti dei componenti lucidati, la pressione di contatto e la curva temporale per facilitare la tracciabilità in caso di micro-cricche in grandi quantità.
Domande frequenti (FAQ)
Perché le parti in alluminio sono soggette a corrosione dopo la lucidatura a specchio?
Il processo di lucidatura distruggerà la pellicola naturale dell 'ossidazione della superficie dell' alluminio se la soluzione di lucidatura è altamente acida o lucidata e non diventa inerte in tempo, la superficie perderà la protezione ed è facile da vaiolarsi in un ambiente umido.
È possibile utilizzare il processo di lucidatura elettrolitica?
Sì, ma la temperatura dell 'elettrolita (di solito ≤ 60 ° C) e la tensione troppo alta o troppo calda possono causare l'aspirazione all' idrogeno del titanio, innescando cricche di idrogeno fragili e si raccomanda l'uso di un termostato elettrolitico e il monitoraggio della densità di corrente.
Come distinguere tra graffi e micro graffi?
I graffi sono distribuiti in una sola direzione e di solito attraversano l'intera superficie; le microcricche sono biforcate, reticolari o irregolari e ad una profondità estremamente bassa, misurata dalla penetrazione fluorescente (PT), che indica un 'area di penetrazione in genere più sottile e intermittente rispetto al graffio.
Come garantire la stabilità della qualità di lucidatura durante la produzione in serie?
Stabilire un grafico SPC (Statistical Process Control) per monitorare la rugosità del valore Ra e l'andamento dei valori Rz dopo la lucidatura ogni lotto del primo e dell 'ultimo pezzo deve essere sottoposto a test di penetrazione di fluorescenza e, se le fluttuazioni superano il limite di controllo, interrompere immediatamente per regolare la pressione di lucidatura e il tempo.
La rugosità superficiale Ra0,4 μ m è sufficiente per l'accettazione speculare?
Ra0,4 μ m è un livello ottico di alta precisione, ma l'attenzione solo per Ra è trascurabile per Rz standard di accettazione raccomandati impostato su Ra ≤ 0,4 μ m e Rz ≤ 0,8 μ m e confermato senza microscopia deformazioni con microscopia metallografica da 500 x.
Conclusioni e raccomandazioni d'azione
La lavorazione CNC e la lucidatura a specchio di parti aerospaziali, essenzialmente, la gestione completa della resistenza del materiale e dello stato di stress del rischio di microcricche non è incontrollata, ma dipende dai parametri di processo. Come produttore di precisione, ShowyMetal fa affidamento su 72 impianti CNC multiasse con un rigoroso sistema di ispezione ottico e a coordinate, garantendo al contempo una precisione dimensionale di ± 0,01 mm, eludendo efficacemente i difetti latenti della superficie lucidata attraverso la conferma del primo pezzo e l'ispezione di processo.
Se siete alla ricerca di un partner di lavorazione con una completa capacità di ispezione e trattamento delle superfici per componenti strutturali in lega di titanio o alluminio per uso aeronautico, vi invitiamo a inviare disegni e specifiche tecniche al nostro team di ingegneri per personalizzare un programma di processo completo che include de-stress, classificazione e test di penetrazione, sulla base delle caratteristiche dei materiali, e fornire un rapporto di ispezione in conformità con gli standard dell 'aviazione.



