





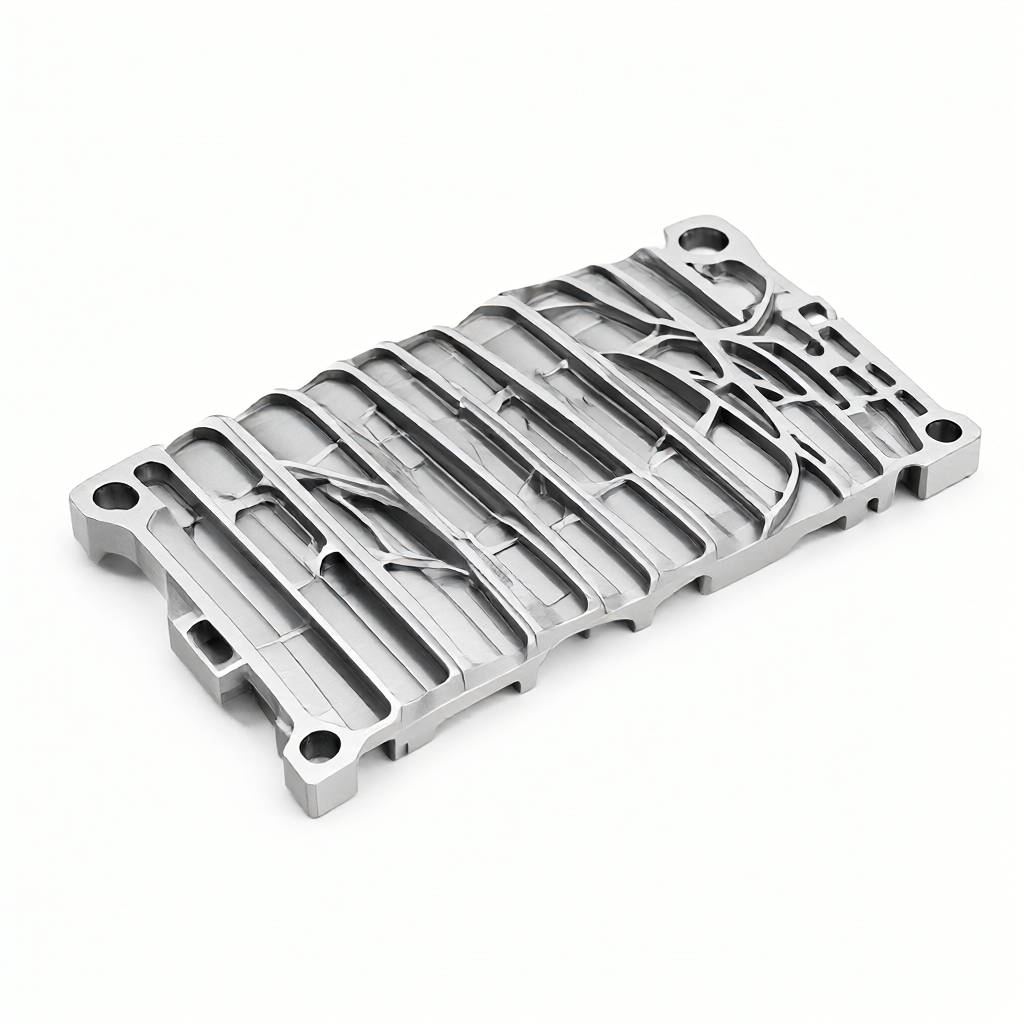
Difficoltà nel controllo della deformazione nella lavorazione di pezzi di ricambio aerei
Nell 'industria aerospaziale, i componenti come i supporti del motore, i connettori del carrello di atterraggio utilizzano spesso strutture di rivestimento sottili con un rapporto di allungamento elevato, che è tipicamente tagliato da fogli in alluminio o in lega di titanio, con uno spessore della piastra di rinforzo di più di 1,5 mm a 3 mm, e un' altezza interlineare fino a 80 mm o superiore durante la lavorazione di tali parti, la fresatura CNC produce forza di taglio e il rilascio delle sollecitazioni residue con conseguente deformazione o distorsione delle pareti sottili, con conseguente differenza di dimensione finale. Molti processi di produzione ignorano l'impatto cumulativo della catena di processo sulla deformazione, causando problemi di scarsa coerenza nella produzione di massa.
Per risolvere questo punto dolente, il nucleo è capire che la risposta del materiale nell 'ambito dell' accoppiamento "forza-calore-sforzo" si basa solo sulla selezione dell 'utensile non può evitare completamente la deformazione, deve essere ottimizzato in tutto il processo da modalità di montaggio, strategia di taglio profonda ai parametri di processo della macchina per esplorare come i mezzi di ingegneria possono controllare la deformazione di elaborazione delle costole sottili e fornire i riferimenti dei parametri realizzabili per l'approvvigionamento tecnico e gli ingegneri.
Rilascio di stress residuo e principi di ingegneria per la scelta dei materiali
Qualità del materiale e stato di stress
Materiali comunemente usati nelle parti sottili dell 'aviazione, tra cui 7075-T651, 6061-T6 e Ti-6Al-4V, in cui la durezza della lega di alluminio 7075 è alta ma grande pressione interna, lo stato T651 ha un livello inferiore di stress residuo rispetto allo stato T6, più adatto per l'elaborazione sottile se viene utilizzato 7075-T6, si consiglia di organizzare il trattamento di tempra per stabilizzare lo stato di stress prima della finitura. Per le lamiere sottili in lega di titanio, a causa della loro bassa conduttività termica (circa 6,7 W/m·K), l'accumulo di calore da taglio è grave, è facile causare la deformazione termica, la velocità di avanzamento deve essere ridotta drasticamente e rafforzare il raffreddamento.
La scelta del materiale deve combinare resistenza e lavorabilità Se lo spessore del ripiano è inferiore a 2 mm, si consiglia di selezionare la preferenza 6061-T6 per migliori prestazioni di taglio, anche se la sua resistenza è leggermente inferiore a 7075, ma nelle parti strutturali non principali di carico, i vantaggi di stabilità di lavorazione sono significativi, possono ridurre il tasso di scarto.
Strategia di bloccaggio: evitare di bloccare le distorsioni
Il montaggio del lisciatore sottile è il livello di deformazione controllata direttamente dalla piastra di supporto conduce ad una depressione locale e rimbalzo dopo lo scarico causa una bassissima planarità nella pratica di ingegneria consiglia l'uso di attrezzature di adsorbimento del vuoto o dispositivi pneumatici personalizzati.
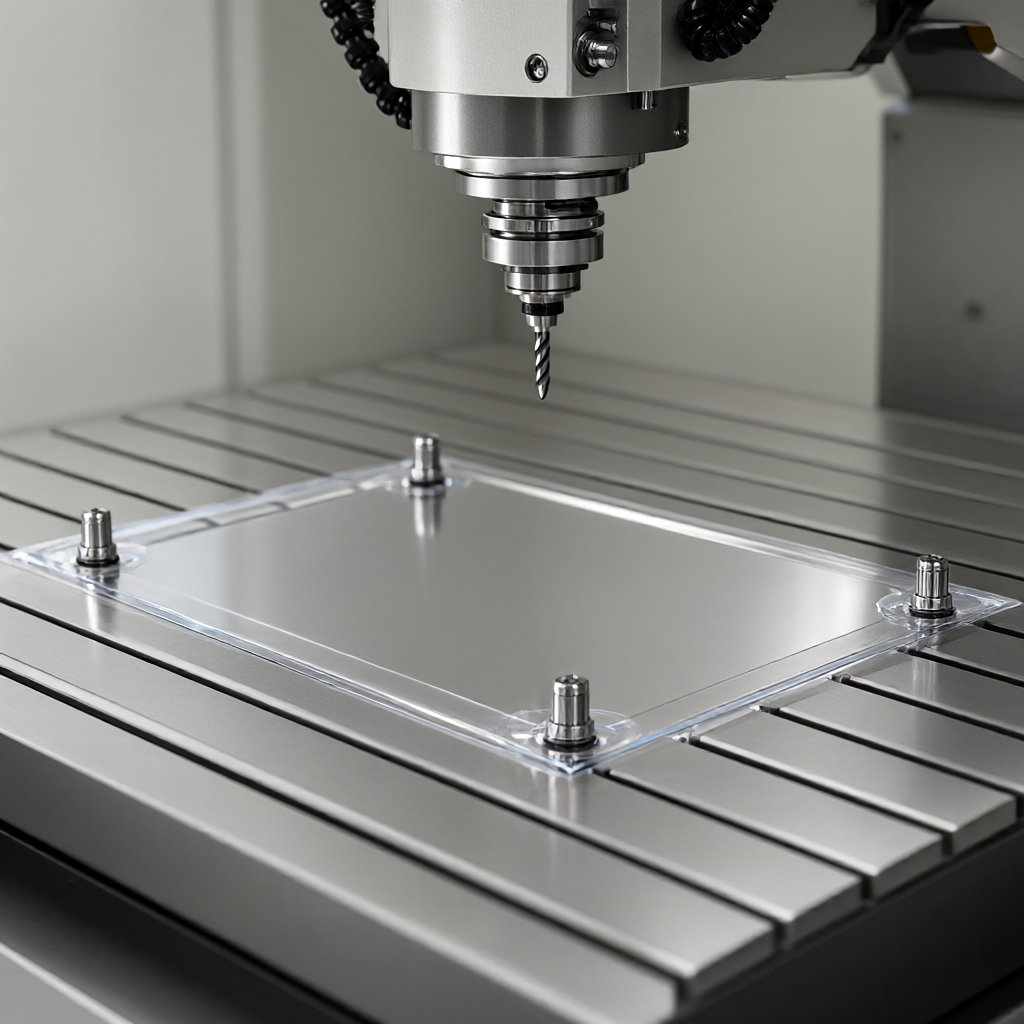
- Assorbimento del vuoto:Applicabile alla superficie piana e allo spessore uniforme della piastra, la forza di adsorbimento è distribuita uniformemente, può eliminare efficacemente la deformazione del punto di pinza per garantire la tenuta laterale del pezzo, per evitare perdite d'aria che portano a un potere di adsorbimento insufficiente.
- Impianto pneumatico:Bilanciare la pressione soffiando i micropori a più punti per evitare la pressione concentrata a un singolo punto richiede un calcolo accurato della densità degli stomi e dei pori, evitando che gli shock del flusso d'aria causino uno scuotimento sottile.
- Supporto supplementare:L'aggiunta di un perno di posizione o di un supporto a forma di V sulla parte posteriore della piastra, che converte la forza di serraggio in una posizione di supporto per la distribuzione del carico, dovrebbe evitare l'area di lavorazione e garantire un 'altezza di supporto coerente, con l'errore di controllo entro ± 0,02 mm.
Il test di sollecitazione deve essere eseguito prima del montaggio: la planarità della superficie non lavorata viene misurata dopo la prova e se la deformazione supera 0,05 mm/100 mm, è necessario regolare la struttura di supporto o aggiungere una guarnizione tampone.
Ottimizzazione dei parametri di taglio: riduzione del calore e della forza di taglio
La lavorazione del riduttore ad alto allungamento è fondamentale per la profondità ridotta, l'elevata velocità di rotazione e l'avanzamento basso riducendo lo spessore di taglio singolo (profondità profondità assonale Z controllata da 0,5 a 1,0 mm), riducendo così la deformazione laterale della parete sottile.
Gamma di parametri raccomandata (con lega di alluminio 7075 come esempio)
Lavorazione del riduttore di spessore di 2 mm per frese integrali a 3 lame da 8 mm Φ:
- Velocità del mandrino: 8000 - 1000rpm per mantenere la parte finale della scheggia liscia.
- Velocità di avanzamento: 150 - 250 mm/min; assicurarsi che l'avanzamento f/z per dente sia compreso tra 0,03 e 0,06 mm.
- Profondità assiale: fresatura a strati di 0,5 mm per strato, per evitare la rottura una tantum con conseguente rilascio istantaneo di stress.
- Metodo di raffreddamento: lubrificazione a micro-particelle ad alta pressione (MQL) o freddo interno ad alta pressione per controllare la temperatura del fluido di taglio a meno di 40 ° C, prevenire la deformazione termica.
Per le lamiere sottili in lega di titanio, la velocità deve essere ridotta a 3000 - 4000 giri/min, la velocità di avanzamento è ridotta del 50% e l'intero processo di utilizzo di fluidi da taglio stabili ad alta temperatura per mantenere la vita dell 'utensile e controllare l'ingresso termico.
Progettazione del percorso del processo: sinergia multiasse e de-stress
Un singolo processo non può eliminare la deformazione cumulativa, deve progettare la catena di processo "grossolanità-rilascio di stress-finitura" Per le piastre di processo complesse, si consiglia di utilizzare il centro di lavorazione a 5 assi regolando l'inclinazione del mandrino per ottimizzare la postura dell 'utensile, evitare l'interferenza dell' utensile e migliorare lo scarico del truciolo nella lavorazione multiasse, mantenere l'angolo di contatto ottimale tra utensile e superficie di taglio (circa 15 °-30 °), può migliorare la finitura superficiale fino a Ra0,8 μ m o meno.
Dopo la sgrossatura, organizzare il tempo naturale (riposo 24 - 48 ore) o la ricottura a bassa temperatura (alluminio 200 - 250 ° C/4 ore) per liberare la tensione residua interna e quindi la finitura per garantire la stabilità dimensionale di questa catena di processo nella produzione in serie può ridurre l'ampiezza delle fluttuazioni dimensionali di oltre il 30%.
Confronto di programma: Lavorazione totale a 5 assi vs splicing multi-processo
| rispetto alla dimensione orizzontale. | 5 assi lavorazione totale | Montaggio multi-processo (3 assi + capovolgimento) |
|---|---|---|
| Numero di cassetti | 1 (posizione complessiva) | 2-3 Avanti (capovolgere il posizionamento) |
| Errore cumulativo. | Bassa, non è necessario un secondo posizionamento | Dipende dalla precisione di posizionamento. |
| Efficienza di elaborazione | Alto, abbigliamento corto. | Il tempo medio per vestirsi è più lungo |
| Requisiti attrezzature | Necessita di 5 assi di capacità | La normale macchina a 3 assi. |
| Cambiare rischio | Basso, una lavorazione alla volta. | più volte, per aumentare il disturbo di stress. |
Per i pezzi complessi con rapporto tra alti e ritracciamenti, la lavorazione complessiva a 5 assi offre vantaggi significativi nel controllo della deformazione, specialmente in situazioni in cui è richiesta una grande coerenza del lotto.
Controllo qualità e analisi di guasto
La convalida finale della prevenzione delle deformazioni consiste nell 'utilizzo di una macchina di misura a coordinate (CMM) per l'acquisizione di dati a grandezza intera nei nodi critici, con particolare attenzione all' altezza della lunetta, alla planarità dei fori e alla sagoma per superfici altamente riflettenti, che possono essere sottoposte a scansione laser o a misurazione della luce strutturale per evitare la foratura sottile delle sonde a contatto.
Se si verificano deformazioni, è necessario risalire al processo di taglio con un software di analisi termica per identificare le aree di accumulo termico più comuni, tra cui: deformazione toxoidale centrale della costola (non riscaldata), una punta fine (rilascio di sollecitazioni di montaggio non uniforme) che registra la traiettoria di usura dell 'utensile per ogni lotto, come base per la regolazione dei parametri del lotto successivo.
Domande frequenti | Risposta
Come bilanciare efficienza e controllo della deformazione nella lavorazione di lamiere aeree sottili?
Si consiglia di adottare la strategia di "tenuta di lavorazione semi-fine 0,1 mm + destress + finitura", sacrificando una piccola quantità di tempo in cambio della stabilità dimensionale ed evitando rettifica ripetuta.
La lavorazione delle lamiere in lega di alluminio 7075 richiede uno speciale raffreddamento?
Sì, è consigliabile utilizzare il freddo interno ad alta pressione per mantenere il flusso del fluido di taglio superiore a 20 L/min e impedire che la temperatura della zona di taglio superi i 150 ° C che portano alla deformazione termica.
In che modo la lavorazione a 5 assi influisce sulla rugosità superficiale delle parti a parete sottile?
L'angolo di assetto ragionevole consente di stabilizzare la rugosità entro Ra0,8 μ m, superiore a Ra1,6 μ m con lavorazione tradizionale a 3 assi e riduce il processo di rettifica successivo.
Come si fa a sapere se una parte ha subito una deformazione?
Dopo il processo di finitura, la dimensione di compensazione viene mantenuta a riposo per 48 ore e se la variazione dimensionale supera ± 0,02 mm, è necessario aumentare il collegamento di rimozione dello stress o regolare il margine di processo.
In che modo è possibile garantire la consistenza di 72 unità di produzione in serie?
Creare un pacchetto standard di parametri di processo, calibrare periodicamente il salto del diametro utensile (≤ 5 μ m) al battito del mandrino e utilizzare lo stesso lotto di utensili per garantire un taglio costante.
Conclusioni e proposte di cooperazione
Il controllo della deformazione di elaborazione delle piastre ad alto trail sottile dell 'aviazione, richiede l'uso integrato di pretrattamento materiale, morsetti flessibili, lavorazione multiasse a profondità ridotta e processo di rimozione dello stress segmentato attraverso le suddette misure di ingegneria, è possibile stabilizzare l'accuratezza delle dimensioni delle pareti sottili a ± 0.01 mm, la rugosità superficiale fino a Ra0.4 μ m, per soddisfare i requisiti rigorosi dei componenti strutturali aeronautici. Con 72 gruppi di macchine a 3/4/5 assi per la personalizzazione di pezzi CNC di precisione, offriamo un unico punto di riferimento per tutto, dalla consulenza DFM alla simulazione di processo fino al controllo della conformità dei lotti Se state affrontando trasformazioni di lavorazione a parete sottile, offrite disegni o campioni, prepareremo una soluzione di processo personalizzata in base alle condizioni di lavoro reali e supporteremo la consegna rapida in batch entro 15 - 25 giorni.



