





Inconel 718 Caratteristiche dei materiali e difficoltà di taglio
Inconel 718 è una lega ad alta temperatura a base di nichel che, grazie alla sua eccellente resistenza alla creep e alla resistenza alla corrosione, è ampiamente utilizzata nei turbanti per motori aeronautici, nelle pale per compressori e nei raccordi strutturali, ma le sue caratteristiche fisiche pongono significative sfide di lavorazione durante la fresatura CNC.Il materiale ha una resistenza allo snervamento di circa 770 MPa a temperatura ambiente ed è presente in una forteLavorazione di indurimento (work hardening)Quando la temperatura dell 'area di deformazione del taglio aumenta, lo slittamento del limite di confine, la durezza può essere rapidamente elevata a più di 600HV se il residuo di questo strato indurente è troppo grande, porterà direttamente all' aumento della forza di taglio successiva, al crollo del tagliente Inoltre, la conduttività termica dell 'Inconel 718 è solo un decimo dell' alluminio puro, il calore di taglio è difficile da trasportare attraverso il pezzo o il truciolo, circa 80% del calore di taglio concentrato vicino al taglio, accelerando l'usura dell 'utensile.
- Tendenza ad aderire forte:Ad alta temperatura, gli elementi come il ferro e il nichel sono facili da diffondere e aderire al carburo di tungsteno in metallo duro, formando una mezzaluna rossa che si consuma.
- Calore concentrato:La temperatura elevata locale è facile da generare lo stress di trazione residuo sulla superficie del pezzo in lavorazione, riducendo la durata di fatica e le parti aerospaziali sono estremamente sensibili a questo.
- Controllo della pressione residua:La distribuzione non uniforme degli strati induriti nella lavorazione può causare la deformazione delle pareti sottili nei successivi trattamenti termici.
Effetti delle diverse condizioni del materiale sul processo di fresatura
Lo stato metallurgico iniziale dell 'Inconel 718 determina direttamente il limite superiore dei parametri di taglio, che solitamente è suddiviso in materie prime.Soluzione (Annealed Solution)、Solubile + in stato di invecchiamento (Age Hardened)nonché cheTaglio/Barra ammorbidita。Differenze tra parametri solvibili e temporizzati
La durezza del materiale temprato è alta (HRC35 - 42), la resistenza di taglio è grande, deve utilizzare la strategia di "bassa velocità, grande profondità, raffreddamento forte"; e la tenacità del materiale solido, il fenomeno dell 'adesivo è grande, è necessario migliorare l'avanzamento appropriato per aiutare il truciolo nella produzione reale, se il disegno non è chiaro, è necessario confermare il numero di materiale e la registrazione di trattamento termico prima della prova, per evitare la rilavorazione del volume.
| Stato materiale | Gamma di durezza (HRC) | Velocità di taglio consigliata (m/min) | Principali modelli di insuccesso |
|---|---|---|---|
| Solubile (SA) | 25-30 | tra 80 e 120 | La punta è ferma, la mezzaluna è rotta. |
| Stato di scadenza (SA + Age) | 38-44 | tra 40 e 80 | diffusione, rottura meccanica. |
Selezione utensili a confronto con la tecnologia di rivestimento
Gli utensili sono la chiave per controllare i costi di lavorazione della Inconel 718.Coltelli integrali di microparticelle di metallo durocollaborazioneTiAlN RivestimentoIl rivestimento TiAlN può formare uno strato protettivo di allumina passivante ad alta temperatura, la temperatura antiossidante può raggiungere più di 800 ° C, prolungando significativamente la vita dell 'utensile per le parti a cavità profonda o multiasse, si consiglia di utilizzare una grande spirale (30 °-40 °) fresa verticale, per migliorare la capacità di depolverazione e ridurre la forza di taglio assiale.
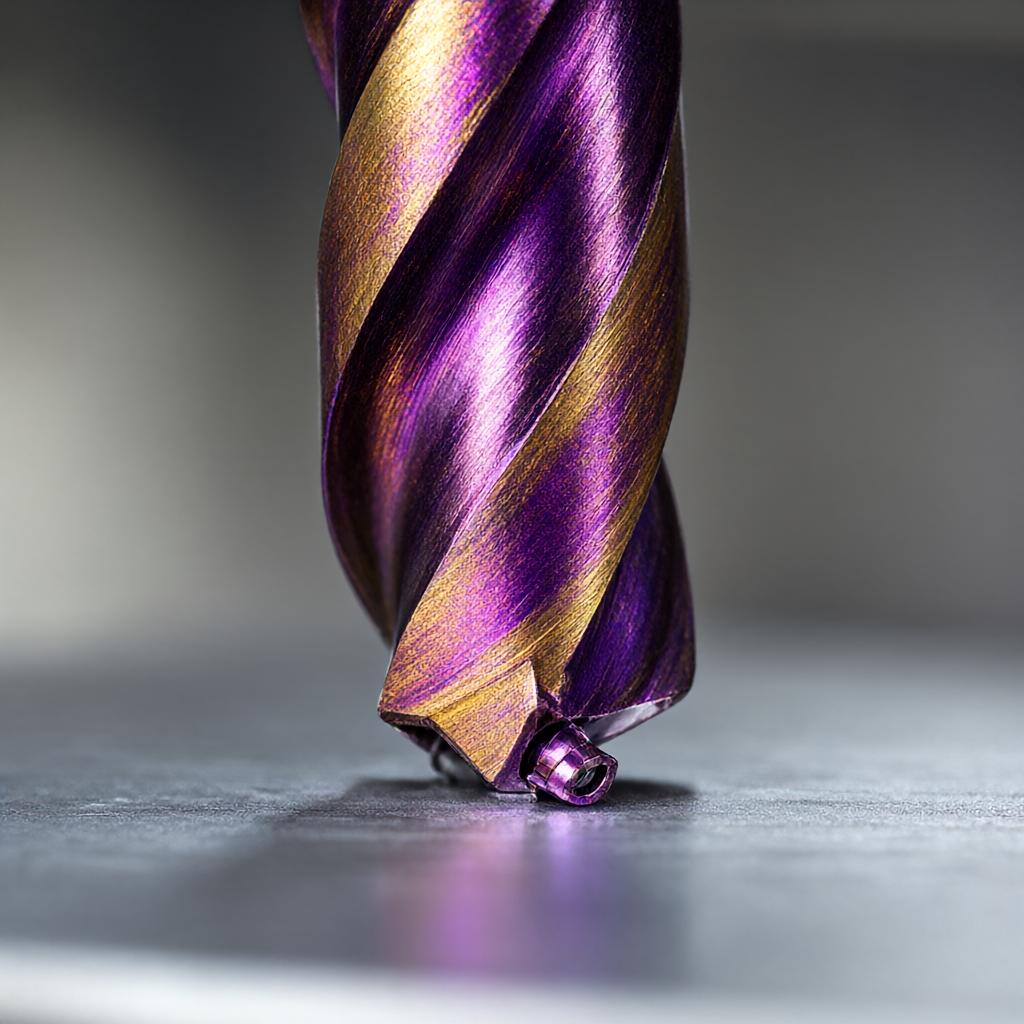
- Metalli ordinari duri:Adatto per lavori grossolani o a media temperatura, il costo è elevato e l'usura è rapida.
- TiAlN rivestito in metallo duro:Adatto per l'elaborazione di fine e media, bilancia la resistenza all 'usura e l'efficienza di taglio, è la prima produzione di serie.
- PCD/CBN: coltelli estremamente duriInconel 718 è un metallo, PCD (diamante) può provocare una reazione di grafite ed è severamente vietato utilizzare, mentre CBN (nitruro di boro) è disponibile ma costoso, solo per scenari di finitura estreme.
Strategie di ottimizzazione dei parametri di taglio: bassa velocità e profondità elevate
La tradizionale strategia di "alta velocità, piccole e profonde" tende a fallire sull 'Inconel 718 a causa di difficoltà nel dissipare il calore, aumentando la velocità di rotazione aggrava il riscaldamento dell' utensile e accelerando l'usura come dimostra la pratica di ingegneria.Low RPM con carico a chip altoLa strategia mantiene la temperatura dell 'area di taglio relativamente stabile, sfruttando al contempo l'ampio spessore del truciolo per ottenere un migliore effetto di truciolo.
Per le frese integrali con diametro di 10 mm, nello stato di lavorazione Inconel 718, la velocità del mandrino consigliata è controllata a 4000 - 6000 giri/min, l'avanzamento per dente (fz) è impostato a 0,15 - 0,25 mm/z, in questo momento la temperatura di taglio è controllata e la durata dell 'utensile può essere aumentata di oltre il 30%.
Lubrificazione a raffreddamento e garanzia di integrità superficiale
Raffreddare non solo al fine di raffreddare, ma anche per ridurre il coefficiente di attrito per le parti dell 'aviazione sensibili alle sollecitazioni di trazione residue sulla superficie, è raccomandato.Tutto il liquido sintetico solubile in acquaoppureMicroolio mezzo sintetico.Il taglio a secco completo (Dry) è adatto solo per la lavorazione grossolana, che deve essere mantenuta umida per evitare graffi e graffi.
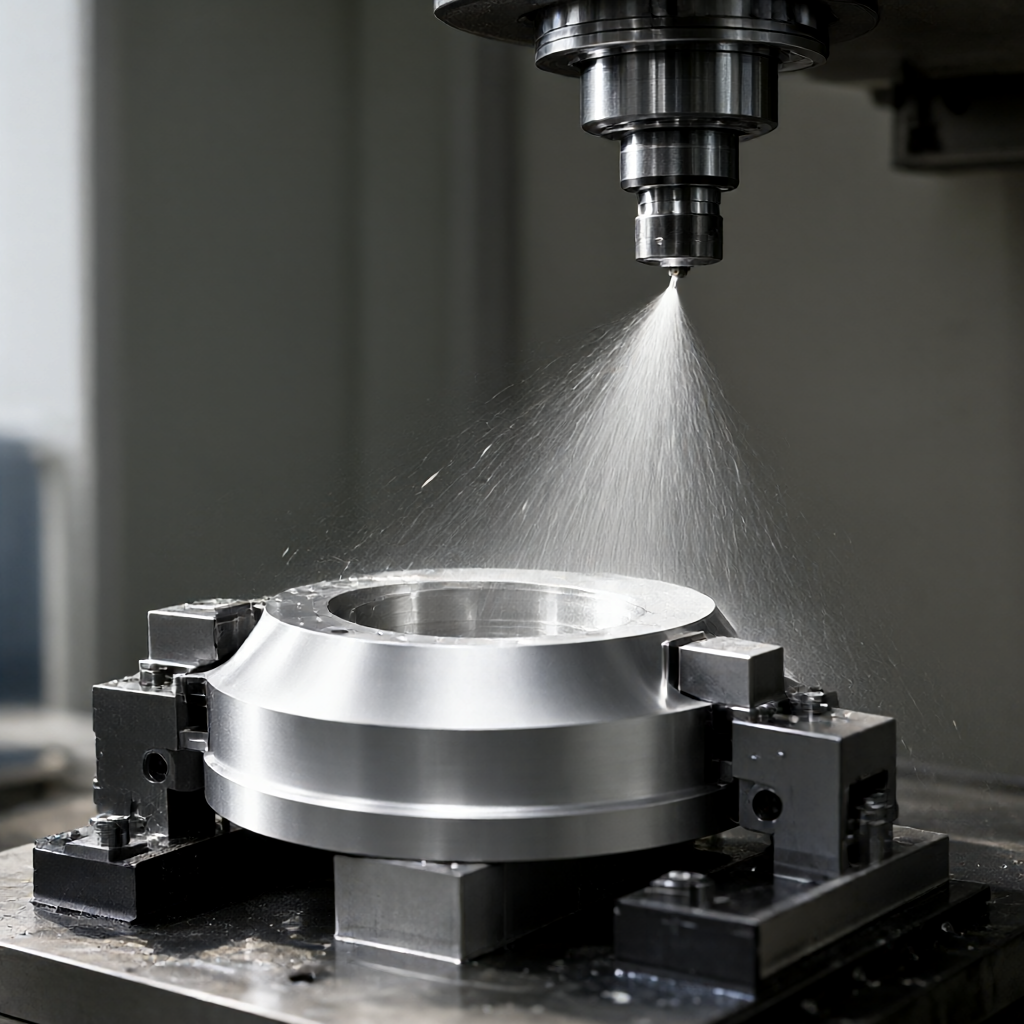
- Lubrificazione diretta:Assicurarsi che il fluido di taglio colpisca direttamente l'apertura del tagliente, evitando di lavare fino alla superficie lavorata causando un 'usura secondaria.
- Controllo della pressione residua:La fase di finitura riduce la forza di taglio e aiuta a mantenere le sollecitazioni residue sulla superficie nel range delle sollecitazioni di pressione, in conformità con i requisiti NADCAP per i componenti aeronautici.
- rugosità superficiale:Con la combinazione dei processi sopra menzionati, è possibile ottenere una finitura Ra 0,4 - 0,8 μ m, che soddisfa la maggior parte dei requisiti delle piastre e dei componenti strutturali aeronautici.
Standard di prova e controllo della coerenza dei volumi
Il nucleo della produzione di precisione è la ripetibilità nella produzione di massa, eseguiamo un sistema di controllo di qualità a tre livelli per "prima conferma del pezzo-ispezione del processo-verifica della spedizione completa".
Verifiche chiave ↑
- Precisione delle dimensioni:La macchina di misura a coordinate (CMM) esegue il campionamento delle caratteristiche chiave con tolleranze di ± 0,01 mm.
- rugosità superficiale:Utilizzando un touch-punter di rugosità, concentrandosi sul rilevamento degli angoli della cavità interna e delle aree sottili, per prevenire i residui di graffi.
- micro-organizzazione:Se necessario, eseguire l'osservazione al microscopio metallografico per garantire che lo strato indurito di lavorazione sia spesso e uniforme, senza scolorimento da surriscaldamento.
- Scontri senza difetti:A seconda dei requisiti del disegno, vengono forniti rapporti di rilevamento polvere magnetica (MT) o di rilevamento della penetrazione (PT) per escludere le micro-crepe sulla superficie.
Domande frequenti (FAQ)
Come è migliorata la breve durata di fresatura di Inconel 718?
Si consiglia di controllare se i parametri di taglio sono troppo alti, ridurre la velocità di rotazione in modo appropriato e aumentare il avanzamento per dente; allo stesso tempo, verificare che il tipo di rivestimento sia abbinato, le prestazioni del rivestimento TiAlN su leghe a base nichel sono migliori rispetto a quelle degli utensili da macinazione regolare TiCN.
Come evitare la deformazione superficiale dopo la fresatura di Inconel 718?
La deformazione deriva principalmente dal rilascio di stress residuo e dalla deformazione termica prima della lavorazione necessaria per garantire che i prodotti semilavorati decompongano completamente la sollecitazione, l'uso di parametri di forza di taglio bassi durante la lavorazione di finitura e per garantire che il liquido di raffreddamento sia completamente lubrificato, evitando il surriscaldamento locale.
Qual è la differenza tra i parametri di fresatura Inconel 718 Solubile e Senso di Tempo?
Lo stato di tempra ha un 'elevata durezza, velocità di rotazione più basse (4000 - 6000rpm) e avanzamenti più piccoli; la tenacità in forma solida è grande, adesione coltello, velocità di avanzamento leggermente più alta per rompere il truciolo, ma è necessario rafforzare il raffreddamento per impedire l'adesione.
Perché non è possibile lavorare l'Inconel 718 con utensili diamantati?
Inconel 718 contiene elementi metallici come ferro, nichel, reagirà con il diamante (carbonio) ad alta temperatura, con conseguente rivestimento dell 'utensile rapidamente cadere, pertanto è severamente vietato l'uso di utensili PCD, dovrebbe essere scelto metallo duro o CBN.
In che modo la produzione in serie può garantire la coerenza della finitura superficiale?
Le fluttuazioni del valore Ra possono essere controllate tramite programmazione standardizzata, monitoraggio fisso della durata dello strumento basato sul monitoraggio del carico del mandrino, utilizzo di una libreria mandrino a commutazione automatica (TSP) e conferma della rugosità del primo pezzo per lotto entro un intervallo di ± 0,2 μ m.
Conclusioni e proposte d'offerta
La fresatura della lega ad alta temperatura Inconel 718 non è un singolo problema di processo, ma un 'ingegneria di sistema di materiali, utensili, parametri e raffreddamento in grado di padroneggiare la strategia fondamentale della "profondità di taglio elevata a bassa velocità", abbinata a utensili con rivestimento TiAlN e a un raffreddamento efficiente, è fondamentale per bilanciare i costi dell' utensile con la qualità della superficie.Se avete necessità di lavorare parti Inconel 718 per il settore aerospaziale, vi consigliamo disegni e istruzioni sullo stato dei materiali in base alle vostre caratteristiche specifiche (pareti sottili, cavità profonde e superfici complesse), fornendo gratuitamente rapporti di valutazione del processo DFM e previsione della durata dell 'utensile per aiutarvi a ottimizzare i costi e i tempi di consegna della BOM, oltre a fornirvi consigli specifici sui parametri di taglio e preventivi di volume.



