





Nella lavorazione CNC di parti aerospaziali, il controllo delle forze di fresatura del quadrante di riferimento e la soppressione della deformazione termica sono un problema di processo fondamentale per determinare la precisione di assemblaggio e molti ingegneri etichettano i disegni con tolleranze di ± 0,01 mm, spesso trascurando l'influenza cumulativa della forma del truciolo, del tasso di usura dell 'utensile e delle sollecitazioni di carico sulla planarità finale. ShowyMetal, grazie a un cluster di 72 macchine CNC, mantiene la rugosità superficiale di base precisa entro Ra0,4 μ m, ottimizzando il volume della spina dorsale e i parametri di taglio e garantendo la coerenza del volume attraverso rigorose ispezioni di processo Per gli acquirenti del settore aerospaziale, comprendere la risposta elastica e i meccanismi di microdeformazione dovuti alla forza di fresatura è un parametro chiave per valutare la capacità dei processi dei fornitori. Questo articolo analizzerà dal punto di vista ingegneristico il comportamento meccanico, i programmi di elusione della deformazione e gli standard di accettazione nella fresatura di superficie di riferimento ad alta precisione, aiutando il team tecnico a individuare con precisione le risorse di lavorazione che soddisfano i requisiti di tolleranza rigidi durante la fase di espansione.
Fonti di forza di taglio e meccanismi di effetto termico nella fresatura della superficie di riferimento
Effetto della forza di taglio sulla micro-distorsione
Alluminio per aerei.(Per esempio 7075-T6) Nel processo di fresatura, la forza di taglio principale Fc e la forza tangenziale Fn determinano direttamente lo stato di forza del pezzo quando la quantità di coltello da taglio posteriore supera 0,5 mm, la percentuale di deformazione elastica e deformazione plastica cambia significativamente se il percorso di spurgo non viene assegnato correttamente, il rilascio di stress residuo locale può causare una deviazione di planarità superiore a 0,015 mm. La lavorazione di precisione richiede che la forza di avanzamento laterale sia controllata oltre la frequenza critica di galleggiamento, di solito è necessario simulare l'area di concentrazione della tensione d'pre-partenza con elementi finiti, regolare la fresatura process e la proporzione di fresatura inversa per ridurre al minimo le fluttuazioni di forza di taglio.
Effetto combinato di deformazione termica e usura della punta
Il calore di taglio prodotto dalla fresatura ad alta velocità si accumula principalmente sulla superficie del pezzo, se il raffreddamento non è completo, la differenza di coefficiente di espansione termica causerà lo spostamento a livello di micron, mentre l'usura posteriore dell 'utensile (valore VB) di 0,1 mm, la forza di taglio può essere aumentata di circa il 15%. ShowyMetal utilizza il monitoraggio on-line della foratura e il sistema di gestione della durata dell 'utensile per la produzione di massa, assicurando che la compensazione dell' usura sia mantenuta entro il limite inferiore delle specifiche per tutto il ciclo di vita dell 'utensile, evitando modifiche al benchmark per la successiva fresatura.
La scelta dei materiali e la strategia di montaggio sono limitate alla precisione
Parti aerospaziali comunemente usati 6061-T6, 7075-T6 e titanio (Ti-6Al-4V) La differenza di conduttività termica dei diversi materiali è enorme, la bassa conducibilità termica della lega di titanio rende la temperatura dell 'area di taglio estremamente elevata, è facile produrre metodi di montaggio induriti direttamente influenzare la coerenza della superficie di base di posizionamento: il morsetto pneumatico è forte, ma facile da generare deformazione elastica nella struttura a parete sottile; ventose a vuoto sono adatte per le parti piatte, ma l'adattabilità ai pezzi complessi con una sporgenza è limitata. Si consiglia l'uso di pre-preload ad idraulica o strumento speciale per sollevare lo stress residuo mediante pre-caricamento per garantire che la superficie di base mantenga lo stato "stress zero" durante la lavorazione.
Programma di fresatura di superfici di riferimento ad alta precisione a confronto con selezione
Per l'elaborazione della superficie di base dello stesso supporto aeronautico, percorsi di processo diversi variano in modo significativo in termini di costi, precisione ed efficienza, la tabella seguente mostra il confronto dei parametri ingegneristici delle due soluzioni principali per l'approvvigionamento e per le decisioni del team tecnico.
| Percorso di processo | Tipo di apparecchiatura | capacità di tolleranza | Livello di ruvidità | Scenari di applicazione |
|---|---|---|---|---|
| Progetto A: fresatura ad alta velocità a 3 assi | Centro di lavorazione verticale | di 0.01 mm | Ra 0.8 μ m | Standard di alta qualità e struttura semplice |
| Programma B: 5 assi di finitura combinati | 5 centri di lavorazione combinati | fino a 0,005 mm | Ra 0,4 µ m | Strutture aeronautiche con facciate laterali e superfici complesse |
Soluzione A per grandi quantità di parti strutturate, alta efficienza; Soluzione B, che riduce significativamente il numero di montaggio, errori di conversione di base, particolarmente adatto per i componenti aerospaziali di alto valore e basso volume ShowyMetal con capacità di elaborazione a 5 assi, ottimizza automaticamente il percorso dell 'utensile in base alla topologia delle parti, riduce il rischio di sovrataglio, mentre l'elaborazione multi-superficie viene completata con un singolo montaggio, eliminando l'errore cumulativo alla fonte.
Effetti indiretti della forma di truciolo e del controllo truciolo sulla qualità della superficie
Il taglio lungo continuo non solo avvolge l'utensile, influenza lo scarico di trucioli, ma raschia anche la superficie lavorata, causando un deterioramento della rugosità nella fresatura ad alta velocità, regolando l'avanzamento per dente della fresa a 0,1 - 0,2 mm/dente, può forzare l'arricciatura e la rottura della truciolo Per le parti sottili, la micro-vibrazione causata da raschiatura può causare una fluttuazione planare di più di 2 μ m. Raccomanda l'uso della strategia di elaborazione micro-avanzamento, combinata con la messa a punto della velocità del mandrino, in modo che la lunghezza del taglio del truciolo sia controllata tra 5 - 10mm, sia per garantire la rimozione del truciolo liscia ed evitare graffi superficiali, inoltre, il calore del truciolo portato via è uno dei principali motivi di deformazione, l'aumento della capacità del truciolo aiuta a mantenere la temperatura stabile della zona di taglio.
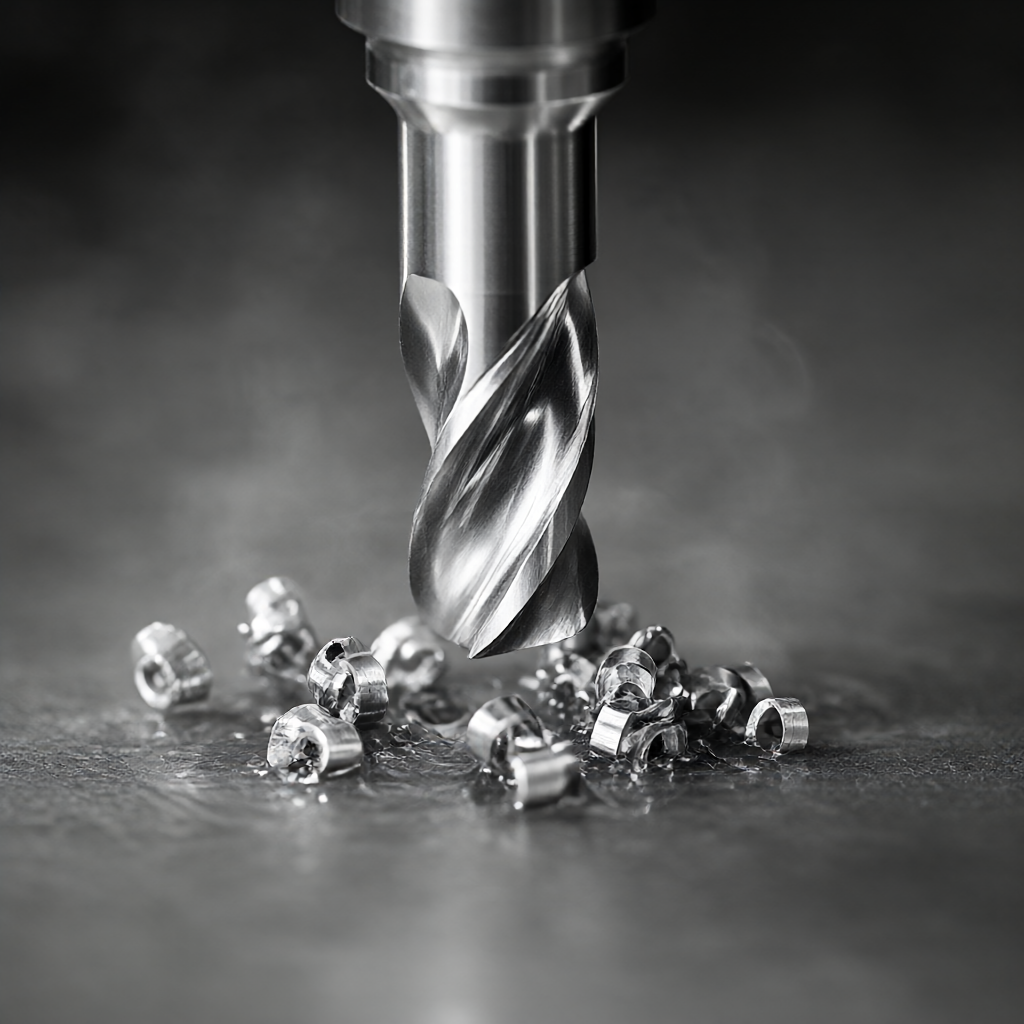
Riduzione della distorsione e controllo della coerenza nella produzione di massa
Parti aeronautiche requisiti di conformità del lotto sono estremamente elevati, singola qualificazione non rappresenta la stabilità del lotto ShowyMetal implementazione del "primo pezzo conferma-processo di ispezione-spedizione completa" sistema di controllo di qualità a tre livelli per il ciclo di consegna del lotto 15 - 25 giorni, abbiamo introdotto SPC (controllo statistico di processo) monitoraggio delle dimensioni chiave, impostare il limite inferiore sulla mappa di controllo Quando i dati di monitoraggio della forza di fresatura si discostano dalla media ± 3 σ, attiva automaticamente l'allarme e controlla lo stato dell 'utensile. Questo modello di controllo basato sui dati riduce la probabilità di deriva dimensionale dovuta all 'usura dell' utensile o alla deriva termica a un intervallo accettabile, garantendo che il primo pezzo sia in linea con l'altezza della superficie di riferimento del pezzo 1000.
Fattori ambientali e compensazione termica per la macchina
Le fluttuazioni di temperatura (> ± 1 ° C/h) nell 'officina di lavorazione provocano l'allungamento termico della macchina stessa, influenzano direttamente la precisione di posizionamento e il centro di lavorazione di fascia alta è dotato di un modello di errore termico che modifica automaticamente le coordinate in base alla temperatura ambiente Per i clienti del settore aerospaziale, si consiglia di contrassegnare i requisiti di temperatura nei disegni (ad esempio 20 ± 1 ° C) e attendere il ritorno del pezzo alla temperatura ambiente per la misurazione al momento dell' ispezione per eliminare l'effetto termico residuo. La temperatura costante per test di stabilità e umidità dell 'impianto ShowyMetal, unitamente al sistema di controllo a circuito chiuso, garantisce che gli effetti ambientali sulle dimensioni finali siano inferiori a ± 0,002 mm.
Criteri di analisi e punti di accettazione
L'accettazione della superficie di base non solo guarda la planarità, ma anche concentrarsi sull 'integrità della superficie I metodi di prova comuni includono: Macchina di misurazione a coordinate (CMM) misura la planarità e il contorno, piano ottico misura le ondulazioni superficiali, misura la rugosità Ra per parti aeree, ma anche eseguire un test visivo (VT), verificare se c'è uno strato indurito o una zona influenzata dal calore La decolorazione della superficie può diventare una fonte di fatica è suggerita nello standard di accettazione: Le tolleranze di planarità, i limiti di rugosità e gli standard di visualizzazione privi di difetti visibili ShowyMetal forniscono report di ispezione CMM integrati con la spedizione, con dati tracciabili che consentono ai clienti di completare rapidamente le ispezioni in fabbrica.
Modalità di guasto frequente Evita l'elenco
- Tagli di vibrazione: causati dall 'accoppiamento della frequenza intrinseca della macchina e della velocità del mandrino, è necessario evitare la zona di velocità di rotazione e ridurre la quantità di coltello dorsale.
- Grattamento superficiale: causato dalla cattiva rottura del truciolo o dalla contaminazione del liquido di raffreddamento, è necessario ottimizzare il tipo di trave e mantenere pulito il liquido di raffreddamento.
- Crackle a pressione residua: causata da eccessiva rettifica o trattamento termico improprio, il percorso di elaborazione deve essere standardizzato, riservato al processo di sollecitazione.
Domande frequenti | Risposta
Come bilanciare l'efficienza con una precisione di ± 0,01 mm durante la fresatura del piano di riferimento per i componenti aerei?
Raccomanda di adottare la politica di "tenuta di fresatura grossolana + fresatura di un coltello", il controllo del volume dell 'fresatura posteriore è di 0,05 - 0,1 mm, l'avanzamento è ridotto al 30% convenzionale, con l'taglio ad alta velocità e raffreddamento forzato, in grado di garantire l'accuratezza pur mantenendo un battito ragionevole.
L'elaborazione della superficie di base della lega di titanio è estremamente facile da produrre alte temperature, qual è un efficace piano di raffreddamento?
La conduttività termica della lega di titanio è bassa, è raccomandata l'uso di lubrificazione in traccia (MQL) o liquido di raffreddamento ad alta pressione e bassa temperatura (



