





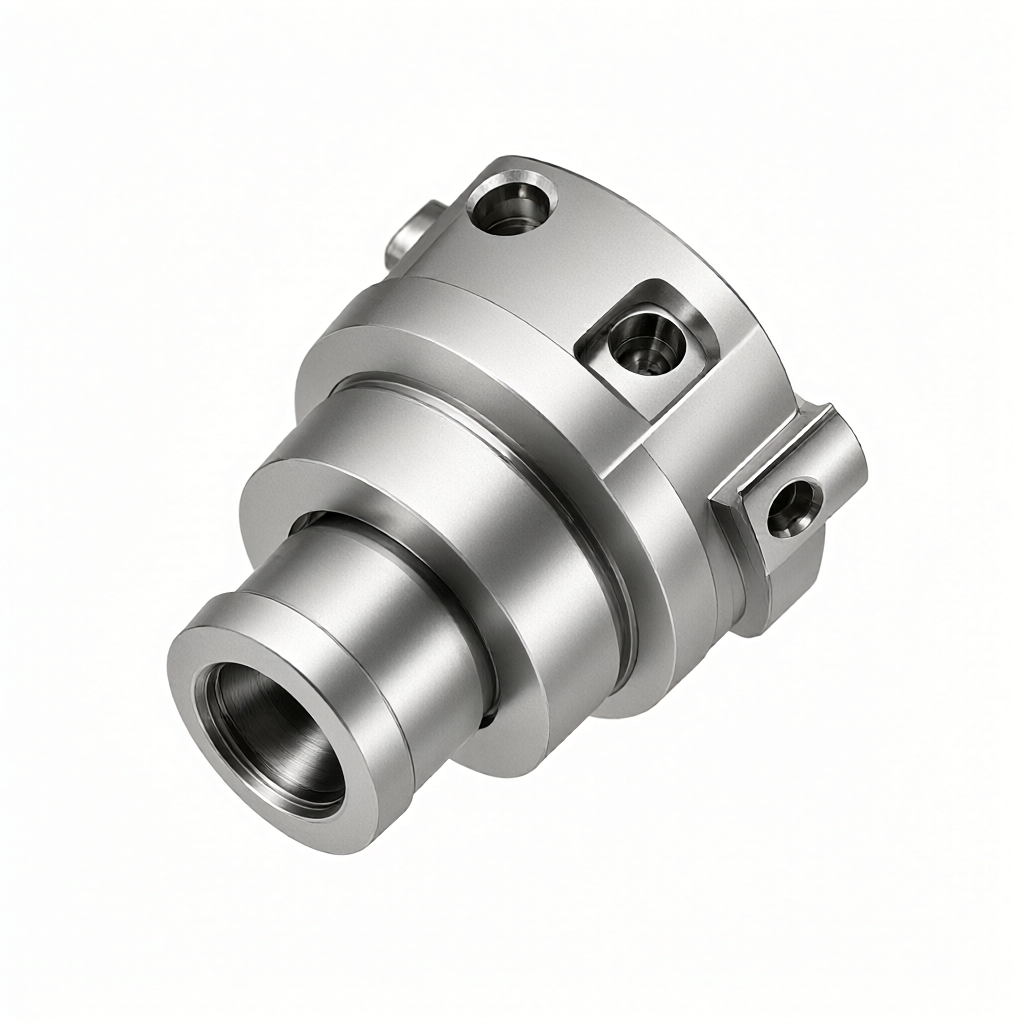
Nella lavorazione CNC di parti aerospaziali, l'integrazione multi-processo è una strategia chiave per controllare l'errore cumulativo e ridurre il ciclo di consegna per le parti strutturali di precisione, l'auto, fresatura, foratura, maschiatura e altre operazioni in un 'unica chiusura, può ridurre significativamente l'errore causato da molte posizioni sovrapposte, riducendo allo stesso tempo il tempo di turnover. Questo articolo analizzerà in profondità la scelta del processo per la lavorazione a 5 assi, la fresatura e il montaggio diviso, mostrando attraverso parametri e casi specifici come ottenere la doppia garanzia di aspetto e funzione sotto i requisiti di precisione ± 0.01mm.
L'integrazione multiprocesso ha un impatto centrale sulla precisione dei componenti aerospaziali
Nel processo di dispersione tradizionale, ogni re-caricamento introdurrà errori di posizionamento, dopo molte perdite cumulative può portare a una sovrarapacità della superficie di adattamento riducendo il numero di morsetti, il riferimento sarà unificato, in modo che la distribuzione all 'interno delle bande di tolleranza sia più centralizzata nel campo aerospaziale, le parti coinvolgono spesso superfici complesse e struttura a pareti sottili, rigidità scarsa, morsetti multipli inclini alla deformazione. Una volta formata o il numero minimo di serie, con la compensazione pre-compressione morsetto, può efficacemente inibire la deriva dimensionale causata dal rilascio di stress residuo, che è quello di garantire la precisione finale di assemblaggio della base.
- Diminuzione errore di posizionamentoL'errore della clip singola è solitamente controllato all 'interno di 0,02 mm, con l'accumulo di più clip fino a 0,05 - 0,08 mm.
- Benchmarking UnificazioneStabilire un sistema di coordinate unificato per evitare deviazioni nella direzione della conversione di benchmark tra processi diversi.
- Alterazione del controllo.Riduce le variazioni di sollecitazione di serraggio, riducendo l'instabilità delle dimensioni finali causata dalla deformazione da decompressione di pezzi con pareti sottili.
5 ruote per scegliere il percorso di processo combinato con l'auto
Per le strutture aeronautiche complesse, la scelta del percorso di processo determina direttamente l'efficienza di lavorazione e la qualità della superficie del centro di lavoro a 5 assi, è possibile realizzare l'utensile sempre perpendicolare alla superficie di taglio, mantenere un angolo di avvolgimento costante, evitare problemi di fondo, migliorare la finitura del complesso è adatto per la rotazione con caratteristiche complesse (come lame, fori obliati) delle parti, completare la lavorazione completa del rotatore e non rotativo in una sola volta.
| Tipo di processo | Caratteristiche delle parti applicate | Principali vantaggi | Limitazioni |
|---|---|---|---|
| 3 Tassi di processo multipli | Plastiche, entità semplici | Equipaggiamento diffuso, programmazione semplice | Non riesco a lavorare con intagli di taglio, pareti laterali profonde |
| Cinque assi di collegamento | Giri, giunti esterni, superfici complesse. | Ottimizzazione della postura dell 'utensile, completamento singolo di caratteristiche complesse | Post-elaborazione difficile, costo dell 'attrezzatura elevato |
| Auto combinata. | Tipo di albero con forbici/fili | Alta efficienza, un solo carico per completare l'intero processo | Requisiti elevati di rigidità della macchina, alto rischio di interferenze |
Nella scelta dell 'accessibilità dell' utensile deve essere valutata con attenzione durante la lavorazione a 5 assi, l'interferenza dell 'impugnatura dell' utensile con il pezzo e la pinza deve essere verificata attraverso la simulazione cinematica, specialmente nella lavorazione a camera profonda, l'accessibilità dell 'utensile a sospensione corta è il vincolo chiave.
Ottimizzazione delle caratteristiche dei materiali e dei parametri di taglio
Materiali utilizzati comunemente nell 'aviazione come Inconel 718, Ti-6Al-4V e Al-7075, la conducibilità termica, la resistenza alla trazione varia notevolmente, impatto diretto sulla durata dell' utensile e l'integrità superficiale della conducibilità termica in lega di titanio, zona di taglio ad alta temperatura facile da portare all 'usura del legante dell' utensile, richiedono l'uso di bassa velocità di taglio (30 - 50m/min) e grande profondità strategia di acciaio inossidabile tenacità, facile da produrre indurimento a freddo, la necessità di assicurare tagli affilati e di evitare la rottura di difficile.
- Inconel 718 NovitàVelocità di fresatura consigliata 80 - 120 m/min, avanzamento a 0,05 - 0,1 mm/rev, uso di utensili in metallo duro granulari fini con rivestimento a scelta TiAlN o AlGran.
- Riferimento: Ti-6Al-4VLa velocità di fresatura raccomandata è di 30 - 60 m/min e deve essere accompagnata da una piccola lubrificazione (MQL) per prevenire la scarsa dissipazione del calore che causa ustioni superficiali del pezzo.
- Riferimento-7075: velocità fino a 300 - 600 m/min, prestare attenzione alla scheggia e sbavatura, raccomandato taglio porta lucidatura per impedire l'adesione di trucioli di alluminio.
Strategie di montaggio e tecniche di soppressione della distorsione
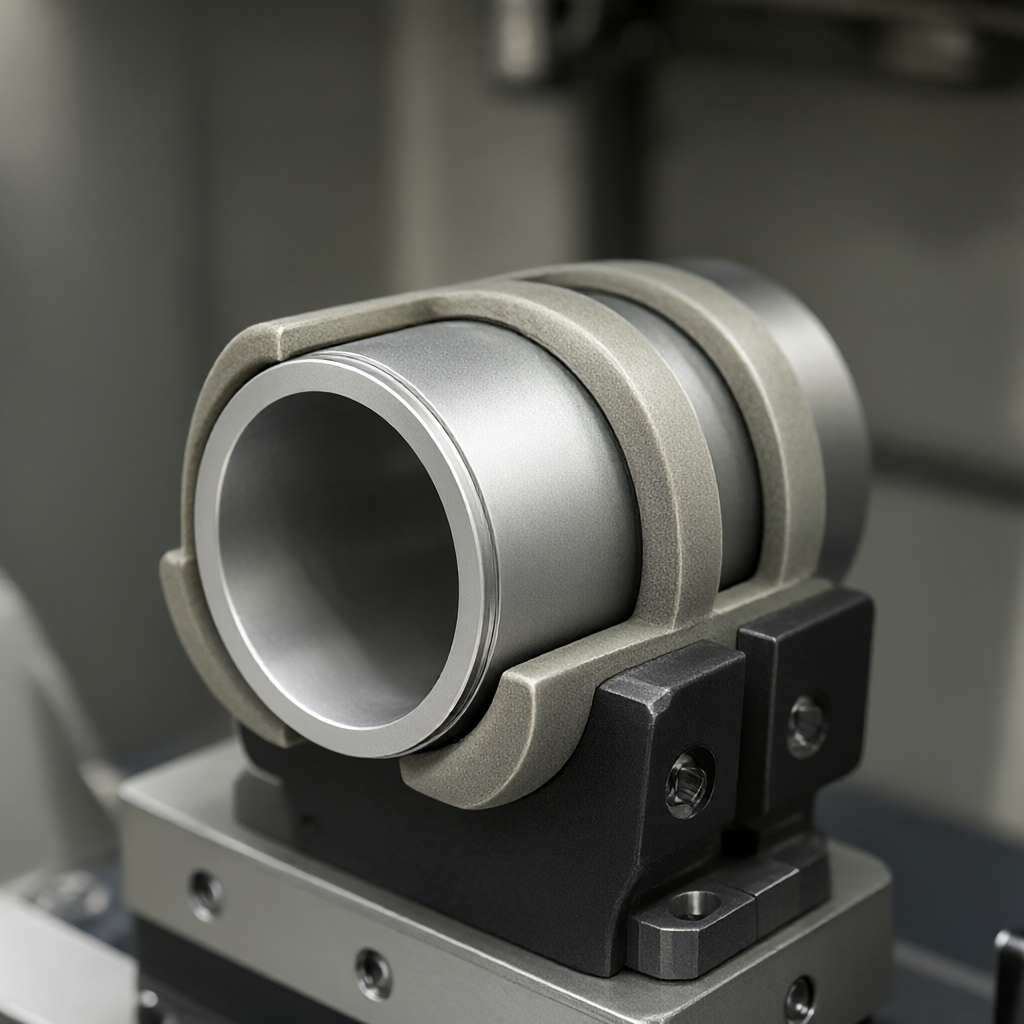
Nella lavorazione integrata, il programma di montaggio deve prendere in considerazione la rigidità e ridurre al minimo lo stress per le parti sottili, si consiglia di utilizzare ventose a vuoto, artigli morbidi o morsetti flessibili personalizzati per evitare l'alta pressione locale che porta alla deformazione di elaborazione multipiano, è necessario pianificare una superficie di base unificata, utilizzare i fori di posizionamento precisi per garantire che la precisione di riposizionamento della pinza secondaria all 'interno di 0,01 mm sia calcolata in base all' intensità di snervamento della sezione più piccola del pezzo, generalmente controllata al di sotto dell 'intensità di snervamento del 50%.
Macchie morbide e pre-controllo
Nel processo di fresatura del veicolo, l'uso di artigli morbidi del mulino fine può migliorare significativamente la precisione di rettifica coassiale delle zampe morbide rotanti fino a 0,005 mm, e applicare una forza pretensionante costante nel processo di presa per un lungo rapporto di diametro maggiore di 8 alberi allungati, si consiglia di utilizzare un supporto centrale o staffa, ma è necessario prestare attenzione all 'influenza dell' attrito del vassoio sulla qualità della superficie, se necessario, sulla superficie di contatto per applicare il grasso lubrificante.
Controllo qualità superficiale e coerenza esterna
Le parti aerospaziali non si concentrano solo sulle dimensioni, ma anche sull 'integrità della superficie dopo la lavorazione, dovrebbero essere prive di ustioni, senza crepe, senza striature significative ottimizzando la velocità di avanzamento e la velocità del mandrino, il controllo della resistenza dinamica è ridotto al minimo, è possibile ottenere la rugosità esterna del lotto di Ra 0,4 - 0,8 μ m che è la chiave per la consegna, è necessario aggiungere la logica automatica di compensazione del acciaio e delle dimensioni alla procedura e utilizzare regolarmente un misuratore a coordinate per il monitoraggio SP C (controllo statistico di processo). Se viene rilevata la deviazione di tendenza delle dimensioni, il valore di compensazione dell 'utensile deve essere regolato in tempo per evitare la rottamazione del lotto.
- Tagli a frenoEvitare l'uso di velocità di avanzamento nell 'intervallo di frequenza di risonanza e determinare la finestra di avanzamento sicuro mediante prove di taglio.
- Mettiti in tensione e trattalo.Dopo la lavorazione si raccomanda di tempo-and-stress ricottura, in particolare le leghe di titanio e acciaio ad alta resistenza, per eliminare lo stress residuo.
Metodi di prova e criteri di accettazione
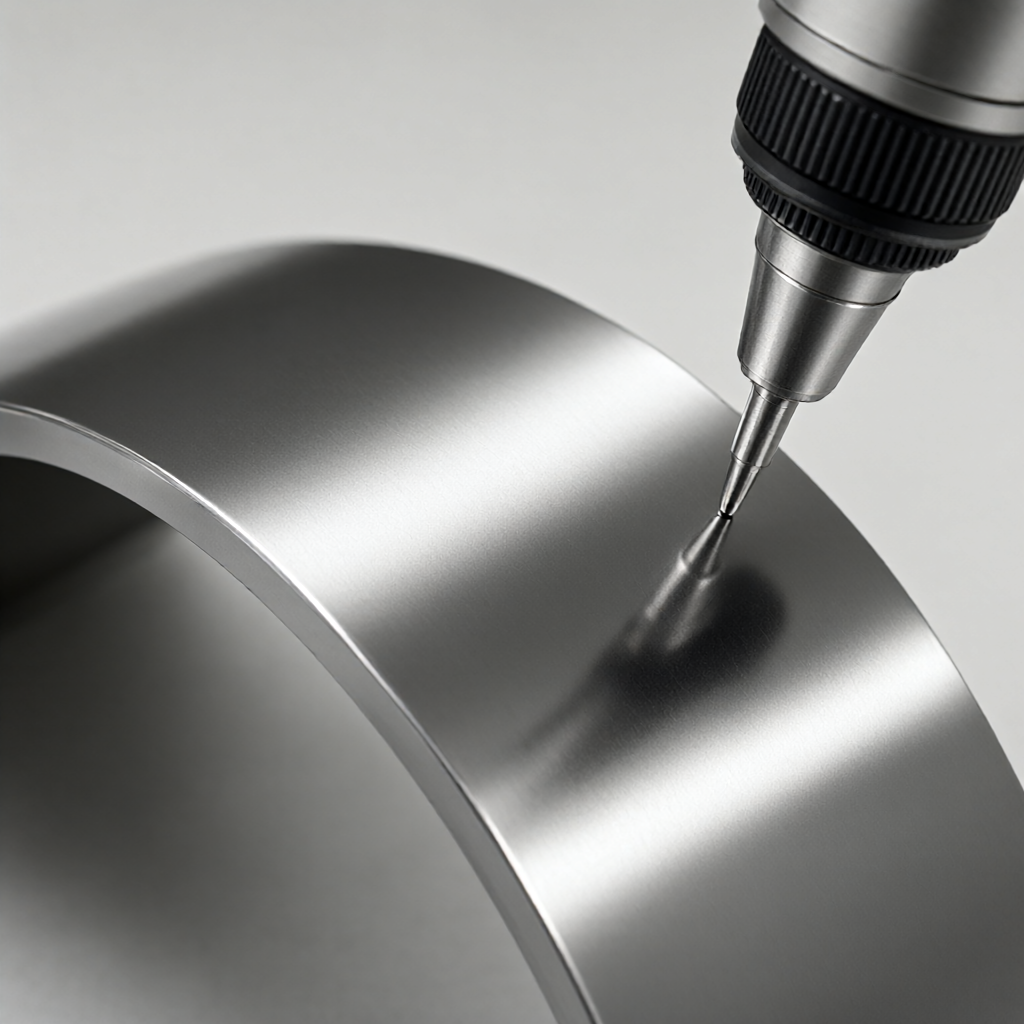
L'accettazione non si limita solo all 'aspetto, ma si basa sulla rilevazione precisa della superficie di coordinamento chiave con controllo completo a tre coordinate (CMM), dimensione generale utilizzando la pinza o il sondaggio di controllo di blocco per la cavità interna, la programmazione della sonda può essere utilizzata per la misurazione della rugosità superficiale del foro cieco utilizzando un touch-ago rugosità, lunghezza di campionamento L = 12,5 mm, lunghezza di misura Lr = 63 mm Tutti i dati devono essere registrati e formare un rapporto di rilevamento completo per garantire la tracciabilità.
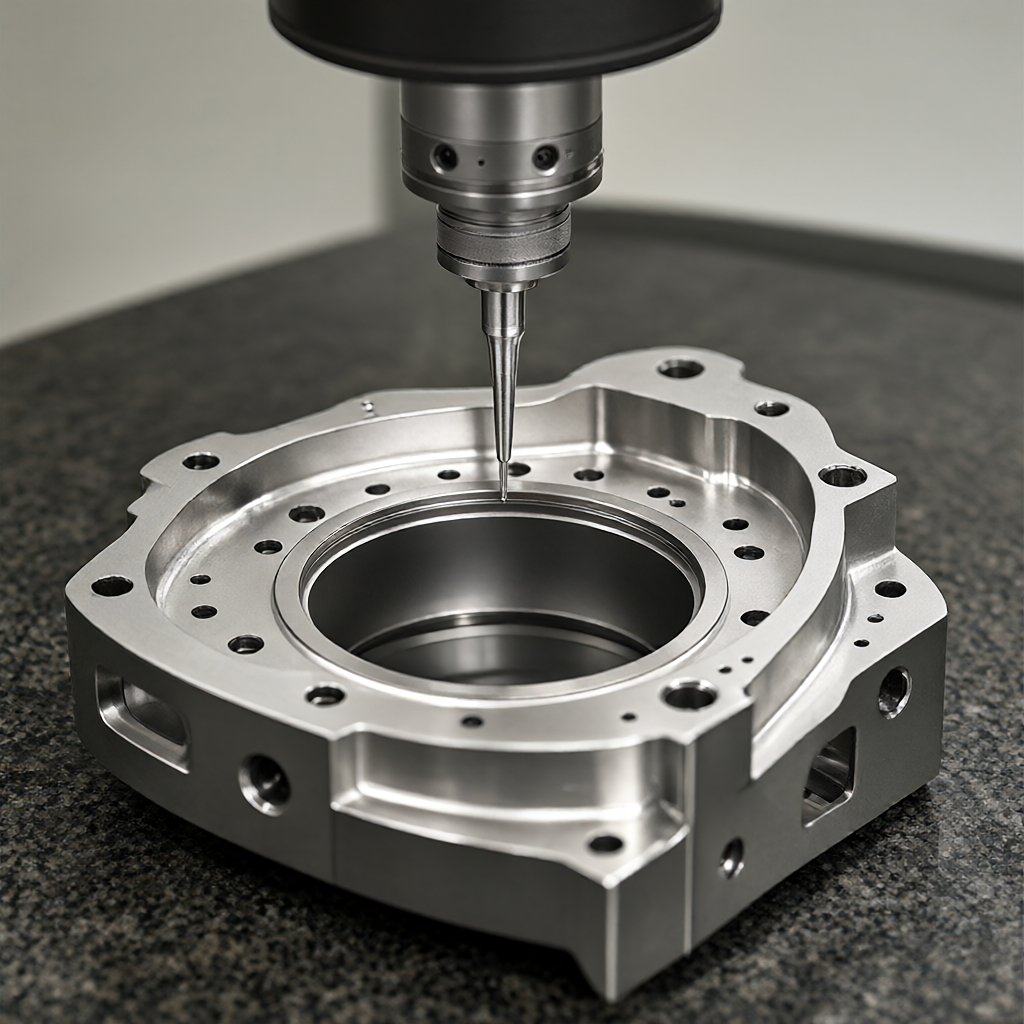
Nella produzione di massa, la verifica del primo pezzo (FAI) è fondamentale per un 'ispezione dimensionale al 100% delle caratteristiche critiche secondo AS9102 o i requisiti del cliente, mentre i lotti successivi possono essere testati secondo AQL 2.5, mentre i rivestimenti chiave sono raccomandati per mantenere il controllo completo per ridurre il rischio di assemblaggio.
Domande frequenti | Risposta
Come la lavorazione integrata multi-processo di parti aerospaziali riduce gli errori cumulativi
Completando tutti i processi con una singola macchina, vengono eliminati gli errori casuali causati dal posizionamento ripetuto utilizzando morsetti ad alta precisione e artigli morbidi, la precisione di riposizionamento della clip è controllata entro 0,01 mm per garantire l'uniformità di riferimento.
Come evitare ustioni superficiali nella lavorazione CNC in lega di titanio
Utilizzare una microlubrificazione con olio da taglio a bassa temperatura o MQL per ridurre la velocità di taglio a 30 - 50 m/min, evitare l'otturazione dell 'utensile e ottimizzare l'avanzamento, evitando l'accumulo di calore di attrito dovuto alle difficoltà di rottura dei trucioli.
Quali sono i tipi di macchinari adatti per la lavorazione dell 'aria
È adatto per le parti assiali con caratteristiche complesse come fori obliqui, lame, cavalcavia e altre caratteristiche complesse come l'albero della turbina, i segmenti dei pilastri del carrello di atterraggio, possono completare l'operazione dell 'automobile, fresatura, perforazione e maschiatura in una singola installazione.
Come garantire la coerenza dell 'aspetto nella produzione in serie
Imposta il controllo di processo SPC per monitorare in tempo reale le tendenze dimensionali chiave, unificando le strategie di gestione e compensazione degli utensili, sostituendo regolarmente gli utensili usurati e utilizzando materiali automatizzati per ridurre l'intervento umano.
Quali sono le principali sfide della lavorazione a 5 assi su pezzi a parete sottile?
La sfida principale è la vibrazione e la deformazione causate da una rigidità insufficiente del pezzo in lavorazione che richiede l'ottimizzazione del percorso dell 'utensile, l'uso di una corsa piccola e profonda e la verifica dell' impatto della stabilità dei segnali di forza di taglio nella simulazione.
Conclusioni e proposte di cooperazione
La produzione di precisione delle parti aerospaziali si basa sull 'integrazione sistematica di processo, materiali e ispezione, che non solo aumenta l'efficienza, ma garantisce anche la precisione di ShowyMetal con 72 macchine CNC a 3/4/5 assi e macchine composite per il supporto della lavorazione di alluminio, acciaio, acciaio inossidabile e plastica ingegneristica, aiutandoci a ridurre il tasso di scarto e ad accorciare i tempi di consegna attraverso rigorose raccomandazioni DFM, parametri di precisione e ispezione in scala completa. Se avete necessità di lavorare in serie parti per l'industria aeronautica, vi invitiamo a presentare disegni e specifiche tecniche, dove forniamo un 'analisi dettagliata di fattibilità e un preventivo sulla base delle vostre capacità di processo reali.



