





Confezioni aeronautiche Confini di logica e precisione del design di dispositivi di carico termico
Nella lavorazione di set di precisione aerospaziali di parti (come sedili cuscinetto, set guida, tubature sottili), il mandrino a freddo convenzionale è spesso a causa della forza di bloccaggio che porta alla deformazione radiale del pezzo, al rimbalzo dopo la lavorazione, provocando una deviazione di circolarità o coassiale eccellente (Heat-Shrink Fixture) attraverso il principio di "espansione temperata-raffreddamento", utilizzando lo stress termico anziché la forza meccanica per ottenere la fissazione senza deformazione in questo documento.Aerei di precisione per categorie La selezione, i parametri di processo e gli schemi di guasto durante l'elaborazione aiutano gli ingegneri e gli acquirenti a stabilire sistemi di valutazione tecnica verificabili.
Il principio di funzionamento del dispositivo di riscaldamento e il meccanismo di corrispondenza del materiale
Il nucleo della pinza termica è l'uso della differenza di coefficiente di espansione e espansione metallica (CTE) per generare forza stretta quando si lavora, l'ontologia della pinza è riscaldata a 200 ℃-400 ℃ dopo che il suo diametro interno si espande in pezzi a temperatura inferiore; con il raffreddamento della pinza si restringe, il diametro interno diventa piccolo, il cerchio esterno del pezzo forma un 'uniforme forza di avvolgimento radiale che di solito raggiunge diversi poliammidi (MPa) e viene distribuita uniformemente, evitando la concentrazione locale di stress da contatto generata dal freddo.
Per garantire che la forza di trazione sia sufficiente e che il pezzo non venga danneggiato, il coefficiente di espansione termica del materiale di fissaggio deve essere leggermente superiore o uguale al materiale del pezzo in lavorazione e i due non generano sollecitazioni residue eccessive dopo la caduta della temperatura in combinazione comunemente includono:
- Dispositivi Al6061-T6 + Componenti di Al7075: Combinazione alluminio-alluminio, il coefficiente di dilatazione termica è vicino (circa 23,6 vs 23,4 μm/m·K) e un'interferenza di 0,05-0,1 mm può essere ottenuta con una differenza di temperatura di 300°C. È adatto per parti a parete sottile di media rigidità.
- Piatti di fissaggio Invar 36 + pezzi in acciaio/titanio: CTE estremamente bassa (1,2 μ m/m·K), da riscaldare a più di 300 ° C per contrarre parti di acciaio ristrette (CTE ~ 12 μ m/m·K), adatte per masse pesanti con elevata rigidità e ampio diametro.
- Apparecchi Steel + componenti di AluminiumAcciaio CTE ~ 12 μ m/m·K, alluminio ~ 24 μ m/m·K dopo il riscaldamento si espande, inserito nelle parti in alluminio raffreddate, le parti in acciaio si raffreddano e si restringono per le parti in alluminio di grande diametro, ma è necessario notare che l'aumento della temperatura non deve essere eccessivo per evitare la ricottura.
L'indicatore di progettazione èminima quantità eccessiva.(δ_min) L'insufficiente sovraelevazione può causare la desquamazione delle fluttuazioni del coefficiente di attrito; un 'eccessiva quantità può essere richiesta per il progetto di rottura del pezzo morbido ≥ delta_min (μ·τ_w·d)/Δ T_eff, dove τ_w è il limite della forza di taglio del pezzo.
pinza a caldo contro preamplificatore a freddo: confronto tra precisione e applicabilità
Per set di precisione, la precisione delle diverse modalità di messa a fuoco varia in modo significativo: la tabella seguente confronta le prestazioni del carico termico con i tradizionali mandrini a tre/quattro zampe su indicatori chiave, basati sull 'esperienza di processo misurata di una tipica guaina di alluminio aerotrasportata a parete sottile (spessore 3 - 5 mm, diametro 80 - 150 mm):
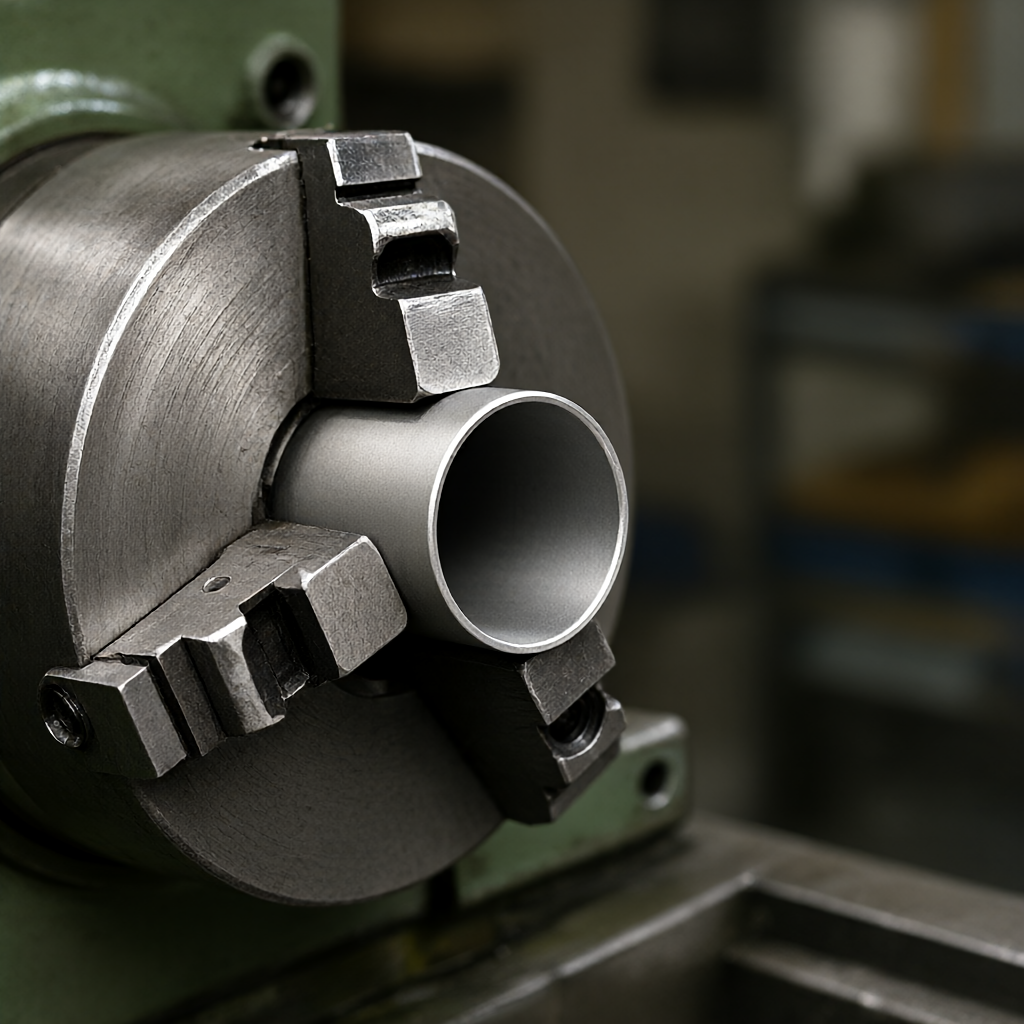
| dimensioni comparative. | Apparecchi per riscaldamento (Heat-Shrink) | Cappotto a freddo (Chuck 3-Jaw) | mandrino di primavera (spring collet) |
|---|---|---|---|
| Il giro mantiene | Ra 0,4 - 0,8 μ m, deviazione della circolarità< 0.005 mm | Facilità di deformazione, deviazione circolare 0,01 - 0,02 mm | Va bene, ma manca il rigore. |
| dimensioni coassiali. | Meglio di 0,005 mm (cuore personalizzato) | Accuratezza della lamina, solitamente 0,01 mm | tra 0,01 e 0,02 mm |
| Tempo di chiusura | Lunghezza (riscaldamento + ciclo di raffreddamento 10 - 20 min) | breve (secondo livello) | Medio-media |
| Utilizzare un rapporto parete/diametro | Molto sottile (t/D)< 0.05) | maggiore rigidezza (t/D> 0,15) | Piccolo angolo corto |
| Principali modelli di guasto | Fratture a caldo, rottura a fatica | Alzarsi, saltare. | forza di taglio, di spinta. |
ConclusioniCome un insieme di elementiSpessore inferiore a 3 mm oppurealto (L/D) maggiore di 5 Quando la deformazione della pinza a freddo spesso supera il 30% del limite di tolleranza, questa volta il dispositivo di fissaggio a caldo è quello di garantire chedi 0.01 mm Il generale si impegna efino a 0.4 μ m Programma affidabile e affidabile per una boccola solida rigida di grandi dimensioni, la pinza fredda in combinazione con una macchina di finitura morbida è ancora una scelta efficiente.
Parametri chiave del processo: temperatura di riscaldamento, sovraesposizione e velocità di raffreddamento
Nella produzione effettiva, tre parametri determinano direttamente il tasso di successo:
- Controllo della temperatura riscaldamento: L'uso del riscaldatore a induzione o della resistenza a scatola forno gradiente di temperatura deve essere uniforme, il surriscaldamento locale (hot spot) causerà la deformazione locale del dispositivo, dopo il raffreddamento la distribuzione dell 'eccesso non uniforme della quantità raccomandata tasso di riscaldamento ≤ 50 ° C/min, per evitare lo shock termico.
- Design margine di eccessoIl coefficiente di attrito (μ = 0,15 - 0,25 per metallo) e il fattore di sicurezza K = 1,5, ad esempio, per generare una tensione di contatto di 5 MPa, μ = 0,2, forza di serraggio F = μ·σ_c·A.< 0.02mm)在机床振动下易松脱;过大(> 0,15 mm) difficile da caricare e parti di alluminio facilmente rompibili.
- Modalità di raffreddamento e velocità:
- Raffreddare naturalmenteL'uniformità è migliore, ma con tempi di ciclo lunghi (30 - 60 min) per pezzi di alto valore con piccoli lotti.
- Freddo/freddoCiclo: 10 - 20 minuti, per garantire la simmetria del flusso d'aria, per evitare che un lato frettoloso e freddo portano ad una distorsione.
- Bagno di ghiacciomolto veloce, ma con una perdita di calore locale,vietato.Utilizzato direttamente in pezzi in lega di alluminio (può causare microcrepe o deformazione).
La legge dell 'esperienzaPer la combinazione di alluminio, la differenza teorica calcolata dalla differenza di temperatura Δ T =(δ·E)/(α·d) richiede in genere un margine di sicurezza del 20 - 30% maggiore per compensare la riduzione effettiva dell 'area di contatto causata dalla rugosità superficiale.
Modelli di guasto frequenti e piani di evasione del progetto
Nonostante i vantaggi evidenti delle attrezzature a caldo, nella produzione effettiva in serie sono ancora presenti i seguenti rischi di guasto, che devono essere evitati durante la fase di progettazione:
- Pezzi di superficie/Pezzi
Ragioni: La rugosità della parete interna del dispositivo Ra è troppo grande, o produce l'attrito di scorrimento relativo durante la movimentazione.
Evadere·Mescolare le pareti interne fino aRazze 0.2 - 0.4 μ m·Utilizzare il cono direzionale (Taper Sleeve) durante il carico ed evitare l'ingresso diretto; pre-applicare grasso con basso coefficiente di attrito (solo la superficie di carico e scarico, mantenere pulita l'area di lavorazione). - La mancanza di bloccaggio determina la scomparsa del pezzo.
RagioniIl calcolo dell 'overframe non tiene conto delle fluttuazioni di temperatura o della riduzione del coefficiente di attrito.
Evadere·Prima della produzione di massaPrima prova di frizione.Per i pezzi di valore elevato, misurare la coppia necessaria per spingere al minimo l'offload; creare un database di temperatura/sovratemperatura; utilizzare un design "doppio troppo largo"(riscaldamento interno + raffreddamento esterno doppio cuore). - Calore e fatica si rompono
Ragioni·calore intenso e persistente, soprattutto al di sopra dei 300 ° C
EvadereControllare la velocità di raffreddamento; utilizzare l'acciaio resistente al calore ad alta resistenza o l'Invar36 come materiale di fissaggio; rilevare periodicamente le modifiche del diametro della parete interna del dispositivo (sensori di spostamento laser o monitoraggio ermeometro), ultra-povero, cioè rettifica.
Acquisizione e ispezione della qualità Punti chiave
L'accettazione del dispositivo di montaggio termico non può solo guardare l'aspetto, dovrebbe concentrarsi sulle sollecitazioni interne e sulla precisione della fissazione. è raccomandato il seguente processo di ispezione:
- Stabile precisione controllata.·Utilizzare un autovalutatore laser o un tavolo battente ad alta precisione, il dispositivo è fissato sulle parti standard e misurare il battito di estremità e lati secondo gli standard di conformità:Sollevamento laterale del battito ≤ 0.005 mm,Velocità laterale ≤ 0.003 mm。
- Ricontrollare il valoreUtilizzare il Laser Displacement Sensor per misurare lo spazio tra la parete interna e il pezzo esterno A temperatura ambiente, l'intervallo dovrebbe essere negativo (sovradimensionamento) per registrare i dati di distribuzione di 90 ° su 3 sezioni, calcolare il massimo intervallo δ_max e il minimo intervallo δ_min, assicurando che δ_min> 0.
- Test di vita del cicloSimulare 50 - 100 cicli di raffreddamento per il riscaldamento e monitorare il tasso di decadimento del volume di sovraesposizione se il valore delta_min supera il 10% del valore iniziale, il dispositivo deve essere riparato o scartato.
- Integrità della superficieCollocazione di massa completa (CMM) dopo la lavorazioneResilienza.In ogni caso, non è prevista alcuna sanzione per il trasporto aereo in zone non ferme e non ferme.Risoluzione del vortice (Eddy Current)oppureRaggi di polvereEscludere le micro fessure.
Questi dati di ispezione devono essere archiviati in batch e inviati come feedback DFM (Manufacturing Design) alla R & D per ottimizzare la quantità di surplus per i progetti successivi.
FAQ: Domande frequenti su impianti a caldo
Qual è lo spessore minimo della parete del rivestimento in alluminio a montaggio termico?
In teoria non c'è limite, ma l'ingegneria suggerisceSpessore minimo della parete ≥ 2 mmQuando lo spessore della parete è inferiore a 2 mm, il pezzo è soggetto a deformazione plastica transitoria durante il carico e lo scarico, con conseguente ultra-bassa coassiale se lo spessore della parete è di 1,5 - 2 mm, deve essere supportato con ventose a vuoto o aumentare la lunghezza del set di guida per disperdere lo stress.
Come viene calcolato il minimo overflow del pezzo in alluminio e del dispositivo in alluminio?
La formula di base è δ_min =(d·μ·τ_w)/(E·Δ T_eff), dove d è il diametro nominale, μ è il coefficiente di differenza di attrito (prendere 0,2), τ_w è la resistenza al taglio del pezzo in lavorazione (ad esempio 7075-T6 circa 250 MPa), E è il modulo elastico e Δ T_eff è un efficace disegno pratico che suggerisce un aumento del fattore di sicurezza del 20 - 30% basato su questo valore teorico e testato da un prototipo.
Il dispositivo di fissaggio a caldo è adatto per i set in titanio?
Applicabile, ma con cautela, lega di titanio modulo elastico è basso (~ 100GPa vs alluminio ~ 69GPa, acciaio ~ 200GPa), lo stesso sovraelevazione sotto tensione è raccomandato per utilizzare diversi stati.Invar 36 + componenti in titanioIn combinazione, poiché la CTE molto bassa di Invar può essere contratta a temperature elevate e la resistenza ad alta temperatura della lega di titanio è diminuita di meno, la temperatura di riscaldamento è solitamente controllata nell 'intervallo di 250 - 300 ° C, per evitare l'ossidazione della lega di titanio.
Come è possibile garantire la coerenza e l'efficienza di turnaround delle attrezzature di montaggio caldo nella produzione di massa?
AdottareDuplice procedura parallela.Quando il ciclo di riscaldamento/raffreddamento dell 'apparecchio del gruppo A, la pinza/lavorazione del dispositivo del gruppo B riduce il tempo di attesa ed è dotata di un riscaldatore a induzione automatico (Induction Heater) per raggiungere la temperatura precisa e stabilire un registro del morsetto per il riscaldamento rapido, monitorare la deriva delle dimensioni dopo ogni ciclo, riparare o resinatura laser dell' apparecchio ultraveloce, per garantire la coerenza del lotto.
Le superfici riscaldate necessitano di un rivestimento speciale?
In genere non è necessario un rivestimento resistente all 'usura poiché la tensione di contatto è distribuita in modo uniforme e non vi è uno scorrimento relativo (ideale), ma se le condizioni sono complesse, è possibile considerare l'applicazione sulla parete interna dell' apparecchio.Carboni diamantati (DLC)Rivestimento, ridurre il coefficiente di attrito e migliorare la resistenza alla corrosione, ma si noti che lo spessore del rivestimento (~ 1 - 2 μ m) influenzerà il calcolo della quantità di sovratensione e deve essere detratto tra le tolleranze.
Conclusioni e raccomandazioni d'azione
L'attrezzatura a caldo è un metodo ingegneristico per risolvere il problema del "rimbalzo della deformazione" delle parti a parete sottile di precisione dell'aviazione. Il suo valore fondamentale risiede nelautocentrantecaratteristiche in cambio.di 0.01 mm Il capo è d'accordo efino a 0,4 μ m Tuttavia, il suo successo si basa su un calcolo termico preciso e su un rigoroso controllo dimensionale Per gli acquirenti e gli ingegneri, si consiglia di intervenire nella valutazione DFM all 'inizio del progetto, chiarire lo spessore delle pareti, i lotti di materiale e le tolleranze, e specificare il primo processo di prova di verifica del sovraccarico.
Se avete a che fare con deformazioni di lavorazione a parete sottile o con sovradimensionamento coassiale, vi diamo il benvenuto con disegni (CAD/PDF) e qualità dei materiali, sulla base dell 'esperienza di produzione di 72 impianti CNC, per valutare la fattibilità delle morse a caldo, la capacità eccedente e i tempi di consegna in serie (15 - 25 giorni), oltre a fornire un rapporto di accettazione completo che comprende un' ispezione a tre coordinate per ottenere un primo piano di processo.



