





Storia della lavorazione di pezzi e utensili da taglio.
Nella lavorazione di pezzi CNC di precisione aeronautica,Coltelli sotto controllocon quelloTecniche di compensazione onlineÈ il collegamento chiave per garantire l'accuratezza dimensionale ± 0,01 mm e la finitura superficiale Ra0,4 μ m standard dei materiali aeronautici come titanio TC4, lega ad alta temperatura GH4169 e lega di alluminio ad alta resistenza 7050, le cui caratteristiche di lavorazione determinano la tradizionale strategia di "sostituzione periodica" di bassa efficienza, costo elevato usura micro utensile (aumento del valore BT) porterà direttamente a fluttuazioni della forza di taglio, causando così lo sgraffio, il crollo del lotto o anche gravi problemi di coerenza. Per i produttori che cercano un 'elevata finitura senza graffi, la creazione di una percezione dell' usura in tempo reale e di un meccanismo di compensazione dinamica rappresenta un percorso tecnologico fondamentale per bilanciare l'efficienza di lavorazione con la stabilità della qualità.
Spesso a confronto con la tecnologia di monitoraggio
Allo stato attuale, il percorso tecnologico principale è diviso in metodi di forza di taglio, metodo di vibrazione, metodo di emissione sonora e metodo di carico del motore diversi metodi in sensibilità, capacità anti-interferenza e costo differiscono significativamente per il collegamento multiasse di strutture aeronautiche complesse, spesso un singolo metodo è difficile da coprire tutte le condizioni, deve essere combinato con la scelta della configurazione specifica della macchina.
| Tecniche di monitoraggio | Principi di base | Vantaggio | limitazioni |
|---|---|---|---|
| Sensori di forza. | Acquisizione in tempo reale di componenti Fz e Fx tramite un sensore di forza o con estensimetri interni | meccanismo di rimozione del materiale direttamente riflesso con alta precisione (± 1%) | Necessità di un misuratore di forza costoso, installazione di macchina utensile di distruzione della struttura rigida, risposta lenta |
| Analisi del segnale vibrazionale | Monitorare l'accelerazione del mandrino o dell 'impugnatura a tre vie e analizzare il valore della frequenza caratteristica | Senza contatto, facile da installare, sensibile al collasso | Vulnerabile alla profondità, alla velocità e alla frequenza intrinseca della macchina, è necessario un forte algoritmo di filtraggio |
| Lancio acustico (AE) | Acquisizione di onde elastiche ad alta frequenza da rottura e attrito del materiale (100 kHz-1 MHz) | Molto sensibile all 'usura iniziale e al collasso improvviso, alto rapporto segnale-rumore | Alta sensibilità della sonda, facile da interferenza dal rumore ambientale, grande quantità di dati richiede il calcolo bordo |
| Fattore principale corrente/potenza | Lettura di correnti o variazioni di potenza tramite un driver mandrino | Distribuzione senza hardware aggiuntivo, costo zero | Invecchiamento, adatto solo per la lavorazione grossolana o l'identificazione dell 'usura grave, non può essere regolato bene |
Nella pratica ingegneristica,Monitoraggio combinato delle vibrazioni e AEOttime prestazioni quando si fresano parti aeree a parete sottile, può distinguere efficacemente tra il normale taglio, l'usura della superficie dell 'coltello posteriore e i tre stati di collasso per il processo di tornitura, il modello di accoppiamento della corrente del mandrino combinato con la velocità di avanzamento è una soluzione più economica.
Compensazione on-line e strategie di esecuzione
Il valore dei dati di monitoraggio sta nel fatto che guidare le azioni di compensazione online non è semplicemente "tagliare un po 'dopo l'usura", ma piuttosto l'avanzamento dinamico o la regolazione della profondità di taglio basata sul modello TTL (Life Residual) degli utensili, che include un sistema di controllo delle regole basato su logica fuzzy, un modello predittivo basato su LSTM (Long Term Memory Network) e una correzione PID tradizionale. A livello di esecuzione, le istruzioni di compensazione vengono inviate tramite un programma macro di sistema CNC (ad esempio FANUC Macro B) o un 'interfaccia PLC per regolare in tempo reale l'offset (offset) o il tasso di alimentazione (Rate Feed).
- Quale risarcimento:Per l'usura della direzione del raggio dell 'utensile, il bit dell' utensile viene corretto dinamicamente attraverso il registro di compensazione per garantire l'accuratezza delle dimensioni del profilo.
- Parametri di processo adattabili:Quando viene rilevata un 'impennata di energia AE (che indica il rischio di collasso), l'avanzamento viene ridotto automaticamente del 20 - 30%, dimezzando la profondità anziché arrestandosi immediatamente, salvando i pezzi attuali e prolungando la durata dell' utensile.
- Coltello prevedibile:In base alla linea di tendenza all 'usura, il comando di cambio utensile viene attivato 5 minuti prima che l'utensile raggiunga il limite di usura (VB = 0,3 mm) per evitare la produzione di scarti.
Questa strategia dinamica richiede che le macchine siano dotate di servosistemi altamente reattivi e che la latenza del segnale sia controllata al millisecondo, altrimenti l'azione di compensazione sarà ritardata, aumentando al contempo la differenza di dimensione.
Applicazioni pratiche in diversi scenari di lavorazione
5 assi di collegamento a parete sottile scatola di titanio fresata
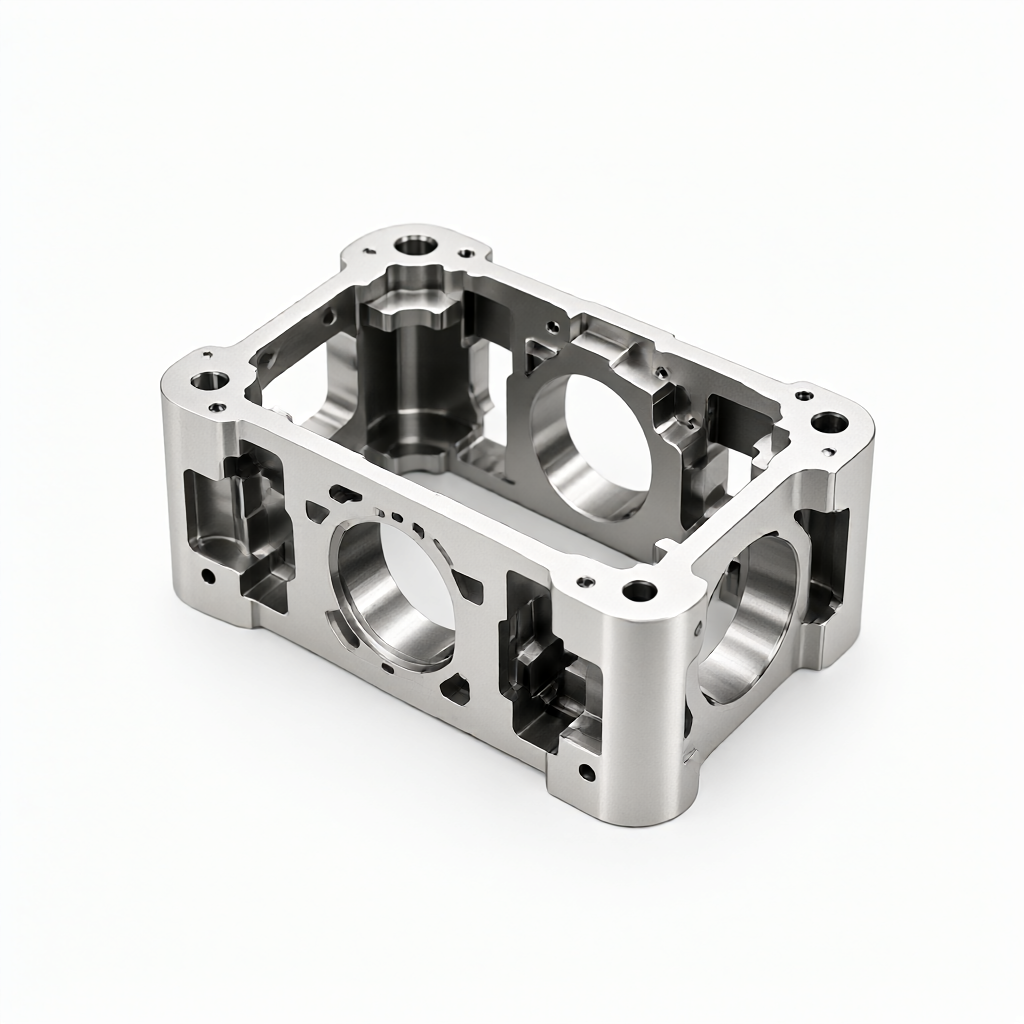
Le parti delle cartucce degli accessori per motori aeronautici sono per lo più una struttura in lega di titanio a parete sottile, rigidità scarsa, polvere facile da distribuire questo tipo di scena è raccomandata.Monitoraggio delle vibrazioni principaliQuando si imposta la soglia di allarme, è necessario distinguere tra le vibrazioni di processo e le vibrazioni di attrito causate dall 'usura dell' utensile, in genere la soglia dell 'ampiezza di accelerazione è impostata a 0,5 g e quando la soglia viene superata per 10 secondi consecutivi, i dati di compensazione della flessilizzazione dell' avanzamento indicano che la strategia può ridurre il tasso di difetto di vibrazione superficiale causato dalle microinterruzioni dell 'utensile di circa il 40%, mantenendo una tolleranza di ± 0,01 mm.
Lavorate con cura gli assi di precisione.
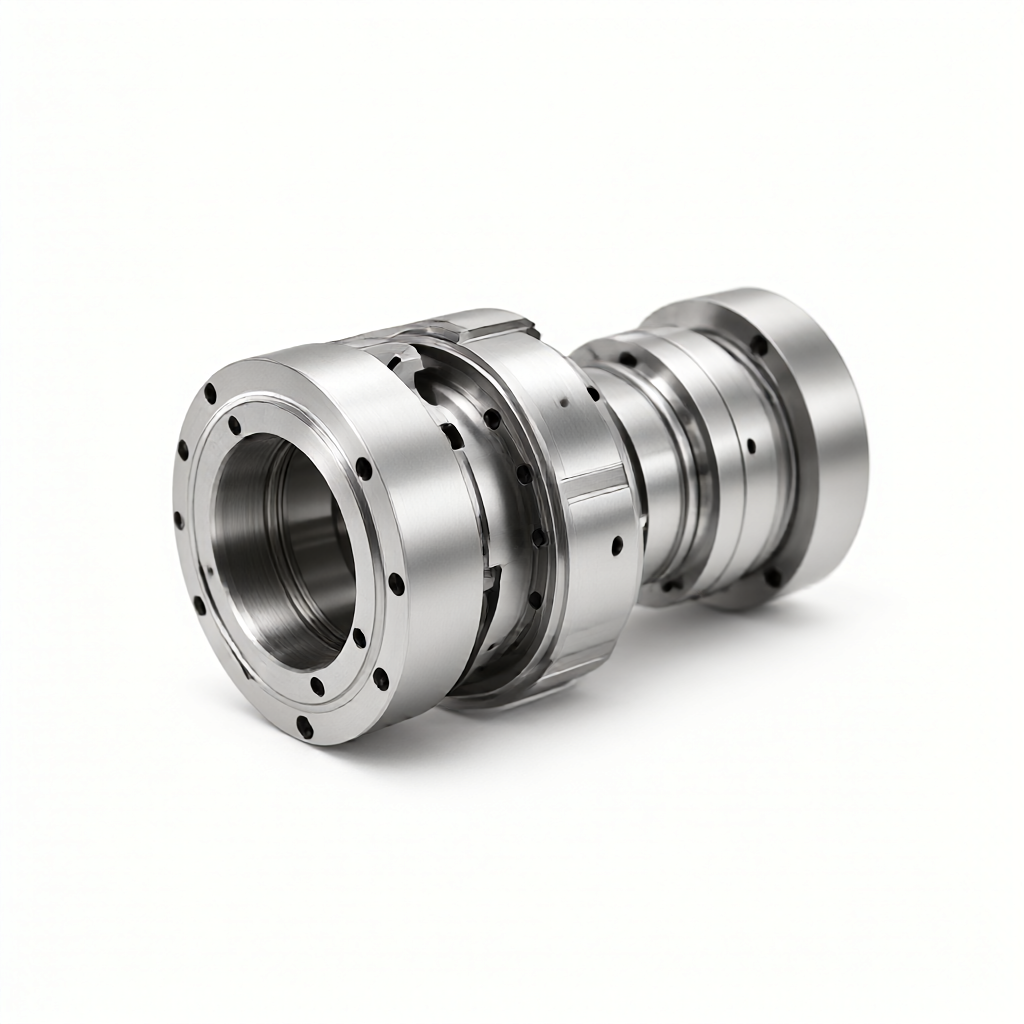
Durante la lavorazione di precisione di parti con assi rigidi come assi dei cuscinetti e assi dei sensori,Forza di ritorno.Le condizioni di tornitura sono stabili, le fluttuazioni di forza di taglio riflettono direttamente l'usura della punta montando il sensore di pressione nel cilindro di alimentazione dell 'asse X, la curva di mappatura di costruzione-usura quando la coppia di taglio aumenta oltre il 5% dalla linea di base, il sistema aumenta automaticamente il valore di compensazione dell' asse X di 0,005 - 0,01 mm, per garantire che la dimensione finale cade al centro della banda di tolleranza, piuttosto che vicino al limite superiore, che richiede un 'alta superficie luminosa, nessun ordine di massa è particolarmente importante.
Rilevamento di elusione del modello di accettazione e guasto
L'efficacia di un sistema di compensazione online deve essere verificata da rigorosi standard di accettazione per le modalità di guasto comuni, tra cui: deriva del segnale che porta alla compensazione errata, adattamento dell 'algoritmo a specifiche condizioni di lavoro e ritardo nell' esecuzione dell 'accettazione della risposta dell' organismo, è raccomandato un "esperimento di usura controllato": eseguire le procedure preimpostate utilizzando un utensile standard noto per l'usura e confrontare le dimensioni del Cpk (Process Capability Index) prima e dopo la compensazione. Se Cpk è aumentato da 1,33 a 1,67 o superiore, e non c'è alcuna differenza di dimensione limite inferiore a causa di sovracompensazione, si ritiene che il sistema sia efficace, deve essere dotato di tre coordinate (CMM) per il campionamento offline, per verificare l'autenticità dei dati di compensazione online nella produzione in serie, è necessario creare un file gemello digitale, registrare la curva di usura di ogni utensile e un registro di compensazione per fornire supporto dei dati per la successiva ottimizzazione dei parametri di processo. Per gli scenari di produzione con 72 dispositivi CNC, come ShowyMetal, la creazione di un gateway dati unificato all 'edge che consente il monitoraggio centralizzato e gli allarmi anomali per più condizioni di macchina è un passo fondamentale per migliorare la stabilità complessiva della fornitura.
Domande ricorrenti (FAQ)
La compensazione online dell 'usura degli utensili aumenta il rischio di guasti alla macchina?
La protezione multilivello viene solitamente impostata in base alla specifica: l'avanzamento viene abbassato dallo stadio anteriore, il secondo arresto, il terzo arresto di emergenza viene attivato finché l'algoritmo è verificato in modo analogico e il livello di compensazione è limitato (per esempio, una singola correzione di ≤ 0,02 mm), il servosistema può essere completamente tollerato.
Qual è il metodo di monitoraggio più preciso per le esigenze di elevata finitura Ra0,4 μ m?
Il metodo di emissione sonora (AE) è sensibile all 'usura fine, combinato con l'analisi delle vibrazioni ad alta frequenza, può essere utilizzato nelle prime fasi di usura (VB).



