





Cause di deformazione e strategie di soppressione nella lavorazione CNC di componenti aerospaziali a parete sottile
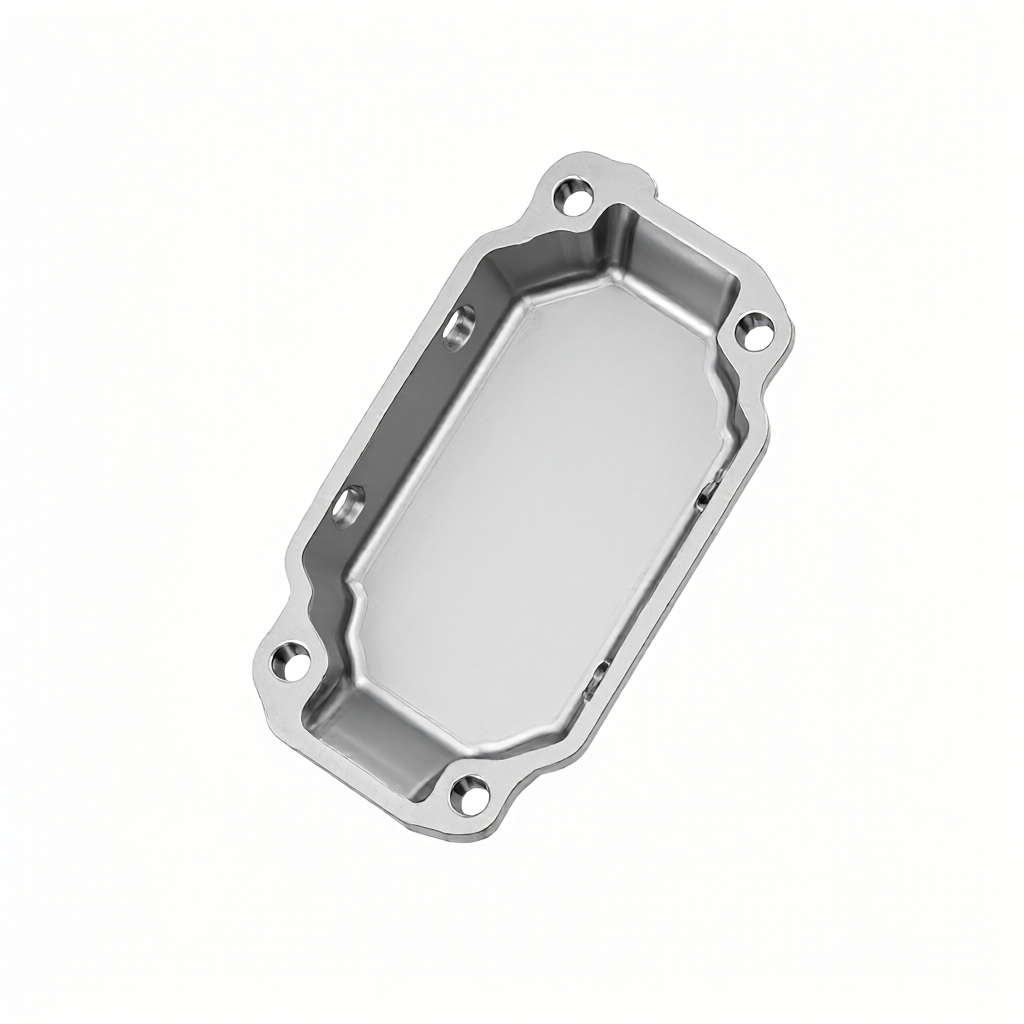
Nel settore aerospaziale, componenti strutturali con pareti sottili in alluminio (come il cofano del motore, la scatola del corpo, le paratie del serbatoio del carburante) sono estremamente sensibili al peso e alla rigidità, lo spessore delle pareti è spesso controllato nell 'intervallo di 1,5 - 4 mm nella fresatura CNC tali parti sono estremamente vulnerabili a causa della rigidità del sistema coltello-pezzo-morsetto insufficiente causata dalla chatter (deformazione), che si manifesta come ammaccature periodiche, deterioramento dell' ondulazione superficiale.(WR> 6,3 μ m) e anche la differenza di dimensione di ± 0,05 mm o più non solo colpisce la qualità superficiale pneumatica e la durata della fatica, ma porta anche all 'aumento del tasso di rottame in serie, all' aumento dei costi di rilavorazione del meccanismo centrale che è: l'eccitazione ciclica della forza di taglio vicino alla frequenza intrinseca del sistema (fn), quando lo smorzamento è superiore К.< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Design della pinza: logica di sollevamento rigida da "pressione del punto" a "superficie"
I limiti della pinza tradizionale + le guarnizioni
La maggior parte delle fabbriche di trasformazione utilizzano una colonna di perno in acciaio Ø 8 × 40 mm + una combinazione di guarnizioni in rame 0,1 mm, applicando una deportanza misurata di 2,5 kN al pannello in lega di alluminio 6061-T6 spessore di 3 mm, il modello FEA mostra che la struttura sotto l'eccitazione a 8 kHz, il coefficiente di concentrazione di sforzo della radice della colonna di perno Kt = 2,8, la deformazione plastica locale dei tre pezzi che presentano un disallineamento della guarnizione cumulativo di 0,02 mm, che porta direttamente a una differenza di direzione X-Y. Le domande più nascoste sono: Colonna di perno-superficie di contatto del pezzo in lavorazione per superficie-linea di contatto approssimativo, area di supporto effettiva ed effettiva< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Programma composto di adsorbimento sottovuoto + supporto locale
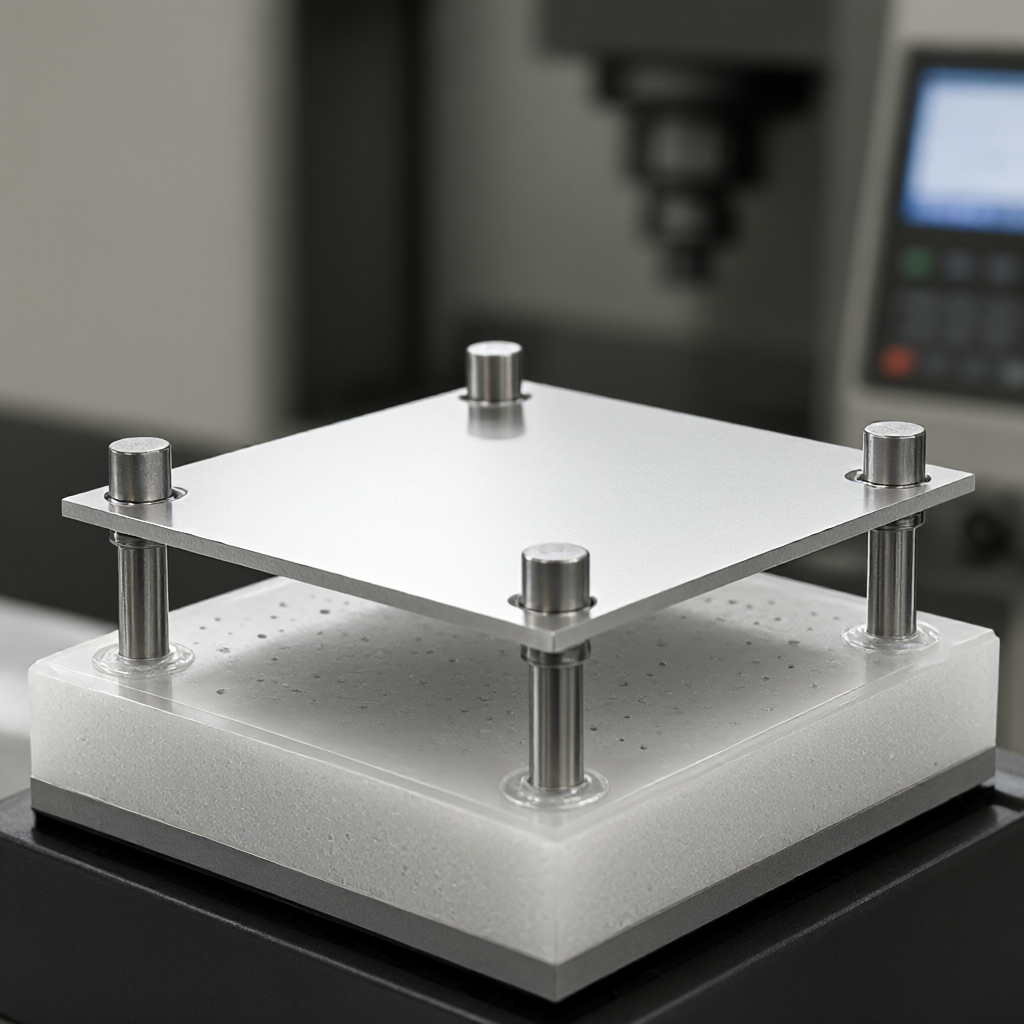
Per i componenti piatti spessi 2 - 4 mm a parete sottile, promuoviamo l'uso di un dispositivo composto "vuoto adsorbimento + colonna discreto di pin" con array micropori Ø 2 mm. Copertura tampone in poliuretano (da 12 mm, copertura 8%), coperto dallo strato di isolamento PTFE spesso 0,5 mm, adsorbimento complessivo del pannello tramite pressione negativa di 60 kPa; 4 - 6 perni Ø 5 × 20 mm sono mantenuti sotto i quattro angoli e le caratteristiche chiave (Materiale 17 - 7PH H900, adattamento modulo elastico), solo posizione e anti-deformazione, questa struttura aumenta la frequenza intrinseca del sistema fn da 3,2 kHz a 9,8 kHz, evitando il segmento di clock mandrino/utensile (5 - 8 kHz), aumentando la soglia di chatter di circa il 40%. Misurata 2,8 mm di spessore dell 'intersezionamento 7075-T7351, fresata a 5 assi centralmente 12000 giri/min, ae = 0,5 mm, f = 0,12 mm/rev condizione, l'ondulazione superficiale WR è stabile a 2,1 - 2,8 μ m, il parallelo ≤ 0,008 mm e massa 200 CPK ≥ 1,33. Questo schema è particolarmente adatto per parti di scatola con fori di montaggio multipli e caratteristiche elevate di pannelli tensionati, che richiedono una verifica congiunta con il progettista della superficie di adsorbimento per evitare successive zone di contatto con l'assemblaggio durante la fase DFM.
Parametri utensile e strategie di taglio: metodi per quantificare le zone di risonanza senza
La pressione di taglio non può uscire dalla zona di "stabilità". Il concetto di dominio di macchina stable dovrebbe essere regolato alla cieca utilizzando una testa di 0,2 mm o un interferometro laser per calibrare la frequenza fc del chatter per una particolare combinazione di utensili/sala, quindi dedurre la formula empirica: nsafe ∈ [fc/40, fc/25] x 60 rpm, evitando la banda ± 10%. Ad esempio, una macchina a 5 assi per Ø 10 mm fresa verticale in metallo duro rivestito, fc = 7,5 kHz, la velocità di rotazione sicura è di circa 11250 - 18000 rpm, inferiore a 10000 rpm, ma facile cadere nella zona subarmonica alimentatore f selezione deve soddisfare: f ≥ 0,05 × Dc mm/rev (Dc è il percorso del coltello), per evitare "numero di denti-frequenza di impulso" risonanza specifica a parete sottile 2 - 3 mm, parametri di finitura consigliati:
- Utensili: fresa con rivestimento a micropath Ø 6-Ø 8 mm (TiAlN o AlTin), lama 4E, scanalatura con angolo frontale positivo di 15 °, affilatura Ra ≤ 0,2 μ m
- Velocità n: 10000 - 14000 rpm (regolata in base alla taratura fc)
- profondità di taglio AE: 0,3 - 0,6 mm (non più di 0,5 mm con ultima fresatura)
- Profondità di taglio assiale AP: ≤ 0,8 × Dc per evitare l'eccessiva profondità della trave a mensola
- Alimentazione f: 0,08 - 0,15 mm/rev per garantire un taglio adeguato ad ogni dente senza lacerarsi
Dettagli chiave: affilatura fine ultimo coltello, assicurarsi di utilizzare l'margine di 0,2 - 0,3 mm per la fresatura semi-fine e il percorso del coltello adotta la strategia di miscelazione "alto + adattiva", mantenere un carico di taglio uniforme utilizzando un arco R ≥ 1,5 mm o una transizione tipo B, disattivare G01 taglio diretto, in modo da evitare l'impatto immediato causato da un battito locale. Il metodo di raffreddamento consigliato è una microlubrificazione MQL (nebulizzazione dell 'olio 0,1 - 0,3 L/h) invece di raffreddamento ad acqua, per evitare deformazioni dovute alla temperatura delle pareti sottili della lega di alluminio (Δ T> 15 ° C può deformarsi tra 0,01 - 0,02 mm/100 mm).
Ordine di lavorazione e processo di ricottura: controllo della deformazione cumulativa
Le parti più sottili dell 'aviazione sono per lo più scanalate dopo la fresatura generale o la saldatura dello scheletro, la distribuzione dello stress interno non è uniforme nell' ordine raccomandato: fresatura grossolana.(lasciare un margine di 0,8 - 1,2 mm) → mantenere la tensione (naturale per 24 ore o artificiale a 175 ° C x 2 h) → fresatura semifine (lasciare 0,2 - 0,3 mm) con fresatura (ultimi 0,1 - 0,15 mm) Dopo ogni fresatura viene rilevata la variazione della lunghezza diagonale triassiale di X-Y-Z; se Δ L/L> 0,005%, è necessario aggiungere un 'altra seduta o regolare i parametri di taglio. Per la lega di alluminio rinforzata 7075-T7351, l'AE può essere rilassata a 1,0 - 1,5 mm durante la fresatura grossolana, ma i cambiamenti profondi (come la radice della piastra del muscolo) devono essere tagliati in 3 strati, 0,5 mm per strato, per evitare la concentrazione dello stress che porta alla formazione di cricche. ShowyMetal nella produzione di massa per eseguire "controllo in entrata → prima conferma del pezzo → controllo del processo → controllo completo della spedizione" al gate a quattro vie, il primo stadio deve utilizzare un CMM a tre coordinate per misurare la posizione della superficie di montaggio chiave, se la differenza di ± 0,015 mm immediatamente pausa e backtracking del preriscaling o deviazione utensile, per evitare la rottamazione di massa.
Confronto tra diverse soluzioni di fissaggio: scenario applicabile e rapporto costo-efficacia
| programma | Utilizzare le pareti (mm) | Velocità massima (rpm) | L'ondulazione tipica WR (μ m) | costo di ammortamento delle singole unità (valore relativo) | Conformità CPK quantità | Modello di guasto tipico |
|---|---|---|---|---|---|---|
| Coltello + Coltello | Maggiore 8 | fino a 4.000 | dal 4,5 al 8,0 | 1.0 | dal 1.0 al 1.2 | Posizionamento errato, spostamento del posizionamento. |
| Assorbimento sottovuoto + colonna elastica | tra 2 e 6 | fino a 10.000 - 15.000 | 8.1.3.2 dal 3.8 | 3.5 | Maggiore 1,33 | Inquinamento delle superfici assorbenti, invecchiamento dello strato di PTFE |
| Sollevamento del vuoto + flatulenza locale | dal 1.5 al 4 | tra 12.000 e 18.000 | dal 1.2 al 2.0 | 5.0 | Maggiore 1.5 | La valvola di sfogo si blocca, la degradazione chiude. |
Note: Il costo relativo alla colonna di perno + guarnizione come base 1.0; WR per 12000 giri/min di fresatura fine media misurata; CPK basato su 200 pezzi di dati di produzione del programma di vuoto flessibile richiede una pinza personalizzata, pre-stampo costi più elevati, ma adatti per un singolo numero a lungo termine; Se il ciclo di progetto è breve, numero di materiale, adsorbimento del vuoto + colonna di perni è un punto di equilibrio. Nel processo decisionale di acquisto, si consiglia di chiarire WR ≤ 3.0 μ m, parallelismo ≤ 0.01 mm come soglia di accettazione nell 'accordo tecnico e di concordare un rapporto di campionamento a tre coordinate (ad esempio, 10% di dimensione critica test completo).
Strumenti di analisi e valutazione: vedi ".
La vibrazione non può essere giudicata solo visivamente, deve essere quantificata con la combinazione di test raccomandata:
- L'ondulazione superficiale WRInterferometro bianco o profilometro a scansione laser, lunghezza di campionamento 10 mm, distanza di campionamento di 0,01 mm, rapporti WRmax e WRavg Gli standard aeronautici richiedono generalmente WRavg ≤ 3,2 μ m (superficie di fresatura fine) e una superficie di assemblaggio ad alta finitura ≤ 2,0 μ m.
- Parallela/livelloTre coordinate CMM misura almeno 9 punti e il valore massimo della deviazione dopo aver adattato il piano della parete sottile è suscettibile di distorsione "a batteria" a causa della deformazione del dispositivo, è necessario riportare il valore massimo/minimo anziché la media.
- Dimensioni tollerate: posizione dei fori di montaggio critici secondo GD & T (come Ø 0.02 A B C), prova di dimensioni complete con CMM; dimensioni non critiche possono essere monitorate online con misuratore di dimensione pneumatica, CPK ≥ 1,33 per essere rilasciato.
- Lo stress interno restaDiffrazione a raggi X (XRD): misurazione della pressione di trazione residua sulla superficie 20 - 50 μ m, 7075 pareti sottili in alluminio;< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal esegue un controllo esterno completo al 100%(superfici luminose alte, senza graffi, senza imperfezioni)+ dimensione chiave 100% test full size + campionamento ondulato al 5%, insieme con i rapporti di prova CMM e i dati di rugosità macchina acquisti può concordare un diritto di controllo di terze parti nel contratto, in caso di controversia la misura dell 'arbitro.
Il Faq
Qual è lo spessore minimo della parete nella lavorazione CNC di pezzi sottili per aviazione?
La fresatura convenzionale a 3/5 assi può essere lavorata stabilmente 1,5 mm di spessore 7075 o 6061 leghe di alluminio, utilizzando l'adsorbimento a vuoto + morsetto di montaggio flessibile, il limite inferiore fino a 1,0 mm, ma deve essere con bassa velocità (≤ 8000 giri/min) e lubrificazione MQL, si consiglia di verificare la deformazione prima di 3 pezzi.
Come prevedere i rischi di ritaglio dalla fase di disegno e scrivere il protocollo tecnico?
Fase DFM Etichetta tutte le pareti spesse< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
I dispositivi di assorbimento del vuoto sono adatti per parti aerospaziali con camere profonde o strutture chiuse?
Non si applica direttamente alle parti della camera profonda "pressione punto + flatulenza" della miscela: vuoto adsorbimento piano esterno della camera, tetto dell 'airbag di flatulenza locale dell' alloggiamento, la soluzione deve essere personalizzata, il costo di ammortamento è più elevato, solo la raccomandazione dell 'utilizzo annuale> 500 pezzi da considerare.
Quali sono le differenze nei parametri di taglio tra i componenti a parete sottile 7075-T7351 e 6061-T6?
Maggiore durezza 7075 (HRC35 - 40), utensile resistente all 'usura consigliato uso di fresa fissa CBN o PCD, ae ridotto a 0,3 - 0,5 mm, f a 0,06 - 0,10 mm/rev; 6061 buona tenacità, può essere rivestito in metallo duro, ae rilassato a 0,5 - 0,8 mm, entrambi dovrebbero evitare il raffreddamento ad alta acqua, con priorità MQL.
200 pezzi sottili per l'aviazione in serie, come vengono pianificati i tempi di consegna e i tempi di ispezione?
La consegna della massa ShowyMetal 15 - 25 giorni contenenti analisi è raccomandata con 3 giorni per la conferma del primo pezzo, 2 giorni per la messa in servizio del dispositivo, 1 giorno per il controllo di prova se WR è scadente, il ciclo di rilavorazione è di circa 2 - 3 giorni (ritaglio + controllo di controllo), quindi l'accettazione della prima fase è ≤ 3,0 μ m per evitare la rielaborazione della massa.
Conclusioni e raccomandazioni d'azione
L'essenza della gestione delle pareti sottili dell 'aviazione è l'ingegneria dei sistemi: fissare la rigidità determina il limite superiore, i parametri dell' utensile determinano l'efficienza, la sequenza di lavorazione determina la deformazione, l'ispezione determina la credibilità a quattro, la coerenza del lotto deve cadere come fornitore, ShowyMetal ha una macchina centrale a 5 assi, assorbe sotto vuoto + capacità di personalizzazione di fissaggio flessibile, precisione ± 0,01 mm, Ra0,4 μ m, consegna all 'ingrosso in 15 - 25 giorni. Se si dispone di pezzi aerospaziali di spessore 2 - 4 mm da 7075 o 6061 da produrre in serie, si prega di inviare modelli tridimensionali (STEP) e disegni (PDF), forniamo uno schizzo del programma di feedback e fissaggio DFM entro 24 ore, dopo aver confermato il processo, è possibile eseguire la produzione di prove di prova e seguire il volume dopo la prima convalida del pezzo.



