





Logica ingegneristica di controllo dello spessore del film di ossido anodizzato nella lavorazione di parti aerospaziali
nella costruzione di strutture aerospaziali di precisione,Lavorazione di pezzi di ricambio per aereiDopo il trattamento superficiale spesso direttamente determinare la durata di servizio dei componenti di ossidazione anodica come l'alluminio e le sue leghe più core mezzi di corrosione, la qualità dello strato di film non è solo legato alla coerenza apparente, ma anche agli indicatori rigorosi delle prestazioni della corrosione per gli ingegneri e gli acquirenti, capire il trattamento precedente per il controllo dello spessore della pellicola dei parametri di collegamento completi, è fondamentale per evitare il rifiuto del lotto finale. Questo documento si basa sull 'esperienza pratica di lavorazione CNC e di trattamento delle superfici, smontando i dettagli tecnici del controllo dello spessore uniforme della membrana e definendo i limiti determinati per i test di nebbia salina, aiutando il team tecnico a stabilire previsioni accurate durante le fasi di processo di separazione dei disegni e accettazione.
Variabili di processo principali che influenzano lo spessore del film di ossidazione
La crescita del film di ossido anodizzato non è un semplice processo lineare, ma il risultato della combinazione di densità di corrente, temperatura elettrolitica e forma d'onda di tensione nell 'ambiente di produzione in serie, qualsiasi fluttuazione di una variabile può portare a una distribuzione ineguale dello spessore della membrana, che può influenzare le successive prestazioni del test di nebbia salina.
- Densità di correnteGeneralmente controllato nell 'intervallo 1.0 - 2.0 A/dm ², bassa densità provoca l'osteoporosi dello strato di membrana e la porosità è grande; troppo alta produce surriscaldamento locale, causando la combustione della pellicola o lo strato di film fragile per le parti con pareti spesse e sottili, attraverso la schermatura catodica per ottenere l'uniformità.
- Temperatura degli elettrolitiL'ossidazione anodica del solfato di solito viene eseguita a 15 - 25 ° C per ogni aumento di 5 ° C, la durezza dello strato di film diminuisce di circa il 10%-15% e la cristallinità aumenta, la resistenza alla corrosione è notevolmente ridotta in estate con il sistema di circolazione dell 'acqua fredda, in inverno è necessario mantenere la temperatura costante.
- Impulsi elettrici e pulsazioniLa rettifica di compressione costante convenzionale è applicabile alla maggior parte delle parti standard se si desidera migliorare la densità dello strato di membrana, può essere utilizzata mediante processo di ossidazione anodica CA o pulsata, eliminando la presa di gas nello strato di membrana attraverso mezz 'settimane negative, rendendo la struttura dello strato di membrana più stretta, migliorando così la resistenza alla nebbia salina ore.
Dopo la lavorazione di precisione CNC, la rugosità superficiale del valore Ra può influenzare la distribuzione della corrente se il residuo di lavorazione è smussato in profondità (Ra> 1,6 μ m), nella concentrazione del campo elettrico sul punto di picco, facile formare un film locale o overburning Pertanto, si consiglia di aggiungere un processo leggero di lucidatura o rolling nella fase di pre-trattamento, in modo che il controllo della superficie Ra sia compreso tra 0,8 - 1,2 μ m, aiutando a ottenere una distribuzione uniforme dello spessore della membrana.
Metodo di analisi e standard di interpretazione dei dati.
I dati accurati dello spessore della membrana sono la base per l'accettazione nel settore utilizzando principalmente il metodo di misurazione elettrica (misuratore di spessore) e il metodo di affettatura, entrambi hanno scenari applicabili e l'acquirente deve scegliere in base ai requisiti di precisione e ai costi.
| Metodo di prova | Principio chiarissimo. | Precisione/errore tipico | Applicazioni e vantaggi |
|---|---|---|---|
| Elettrodinamica (turbolenza/raggi beta) | Misurazione dello spessore del rivestimento su substrati non magnetici mediante induzione elettromagnetica o attenuazione dei raggi beta | di ± 0,5 - 2,0 μ m | Veloce, non distruttivo, adatto per l'ispezione completa in fabbrica, ma su piccole parti o superfici complesse possono esserci zone morte di misurazione, sono necessarie misurazioni multipunto per ottenere la media. |
| Metodo di taglio (osservazione metallurgica) | Campioni di mosaico, dopo la lucidatura macinata, misurare lo spessore della sezione trasversale dello strato di membrana direttamente sotto il microscopio | ± 0,1 - 0,5 µ m di diametro | Test distruttivi, ad alta precisione, utilizzati per l'arbitrato delle controversie o la conferma del primo pezzo consentono di osservare contemporaneamente porosità e profondità di corrosione dello strato di membrana. |
| Senso di peso (acido) | Immergere l'ossido nell 'acido diluito e convertire il volume e lo spessore del film attraverso i cambiamenti di peso | di ± 1,0 - 3,0 μ m | Il costo è basso, adatto per il campionamento di grandi volumi, ma non può fornire informazioni di distribuzione dello spessore del film locale ed è vulnerabile agli effetti del riempimento dei pori. |
Nell 'accettazione pratica, raccomandiamo l'uso combinato: il primo pezzo utilizza il metodo della macchina di sezionamento per confermare i parametri di processo, il batch di produzione utilizza il test elettrico ogni 5 pezzi di campionamento una volta e registra il massimo, il valore minimo e il valore medio se i disegni etichettano lo spessore della membrana di 10 ± 2 μ m, i dati di campionamento devono soddisfare l'indice di capacità di processo Cp ≥ 1,33, per garantire che la distribuzione dello spessore della membrana sia concentrata nell' intervallo target, per evitare che i bordi della membrana troppo sottili portano a nebbia salina non standard.
Correlazione tra pressione e resistenza alla nebbia.
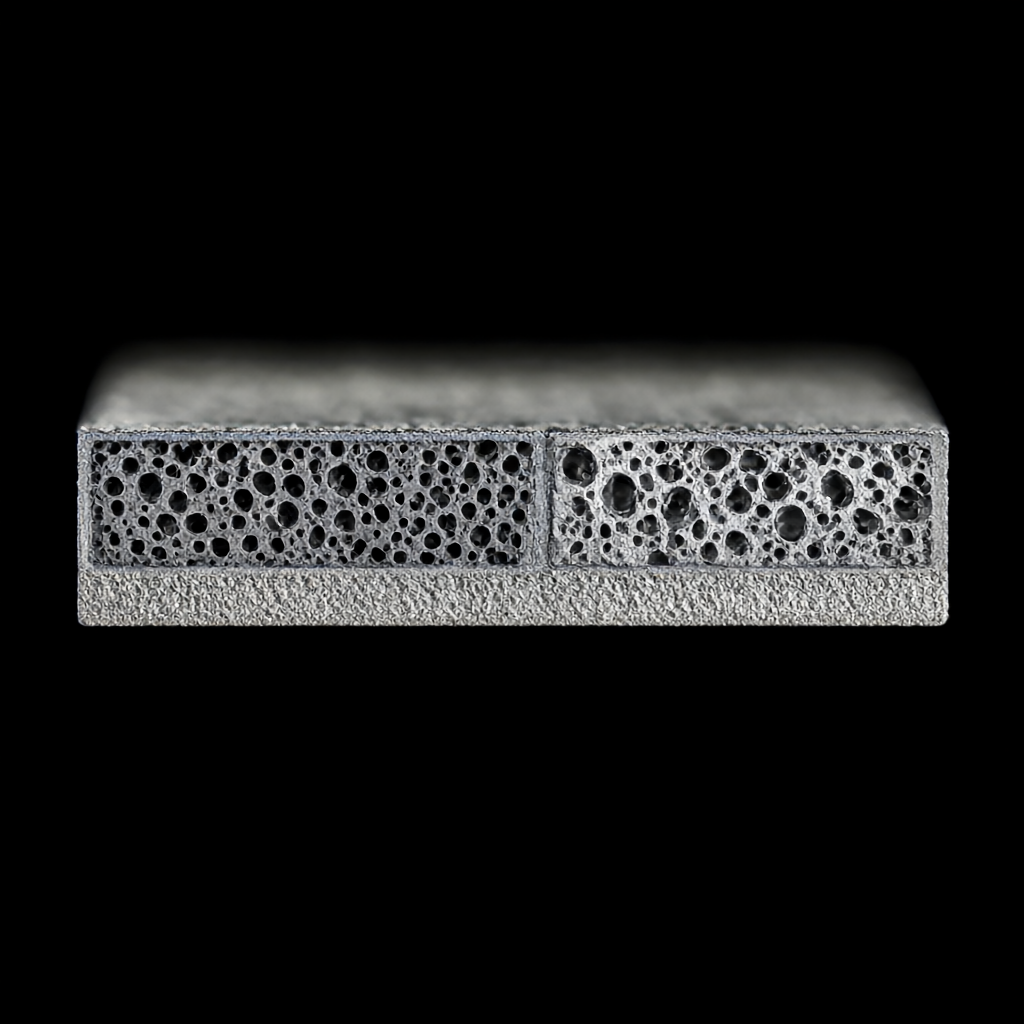
Non è il migliore (o il più cattivo). Lo strato di film troppo spesso (come> 30 μ m) ha una porosità relativamente alta, se la chiusura è scarsa, ma diventa il canale di penetrazione del mezzo corrosivo per i pezzi di alluminio per l'aviazione, spessore del film di ossidazione dura convenzionale 25 - 35 μ m, spessore del film di ossidazione alla corrosione ordinaria 8 - 15 μ m, a seconda del valore combinato di "spessore della membrana x porosità della chiusura", non un singolo indice di spessore del film, quindi, prima del test di nebbia salina deve essere confermata la porosità chiusa, di solito richiede meno di 10 cm ².
Specifiche di test di nebbia salina e analisi del modello di guasto
Il test NSS (Salt New Test) è un test accelerato standard per la simulazione della corrosione atmosferica negli oceani, comunemente utilizzato come ASTM B117, ISO 9227 e MIL-STD-810 Per i componenti aerospaziali, la durata dei test può variare da 96 a 500 ore, a seconda dell 'ambiente di applicazione del test, in cui il nucleo è identificato non come "privo di ruggine bianca", ma come "diametro del punto di corrosione" e "distanza di diffusione".
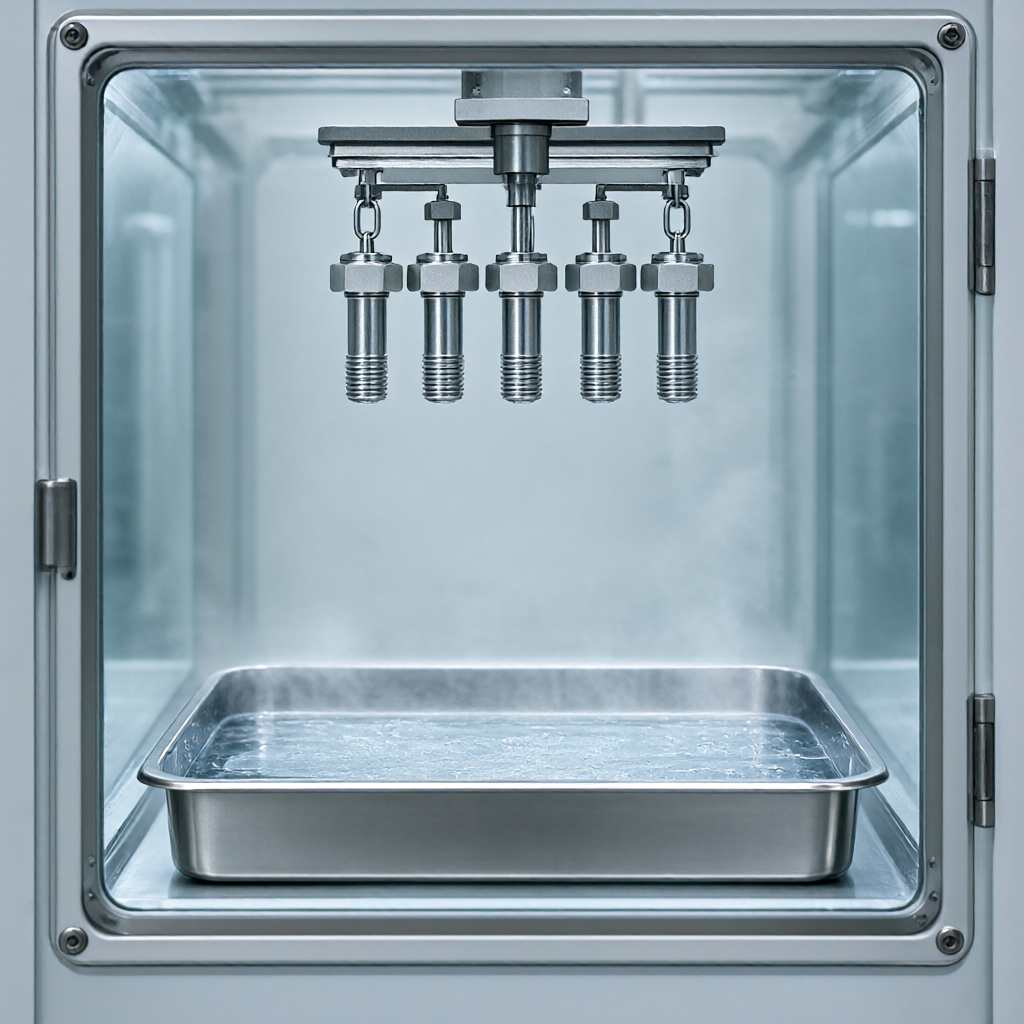
Modalità di guasto frequente:
- Effetto corruttibile ai margini: Lo strato di membrana nella parte angolare è più sottile, e la nebbia salina bolle preferenzialmente nell 'angolo acuto, penetrando all' interno lungo il divario.
- Disegnare (pitting)Lo strato di membrana è leggermente difettoso o non completamente chiuso, e gli ioni di cloro penetrano nella regione catodica locale, causando la deposizione di sale bianco (Al (OH) Cl).
- Pareti da rimuovere.: il pre-trattamento non è netto o lo strato di membrana non è vincolante correttamente, lo strato di film bolle e cade nella nebbia salina, esponendo il substrato.
Al fine di evitare la caduta di cui sopra, il progetto spesso adotta due misure: in primo luogo, aumentare il trattamento pre-membrana (film di trasformazione chimica), prima dell 'ossidazione anodica formando uno strato di ottico-ottundimento, bloccando il contatto diretto tra il substrato e lo strato di membrana; in secondo luogo, ottimizzare il processo di chiusura, usando acqua calda (90 - 100 ° C) o la chiusura del vapore (> 100 ° C), riempiendo il poro, riducendo l'assorbimento d'acqua dello strato di membrana immediatamente dopo la necessità di chiudere, per evitare la formazione di residui di corrosione dello strato di film d'acqua sotto lo strato di membrana.
Tassi di controllo coerenti nella produzione di massa
Negli scenari di lavorazione CNC in serie, la consistenza di spessore della membrana è il punto di differenza nel tessuto dei cristalli di alluminio in lotti diversi e il diverso residuo di ossido di pelle sulla superficie lavorata, il che porta a fluttuazioni di efficienza di corrente ossidativa che ShowyMetal stabilisce un tracciamento dei dati a circuito chiuso tra 72 gruppi di apparecchiature CNC e l'officina di trattamento superficiale: Ogni lotto di parti prima dell 'ingresso registra lo stato della superficie di elaborazione della macchina (valore Ra, senza striature), regola il valore di base della densità di corrente in base al lotto durante il trattamento della superficie e monitora la deriva di spessore della membrana con misuratore di spessore nel primo, nel centro e nell' ultimo pezzo tre fasi.
- Sezioni isolate.Diversi gradi di alluminio (come 6061-T6 e 7075-T6) sono severamente proibiti con l'ossidazione dello stesso scanalatura, a causa della diversa struttura del reticolo cristallino con conseguenti grandi differenze nella velocità della membrana.
- Salvataggio fluidoRilevazione regolare della concentrazione di acido solforico e dell 'acidità libera; ogni superficie di 200 dm ² prodotta completa l'acqua deionizzata, controllando la concentrazione di ioni impurità (specialmente rame e ferro) al di sotto di 50 ppm.
- Progettato per appendereUtilizzando appeso in lega di titanio buona conduttività elettrica, il punto di contatto è rivestito con isolamento resistente ad alta temperatura, per evitare che il punto di fissaggio diventi un 'area locale a bassa corrente.
Attraverso i suddetti controlli, lo stesso lotto di spessore della membrana può essere controllato entro ± 1,5 μ m, per garantire la stabilità dei risultati del test di nebbia salina, per un progetto con requisiti di elevata coerenza, si consiglia di chiarire nei disegni "requisiti di uniformità di distribuzione dello spessore della membrana", come "due pezzi dello stesso spessore della membrana di non più di 5 μ m", per consentire l'ottimizzazione della produzione mirata.
Soliti problemi di analisi
Perché dopo la lavorazione delle parti aerospaziali a volte è necessaria la lucidatura chimica e l'ossidazione anodizzata?
Se l'aspetto della parte richiede una superficie luminosa elevata (come Ra



