Lavorazione CNC di pezzi aeronautici Diofori e cavità profonda Percorso di taglio ottimizzato
Strategie di ottimizzazione del percorso di taglio nella lavorazione CNC di pezzi aerospaziali in fori a forma di profilo e cavità profonde
Per le esigenti esigenze delle parti CNC di precisione nel settore aerospaziale, l'ottimizzazione del percorso di taglio del foro a cavità singola e profonda è il collegamento centrale per bilanciare l'efficienza di lavorazione, la vita dello strumento e la precisione geometrica, una pianificazione efficace del percorso può ridurre significativamente la rugosità superficiale e migliorare la stabilità dimensionale della struttura della cavità profonda Per le parti che hanno bisogno di raggiungere una tolleranza di ± 0,01 mm e una finitura superficiale di Ra0,4 μ m, il design scientifico del coltello determina direttamente l'accettazione del prodotto finale attraverso.
Una complessa sfida alle strutture tradizionali
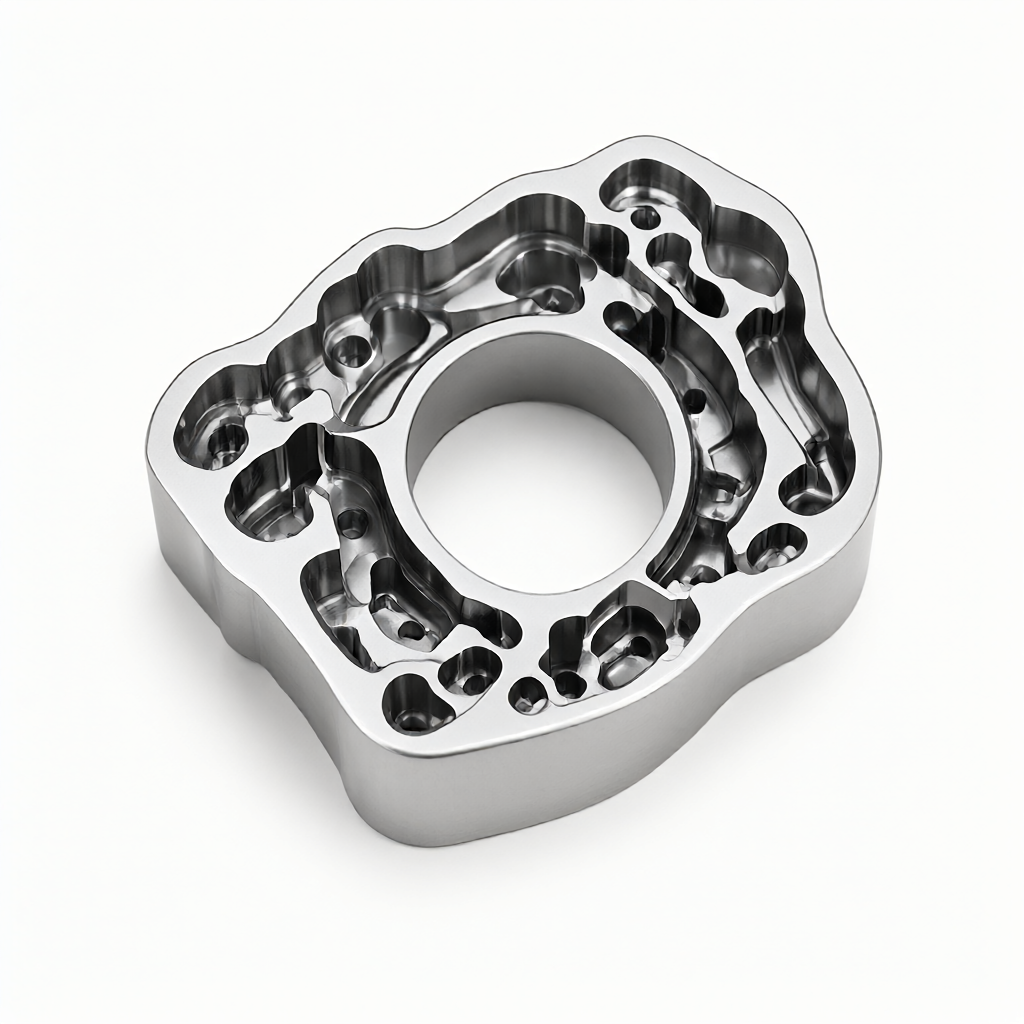
I fori di dissezione aeronautici sono spesso accompagnati da contorni asimmetrici, piccole fessure strette ad angolo e strutture cieco molto profonde, fresatura parametrica tradizionale o strategia di fresatura inversa quando si tratta di tali strutture, spesso a causa della forza laterale dell 'utensile non uniforme che porta al coltello, che influenzano la verticale della parete del foro, mentre la scanalatura profonda nell' ambiente di dibordo limitato, se l'alimentazione del percorso non è regolata, è facile da causare l'usura termica dell 'utensile o il crollo del coltello. Nel valutare i fornitori, i buyer dovrebbero concentrarsi sulla capacità di simulare collegamenti multi-asse per queste difficoltà, piuttosto che affidarsi solo a una tabella di parametri comune.
Effetti del legame multiasse e della rigidità dell 'impugnatura sull' efficienza di taglio
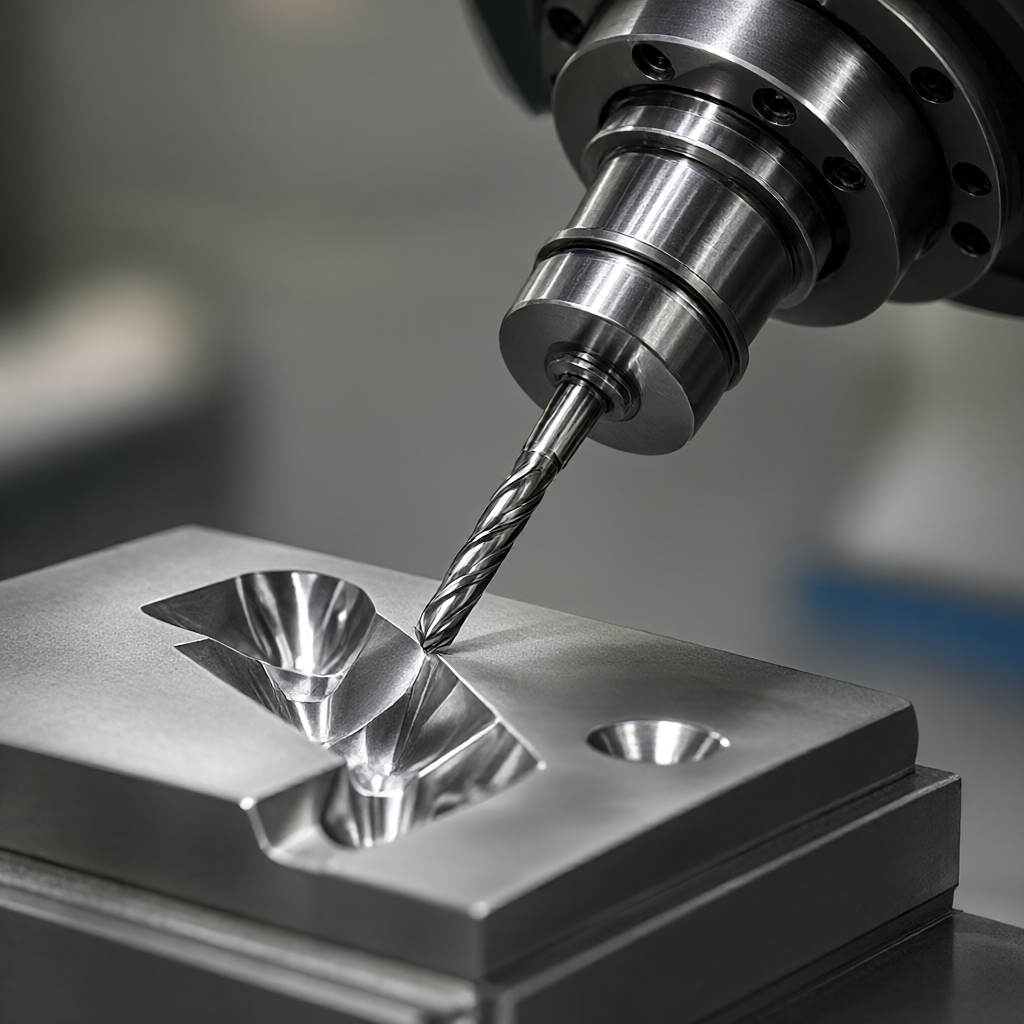
L'uso di un centro di lavorazione a 4 o 5 assi è la premessa per ottenere un 'ottimizzazione efficiente del collegamento multiasse che consente all' utensile di mantenere sempre un angolo di inserimento migliore e ridurre la sporgenza, migliorando così notevolmente la rigidità nella lavorazione a camera profonda, ad esempio, nella lavorazione di una camera profonda con una superficie inclinata, la macchina a 5 assi riduce al minimo l'angolo normale dell 'asse dell' utensile e della superficie di lavorazione, riducendo efficacemente le vibrazioni.
Cinque punti di forza per aumentare la profondità
Parametri chiave per la scelta del materiale e del rivestimento
Materiali di metallo duroAdatto per fresatura fine ad alta velocità, forte resistenza all 'usura, adatto per parti in alluminio e alluminio.
Acciaio ad alta velocità con cobaltoBuona tenacità, resistenza agli urti, adatta alla lavorazione complessa di fori dissimili.
Tecnologia di coperturaIl rivestimento TiAlN migliora la resistenza alle alte temperature ed è adatto a materiali difficili come l'acciaio inossidabile; il rivestimento DLC riduce il coefficiente di attrito e aiuta a migliorare la finitura superficiale.
Gestione dell 'avanzamento e della dissipazione del calore a gradini per i percorsi di taglio a cavità profonda
Nella lavorazione con scanalature profonde (rapporto di profondità superiore a 10), il taglio a profondità intera in un singolo passaggio porta all 'accumulo di calore, con una strategia ottimizzata che suddivide la profondità totale in diversi gradini, per un raffreddamento completo dopo ogni taglio.
Coltello a spiraleRispetto agli assi Z diretti, il percorso a spirale evita la concentrazione stressante al punto di partenza e protegge gli utensili micro-aggressivi.
margine di adattamento.Regolare dinamicamente la profondità di taglio del processo successivo in base all 'area lavorata per garantire che la quantità di taglio sia uniforme, evitando il sovraccarico locale.
Design della trave e angolo spray del fluido di taglio
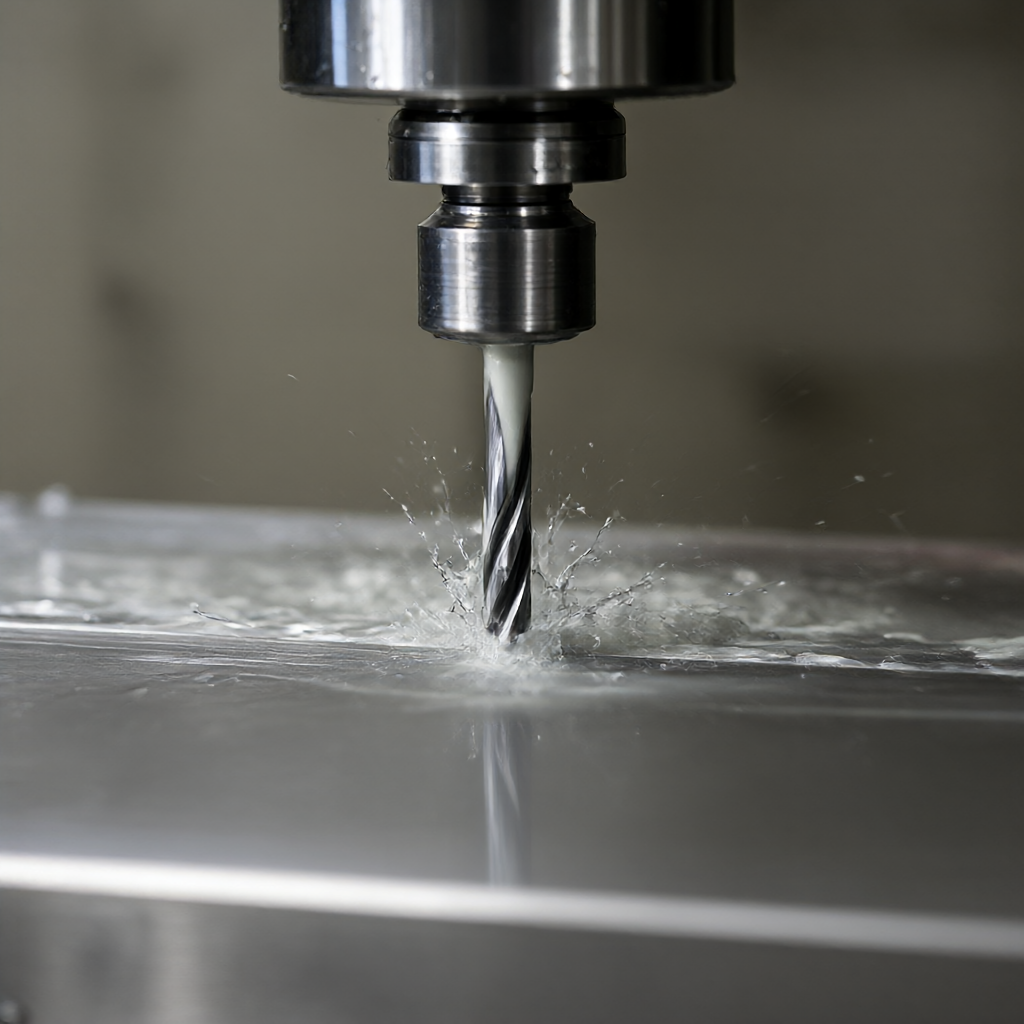
Un design ragionevole dello spazio di delezione del truciolo impedisce che il truciolo si avvolga sull 'utensile Quando il programma CNC è scritto, è necessario riservare sufficiente spazio di retrazione laterale mentre, insieme all' ugello del fluido di taglio diretto, il liquido di raffreddamento viene spruzzato direttamente al punto di contatto del tagliente e del pezzo, rimuovendo il truciolo e riducendo l'aumento della temperatura, che è fondamentale per mantenere la finitura Ra0,4 μ m.
Spruzzare per ottimizzare il digestore e il raffreddamento
Controllo dell 'integrità superficiale di un profilo ben curato
La fase di affinamento dei fori eterofori si concentra sull 'integrità superficiale, incluse le sollecitazioni residue, le micro-crepe e le finiture, utilizzando una strategia di microtaglio con profondità di taglio ridotte (ad esempio 0,1 - 0,2 mm) e velocità di rotazione elevate (S12000 o superiore) per ridurre efficacemente l'indurimento secondario causato dalla deformazione plastica.
Micro-taglio per una finitura Ra0,4 μ m
Il percorso del coltello e la prova del taglio
Utilizzando la funzione di post-elaborazione 5 assi del software CAM, generare la traiettoria di oscillazione dell 'utensile nella zona di transizione dell' angolo R dell 'elaborazione, assicurarsi di eseguire la simulazione della strada del coltello ed eliminare il percorso che può portare a sovracorrente o interferenza per il foro di disaccoppiamento con una fessura affondata, è necessario utilizzare un coltello speciale o un coltello di pulizia per garantire che non ci siano materiali residui alla base della scanalatura per soddisfare i requisiti di interferenza dell' assemblaggio.
Confronto tra schemi di lavorazione: scambio di fresatura e scintilla elettrica
La scelta della giusta soluzione di lavorazione per specifiche parti aerospaziali influisce direttamente sui costi e sul periodo di consegna, mettendo a confronto la fresatura CNC con la lavorazione a cavità profonda eterofori lenti/scintille elettriche:
Valutazione delle dimensioni
5 assi di fresatura CNC
Piano piano, fiamme elettriche.
materiali applicabili
Alluminio, titanio, leghe ad alta temperatura a base di nichel
Materiali conduttivi (contenenti metalli duri, temprati in acciaio duro)
Qualità delle superfici
Ra0,4 μ m, zona priva di influenza termica
Le superfici microscopiche possono avere strati riformati, che richiedono un trattamento successivo
Capacità linguistiche complesse
limitato alla disponibilità e alla rigidità dei coltelli.
Può lavorare qualsiasi interno di dimoramento conduttivo, senza limiti di corrosione.
Efficienza di elaborazione
Alta velocità, adatta alla quantità
Bassa, adatta a piccoli pezzi o ad alta durezza
Nella produzione pratica, la fresatura a 5 assi viene solitamente utilizzata come soluzione principale per parti complesse contenenti leghe di titanio, mentre per cuciture estremamente profonde e strette, difficili da raggiungere con un utensile di fresatura, è integrata da elettroscintilla come mezzo di lavorazione retrattile Questa strategia di processo ibrido consente di massimizzare la libertà di lavorazione garantendo al contempo la precisione.
Standard di accettazione della qualità e mezzi di prova
Per garantire una consegna affidabile dei componenti aeronautici, è necessario implementare un sistema di ispezione di processo completo, dal primo pezzo fino alla spedizione.
Dimensioni accurateUtilizza una macchina di misura a coordinate (CMM) per rilevare a grandezza intera i fori dissimili chiave e le dimensioni delle camere profonde, garantendo tolleranze entro ± 0,01 mm.
rugosità superficiale.: Controllo della superficie di finitura con un ruvido per verificare che Ra0,4 μ m sia soddisfatto.
Test esterno.·Verificare l'assenza di graffi, sbavature e scolorimento termico mediante ispezione visiva e lente d'ingrandimento, garantendo la coerenza dell 'effetto di superficie altamente luminosa.
Conclusioni e proposte di collaborazione
Eccellente lavorazione CNC non è solo la raccolta di attrezzature, ma anche il percorso di taglio, la gestione dell 'utensile e l'integrazione profonda dei parametri di processo per fori esterni e la sfida della camera profonda, l'uso di avanzamento a gradini, collegamento multiasse e strategia di rimozione del truciolo fine è la strada per migliorare la qualità, se avete a portata di mano un progetto di componenti aeronautici che coinvolge un vano interno complesso, fori multi-sfaccettati, vi consigliamo di fornire i disegni con noi per discutere la scelta specifica del metodo di coltello e dei materiali. Un docking ingegneristico professionale può aiutarvi a evitare potenziali rischi di lavorazione e garantire un 'accuratezza stabile e un aspetto coerente nella consegna in serie, quindi inviate i vostri disegni per una valutazione dettagliata del processo e delle offerte.
Invia il tuo disegno STEP / DWG / PDF e i nostri ingegneri rispondono entro 2 ore con un preventivo dettagliato che include analisi DFM gratuita e consigli sul processo, senza impegno.
Invia il tuo disegno STEP / DWG / PDF e ricevi entro 2 ore un preventivo dettagliato con analisi DFM gratuita e consigli sul processo. Nessun ordine minimo — da 1 pezzo.