





Nel settore aerospaziale, le parti in lega di alluminio spesso sopportare carichi alternati complessi, lo stress residuo generato durante l'elaborazione della macchina è causata da deformazione, deriva delle dimensioni e anche il guasto precoce della fatica del trigger principale, così padroneggiare.Pezzi di alluminio per aerei CNC lavorati a sollecitazione di ricotturaIl processo è essenziale per analizzare in profondità la finestra di temperatura per il trattamento termico di ricottura, il controllo della velocità di raffreddamento, i metodi di rilevamento delle sollecitazioni residue e le strategie combinate con il processo CNC per aiutare ingegneri e acquirenti a sviluppare un solido percorso di processo che assicura che le parti strutturali mantengano la massima stabilità dimensionale e affidabilità per tutta la loro vita.
ricottura del carico con il suo obiettivo primario.
In lega di alluminio nel processo di taglio come fresatura e tornitura, il contatto ad alta velocità dell 'utensile con il pezzo produrrà deformazione plastica locale e raffreddamento ad alta temperatura, il tessuto superficiale si verifica martensitico o simile tendenza a cambiare fase è limitata, la contrazione del tessuto interno è bloccata, quindi il tratto o la compressione dello stress residuo. Per le leghe di alluminio per aviazione (ad es. 7055, 2024, 6061, ecc.), tali sollecitazioni sono altamente suscettibili alla formazione di crepe in sovrapposizione di carico utile se superano il 20 - 30% del limite di resa del materiale.
- Ridurre lo stress interno.Quando il materiale entra nell 'area di risposta dinamica mediante riscaldamento, la distorsione del reticolo cristallino viene eliminata e il livello di sforzo è generalmente ridotto dell' 80 - 95%.
- Prevenire la deformazione del processoElimina lo squilibrio di stress per garantire che la superficie di precisione sia precisa dopo la lavorazione, evitando distorsioni superiori a 0,02 mm nei mesi successivi.
- Aumenta la vita di stanchezzaElimina le fonti di stress di trazione e migliora le prestazioni contro la fatica, che è uno degli indicatori principali dell 'accettazione dei componenti strutturali degli aeromobili.
Nota: La ricottura sotto stress non è generalmente utilizzata per modificare le proprietà macro-meccaniche (ad esempio la resistenza alla trazione) di una lega di alluminio, poiché il suo nucleo è costituito da "mantenimento delle dimensioni" e "mantenimento della sicurezza", non da materiali rinforzati.
Solito alluminio dell 'aviazione per rimuovere la finestra di temperatura dello stress
Diverse qualità di leghe di alluminio, la cui sensibilità al trattamento termico varia notevolmente a temperature errate può causare un eccessivo invecchiamento naturale (per leghe indurite di età), o causare grossolanità nei seguenti parametri di de-stress raccomandati per diverse leghe di alluminio per aviazione:
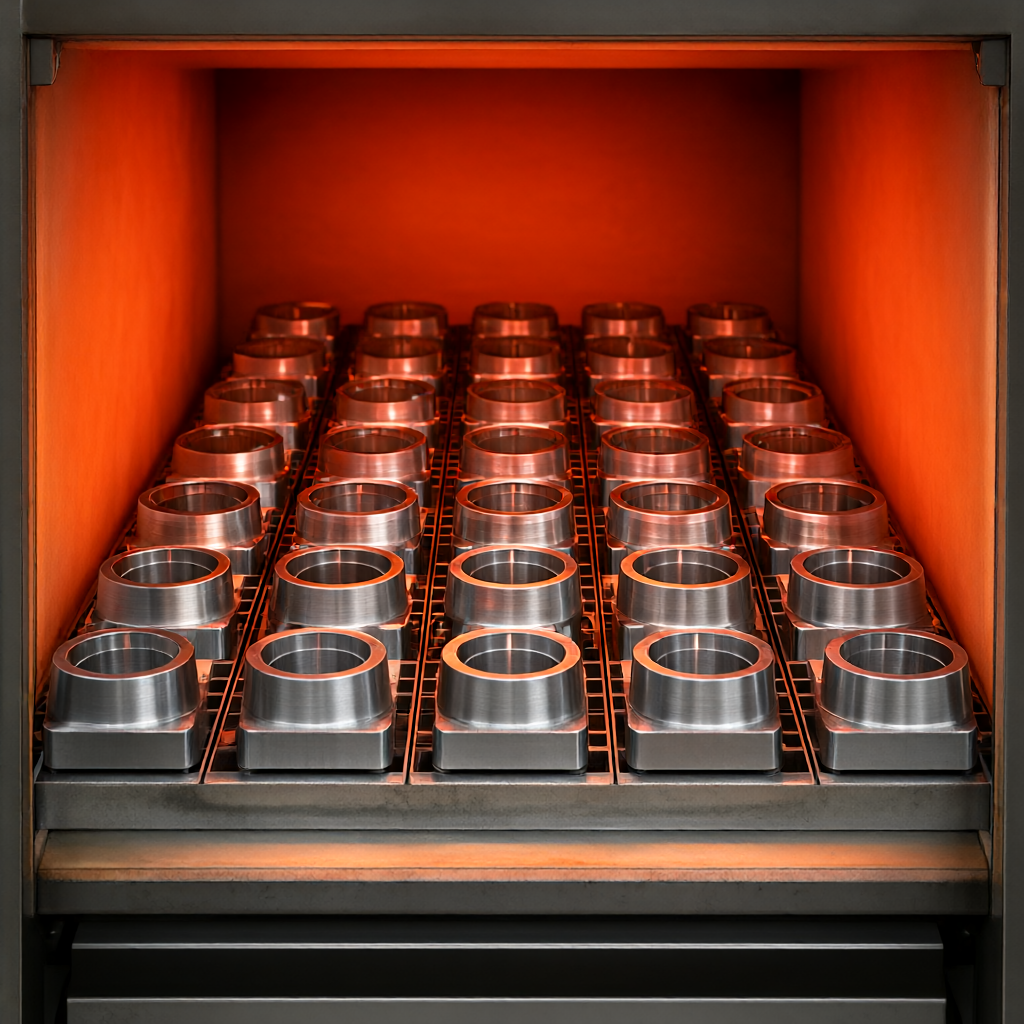
- Serie 2xxx (ad esempio 2024-T3)La temperatura raccomandata è di 250 ° C ± 10 ° C. La lega contiene rame, è sensibile alla temperatura, è severamente vietato superare i 260 ° C, altrimenti innescherà la corrosione dei limiti di granulo, riducendo la capacità di tenuta a fatica di solito 1 ora/pollice di spessore.
- Serie 6xxx (ad esempio 6061-T6) a 400 ° CRaffreddare o controllare la velocità della ventola con il forno per garantire che la temperatura del nucleo e la differenza di temperatura superficiale non superi i 15 ° C.
- Zona di raffreddamento rapido (temperatura 100 pezzi)
Elimina completamente lo stress di taglio; Le dimensioni di finitura sono più stabili; Adatto per la produzione in serie La durezza dopo la ricottura viene ridotta e gli utensili rifiniti si consumano rapidamente; potrebbe essere necessario rimontare le clip per accumulare il rischio di errore Soluzione B: Riscaldare le parti a metà Sollevare la parte bassa della superficie (circa a metà) e lasciar cadere l'acqua. Lega di alluminio 7xxx ad alta durezza, pezzi di alto valore piccoli Mantengono la maggior parte della resistenza T6/T7; piccole variazioni delle prestazioni di taglio; alta precisione Il rilascio di stress non è approfondito; se le parti esistono nelle zone di transizione di Pezzi e Piedi, possono ancora trasformarsi; la finestra di processo è stretta, difficile da standardizzare Soluzione C: Sostituire la cottura a freddo Sollevamento a secco, rotolamento profondo, pallinatura profonda. Impianto di tensione, elevata fatica Introdurre stress di compressione benefici; non sono necessari impianti di trattamento termico; processo breve Non può eliminare lo stress termico generale; solo per le zone sensibili alla fatica superficiale; Difficoltà di regolazione dei parametri di processo Consigliato per la maggior parte degli accessori aeronautici in serie su cui lavora ShowyMetal (ad esempio supporti per sensori, giunti per condutture)Programma ASebbene l'efficienza di finitura dopo la ricottura sia leggermente inferiore, l'impatto può essere compensato ottimizzando il rivestimento dell 'utensile, come ad esempio TiPVD AlN, e le strategie di micro-alimentatore, in cambio di conformità e stabilità dimensionale del 100% del prodotto finale.
Domande ricorrenti (FAQ)
L'alluminio deve essere sottoposto a stress dopo la cottura?
Dipende dalla serie di titoli. Per le serie 1xxx o 5xxx che non sono temprabili, la de-sollecitazione non ha bisogno di tempo aggiuntivo per la serie 2xxx, 6xxx, 7xxx indurimento sensibile al tempo, se si utilizza un materiale di stato T6 o T73, la de-sollecitazione può invertire parzialmente l'effetto di rinforzo. Di solito, il processo è impostato come "raffreddamento lento ad isolamento" e non un processo di precipitazione completo, se il successivo bisogno di ripristinare la forza, deve essere nuovamente artificiale invecchiamento, ma questo introdurrà lo stress, quindi la migliore strategia è quella di controllare la temperatura di ricottura, in modo che nell 'eliminazione dello stress interno, la fase di precipitazione (area GP, ecc.) non si degrossatura, in modo da mantenere il livello di forza originale.
Come si fa a sapere se il fuoco è "sufficientemente caldo"?
Si basa principalmente su due indicatori: in primo luogo, se la pressione di trazione residua superficiale rilevata dalla diffrazione a raggi X è inferiore ai valori normativi (in genere,



