





nel settore aerospaziale,Lavorazione di pezzi di titanioIl controllo delle tolleranze e la qualità dello strato di ossidazione superficiale determinano direttamente la precisione di assemblaggio e la durata della fatica nelle comunemente utilizzate TC4.(Ti-6Al-4V) Per esempio, il controllo della deformazione termica, l'usura dell 'utensile e l'uniformità dello spessore della membrana dopo il trattamento della superficie nella lavorazione a taglio sono gli indicatori chiave che interessano gli acquisti tecnici e gli sviluppatori e questo documento fornisce una base tecnica verificabile per la selezione e la valutazione dei prezzi basati sull' esperienza di produzione effettiva, con analisi approfondite delle strategie di gestione delle tolleranze dalle materie prime ai pezzi finiti e su come assicurare la coerenza e la resistenza alla corrosione degli strati ossidanti su pareti sottili o superfici complesse attraverso l'ottimizzazione dei processi.
L'effetto delle caratteristiche del materiale della lega di titanio sulle tolleranze di elaborazione di precisione
Difficoltà di taglio della lega TC4 e rischio di deriva tollerabile
TC4 (Ti-6Al-4V) è la lega di titanio più utilizzata nell 'industria aerospaziale, la sua conducibilità termica è solo circa 1/7 dell' acciaio, l'accumulo di calore di taglio è facile da causare l'aumento locale del pezzo, quindi causa deriva dimensionale a temperature elevate, lega di titanio e utensili hanno un 'affinità forte, è facile da verificarsi il fenomeno del coltello appiccicoso, con conseguente accelerazione dell' usura dell 'utensile e diminuzione impropria dell' integrità superficiale ai requisiti di severe strutture aeronautiche, se i parametri di taglio, la deviazione dimensionale a livello di micron si accumulano con il lotto finale, influenzando l'assemblaggio.
- Fabbisogno sessuale:Nella lavorazione delle parti a parete sottile (spessore parete <2 mm), è necessario utilizzare morse e supporti rigidi ad alta rigidità per evitare la deflessione causata dalla forza di taglio che porta a una scarsa planarità o verticalità.
- Coltello a scelta:Si consiglia l'uso di utensili da taglio in metallo duro integrale rivestiti con un Tin o AlTin per ridurre il coefficiente di attrito e ridurre l'interferenza delle forze di taglio sulla precisione dimensionale.
- Ammissibilità prevista:Le dimensioni chiave suggeriscono di lasciare un margine di rettifica o di finitura di 0,02 - 0,05 mm sulla base dei disegni per eliminare lo stress residuo di deformazione termica dopo la fresatura.
Rilascio di tensione e tolleranze strategia di stabilità
La forgiatura della lega di titanio o la colata ha una grande pressione residua all 'interno, se l'elaborazione non rilascia in tempo, si verificherà in poche settimane o mesi di rilassamento lento dello stress, con conseguente deformazione delle parti per parti aeree di alta precisione, si consiglia di utilizzare "sgrossatura-trattamento-finitura-rielaborazione-finitura finale" attraverso il processo di trattamento termico intermedio per rilasciare più di 80% dello stress, la stabilità delle dimensioni finali può essere controllata entro ± 0.01mm, per soddisfare i requisiti rigorosi di assemblaggio aeronautico.
Standard di controllo dell 'ossido di superficie per applicazioni aerospaziali
funzione dell 'ossido di azoto e la scelta della base.
Lo strato di ossidazione naturale della lega di titanio (film passivante), anche se ha resistenza alla corrosione, è facilmente danneggiato nell 'ossidazione anodica ad alta temperatura, alta umidità o ambiente d'impatto attraverso l'ispessimento elettrochimico dello strato di ossidazione, fornendo ulteriore resistenza all' usura e isolamento nei componenti aerospaziali, la scelta di spessore della membrana è solitamente basata sulle esigenze di isolamento o sui requisiti di resistenza all 'usura:
- Membrana standard (tipo II):Spessore di circa 5 - 25 μ m, principalmente per migliorare la resistenza alla corrosione, adatto per parti conduttive non isolate.
- Ossidazione dura (tipo III):Spessore fino a 50 - 250 μ m, micro durezza notevolmente migliorata, adatto per le parti di usura di alto attrito, ma si deve prestare attenzione alla fragilità dello strato di membrana.
Si deve notare che lo spessore dello strato di ossido è fortemente influenzato dalla temperatura del materiale di base per riscaldare la lega di titanio è lento, se la circolazione del liquido scanalatura è scarsa o la densità di corrente è impostata troppo alta, il surriscaldamento locale può causare lo strato di membrana è poroso, anche ammorbidimento del substrato, pertanto, le parti di grandi dimensioni devono utilizzare la corrente di impulso o la tecnologia di raffreddamento dinamico per garantire l'uniformità dello spessore del film.
elusione dei difetti dell 'ossido e controllo qualità
I difetti comuni dello strato di ossidazione includono bruciatura, bolle, demembrana e colori eterogenei, per lo più causati da trattamento incompleto precedente, eccesso di impurità dello strato di ossidazione o schermatura di corrente tra le parti per evitare tali problemi:
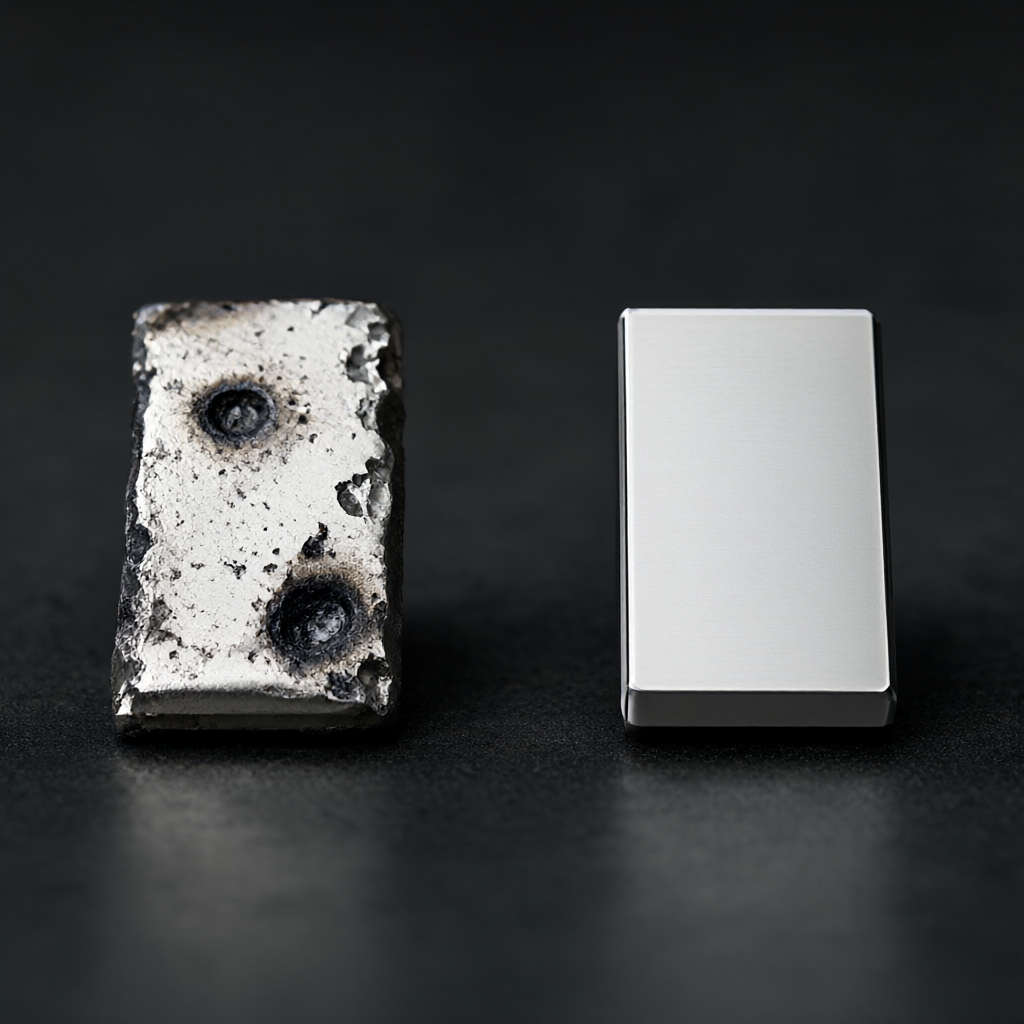
- Prima è fondamentale:È necessario rimuovere completamente l'olio e la membrana passivante, si raccomanda l'uso di base lavaggio + decapaggio + processo di passivazione per garantire la coerenza dell 'attività superficiale.
- Dispositivi di progettazione:Il morsetto conduttivo deve avere sufficiente sezione trasversale per evitare l'eccessiva densità di corrente locale; la parte non conduttiva deve avvolgere il materiale isolante per evitare l'erosione di corto circuito.
- Monitoraggio del processo:Ogni lotto di produzione deve monitorare la conducibilità del fluido, il pH e la temperatura e il processo di ossidazione deve registrare la curva di tensione e tempo per garantire che lo spessore della pellicola sia conforme alle tolleranze del disegno.
I parametri chiave del processo corrispondono alle tolleranze/rugosità
Le diverse fasi di lavorazione e i processi di trattamento delle superfici hanno un impatto diretto sulle tolleranze finali e sulla rugosità superficiale, i seguenti parametri consigliati per le leghe di titanio TC4 nella tipica lavorazione di parti aerospaziali possono essere utilizzati come riferimento per la valutazione e la pianificazione dei processi DFM:
| Fase processo | Parametri/ambiti chiave | Effetti sulle tolleranze/qualità | Scenari di applicazione |
|---|---|---|---|
| abbastanza pesante | Peso del coltello per la schiena 1.5 - 2.5mm, avanzamento f 0.1 - 0.15mm/tooth | Rimuovere la maggior parte del margine, rilascio di stress iniziale, grandi fluttuazioni di dimensione | Formato/Formato forte. |
| Pulizia/Annulla | Peso del coltello per la schiena AP 0.1 - 0.2 mm, avanzamento f 0.05 - 0.1 mm/tooth | Le dimensioni si stabilizzano, è necessario controllare il rapporto HP HP, fino a Ra 1,6 - 0,8 μ m | Aspetti non compatibili e struttura generale |
| Autonoleggio/deragliamento | Alimentazione a f ≤ 0,05 mm/rev, raffreddamento massiccio del fluido da taglio | Elimina la deformazione di fresatura, stabilizza le dimensioni a ± 0,01 mm, finitura Ra 0,4 - 0,2 μ m | Cuscino, filo, ecc., Corrispondono in modo preciso. |
| ossigeno abbastanza. | Tensione 10 - 20 V, temperatura 20 - 35 ° C, densità di corrente 3 - 5 A/dm ² | Lo spessore del film aumenta di 0,2 - 0,5 mm (deve essere riservato), la durezza dello strato del film viene migliorata e l'isolamento migliora | connessioni isolate, strutture resistenti all 'usura |
Nota: lo spessore dello strato di ossido si accumulerà alle dimensioni delle parti, i disegni di progettazione devono specificare le dimensioni "pre-ossidanti" o "post-ossidazione" e lasciare il margine di lavorazione corrispondente all 'ossidazione dura solitamente deve essere riservato un margine unilaterale di 0,5 - 1,0 mm, la membrana standard deve essere 0,2 - 0,5 mm.
Metodi di rilevamento e analisi dei modelli di guasto
Misure chiave e metodi di misurazione di spessore
Per garantire la qualità degli aeromobili, è necessario un sistema di ispezione multilivello:
- Verifica di dimensione:Per l'ispezione su scala completa si utilizza una macchina di misura a coordinate (CMM) e sui quadranti chiave viene utilizzato un misuratore pneumatico o un proiettore ottico per garantire una tolleranza di ± 0,01 mm retroattivamente.
- Rilevamento dello spessore del film:Con un misuratore di spessore a corrente parassita (non distruttivo), misurare parti in più punti, inclusi angoli e scanalature, stabilendo il valore minimo, in conformità con lo standard AMS2472.
- Test di integrazione:Per il film di ossido duro, è necessario eseguire un test di piegatura o un test di centinaia per garantire che lo strato di film non sia spogliato.
Modelli di guasto frequenti e programmi di evasione
- La membrana si rompe:Più comune nell 'ossidazione dura, a causa della fragilità dello strato di film e dell' elusione della contrazione del raffreddamento: ridurre la tensione ossidativa, segmentare la membrana, aumentare il tempo di raffreddamento lento; evitare la lavorazione di follow-up ad alta temperatura.
- Ossigeno ablazione:La densità di corrente locale è troppo alta o il contatto con le parti provoca evitamento: ottimizzazione dell 'isolamento del morsetto, uso di correnti di impulso, garantendo che la scanalatura abbia un ciclo completo del liquido.
- Scarse dimensioni:Per evitare la deformazione termica o l'incremento di ossidazione da riservare è insufficiente: realizzazione di una revisione intermedia del tempo, margine di ossidazione della fase DFM, conferma dimensione completa del primo pezzo.
Confronto di soluzioni: fresatura CNC vs fresatura auto
Per le parti in lega di titanio con caratteristiche asali, la scelta di fresatura a 3 assi/5 assi o di fresatura a macchina, influenza direttamente la capacità di controllo delle tolleranze e l'efficienza di produzione di seguito per l'analisi comparativa dei due schemi:
| Valutazione delle dimensioni | 3/5 assi di fresatura CNC | Aggiunta auto (cuore/cuore) |
|---|---|---|
| Capacità di controllo tollerabile | Ottimo per superfici complesse, con la faccia deve essere riempito due volte, l'errore cumulativo è leggermente alto | Una volta caricato, macchina, fresatura, trapano, attacco, coassiale e posizione migliore |
| Superficie lucida | Limitato il percorso della fresa batch/verticale, Ra normalmente 0,8 - 1,6 μ m | Il percorso di tornitura è continuo, Ra fino a 0,4 - 0,8 μ m, più adatto alla superficie sigillata |
| Trattamento pre-ossigeno | È necessario evitare residui di utensili, requisiti di pulizia elevati prima del trattamento | La superficie di taglio è densa, la difficoltà di pulizia è inferiore e lo strato di membrana è più uniforme. |
| Tipo di pezzi applicabili | Strisce, giunti, guscio complesso, struttura aliena | albero del turbocompressore, corpo idraulico, albero della trasmissione, giunti di precisione |
| Coerenza di quantità | dipende dalla ripetibilità del programma e del dispositivo, con variazioni leggermente maggiori a grandi volumi | Alta rigidità, migliore coerenza della massa, adatta a pezzi di precisione ad alto volume |
Conclusione: per parti aerospaziali di tipo assiale e requisiti coassiali e di finitura estremamente elevati, la priorità è quella di raccomandare l'applicazione di fresatura composta da auto; per le parti complesse di struttura profilata, la fresatura a 3/5 assi è più flessibile nella produzione effettiva, può essere considerata la "tornitura di stampaggio + fresatura" del processo di miscelazione, al fine di bilanciare l'efficienza e la precisione.
Valutazione degli acquisti e FAQ
Come valutare la capacità di controllo delle tolleranze dei fornitori di lavorazione di leghe di titanio?
Il fornitore è tenuto a fornire un rapporto CPK (Process Capability Index) per le dimensioni chiave CPK ≥ 1,33; per verificare se ha una capacità di elaborazione del tempo intermedio e un dispositivo di rilevamento a coordinate tripla; per confermare la gestione dell 'ossido dello scanalino e le registrazioni di campionamento dello spessore della membrana.
Lo spessore dello strato di ossido viene conteggiato nelle dimensioni totali dei pezzi?
Sì, lo strato di ossidazione è attaccato al substrato, il disegno deve specificare la dimensione "pre-ossidazione" è di solito necessario mettere un margine di ossidazione sulla superficie di adattamento, altrimenti causerà il sovra-aumento o interferenza dell 'accoppiamento dopo l'ossidazione.
Il film duro influisce sulla conduttività elettrica?
Il film di ossido duro (Tipo III) è estremamente isolante, se le parti devono condurre elettricità, è necessario scegliere il film standard (Tipo II) e controllare lo spessore della pellicola entro 10 μ m o rimuovere lo strato di ossido localmente sulla superficie di contatto.
Quanto tempo dopo la lavorazione del titanio a parete sottile si verifica la deflessione da stress?
Una forgiatura non trattata può verificarsi entro 1 - 4 settimane dopo l'elaborazione e si raccomanda che il tempo di vuoto venga immediatamente dopo l'elaborazione e mantenuto stabilmente per 72 ore dopo la finitura e l'analisi.
Quali sono le limitazioni del trattamento superficiale per lo spessore minimo della parete?
L'ossidazione dura è adatta a parti con spessore parete> 2 mm; la membrana standard per pezzi con spessore parete> 1 mm con pareti estremamente sottili (<1 mm) è raccomandata con trattamento PVD o prima dell 'anodizzazione per rafforzare il raffreddamento per evitare danni termici.
Conclusioni
La qualità di lavorazione delle parti in lega di titanio aerospaziale dipende dal controllo sistematico delle caratteristiche del materiale, dei parametri di processo e del trattamento della superficie, dall 'margine disponibile nella fase DFM, al rilascio di stress nella lavorazione, alla gestione del fluido ossidante, ogni collegamento influisce sulle tolleranze finali e sull' integrità dello strato di membrana scegliendo un fornitore con capacità di elaborazione multiasse, processo di prescrizione intermedio e un rigoroso sistema di ispezione dello spessore della membrana, è possibile ridurre efficacemente il rischio del lotto e garantire l'affidabilità delle parti in un ambiente di servizio difficile.
Se il vostro progetto riguarda componenti di precisione in lega di titanio o controllo dello strato di ossidazione superficiale, siete invitati a inviare disegni e requisiti tecnici, mentre vi forniremo proposte e preventivi DFM mirati in base alla fattibilità del processo e alle capacità di tolleranza.



