Specifiche e capacità di lavorazione
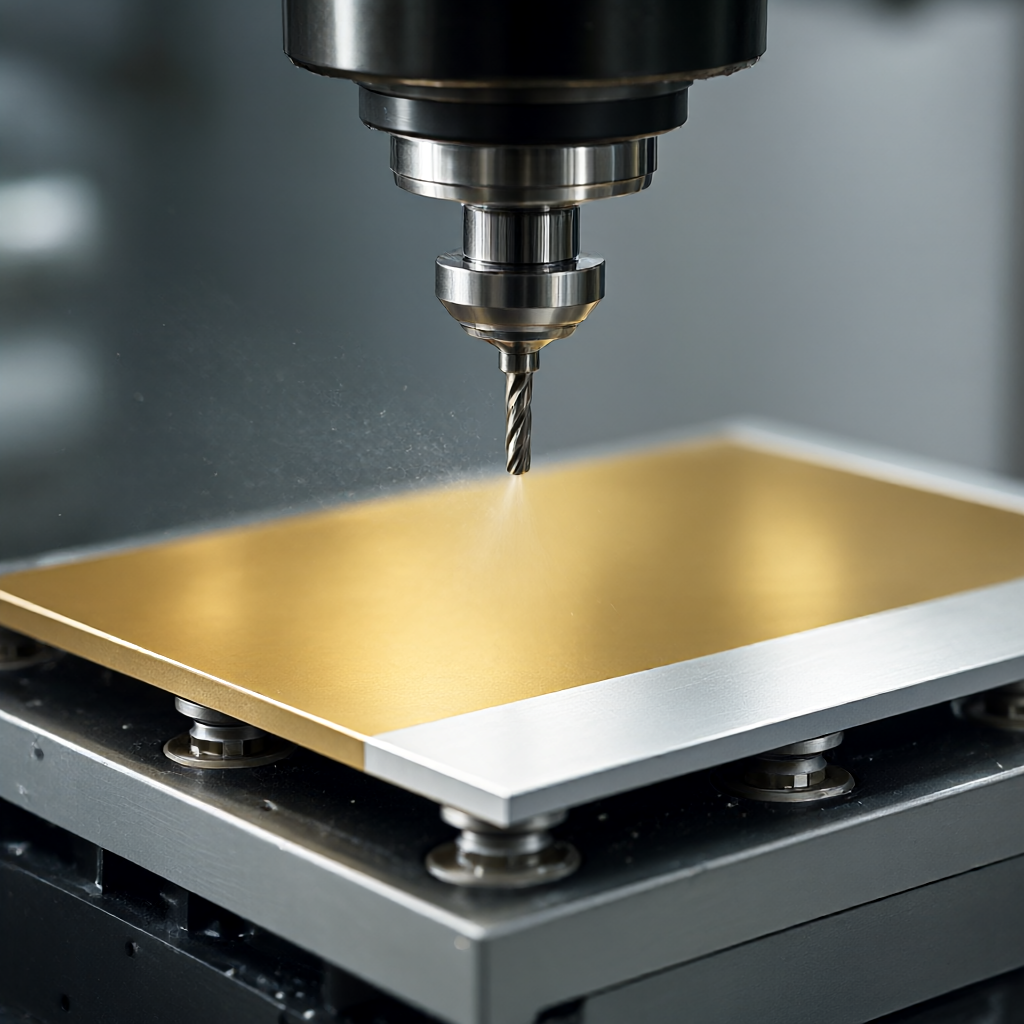
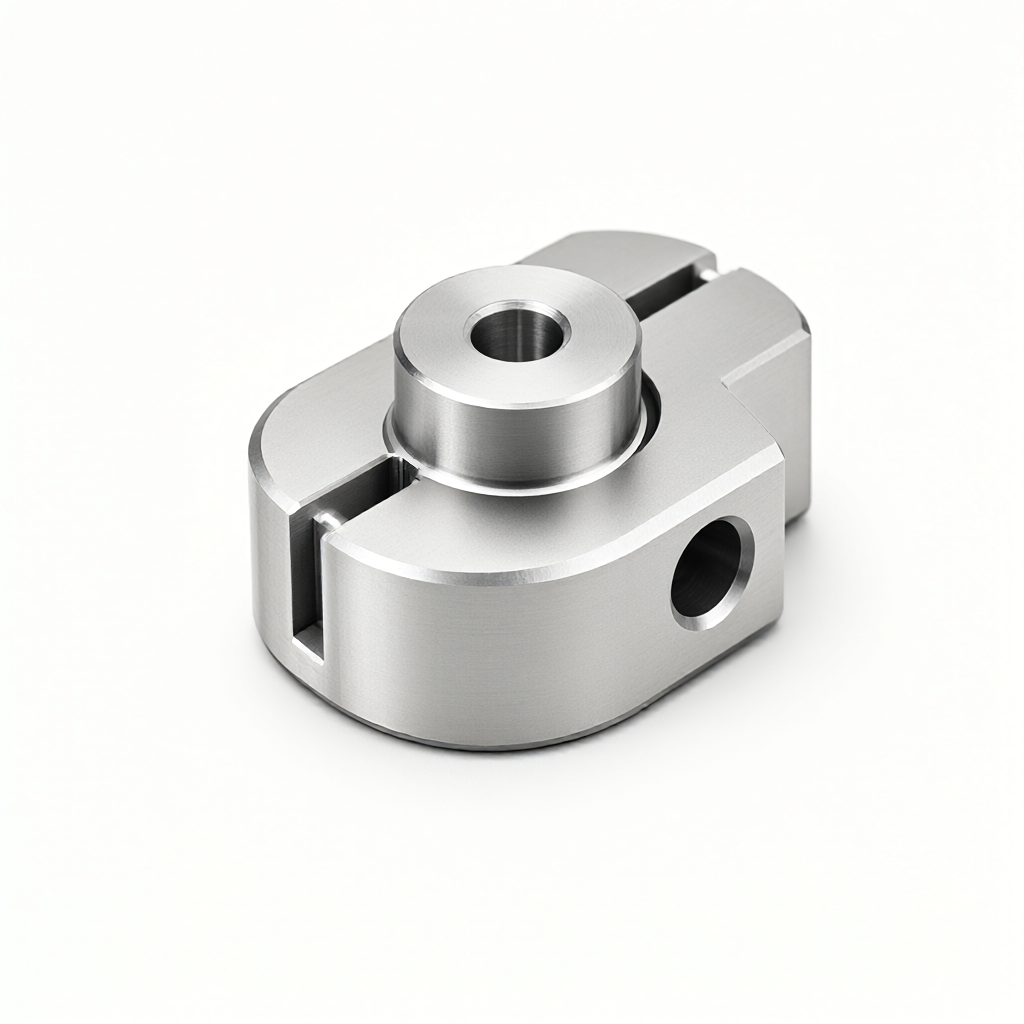
Questa piastra composita personalizzata 5G stazione base di dissipazione del calore CNC TLF, integrata tra il modulo RF della stazione base 5G e l'unità digitale, assume il compito di esportazione rapida del calore nella trasmissione del segnale ad alta frequenza e ShowyMetal fornisce servizi di elaborazione CNC completi per materiali compositi TLF, supporta diversi spessori, dimensioni e layout del bit del foro personalizzati in base al disegno, per garantire l'equilibrio tra l'efficienza termica e la resistenza strutturale.
- Marchio materialeTLF Composite Board (Cu/Al), spessore tipico dello strato di rame 1,0 - 2,0 mm, strato di alluminio 3,0 - 10,0 mm, può essere regolato secondo le proporzioni del fabbisogno; inoltre supporta l'alluminio puro 6061/7075 o lavorazione separata del piatto di rame viola
- Dimensioni di portataLunghezza della piastra × larghezza da 50 x 50 mm a 400 x 400 mm, spessore 5,0 - 25,0 mm; caratteristiche di lavorazione minime 0,3 mm, spessore minimo della parete 0,5 mm
- capacità di tolleranzaplanarità ≤ 0,05 mm, posizione del foro ± 0,02 mm, tolleranze dimensionali complessive fino a ± 0,01 mm (superficie di adattamento critica)
- Trattamento superficie: Ossidazione anodica della superficie di alluminio (colore/nero, spessore film 10 - 25 μ m), sabbiatura, filatura; La superficie di rame per mantenere il colore primario o stagnare/nichelato per evitare l'ossidazione; L'interfaccia composta per il trattamento di isolamento (facoltativo)
- Capacità di lavorazione: fresatura CNC a 3 assi/4 assi/5 assi, supporto per alette termiche complesse, fori di posizionamento, fori profondi, fori passanti una volta di stampaggio; tornitura CNC per radiatori di tipo albero rotondo/profilato
- Peso riferimento: 100 x 100 x 10 mm TLF Composite Board peso tipico di circa 420 g (1,5 mm a livello di rame +8,5 mm a livello di alluminio, densità ponderata calcolo)
Applicazioni aziendali e applicazioni tipiche
Il TLF composito dissipatore di calore è principalmente utilizzato nei seguenti scenari:
- 5G Base Station Digital Cell (DU) Unità digitale di base (DU)Montato sul retro del modulo di ricetrasmettitore RF, si adatta al retro del chip dell 'amplificatore di potenza (PA) e introduce rapidamente il calore nel telaio della struttura in alluminio attraverso l'alta conduttività termica del rame (~ 400 W/m·K)
- AAU mmWave (unità di antenna attiva)Come percorso termico tra PA e alloggiamento, raggiungere la dissipazione di calore verticale/orizzontale in un piccolo spazio
- Server Edge e micro basiIn uno scenario di distribuzione ad alta densità, sostituire i tradizionali dissipatori di calore raffreddati ad aria per supportare l'espansione della dissipazione del calore a liquido/a cambiamento di fase
- Moduli 5G per veicoli (V2X)Integrato nell 'unità OBU interna, adattato a ciclo di temperatura a livello di regolazione del veicolo di-40 - 85 ° C, coefficiente di espansione termica TLF abbinato alla progettazione di riduzione dello stress termico
Qualità esterna e coerenza di massa
Le parti di dissipazione del calore sono spesso esposte o assemblate in una cavità compatta, i difetti superficiali sono facili da diventare una fonte di reclami e la differenza di ShowyMetal è nel controllo dell 'aspetto: la lavorazione CNC utilizza la pistola ad aria compressa per tutta la durata del taglio + assorbitore a vuoto per evitare di graffiare la foratura; anodizzazione 100% prima dell' ispezione degli obiettivi esterni, eliminando i difetti di ossidazione, ustioni, bianco; la coerenza del colore tra i lotti è bloccata dallo stesso lotto di parametri dell 'ossido del serbatoio. Nelle 72 apparecchiature CNC, le piastre di dissipazione del calore vengono prodotte con linee dedicate per ridurre le differenze di superficie causate da cambi di tipo e garantire l'aspetto coerente di più di 5000 pezzi in un singolo lotto.
Processi e attrezzature
La difficoltà di lavorazione della piastra di torsione è che la durezza dei due materiali è grande, i parametri di taglio devono essere regolati in modo preciso con il centro di lavorazione a 5 assi, il percorso dell 'utensile è pre-simulato per evitare il superamento dello strato di rame; la piastra composito viene posizionata prima della fresatura per impedire la deformazione del processo chiave: apertura → perforazione (passo passo passo su rame/alluminio) → fresatura delle pinne termiche.(profondità 0,3 - 2,0 mm) → Smusso ad angolo C → Pulizia → ossidazione anodica → Rideterminazione dell 'attrezzatura include un centro di lavorazione a 3 assi/4 assi/5 assi, tornio CNC, trincea, insieme a attrezzature di adsorbimento a vuoto, per garantire che la piastra sottile si deformi a 10 Ω, tipo isolato.