





Dans la recherche et le développement de semi-conducteurs et d'équipements de diagnostic médical, l'usinage de précision des puces microfluidiques est la difficulté principale. le fraisage traditionnel à 3 axes est difficile à gérer les chanfreins de bord de plaquette et les surfaces complexes, etUsinage CNC à cinq axesGrâce à la liaison multi-axes, la précision d'usinage au niveau de la plaquette submicronique est atteinte.Cet article analysera en profondeur comment utiliser un centre CNC à cinq axes pour compléter le chanfreinage des bords, le fraisage des canaux et le contrôle de la finition de surface des puces microfluidiques, couvrant la sélection des matériaux, les paramètres du processus, l'analyse des défaillances courantes et les critères d'acceptation, fournissant aux ingénieurs et au personnel d'achat une référence technique qui peut être mise au sol.
Les principaux avantages des puces microfluidiques pour l'usinage CNC à cinq axes
Les puces microfluidiques sont généralement fabriquées à partir de silicium, de quartz, de verre ou de plastique technique haute performance, avec de petites dimensions caractéristiques, une structure mince et des tolérances strictes. centres d'usinage à cinq axes (tels que ceux équipés d'axes rotatifs axe A/axe C) permettent à l'outil de maintenir un angle optimal avec la pièce à tout moment, évitant les vibrations et les déformations causées par un porte-à-faux trop long, commun dans l'usinage 3 axes.
- surfaces complexes fraiséesPeut traiter des canaux inclinés ou des microstructures sphériques en une seule fois, réduire le nombre de serrages et réduire l'erreur cumulative.
- Automatisation des bords chanfreinésPour les bords de plaquettes de 100mm ou 200mm, la liaison à cinq axes permet un chanfreinage profond de 0,1 mm à 0,5 mm et la rugosité des parois latérales Ra peut être contrôlée à 0,4 μm.
- Rigidité élevée et précisionCouplé avec le nez à grande vitesse (vitesse maximale 12000-24000 tr/min), il prend en charge les outils à micro-diamètre en carbure pour le fraisage à grande vitesse, améliore la finition de surface et réduit les dommages thermiques.
Pour la production en série, la cohérence de l'usinage à cinq axes est supérieure à celle du chanfreinage manuel ou du fraisage latéral traditionnel à trois axes. Grâce aux recommandations DFM (Manufacturing Oriented Design), la trajectoire de l'outil peut être optimisée et le phénomène de lâcher prise dans les zones à parois minces est évité.
Processus et paramètres pour le traitement au niveau de la plaquette
Le cœur de l'usinage au niveau de la plaquette réside dans la stabilité du serrage et la planification du chemin de l'outil. un disque d'adsorption sous vide ou un gabarit personnalisé est généralement utilisé pour fixer la plaquette, et une machine à cinq axes est tournée sur l'axe C ou inclinée sur l'axe A pour que l'outil soit alimenté normalement le long du bord de la plaquette.
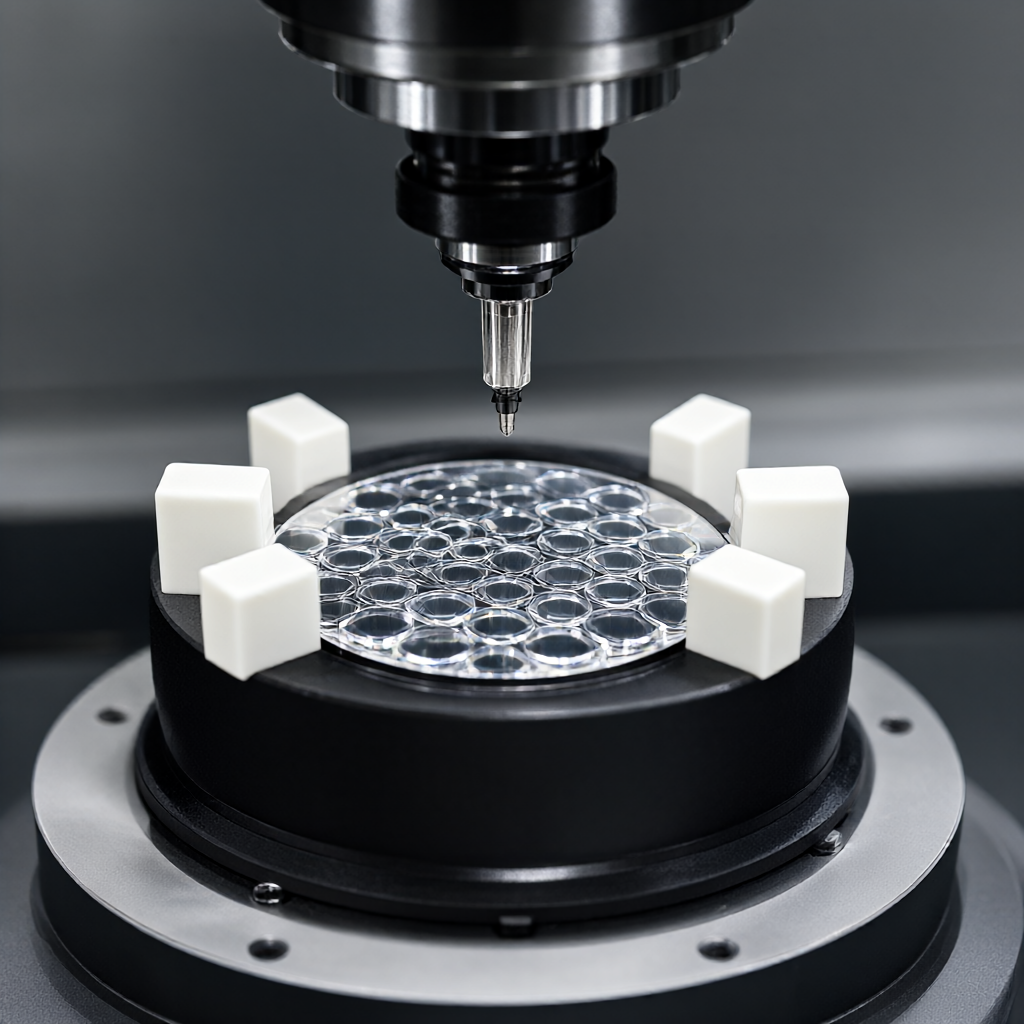
Paramètres critiques du processus
- Vitesse de la brocheAjusté en fonction du diamètre de l'outil, les outils de micro-diamètre (tels que 0,5 mm-2mm) nécessitent généralement une coupe à grande vitesse de 15 000 à 24 000 tr/min.
- Vitesse d'alimentationL'alimentation de l'axe Z est de 5-10 mm/min lors du fraisage grossier, elle est réduite à 0,1 - 0,5 mm/rev lors du fraisage fin du chanfreinage des bords, ce qui garantit la finition.
- Sélection des couteaux: Il est recommandé d'utiliser une fraise verticale en carbure enduit ou un couteau à bille miniature, d'un diamètre de 0,5 à 3mm et d'un rapport de longueur de tranchant L/D ≤ 3, afin de réduire les vibrations du porte-à-faux.
Une attention particulière doit être accordée à l'utilisation de liquide de refroidissement (microlubrification MQL) lors du traitement des plaquettes de silicium, afin d'éviter une usure trop rapide de l'outil causée par la découpe à sec. Pour les matériaux en verre ou en céramique, des micro-diamants ou des outils à revêtement spécial sont utilisés et le taux d'alimentation est ajusté pour s'adapter aux caractéristiques de dureté élevée.
Contrôle qualité des chanfreins de bord et des finitions
Le chanfrein de bord de la puce microfluidique est non seulement pour enlever la coupe de frontière tranchante, mais aussi pour la faisabilité du processus de collage ou d'encapsulation ultérieure de la plaquette. angle de chanfrein est généralement de 45° ou 60°, profondeur 0,1 - 0,3 mm. L'avantage de l'usinage à cinq axes est qu 'il peut ajuster dynamiquement l'attitude de l'outil pour assurer une transition en douceur à la racine du chanfrein, sans arêtes volantes résiduelles.
Rugosité de surface et inspection
- Exigences de rugosité: La paroi interne du canal Ra ≤ 0,4 μm et la planéité de surface ≤ 2μm (pour les plaquettes de 100 x 100 mm).
- Détection des moyensScanner la surface complète à l'aide d'un instrument optique de rugosité de surface tel que KLA-Tencor; échantillonner les dimensions des caractéristiques clés à l'aide d'une machine à mesurer tridimensionnelle (CMM) avec une tolérance contrôlée à ± 0,01 mm.
- Inspection cosmétiqueUn microscope à haute puissance inspecte les bords du chanfrein pour les bords cassés, les rayures ou les marques de couteau collant, assurant ainsi l'absence de défauts.
Après le traitement de surface (tel que le nettoyage au plasma, l'anodisation ou la galvanoplastie), l'intégrité de la surface doit être évaluée à nouveau. pour les puces microfluidiques de substrats en alliage d'aluminium, l'anodisation peut améliorer la résistance à la corrosion, mais il faut faire attention au risque de colmatage des micropores, l'oxydation en couche mince est recommandée pour les pores supérieurs à 50μm.
Sélection des matériaux et comparaison des performances de coupe
Différents matériaux ont un impact énorme sur les performances de la puce microfluidique. silicium a une excellente conductivité thermique et la stabilité chimique, mais une dureté élevée (Hv 1000+) et des coûts de traitement élevés; alliages d'aluminium sont légers et faciles à traiter, mais nécessitent un traitement d'isolation de surface; polymères tels que le polyimide (PI) sont adaptés à la microfluidique flexible, mais la résistance à la température est limitée.
| Classe de matériel | Dureté (Hv) | Couteaux recommandés | Les principaux avantages | Difficultés et contre-mesures de traitement |
|---|---|---|---|---|
| Silicium monocristalline/polycristallin | 1000-1300 | Le diamant/ CBN | Haute conductivité thermique et bonne biocompatibilité | Grande force de coupe, bord facile à effondrer; nécessite une coupe rigide à basse vitesse et un refroidissement complet. |
| 6061 Alliage d'aluminium | 70-90 | Carbone enduit/acier à grande vitesse | Facile à traiter, léger et anodisable | Risque de colle au couteau; lubrification MQL est utilisée et l'outil est revêtu de Tialn pour éviter l'adhésion. |
| Le verre de quartz | 550-650 | Microdiamants pour diamants | Haute transmission lumineuse, résistance à la corrosion | Grande fragilité, fissuration facile; petite profondeur de coupe, couteau plus de passe, éviter la charge d'impact. |
| PEEK (polyéthercétone) | 200-300 | Carbure/changement rapide d'outil | Résistance aux hautes températures, autolubrification, qualité médicale | Grande déformation élastique; nécessite une pré-tension de la pince pour éviter le rebond affectant la tolérance. |
Le choix des matériaux doit tenir compte du scénario d'application final: par exemple, les dispositifs médicaux de diagnostic in vitro (POCT) utilisent principalement du PEEK ou du quartz en raison de leur haute biosécurité; tandis que les bancs d'essai semi-conducteurs préfèrent l'aluminium ou l'acier pour réduire les coûts et assurer les performances électriques.
Modes de défaillance communs et schémas d'évitement
Dans le traitement réel, les puces microfluidiques présentent souvent les modes de défaillance suivants:
- Le pendule vibrant de l'outil (Chatter): provoque des ondulations sur la surface murale du canal et une rugosité excessive.Evasion: réduit la profondeur de coupe ap, augmente la rigidité de l'outil et optimise la longueur de la poignée.
- Déformation thermique: La coupe à grande vitesse génère de la chaleur, ce qui entraîne une déformation de la plaquette à paroi mince.Contournement: Utilisez la micro-lubrification (MQL) ou le refroidissement par aérosol pour éviter les chocs thermiques causés par de grandes quantités de fluide de coupe.
- Déformation stressée par clip: Une force de serrage inappropriée de la pince entraîne une déformation de la plaquette, la récupération après relâchement provoque une différence de taille excessive. Évitement: utiliser une pince d'adsorption sous vide ou flexible, le test de prépression détermine la meilleure force de serrage.
- Flyside résiduel: Les copeaux métalliques restent à la racine du chanfrein, ce qui affecte la soudure ultérieure. Évitement: fraisage de précision utilise des outils à haute tolérance, augmente le nombre de retraits d'outils ou adopte un traitement post-gravure chimique.
Établir un mécanisme de validation du premier article (FAI) pour mesurer à grande échelle et inspecter la surface des 3 premiers échantillons avant la production en série, afin de garantir la stabilité des paramètres du processus avant la mise en production.
Critères d'acceptation et recommandations DFM
Pour assurer la qualité des puces microfluidiques, il est recommandé d'établir des critères d'acceptation clairs:
- Tolérances dimensionnellesLargeur du canal critique ± 0,01 mm, rapport profondeur/largeur ≥ 5:1, la largeur de la profondeur doit être convenue séparément, généralement ± 0,02 mm est autorisé.
- Qualité de la surfacePas de rayures visibles (sous un microscope 10x), pas de bords cassés, chanfreinage lisse et sans bavures.
- Test fonctionnelEffectuer un test d'étanchéité à l'air (taux de fuite)< 10⁻⁶ mbar·l/s)及流体通过性测试,确保无堵塞。
Dans la phase DFM, l'ingénieur concepteur doit tenir compte de l'accessibilité de l'outil. par exemple, éviter de concevoir une cavité à angle droit de 90° et recommander une transition en arc de cercle avec un rayon R qui n'est pas inférieur au rayon de l'outil. pour les plaquettes de plaques épaisses (>5mm), il est recommandé de fraiser le plan avant de chanfreiner pour réduire les vibrations en porte-à-faux.
FAQ: FAQ sur le traitement des puces microfluidiques
Quelle est la taille caractéristique minimale d'une puce microfluidique pour l'usinage CNC à cinq axes?
En fonction du diamètre de l'outil et de la rigidité de la machine, la largeur minimale du canal peut généralement être usinée jusqu'à 0,1 mm-0,2 mm, plus profonde, elle doit être combinée avec l'ablation au laser ou le processus DRIE. fraisage conventionnel à cinq axes recommande une largeur minimale supérieure à 0,3 mm pour assurer la stabilité de la tolérance.
Est-ce que le chanfreinage des bords de la plaquette de silicium affecte la liaison de la plaquette?
Un chanfreinage approprié (0,1 - 0,3 mm) n'affecte généralement pas la liaison, mais contribue plutôt au soulagement des contraintes et à l'alignement. cependant, les bords du chanfrein ne doivent pas avoir de bords cassés, il est recommandé de polir avant la liaison pour assurer la planéité de la surface Ra< 0.2μm。
Comment contrôler l'usure des outils dans l'usinage à cinq axes?
Utilisez un système de surveillance des outils en ligne (comme la sonde laser) pour compenser les changements de longueur et de diamètre de l'outil en temps réel. chaque 50-100 pièces traitées pour effectuer une inspection de l'outil, remplacer les lames usées à temps et éviter la dérive dimensionnelle.
Quels traitements de surface peuvent être effectués sur une puce microfluidique en alliage d'aluminium?
Il peut être anodisé (épaisseur 1-25μm), oxydé par micro-arc (MAO) ou anodisé dur. pour l'isolation, il est recommandé d'utiliser le nickel ou l'or après le nettoyage par sablage. attention au traitement de surface peut bloquer les micropores, il est nécessaire de concevoir à l'avance les trous aveugles réservés.
Quelle est la période de livraison approximative pour la production en série de 1000 puces microfluidiques?
En fonction de l'achat de matériaux et de la complexité du processus. alliage d'aluminium ou pièces en plastique peuvent généralement terminer la production de masse en 15-25 jours; plaquettes de silicium en raison de l'outil spécial et des essais impliqués, la période de livraison peut être prolongée à 30 jours.Il est recommandé de réserver le temps pour l'examen DFM et la première confirmation de pièce.
Conclusions et recommandations pour une enquête
L'usinage CNC à cinq axes fournit une solution efficace et de haute précision pour le chanfreinage des bords au niveau de la plaquette des puces microfluidiques, combinée à une sélection rationnelle des matériaux et à l'optimisation DFM, ce qui réduit considérablement le risque de défaillance. si vous avez des besoins en puces microfluidiques ou en usinage de plaquettes de précision, nous vous fournirons des conseils DFM et un devis rapide en fonction de vos matériaux, tolérances et lots.



