





dans l'usinage personnalisé de pièces CNC de précision,Traitement des alliages de cuivre avec un tour CNCC'est le processus de base de l'interface de communication, des pièces conductrices et des pièces décoratives haut-de-gamme.Pour le laiton, le cuivre rouge et d'autres matériaux faciles à oxyder, faciles à déchirer pour produire des bavures, la construction d'un ensemble de processus standardisés du serrage, de la coupe au post-traitement est la clé pour assurer la cohérence du lot et la qualité de l'apparence.Cet article est basé sur l'expérience pratique de la ligne de production, peignant les points techniques de la prévention de l'oxydation et de l'ébavurage pour aider les ingénieurs à contourner les modes de défaillance potentiels au stade de revue des dessins.
Analyse des caractéristiques des matériaux d'alliage de cuivre et des difficultés de coupe
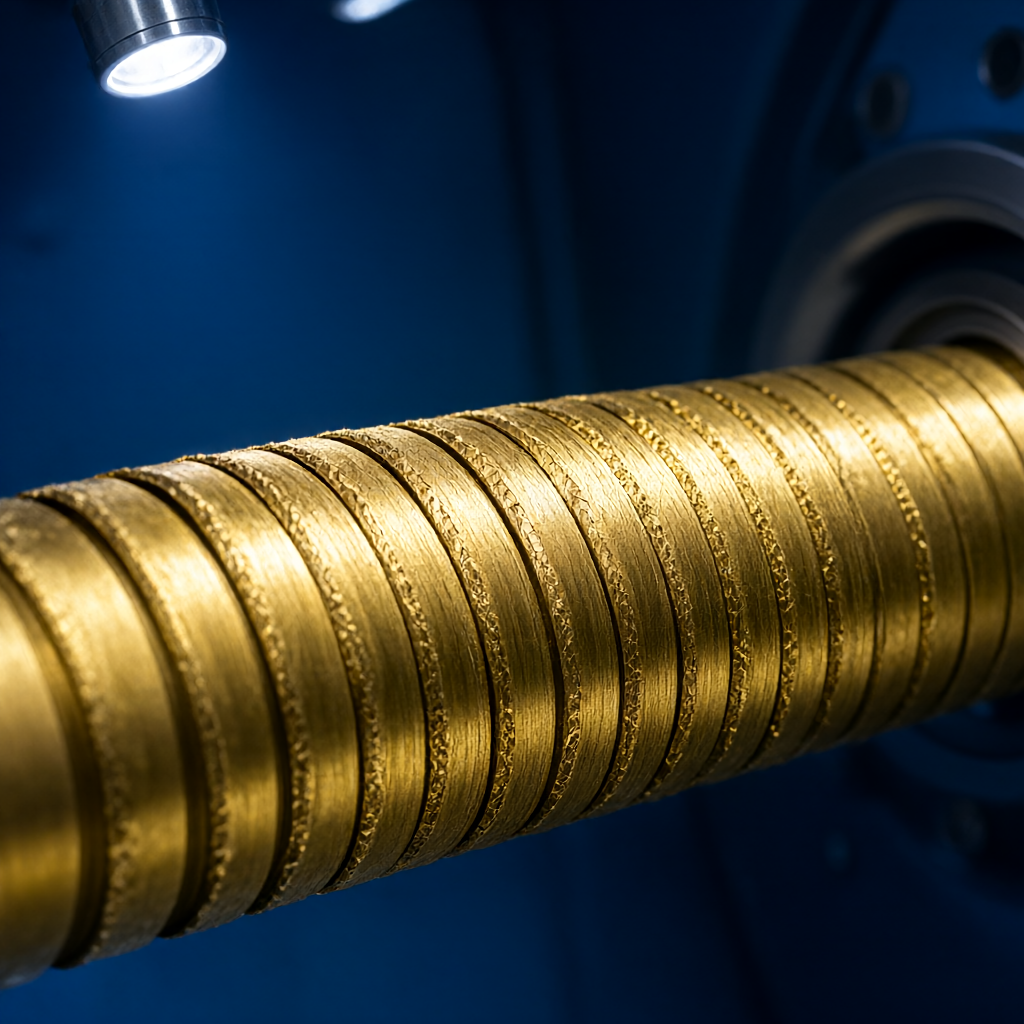
Utilisé couramment C3600 (laiton facile à couper), C2720 (laiton ordinaire) et C1100 (cuivre sans oxygène) ont des différences significatives dans la performance lors du tournage. alliage de cuivre a une bonne conductivité thermique mais un faible coefficient de frottement, l'usure rapide de l'outil; ténacité du matériau est élevée, il est facile de produire des bavures au niveau du retrait de l'outil et difficile à casser. En outre, le cuivre est extrêmement sensible à l'oxydation, la chaleur de tournage en contact avec l'air peut rapidement former de l'oxyde cuivreux (Cu-O) ou même de l'oxyde cuivreux (CuO) à la surface, ce qui entraîne une diminution de la force de liaison de la couche de placage ultérieure ou l'apparition de taches sombres. par conséquent, la conception du processus doit résoudre simultanément deux problèmes majeurs: "élimination des pellicules" et "protection contre la détérioration".
Stratégie de contrôle antioxydation pendant la phase de tournage
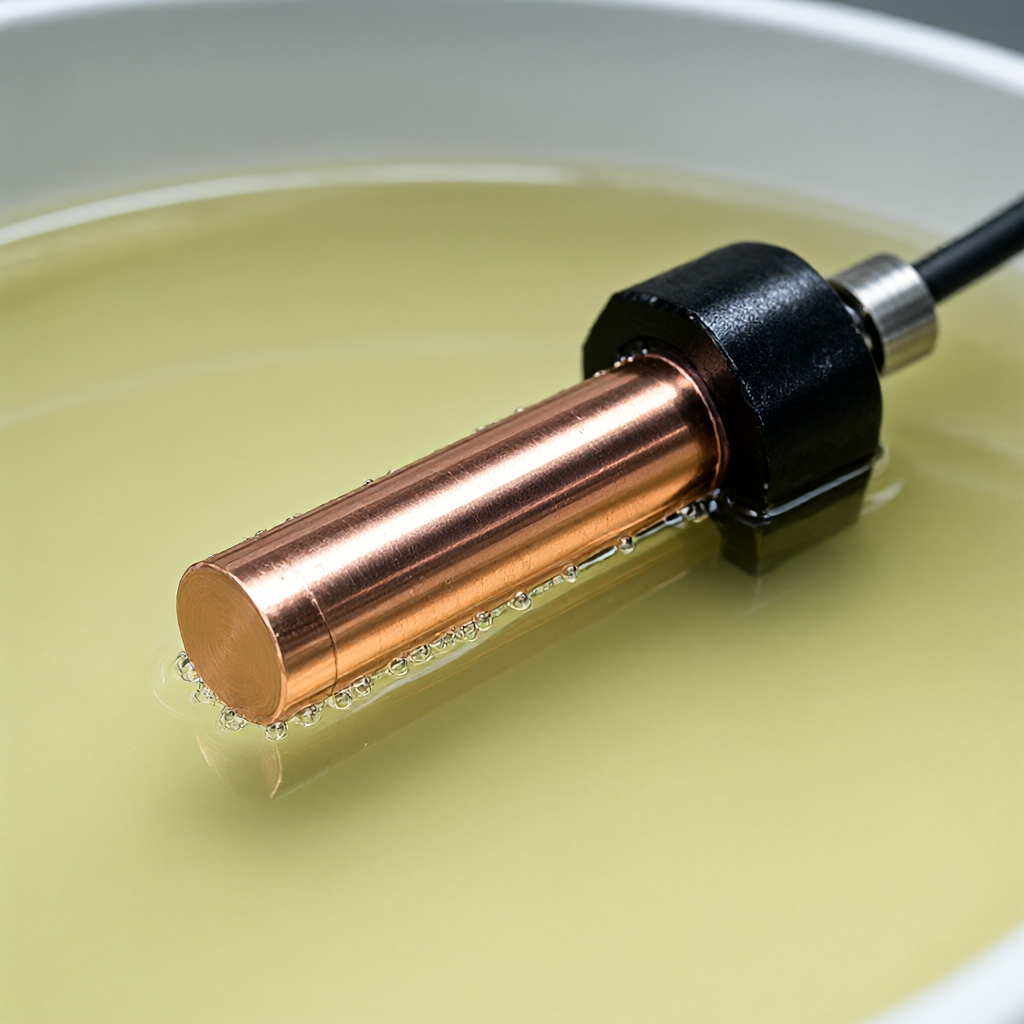
La prévention de l'oxydation des pièces de cuivre ne peut pas être seulement dépendante du post-traitement, elle doit être contrôlée à partir de la source de coupe.Fluide de coupe entièrement fermé, sa valeur de pH doit être stabilisée entre 9,0 - 10,0, ajouter un antioxydant pour isoler le contact avec l'air. pendant le tournage, le liquide de coupe doit être pulvérisé directement dans la zone de contact entre la pointe et la pièce, formant une protection de film liquide. pour les pièces d'arbre de grande spécification, vous pouvez utiliser la stratégie de "premier véhicule épais, puis véhicule fin", le véhicule épais supprime la majorité de l'allocation après refroidissement dès que possible, réduisant le temps de chauffage continu de la surface. Si les pièces doivent rester sèches (par exemple, les exigences d'isolation), une coupe à sec avec une lame en carbure spéciale peut être envisagée, mais une partie de la finition de surface doit être sacrifiée et une protection d'isolement supplémentaire doit être ajoutée entre les processus.
Comparaison et sélection des options de processus d'ébavurage
Le traitement des bavures en alliage de cuivre est le lien décisif pour la qualité de l'apparence.Sous différentes exigences de volume et de tolérance, le choix du schéma est très différent.Voici les scénarios applicables et les avantages et les inconvénients des trois processus principaux:
| Types de processus | Scénarios applicables | Avantages de | Limites/risques |
|---|---|---|---|
| Ébavurage manuel/semi-automatique des fichiers | petites quantités (<100件)、异形件、高公差要求 | Coût extrêmement bas, flexibilité et contrôle sans risque de corrosion chimique | inefficacité, cohérence dépendante des compétences de l'opérateur, difficulté à évoluer |
| Ébavure électrochimique | Large volume, cavité interne, géométrie complexe | Pas de contrainte mécanique, pas de dommages à la dureté de surface, peut éliminer les bavures profondes des trous aveugles | Nécessite un dispositif conducteur spécial, le coût de traitement des déchets liquides est élevé et a un impact sur le revêtement de surface |
| Moulin vibrant/moulin à tambour | Large volume (>500 pièces), pièces standard, surface autorisée pour de légères variations | Efficace, entièrement automatique, ébavure tout en améliorant la finition de surface | Possibilité de changer la taille de la pièce (usure d'environ 0,05 - 0,1 mm), avec une marge de meulage réservée |
Proposition d'ingénierie:Pour les pièces en cuivre de haute précision avec des exigences de tolérance de ± 0,05 mm, la combinaison « chanfrein d'outil de tournage de finition + contre-test manuel » est recommandée en priorité; si la pièce a des trous internes et un grand lot, l'ébavurage électrochimique est préférable pour prendre en compte l'efficacité et la perte; pour les pièces décoratives extérieures, le broyage vibratoire est une solution économique pour équilibrer le coût et l'esthétique, mais il est nécessaire de marquer clairement la « marge de rectification » sur le dessin.
Paramètres clés du processus et détails de la sélection des outils
Afin de réduire la génération de bavures à la source, les paramètres de tournage et l'angle géométrique de l'outil sont essentiels. il est recommandé de contrôler la vitesse de rotation entre 800 et 1200 tr/min (pièces de 20 à 50mm de diamètre) et l'alimentation entre 0,1 et 0,15 mm/rev.PCDN ou lames en carbure nano-enduites avec angle frontal positifLe tranchant tranchant aide à couper les bavures fibreuses. la direction du retrait de l'outil doit être retirée de l'extérieur de la face d'extrémité de la pièce vers l'intérieur pour éviter de "tirer" les bavures. pour l'usinage composite de fraisage automobile, le trou central est fraisé avec une stratégie de perçage picorant ou de soufflage à haute pression des copeaux pour empêcher les copeaux de s'accumuler dans le trou et causer des bavures secondaires.
Contrôle de la qualité de l'apparence et normes d'inspection
Dans les pratiques de production de ShowyMetal, les critères d'acceptation de l'apparence des alliages de cuivre sont généralement plus stricts que l'acceptation dimensionnelle. en plus des tolérances dimensionnelles d'inspection tridimensionnelles régulières, qui peuvent atteindre ± 0,01 mm, nous nous concentrons sur le contrôle et le contrôle.Rugosité de surface (Ra0, 4 - 0,8 μm) versus chromaticité oxydée. lors de l'inspection en utilisant une source de lumière standard (D65) à un angle de 45 degrés, il est strictement interdit d'apparaître des taches d'oxydation grises visibles à l'œil nu, des résidus de lignes de couteau ou des empreintes de doigts. pour les exigences de surface lumineuse élevée, il est nécessaire de polir ou de broyer électrolytiquement après l'ébavurage. contrôle de la conformité en vrac exige que chaque lot vérifie la première pièce, la pièce intermédiaire et la dernière pièce pour assurer l'uniformité de la couleur d'apparence, qui est différente de la capacité de base de l'usine de traitement ordinaire.
Résolution des questions fréquemment posées (FAQ)
Est-ce que les tours CNC traitant les alliages de cuivre sont susceptibles de produire des bavures de flyside?
La ténacité du cuivre est bonne, il est vraiment facile de produire des bavures dans la rainure de coupe et le retrait du coupe. En optimisant l'angle avant de l'outil, en utilisant la lame de rainure de rupture de copeaux et en augmentant la marge d'ébavurage, la hauteur de bavure peut être contrôlée à 0,05 mm pour faciliter le traitement ultérieur.
Comment empêcher l'oxydation rapide de la surface des pièces en cuivre après le tournage?
La clé réside dans la réduction de la fenêtre de temps « coupe-refroidissement-exposition ». L'utilisation d'un liquide de coupe à haute concentration contenant des antioxydants pour envelopper la pièce ou l'utilisation d'une huile antirouille pour une isolation rapide entre les processus peut retarder le temps d'oxydation à plus de quelques heures, gagnant ainsi une fenêtre pour le placage ou l'assemblage ultérieur.
Est-il nécessaire d'utiliser l'électrochimie pour ébavurer de petites quantités de pièces de cuivre?
Pas besoin. petits lots de moins de 100 pièces, lime à la main avec inspection visuelle plus économique et surface non destructive. électrochimie est plus approprié pour les scénarios où la cavité interne du trou est difficile à atteindre et le lot est plus de 500 pièces.
Les pièces en alliage de cuivre peuvent-elles être directement oxydées ou galvanisées?
Oui, mais seulement si la surface n'est pas contaminée par la poudre de cuivre, pas de couche d'oxyde profond et a été soigneusement ébavurée. bavures résiduelles avancées dans le placage déposera préférentiellement le nickel ou le chrome, formant des défauts de point blanc, donc "épiler d'abord et plaquer ensuite" est la logique du processus rigide.
Le traitement des pièces de cuivre par broyage vibrant peut-il entraîner une différence de taille excessive?
Le broyage vibrant élimine les bavures par frottement du milieu, accompagné d'une légère élimination du matériau (généralement 0,05 - 0,1 mm). Si la tolérance du dessin est serrée, cette marge doit être réservée au stade de l'ébauche, ou avant le broyage pour une protection fine, sinon il est extrêmement susceptible de conduire à une taille insuffisante.
Conclusion et propositions collaboratives
L'usinage de précision des alliages de cuivre est la combinaison des caractéristiques du matériau et de la discipline du processus. Qu 'il s'agisse du contrôle chimique de la prévention de l'oxydation ou du choix physique de l'ébavurage, le cœur réside dans le faitInterconnexion transparente entre les processus et standardisation des paramètres. Nous offrons un service unique allant de la recommandation DFM à la livraison en vrac, en mettant l'accent sur la résolution des problèmes de cohérence de l'apparence et de contrôle des bavures minuscules. si vous avez des dessins ou des échantillons de pièces en alliage de cuivre, bienvenue à envoyer les paramètres techniques et les exigences de volume, nous fournirons des schémas de processus et des devis de valeur de référence basés sur des données de ligne de production réelles.



