Sélection des matériaux pour usinage de précision CNC: contraste de résistance entre les alliages d'aluminium et de titane
Logique de sélection des matériaux pour l'usinage de précision CNC: les différences fondamentales entre les alliages d'aluminium et de titane
Dans le domaine de la fabrication de précision CNC, le choix des matériaux détermine directement les propriétés mécaniques des pièces, la structure des coûts et la difficulté d'usinage. ingénieurs et achats sont souvent confrontés à la confusion: pourquoi choisir parfois un alliage d'aluminium (comme le 7075) plutôt qu 'un alliage de titane (comme le Ti-6Al-4V) lorsque les besoins en résistance sont proches, et vice versa?Résistance spécifique, propriétés de coupe, stabilité thermique et cohérence de l'apparence de la surfacePour la production en série, le choix du matériau doit davantage tenir compte du taux de prise de l'équipement, de la durée de vie de l'outil et de la capacité de contrôle de l'apparence.
Contraste profond des paramètres mécaniques: analyse de la résistance spécifique et de la rigidité
Pour comprendre la nature des matériaux, il faut commencer par des indicateurs mécaniques fondamentaux.Voici comment les paramètres clés de deux alliages typiques sont comparés à l'état d'usinage CNC:
Comparaison des propriétés mécaniques de l'alliage d'aluminium 7075-T6 et de l'alliage de titane Ti-6Al-4V
Indicateur de performance
Alliage d'aluminium 7075-T6
Ti-alliage Ti-6Al-4V
Signification de l'ingénierie
Densité (g/cm³)
2.8
4.43
L'aluminium est environ 37% plus léger que le titane et convient aux besoins de réduction du poids
Résistance à la traction (MPa)
570
950
Le titane est plus résistant et a une capacité de charge plus forte
Résistance spécifique (MPa·cm³/g)
~204
~214
Les deux rapports de force sont proches, le titane est seulement légèrement supérieur
Module d'élasticité (GPa)
71.7
110
Titane plus rigide, plus résistant à la déformation
Conductivité thermique (W/m·K)
120
6.7
L'aluminium dissipe bien la chaleur, le titane accumule facilement la chaleur et affecte la durée de vie de l'outil
Les données montrent que, bien que la résistance à la traction relative de l'alliage de titane soit environ 1,6 fois supérieure à celle de l'alliage d'aluminium, sa densité est également supérieure de près de 60%.Léger et avec certaines exigences de rigidité.Lorsque, l'alliage d'aluminium 7075 est souvent le meilleur choix de rapport qualité-prix; si le scénario d'application impliqueEnvironnement à haute température ou charge statique extrême, alors il faut tenir compte du taux de rétention de la résistance à haute température de l'alliage de titane (la résistance de l'alliage d'aluminium diminue considérablement au-dessus de 150°C, la performance de l'alliage de titane est stable en dessous de 300°C).
Différence de performance de coupe CNC: efficacité d'usinage et perte d'outil
La coupure des matériaux est la clé du contrôle des coûts CNC. alliages d'aluminium vs alliages de titane existent un grand fossé dans les caractéristiques de coupe, affectant directement le cycle d'usinage et le budget de l'outil.
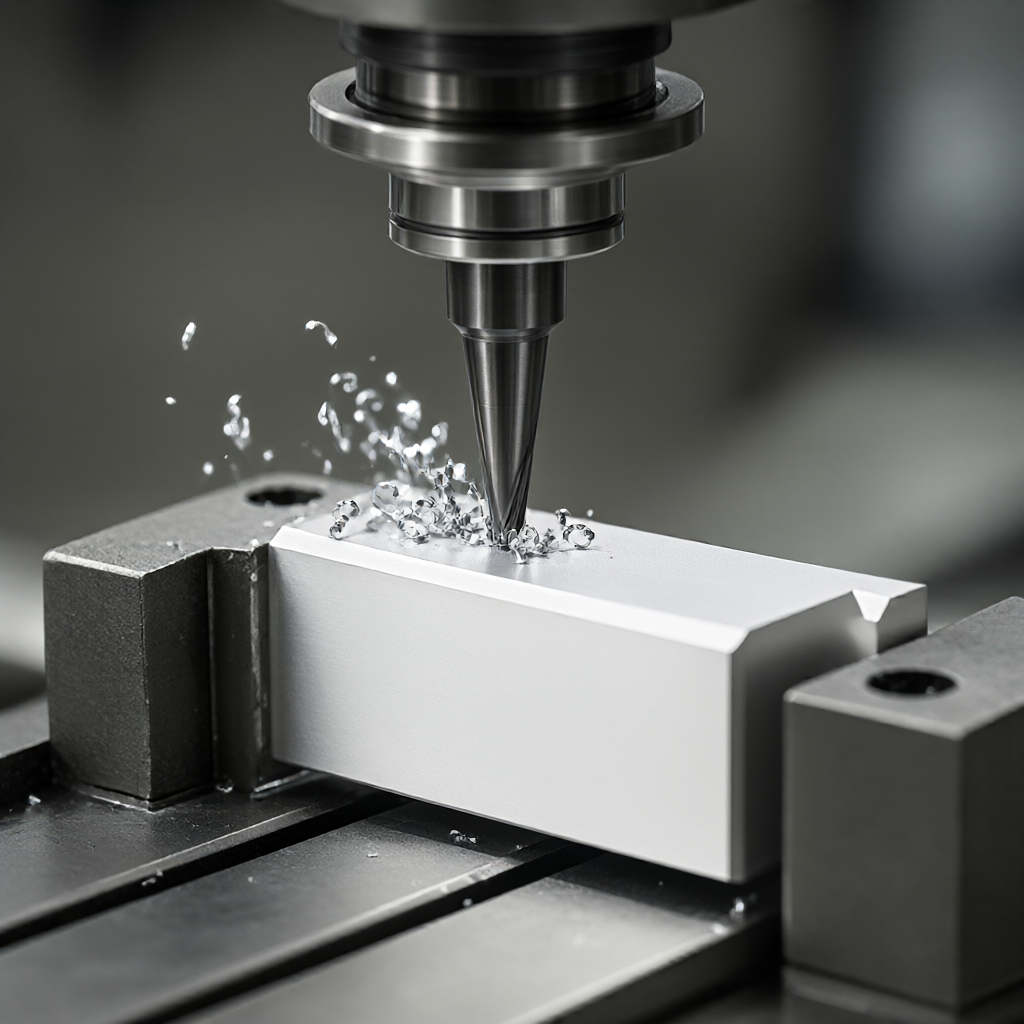
Caractéristiques de coupe aluminium
Les copeaux d'alliage d'aluminium sont mous, faciles à adhérer à l'outil et exigent une élimination élevée des copeaux. mais en raison de sa conductivité thermique élevée (environ 120 W/m·K), la chaleur de coupe est facile à transporter à travers les copeaux et la température de l'outil est plus basse.
Paramètres recommandésVitesse de broche élevée (jusqu'à plus de 10 000 tr/min), alimentation rapide et efficacité de fraisage extrêmement élevée sur un seul axe.
Sélection des couteauxLa lame en carbure doit choisir un revêtement PVD ou un Tialn non revêtu, un grand angle arrière pour réduire la zone de contact et éviter l'accumulation de tumeurs.
Risque de transformation: Le couteau collant provoque des lignes de couteau rugueuses sur la surface, il est nécessaire d'optimiser la concentration et le débit du liquide de refroidissement pour éviter que la « boue d'aluminium » ne raye la surface.
Caractéristiques de Titanium Cut
Les alliages de titane appartiennent à la catégorie des matériaux de coupe difficiles typiques. leur conductivité thermique est extrêmement faible (environ 6,7 W/m·K), ce qui signifie quePlus de 90% de la chaleur de friction de coupe s'accumule à la pointe du couteau., conduisant à l'usure rapide de l'outil et même à l'échec. En outre, l'activité chimique du titane est élevée, facile à l'usure diffuse avec le matériau de l'outil à haute température.
Paramètres recommandésStratégie de grande alimentation à basse vitesse (la vitesse de rotation de la broche est généralement inférieure de plus de 50% à celle de l'alliage d'aluminium), en utilisant une lame avec une fente minimale de débris.
Sélection des couteauxLes carbures enduits (tels que TiCN, AlTiN) doivent être utilisés, l'acier à grande vitesse est strictement interdit.
Risque de transformationLa probabilité de collision de l'outil est élevée, il est nécessaire de surveiller la charge de la broche en temps réel; si l'alimentation est inappropriée, il est facile de produire un "flottement" qui affecte la précision dimensionnelle.
Pour la production en série, l'utilisation des matériaux de l'alliage d'aluminium et l'efficacité de traitement des avantages sont évidents, et le coût unitaire des heures de travail est généralement seulement 1/3 à 1/5 de celui de l'alliage de titane.
Qualité extérieure et compatibilité des finitions
Dans de nombreux scénarios d'électronique grand public, d'articulation robotique ou d'implants médicaux,Cohérence cosmétiqueSouvent, l'acceptation finale est plus influencée que la résistance extrême. alliages d'aluminium se comportent très différemment des alliages de titane dans les processus de traitement de surface.
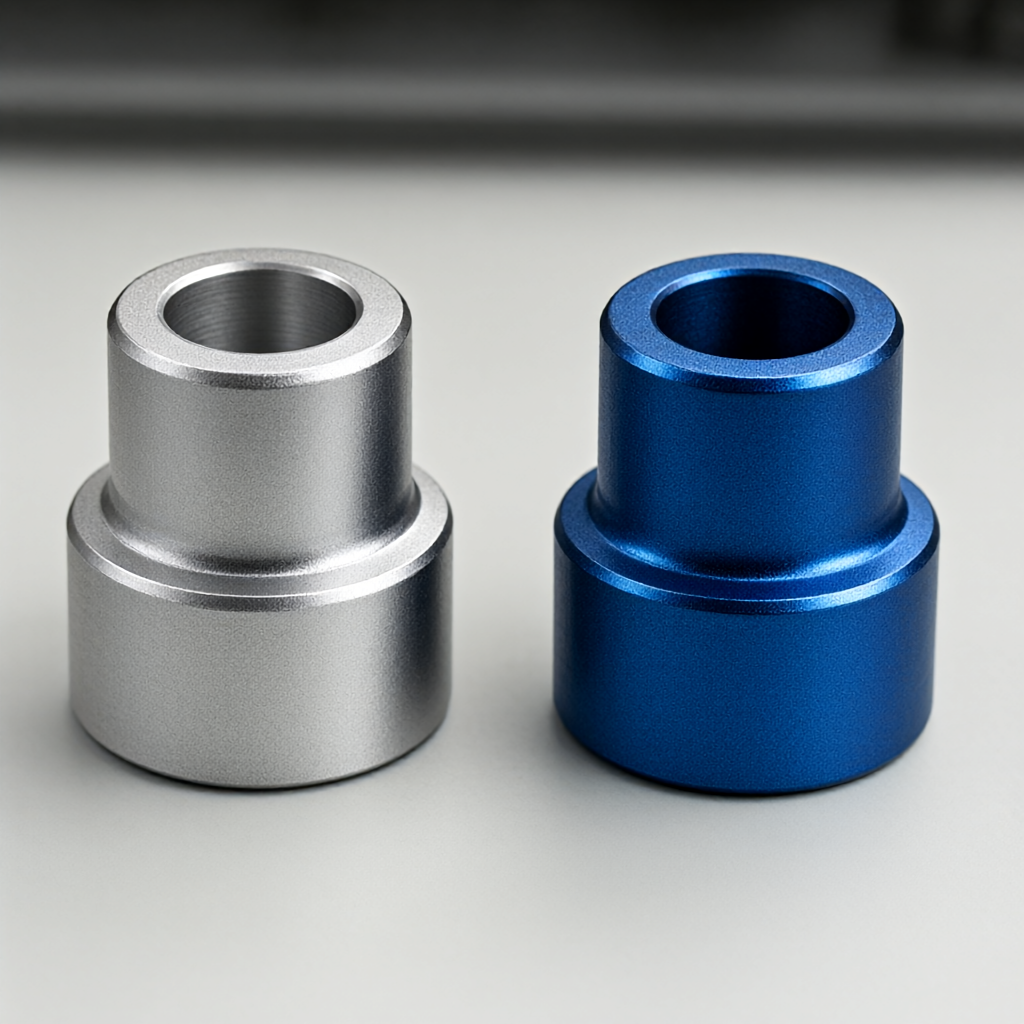
Comparaison de l'apparence du traitement de surface en aluminium et titane
Traitement de surface des alliages d'aluminium
Le film d'oxyde d'alliage d'aluminium est plus mince, la couleur anodisée est fortement contrôlable (noir, or, oxydation colorée), mais la couche d'oxyde est poreuse et facile à teindre inégalement.
Avantages de: Après le brossage et le sablage, la brillance est élevée et l'effet miroir est facile à réaliser.
DésavantagesSi le traitement précédent est inapproprié, il est sujet à des taches blanches, des taches noires et d'autres différences de lot.
Traitement de surface des alliages de titane
Le film d'oxyde d'alliage de titane est dense, transparent et résiste naturellement à la corrosion.
AvantagesCouleur de cheveux chimiquement plaquée ou oxydée (par exemple, bleu, oxydation thermique dorée) couleur uniforme et ferme, excellente résistance aux rayures.
Désavantages: Les surfaces usinées sont sujettes à une « couche durcie », ce qui entraîne des difficultés de polissage ultérieures; la restauration de la brillance après sablage est plus lente.
Pour les pièces exigeantes sur le plan esthétique, il est nécessaire de maintenir la production en sérieSurfaces lumineuses élevées, pas de rayures et pas de défautsCohérence, l'alliage d'aluminium avec un post-traitement délicat (tel que le polissage électrolytique ou le polissage miroir) est plus facile d'atteindre une valeur CPK stricte; l'alliage de titane repose davantage sur le traitement final de la surface au stade de l'usinage, sur la manipulation de l'opérateur et la rigidité de la machine extrêmement élevée.
Structure des coûts et évaluation du délai de livraison en volume
Le coût des matériaux n'est que la pointe de l'iceberg, et le TCO (Total Cost of Ownership) réel englobe l'achat de l'ébauche, les pertes de traitement, le taux de rebut et les coûts d'inspection.
Le prix du brutLe prix des barres Ti-6Al-4V est généralement 8 à 12 fois plus élevé que celui de l'aluminium 7075 (fluctuant avec le marché).
Perte de traitementAlliage d'aluminium en raison de la coupe rapide, une seule pièce de temps court, le moule et l'équipement de dépréciation partage faible; alliage de titane coupe lente, une seule pièce de temps peut être 2-4 fois plus que l'alliage d'aluminium.
Coût des testsLes pièces en alliage de titane nécessitent généralement une tolérance dimensionnelle plus élevée (par exemple ± 0,005 mm), et en raison de la grande déformation thermique, il est nécessaire de réserver un temps de refroidissement plus long, ce qui affecte le rythme de la ligne de production.
Dans le délai de livraison en volume de 15 à 25 jours, les pièces en alliage d'aluminium ont une flexibilité de production plus élevée en raison de la maturité du processus et de la disponibilité facile des matériaux. si les nœuds du projet sont serrés, le schéma d'alliage d'aluminium présente des avantages naturels en termes de stabilité de la chaîne d'approvisionnement.
Lignes directrices pour la sélection des matériaux: recommandations basées sur des scénarios d'application
Face à des projets concrets, les ingénieurs doivent filtrer en fonction des dimensions suivantes:
Scénario 1: pièces structurelles légères à haute résistance
Si les pièces sont soumises à des vibrations élevées, à des chocs élevés et sont sensibles au poids (par exemple, bras de drone, actionneurs robotiques), la priorité est donnée.Ti-6Al-4VMalgré son coût élevé, ses propriétés anti-fatigue ne remplacent pas la stabilité à haute température.
Scénario 2: Électronique grand public à fort taux de rotation
Si le produit itère rapidement, produit de grande quantité et demande une apparence élevée (par exemple, accessoires 3C, boîtier de module de caméra), la préférence sera donnée.7075-T6 pourSes caractéristiques de faible coût, de traitement facile et de traitement facile de l'apparence peuvent réduire considérablement le coût d'une pièce et raccourcir le cycle de commercialisation.
Scénarios de traitement de coupe efficace en aluminium
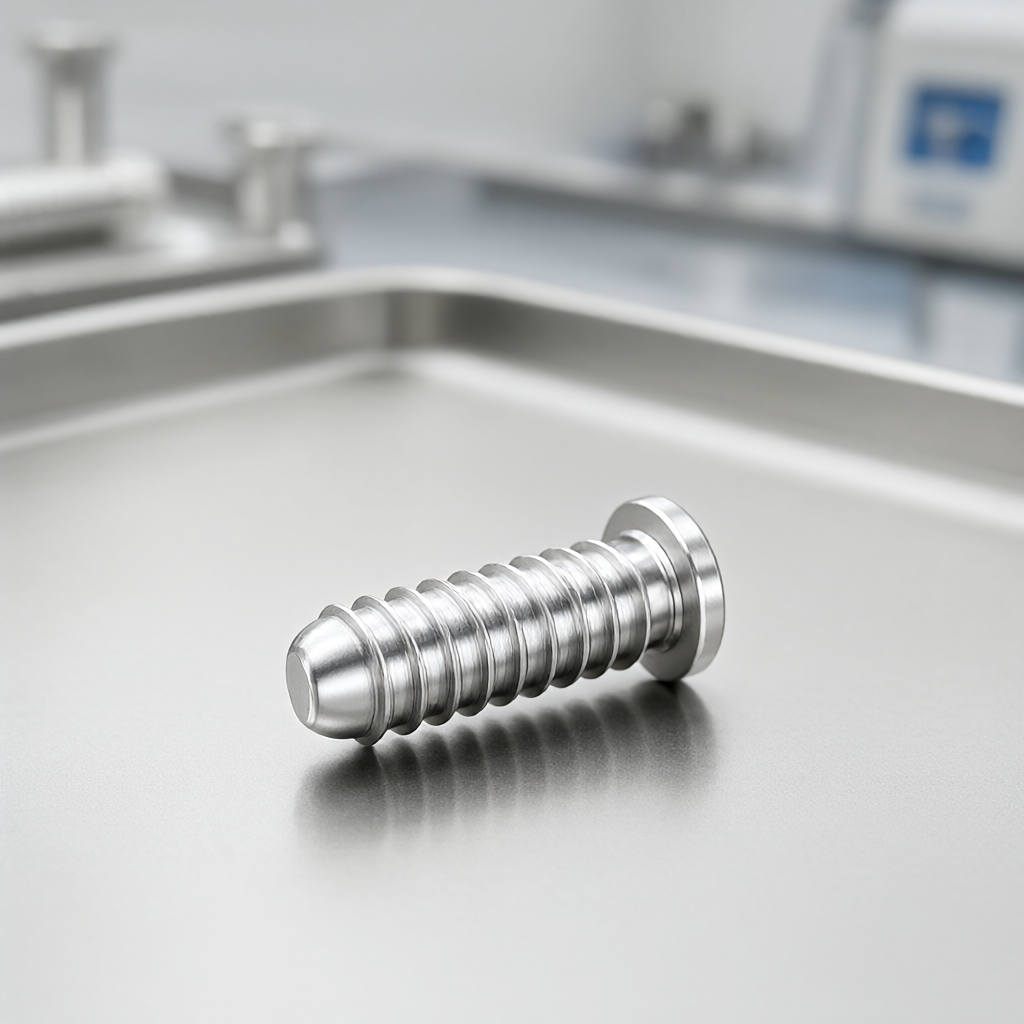
Scénario 3: Implants médicaux
Doit être sélectionnéTitanium pur (CP-Ti Grade 4)Ou Ti-6Al-4V. L'alliage d'aluminium n'est pas biocompatible et est strictement interdit dans les scénarios d'implantation. La résistance à la corrosion et l'absence de magnétisme de l'alliage de titane en font un choix fiable.
Test d'implant médical titane en gros plan
Critères d'acceptation et points essentiels de l'essai
Quel que soit le matériau choisi, l'acceptation des pièces de précision CNC se fait en tenant compte des paramètres suivants:
Précision dimensionnelle: La tolérance de la surface d'ajustement critique est recommandée pour être contrôlée à ± 0,01 mm.
Rugosité de la surfaceLa surface extérieure nécessite moins de Ra0, 4 μm, généralement un processus de finition ou de fraisage de finition doit être ajouté.
Inspection des défautsLes pièces en alliage de titane sont sujettes à des microfissures, il est recommandé de procéder à une inspection par pénétration (PT) sur les sites porteurs; l'alliage d'aluminium se concentre principalement sur les pores et les inclusions, et la détection X-ray est plus efficace.
Preuve matérielleLe fournisseur doit fournir une liste complète des matériaux (certificat d'essai de moulin), indiquant clairement le grade d'alliage et l'état du traitement thermique.
Questions fréquemment posées
Alliage d'aluminium 7075 vs alliage de titane 6Al-4V Qu 'est-ce qui est plus facile de rayer la surface dans l'usinage CNC?
Coupe en alliage d'aluminium facile à adhérer à l'outil, si le refroidissement est incorrect, le rebond des copeaux est extrêmement sensible aux rayures sur la surface traitée. alliage de titane dureté élevée, pas facile à rayer, mais la lame de l'outil peut provoquer un éboulement. alliage d'aluminium plus d'attention à l'élimination des copeaux et le refroidissement, alliage de titane plus d'attention à la surveillance des outils.
Comment assurer la cohérence esthétique des pièces en aluminium en production de masse?
La clé réside dans le contrôle du pré-traitement. après avoir enlevé la peau et la graisse, unifiez les paramètres de dessin ou de sablage (tels que le numéro de sable, la pression, le temps). Il est recommandé d'effectuer un test de couleur anodisée sur la première pièce pour confirmer que la différence de couleur du lot est à ΔE.
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.