





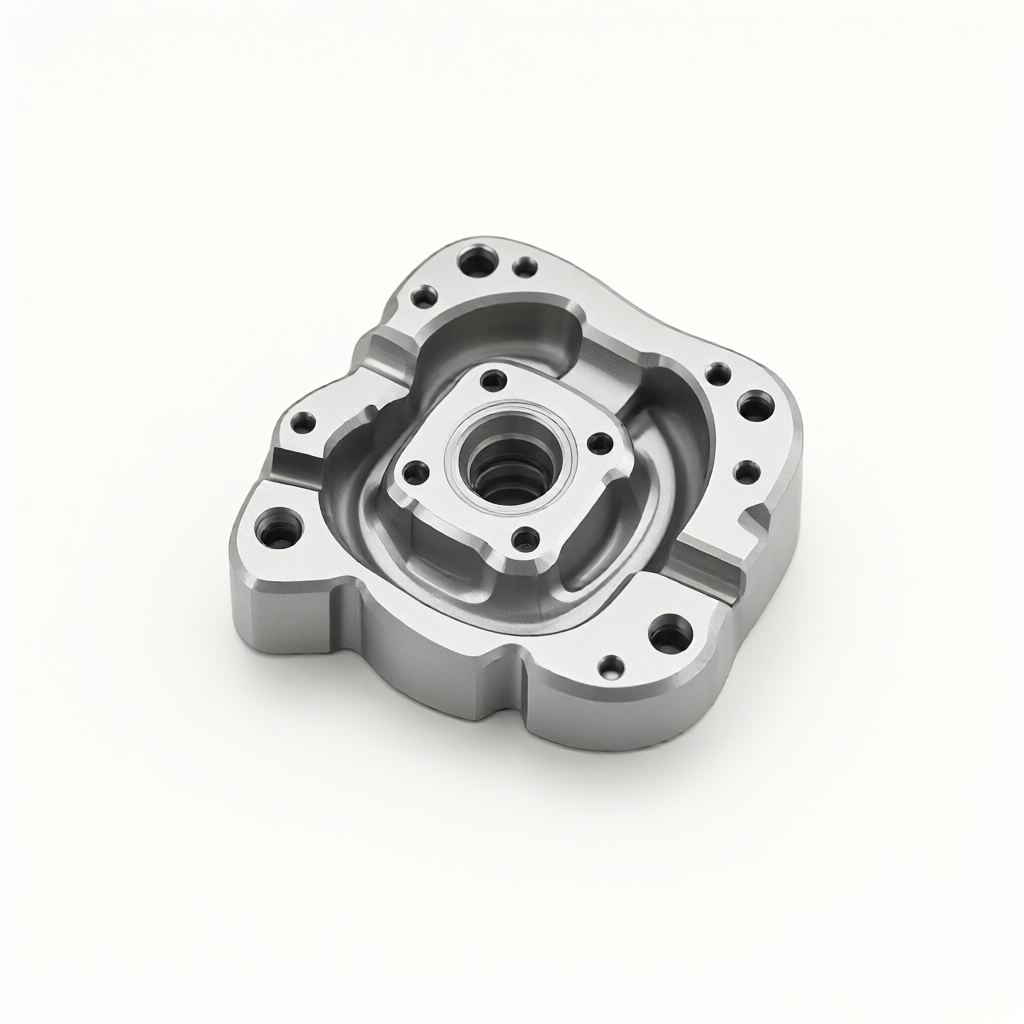
Les principaux défis du processus pour l'usinage CNC à cinq axes des cavités médicales
Dans l'usinage personnalisé de pièces CNC de précision, l'usinage CNC à cinq axes de cavités médicales complexes est une exigence typique pour faire face à la surface incurvée et à la structure de cavité profonde. pièces de cavité de qualité médicale nécessitent généralement un ajustement de matériau d'enveloppe stérile, pas de bavures, pas de rayures, et la tolérance dimensionnelle est contrôlée à ± 0,01 mm, la rugosité de surface doit atteindre Ra0,4 μ m ou mieux. En raison des exigences élevées en matière de biocompatibilité et de propreté des dispositifs médicaux, les processus traditionnels à trois ou quatre axes présentent souvent des problèmes d'interférence entre les axes, d'optimisation insuffisante du chemin de l'outil et d'efficacité d'ébavurage inférieure lors du traitement de cavités complexes. usinage lié à cinq axes peut améliorer considérablement l'angle d'incidence de l'outil, améliorer la finition de la surface et réduire la structure de support, réservant ainsi une marge de processus pour le traitement aseptique et le nettoyage ultérieur.
Choix des matériaux et optimisation des paramètres de coupe
Les matériaux couramment utilisés pour les cavités médicales comprennent l'acier inoxydable 316L, les alliages de titane tels que Ti-6Al-4V et les plastiques techniques PEEK. Les différences de performance de coupe entre les différents matériaux affectent directement la durée de vie de l'outil, la qualité de la surface et la difficulté d'ébavurage.
- 316L en acier inoxydable: ténacité élevée, mauvaise conductivité thermique, facile à produire des tumeurs de copeau.Il est recommandé d'utiliser une grande alimentation, une stratégie de petite profondeur de coupe, la vitesse de rotation de la broche est contrôlée à 8000 - 12000 tr/min, la vitesse d'alimentation est de 300 - 500 mm/min. L'outil recommande le couteau enduit de carbure (tel que le revêtement TiAln) pour améliorer la résistance à l'usure et l'élimination des copeaux.La technologie de coupe est recommandée.
- Titanium alliéModule d'élasticité faible, facile à déformer. nécessaire pour réduire la vitesse de coupe (500 - 800 m/min), augmenter le débit de liquide de refroidissement, éviter l'accumulation de chaleur entraînant une déformation thermique. recommandé d'utiliser les paramètres de micro-usinage, pas 0,05 - 0,1 mm, pour assurer la précision de la surface.
- Plastiques techniques PEEK.Le point de fusion est d'environ 343 ° C, couteau facile à adhérer. besoin de choisir un couteau tranchant (tel que le diamant monocristalline ou CBN), maintenir une vitesse élevée et une alimentation basse (10000 - 15000 tr/min, alimentation 200 - 300 mm/min), et coopérer avec le refroidissement à l'air pour empêcher la déformation thermique.
L'optimisation des paramètres doit être combinée avec le logiciel de simulation de liaison à cinq axes pour la détection de collision et l'ajustement de la stratégie de l'arbre de l'outil, afin de s'assurer que l'outil dans la zone de la cavité profonde reste toujours dans le meilleur angle de coupe, évitant les vibrations et les outils de coupe.
Parcours d'outils liés à cinq axes et stratégie inter-axes
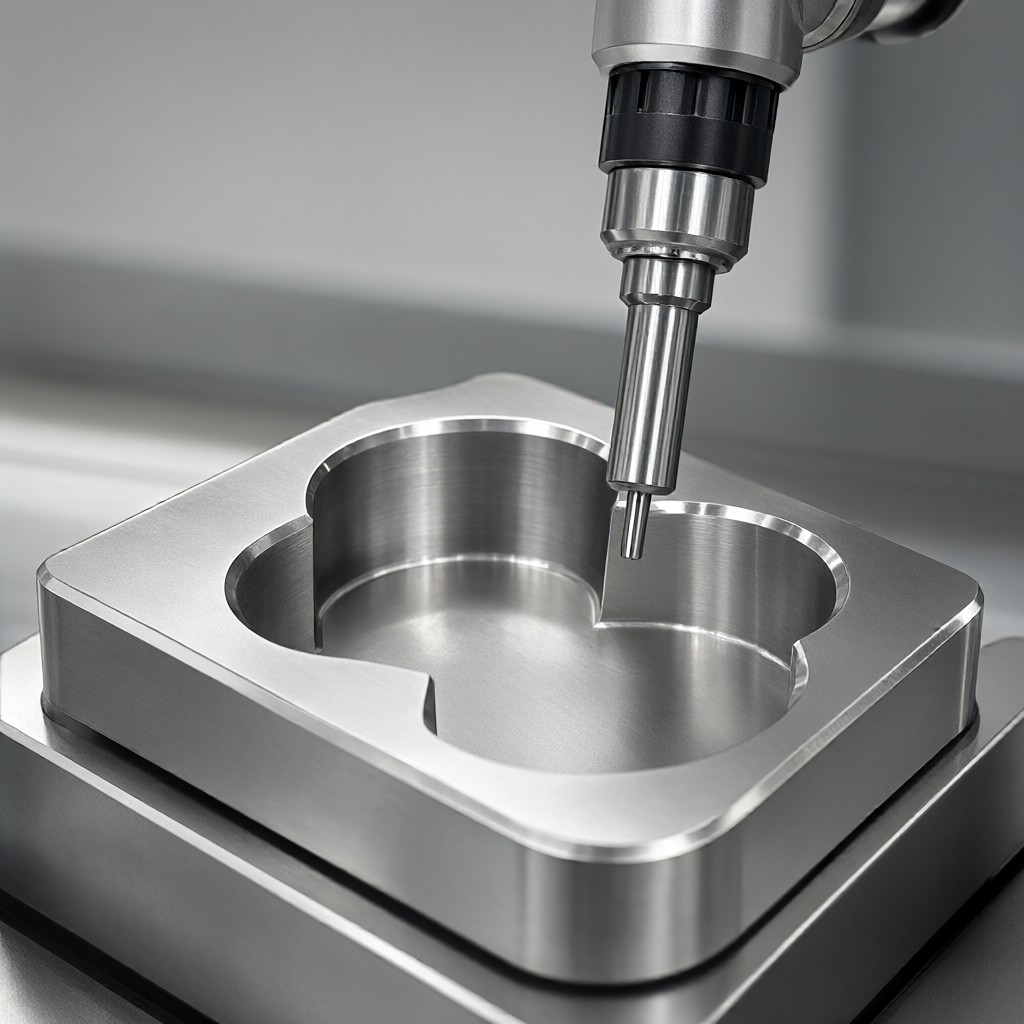
Lors de l'usinage CNC à cinq axes de cavités médicales complexes, la planification de la trajectoire de l'outil est essentielle pour déterminer la qualité et l'efficacité de la surface. stratégies courantes comprennent:
- Spiral Cut parConvient pour le fraisage à cavité, peut maintenir une charge de coupe constante, réduire la contrainte de la pointe, réduire la contrainte résiduelle de surface et contribuer au nettoyage aseptique ultérieur.
- Z-direction fraisage isométrique: Convient pour la finition, la rugosité de la surface Ra0, 4 μm est obtenue en contrôlant le pas (généralement 0,02 - 0,05 mm). nécessaire pour coopérer avec le chemin de l'outil pour une transition en douceur, afin d'éviter les marques de raccordement.
- 5 axes liés à l'usinage de séquence optiqueUn mouvement continu sur cinq axes est utilisé dans la zone incurvée, ce qui maintient l'inclinaison de la broche constante (par exemple, 45°-60°), améliore la rigidité de l'outil et réduit les vibrations du porte-à-faux, ce qui permet d'obtenir une qualité de profil plus uniforme.
L'optimisation de la trajectoire de l'outil doit également tenir compte de la réservation du processus d'ébavurage. aux coins tranchants ou profonds de la cavité, des rainures ou des chanfreins pré-ébavurés peuvent être conçus pour éviter les dommages de surface causés par l'ébavurage manuel ultérieur. machines à cinq axes dans le positionnement sans retourner la pièce, réduisant ainsi la contrainte de serrage, ce qui est bon pour maintenir la stabilité dimensionnelle.
Comparaison du procédé d'ébavurage et adaptation stérile
L'ébavurage est un pré-processus qualifié pour les pièces médicales. différentes méthodes ont un impact significatif sur l'intégrité de la surface, la biocompatibilité et l'adaptation du matériau d'enveloppe stérile. Le tableau suivant compare les trois schémas d'ébavurage principaux:
| Méthodes | Scénarios applicables | Risque de résidus de surface | Adaptabilité du matériau d'enveloppe stérile | Coût vs Efficacité |
|---|---|---|---|---|
| Vibration ébavurée | Porosité, cavité profonde, pores internes complexes | Faible, mais la taille des particules abrasives doit être contrôlée (≤325 mesh) pour éviter les rayures | Abrasifs résiduels hauts et faciles à nettoyer | Moyenne, bonne cohérence de volume |
| Ébavurage au laser | Arêtes vives, parois minces, superalliages | Extrêmement faible, sans contact, sans zone d'influence thermique | Extrêmement élevé, pas de résidus de consommables | Haute, adaptée aux pièces médicales de haute précision |
| Ébavurage électrochimique (ECM) | Trous profonds, fentes et matériaux conducteurs | Faible, mais doit contrôler le rapport d'électrolyte et la densité de courant. | Moyen, nécessite un nettoyage complet des résidus d'électrolyte | Moyen, adapté aux alliages titane/acier |
Lors du choix du procédé d'ébavurage, il est nécessaire de combiner les caractéristiques du matériau avec le mode de stérilisation ultérieur.(comme l'oxyde d'éthylène ou la stérilisation par rayonnement). ébavurage au laser, car il n'y a pas de contact, pas de consommables, le risque de contamination du matériau d'enveloppe stérile est minime et convient aux exigences de haute propreté. ébavurage vibratoire convient aux cavités internes complexes, mais doit être strictement filtré pour la taille des particules abrasives, empêchant les résidus de microparticules d'affecter les tests de biocompatibilité. ébavurage électrochimique est efficace pour les matériaux conducteurs, mais les résidus d'électrolyte doivent être éliminés par lavage ultrasonique multiple et rinçage à l'eau pure, et doivent être testés pour détecter si les résidus
Vérification de la compatibilité des traitements de surface avec les enveloppes stériles
Après l'ébavurage, les cavités médicales nécessitent souvent un traitement de surface pour améliorer encore la résistance à la corrosion et la biocompatibilité. processus communs comprennent:
- sablé: 150-325 mailles d'alumine ou de perles de verre sont utilisées, la pression est contrôlée à 0,3 - 0,5 MPa, la rugosité de surface cible Ra0,8 - 1,6 μm. Après le sablage, il est nécessaire de procéder à la passivation par décapage pour éliminer la couche de contamination de surface.
- Anodisation (alliage d'aluminium)Convient pour les pièces médicales à base d'aluminium, film 5-10μm d'épaisseur, peut être teint ou scellé. il est nécessaire de s'assurer que le processus d'étanchéité des pores est complet pour empêcher les restes de solution de nettoyage des pores.
- Plaquage électroniqueComme le revêtement en alliage nickel-phosphore (2-5μm), améliore la résistance à l'abrasion et à la corrosion. après le placage, il est nécessaire d'effectuer une libération fragile de l'hydrogène (par exemple, 200 ° C/4h) et une vérification par test de brouillard salin.
Une fois que tous les processus de traitement de surface sont terminés, la vérification de l'adéquation du matériau d'enveloppe stérile est nécessaire.Les matériaux d'emballage tels que les sacs PE de qualité médicale ou les sacs composites en papier plastique doivent être garantis contre les dommages ou la contamination par des micro-bosses, de l'électricité statique ou des résidus sur la surface de la pièce.
Critères de détection et évitement des défaillances
L'acceptation finale des pièces de cavité médicale est soumise à des critères d'inspection de qualité stricts. les éléments d'inspection clés comprennent:
- Test dimensionnelUtilisez une machine de mesure tridimensionnelle (CMM) ou un projecteur optique pour détecter la tolérance du point critique, cible ± 0,01 mm. La sonde CMM doit choisir le diamètre de la boule de rubis (R0, 5 mm) pour améliorer la précision de mesure de la cavité profonde.
- Rugosité de la surfaceUtilisation d'un interféromètre à lumière blanche ou d'un rugosimètre à contact, cible Ra0, 4 μm (finition) ou Ra0, 8 μm (après sablage). nécessite des mesures multipoints dans différentes zones de profilage pour éviter les déviations locales.
- Test de propretéLe comptage des particules est effectué conformément à la norme ISO 16232-1 ou le contrôle des résidus chimiques est effectué conformément à la norme VDA 19. les pièces ébavurées et traitées de surface doivent être nettoyées par ultrasons pour s'assurer qu 'il n'y a pas de débris métalliques, d'abrasifs ou de résidus d'électrolyte.
- BiocompatibilitéLe produit fini doit passer la série de tests ISO 10993 (cytotoxicité, sensibilisation, irritation, etc.) pour s'assurer que le matériau et le processus de traitement ne présentent pas de précipitations toxiques.
Les modes de défaillance courants comprennent: bavures résiduelles dans les coins de la cavité profonde, cloques dans la couche de traitement de surface, rayures de surface après ébavurage, micro-changement de taille après le cycle de stérilisation. les options d'évitement comprennent: réservation de la marge de processus d'ébavurage lors du traitement à cinq axes; activation par décapage avant le traitement de surface; utilisation d'ébavurage laser ou vibratoire au lieu de l'opération manuelle; test de stabilité dimensionnelle à haute température (température de stérilisation simulée ±10 ° C) avant la stérilisation.
FAQ: Questions clés sur l'usinage CNC à cinq axes des cavités médicales
L'usinage CNC à cinq axes peut-il répondre aux exigences d'adaptation du revêtement stérile pour les cavités médicales?
Oui, l'usinage à cinq axes réduit la contrainte de serrage et les défauts de surface en optimisant le chemin de l'outil, en combinaison avec l'ébavurage au laser ou par vibration et le processus de nettoyage strict, peut garantir que la surface des pièces est exempte de contaminants résiduels et répond aux exigences d'étanchéité et de propreté du matériau d'emballage stérile.
Quelle méthode d'ébavurage est la meilleure pour une cavité médicale en acier inoxydable 316L?
L'ébavurage au laser est la solution préférée pour la cavité médicale en acier inoxydable 316L en raison de son absence de contact, de son absence de résidus de consommables et de sa petite zone d'influence thermique. Si la structure de la cavité interne est complexe, elle peut être combinée avec l'ébavurage par vibration, mais elle doit contrôler la taille des particules abrasives et être nettoyée en profondeur.
Comment l'usinage à cinq axes peut-il atteindre une rugosité de surface de Ra0, 4 μm?
Les paramètres de finition doivent être utilisés (pas de 0,02 à 0,05 mm, vitesse de coupe modérée), combinés à une stratégie d'usinage léger à cinq axes, et maintenir la netteté de l'outil et la stabilité thermique de la machine. après la finition, évitez le serrage secondaire pour réduire le risque de rayures de surface.
Comment vérifier que les résidus d'électrolyte sont conformes après l'ébavurage?
Les résidus ioniques de surface peuvent être détectés par chromatographie ionique ou ICP-OES, et les valeurs cibles doivent être conformes aux normes de propreté médicale (par exemple, la teneur totale en résidus).



