





dans la fabrication de pièces CNC de précision,Traitement du slot étroitLe succès ou l'échec ne dépend souvent pas de la rigidité de la machine, mais de laRelation de correspondance entre le rayon de l'outil et la largeur de la fenteDe nombreux ingénieurs ont découvert lors de la première découpe d'essai qu 'après avoir sélectionné l'outil selon la taille théorique, la force de coupe réelle a augmenté, les vibrations de la poignée ont augmenté, et même causé des coins arrondis trop grands au fond de la fente ou des rayures sur les parois latérales. ce n'est pas seulement un problème de processus, mais affecte plus directement la cohérence de la production en série et la qualité de l'apparence. Cet article combinera les données de combat réelles de ShowyMetal dans le fraisage 3/4/5 axes pour analyser en profondeur le coefficient de rayon de l'outil, l'enveloppe d'interférence et la logique de compensation, afin d'aider le personnel des achats techniques et de la R & D à établir une base de sélection scientifique et à contourner le mode de défaillance à la source.
Goulot d'étranglement du processus et analyse du mode de défaillance pour l'usinage à fente étroite
Lorsque la largeur de la rainure est inférieure à 1,2 fois le diamètre de l'outil, la fraise verticale conventionnelle entre dans la « zone de rainure étroite ». À ce stade, seule la partie de la lame de l'outil participe à la coupe, et la partie du corps de l'outil qui ne participe pas à la coupe est extrêmement vulnérable à l'interférence avec la pièce ou le gabarit.
- Scratch sur le côté (Gouging)Lorsque l'outil est retiré ou introduit, le manche ou l'épaule du couteau entre en collision avec la paroi de la fente, causant des rayures irréparables.
- Laissez le couteau se plier avec le dos: Lorsque le rapport profondeur/diamètre est trop grand, la rigidité de l'outil est insuffisante, ce qui entraîne une taille de largeur de fente excessivement mauvaise, généralement une déviation positive (fente élargie).
- Vibrant (Chatter)La zone de coupe à fente étroite est petite, l'amortissement est faible, il est facile d'exciter les vibrations du mode principal et la rugosité de la surface se détériore considérablement.
Le cœur de la résolution de ces problèmes réside dans le réexamen de la relation de couplage entre la géométrie de l'outil et le chemin d'usinage, qui ne peut pas être résolu simplement en « changeant un couteau de poche », et doit être basé sur une considération intégrée de la mécanique des éléments finis et de la force de coupe.
Facteur de rayon d'outil: paramètre central qui détermine la faisabilité
DéfinitionFacteur de rayon de l'outil $\alpha$est le rapport entre la largeur de la fente $W$et le rayon de l'outil $R_c$($ \alpha = W / 2R_c $). Ce coefficient détermine directement la liberté de mouvement de l'outil dans la fente.
Caractéristiques du processus pour différents intervalles de coefficients
D'après nos données mesurées sur 72 machines CNC, différentes valeurs $\alpha$correspondent à des états d'usinage très différents:
- $\alpha< 1.0$: Le fond de l'outil interfère avec le fond de la fente et ne peut pas être usiné physiquement, il faut réduire le rayon de l'outil ou augmenter la largeur de la fente.
- 1,0 $\le \alpha< 1.5$Zone de sécurité: l'outil est entièrement situé dans la fente, les parois latérales ne présentent aucun risque d'interférence et conviennent aux fraises standard.
- $1.5 \le \alpha< 2.0$: Zone de transition. bien qu 'il n'y ait pas d'interférence géométrique, l'outil a un grand surplomb et une rigidité réduite, nécessitant une vitesse d'alimentation réduite et une prise en main optimale de la poignée.
- $\alpha > 2,0 $: Zone de fente large. À ce stade, ce n'est plus un problème de "fente étroite", mais un problème d'épissage multi-chemin de couteau, vous devez vous concentrer sur la ligne de raccordement.
Signification pour les acheteurs: Lors de l'envoi d'une demande de dessin, si l'échelle de la fente étroite $\alpha$est comprise entre 1,0 $et 1,5 $, il est recommandé de demander activement au fournisseur s'il dispose d'une « bibliothèque d'outils spéciaux pour la fente étroite », un indicateur clé pour tester sa capacité d'accouplement technique. une usine ordinaire peut utiliser par défaut un outil de grand diamètre pour forcer la coupe, ce qui entraîne une forte baisse du rendement.
Couteau à bulbe vs couteau à nez de bœuf: un contraste profond entre deux schémas à fente étroite
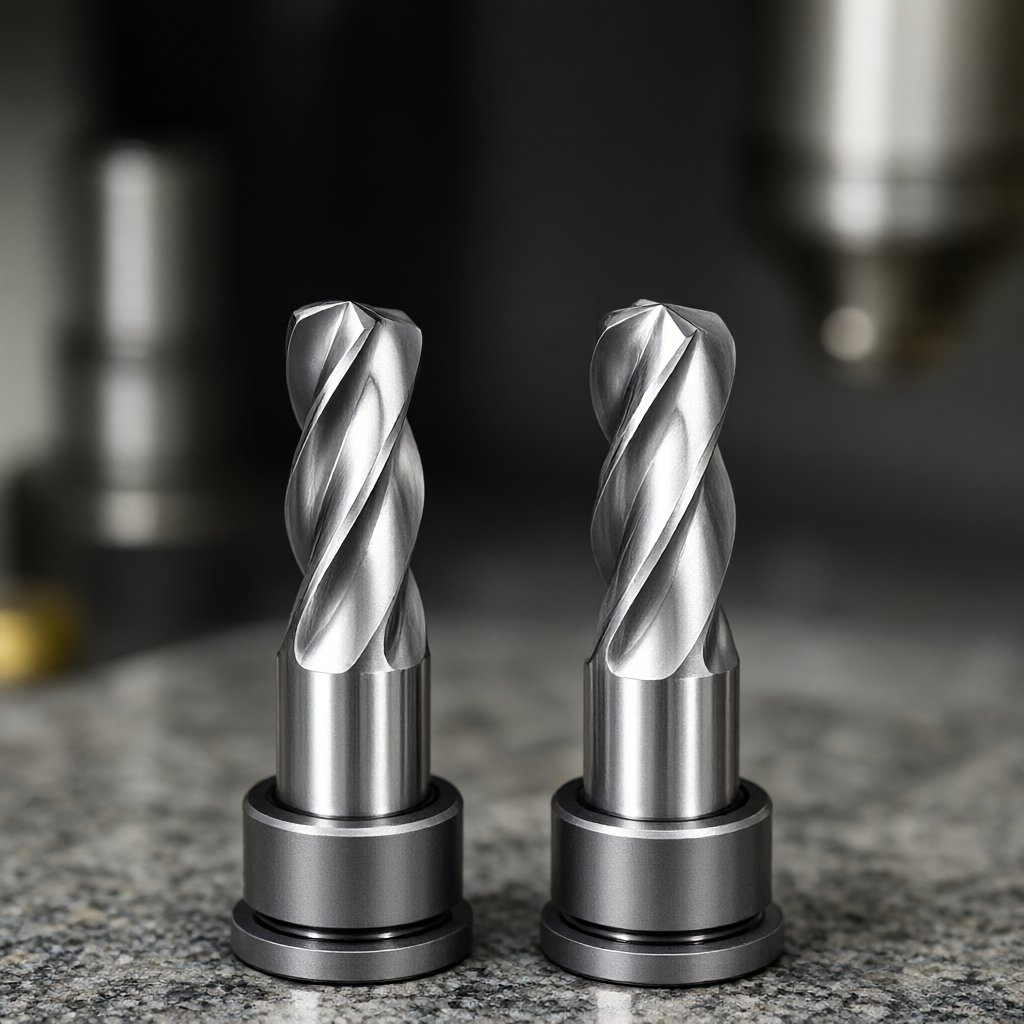
Lorsque les fentes étroites nécessitent une planéité du fond élevée ou une finition des parois latérales, les fraises debout sont souvent inadéquates-à ce stade, la fraise à tête de boule (Ball End) et la fraise à nez de bœuf (Bull Nose / Radius End) sont les principaux candidats-il existe des différences significatives entre les deux en termes de coût, d'efficacité et de qualité de surface.
| Dimension de l'évaluation | Fraiser à tête de boule (Ball End) | La fraise à nez de vache (Bull Nose) |
|---|---|---|
| Capacité de formation du fond | Arc de cercle parfait sans finition secondaire, adapté aux surfaces organiques ou au fond de rainure R | Toucher uniquement les bords, la hauteur théorique reste au centre du fond, nécessitant un second passage au couteau ou un plan d'acceptation | La finition du mur latéral | Mauvaise. ligne de coupe varie avec le rayon, est susceptible de produire des lignes en forme d'éventail, la valeur Ra est généralement> 0,8 μm | Excellent. les côtés sont en contact avec la surface cylindrique et les lignes sont uniformes, ce qui permet d'atteindre Ra0,4 μ m et même plus |
| Durée de vie du couteau | Courte. faible vitesse de ligne au niveau du sentier, mauvaise dissipation de chaleur et usure rapide | Longue. coupe dans un grand rayon, bonne dissipation de chaleur, rigidité forte, adaptée à une coupe longue |
| Scénarios applicables | cavités de moule, profils tridimensionnels complexes, pièces nécessitant une valeur R inférieure | Exigences de finition élevées pour les parois latérales, rainures planes, pièces d'apparence, produits exigeant une cohérence de volume élevée |
| Contrôle des coûts | Élevé. le prix unitaire de l'outil est élevé et doit être remplacé fréquemment | Moyen-bas. durabilité élevée de l'outil et faible coût global |
Ingénierie proposée: Si votre partie estVisible en apparenceles éléments structurels, et les parois latérales de la fente doivent présenter un effet de « surface lumineuse élevée, pas de rayures »,Couteau à nez de vacheShowyMetal dans la production en série, pour de tels besoins recommandera préférentiellement le couteau à nez de bœuf R0.5-R1.0mm, associé à la machine composite de fraisage à grande vitesse, assurant la cohérence de l'apparence de la masse.
Principaux points de la logique compensatoire et de la programmation pratique
Choisir le bon outil n'est que la première étape, les paramètres de compensation corrects permettront d'éviter les surdimensions-voici trois nœuds clés:
1. Choix de la direction pour la compensation de rayon
Lors de l'usinage du mur gauche, il doit être activéCompensation du rayon gauche (Offset gauche)Lorsque le mur droit est usiné, activezCompensation de rayon droit (Right Offset). Beaucoup de novices confondent gauche et droite dans l'usinage à fente étroite, ce qui entraîne une coupe excessive de l'outil et des lames cassées. il est recommandé d'ouvrir la simulation dans le logiciel CAM pour vérifier si l'enveloppe de l'outil dépasse la valeur théorique de la largeur de fente.
2. Stratégie d'entrée au couteau pour éviter de « piquer un couteau »
Dans la profondeur de la fente étroite, la descente verticale est extrêmement susceptible de provoquer la flexion de l'outil.Import de biseau (Ramp In)ouArc dans (Arc In)Stratégie. Prenez un couteau à nez de boeuf de 3mm de diamètre pour traiter une rainure de 5mm de large et de 10mm de profondeur à titre d'exemple: en utilisant un angle d'insertion oblique de 15° à une profondeur de 0-5mm et en maintenant l'entrée verticale de l'outil à 5-10mm, vous pouvez réduire la force de coupe maximale de plus de 30% et réduire considérablement la flexion arrière.
3. Séparation entre marge et perfectionnement
Laissez une marge de 0,2 à 0,3 mm pour le traitement brut, et utilisez une marche plus fine pour le raffinage (Stepover)< 15% 刀径)。精修阶段务必使用Le fraisage sévère, en utilisant le côté droit de l'outil pour bousculer la pièce, améliorer la finition de surface et réduire l'usure de l'outil.
Critères d'acceptation et moyens d'essai
La qualité de la fente étroite est difficile à juger complètement par la vue et doit compter sur des équipements d'inspection de précision. nous effectuons le processus d'inspection suivant avant l'expédition:
- Test dimensionnel: Utilisation duMètre d'imageLa largeur de la rainure de détection, les points critiques comprennent le centre du fond de la rainure et 1/3 des parois latérales. tolérance standard est généralement ± 0,01 mm, pour des exigences de précision plus élevées, peut être exécuté sur la base de dessins.
- Profondeur et Planéité: Utilisation duMachine à mesurer tridimensionnelle (CMM).Recueillir les points de grille au fond de la fente et évaluer si la planéité est supérieure à 0,05 mm. fente profonde est susceptible de produire une déformation, doit être vérifiée avec attention.
- Rugosité de la surface: Utilisation duRugositomètreMesurer la valeur de Ra sur les parois latérales: pour les pièces extérieures, Ra ≤ 0,4 μm est requis; pour les pièces fonctionnelles, Ra ≤ 0,8 μm est généralement suffisant.
- Contrôle d'interférenceAu stade de la première pièce, utiliserLe palpeurouSimulation de sondesVérifiez les risques potentiels de collision de l'outil avec les éléments environnants, en particulier la présence de zones de transition chanfreinées ou arrondies.
La livraison transparenteShowyMetal fournit un rapport d'inspection complet pour chaque lot, contenant les données de coordonnées CMM, les mesures de rugosité et les photos d'apparence. ce n'est pas seulement une preuve de qualité, mais aussi une base de données pour aider les clients à établir la stabilité du processus.
Questions fréquemment posées (FAQ)
Quelle taille d'outil faut-il pour usiner une fente étroite de 0,5 mm de large?
Le rayon minimum théorique de l'outil doit être inférieur à 0,25 mm, mais pour des raisons de rigidité, il est recommandé d'utiliser une fraise miniature de précision de 0,5 mm ou 0,6 mm de diamètre. Si la profondeur de la rainure dépasse 3mm, il est fortement recommandé d'utiliser un couteau à nez de bœuf et de réduire la vitesse de rotation pour éviter les risques de vibration et de rupture de l'outil.
Pourquoi ai-je toujours des spirales sur les parois latérales de ma fente étroite, et que faire?
Les spirales sont principalement causées par une distance de marche trop grande ou par l'usure de l'outil. vérifiez la « distance de marche fine du couteau (Stepover)» dans les paramètres CAM, il est recommandé de la régler à 10 -15% du diamètre de l'outil. en même temps, vérifiez que le bord latéral de l'outil a une fissure et activez la compensation chanfreinée (Lead-in/Lead-out) si nécessaire.
Quelles sont les exigences spécifiques pour la rigidité de la machine dans l'usinage à fente étroite?
Les fentes étroites pour les machinesLe saut de la brocheSensible, nécessitant une impulsion radiale de la broche ≤ 0,005 mm. Dans le même temps, la machine doit avoir des caractéristiques de rigidité élevée à grande vitesse, il est recommandé d'utiliser un outil de tournage à serrage dur ou une pince ER pour éviter le relâchement causé par la pince à ressort. Les machines 5 axes de ShowyMetal utilisent toutes un système de tige ER de haute précision pour assurer une prise stable de l'outil à micro-diamètre.
Comment assurer la cohérence de la taille des fentes étroites dans la production en série?
La clé estSurveillance automatique de la compensation des outils. Utilisez la tête de mesure avec la fonction de mesure de longueur de cercle pour compenser automatiquement les valeurs d'usure après chaque changement d'outil. Dans le même temps, fixez l'ordre du chemin de coupe pour éviter la dérive d'erreur causée par l'accumulation de chaleur. pour les commandes exigeant une cohérence élevée, nous augmentons la fréquence de la première pièce et de l'inspection et surveillons le graphique de tendance des dimensions clés de la CMM.
Quelle est la différence entre le processus de traitement à fente étroite pour les pièces en plastique et les pièces en métal?
Plastiques d'ingénierie (tels que PEEK, PEI) coupe facile à coller outil, doit être utiliséGrande corne avant, lame tranchanteOutils spéciaux, et avec beaucoup de liquide de refroidissement ou de soufflage d'air. pièces métalliques (telles que l'aluminium 6061) sont plus préoccupés par l'élimination des copeaux et la dissipation de chaleur, il est recommandé d'utiliser des outils avec plus de rainures d'élimination des copeaux en spirale. les deux ne sont pas essentiellement différents dans la logique de compensation, mais les paramètres de coupe (vitesse de rotation/alimentation) sont très différents, il est nécessaire d'établir une carte de processus séparément.
Conclusions et invitation à collaborer
L'usinage à fente étroite semble simple, mais c'est un test complet de la gestion de la bibliothèque d'outils, de la capacité de programmation CAM et du contrôle de la rigidité de la machine-outille. Qu 'il s'agisse d'une fente d'étanchéité pour les pièces structurelles aérospatiales ou d'une fente de décoration pour les exigences d'apparence élevées de l'électronique grand public, la correspondance précise du rayon de l'outil est la pierre angulaire pour réduire le taux de rebut et améliorer le taux de livraison à temps.
Si vous êtes confronté à des problèmes de cohérence esthétique dans l'usinage à fente étroite ou si vous avez besoin d'une validation de processus pour des matériaux et des profondeurs spécifiques, nous vous invitons à envoyer vos dessins 2D/3D à l'équipe d'ingénierie ShowyMetal. nous vous fournirons des recommandations pour la sélection des outils, les stratégies de passage et les tolérances basées sur les données de combat de 72 appareils.Rapport d'analyse DFMPour vous aider à faire les choses correctement une fois dans la phase de production de masse et à livrer efficacement.



