





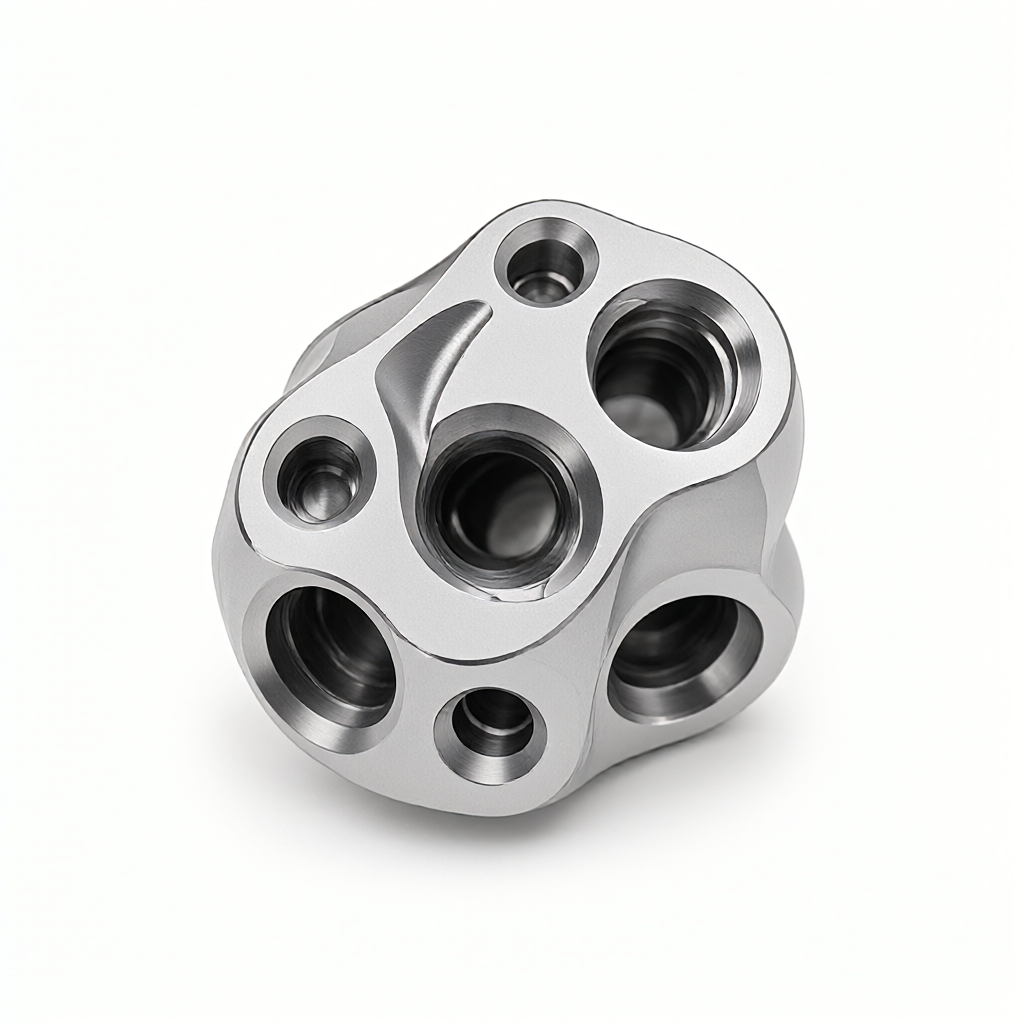
Le rapport profondeur/diamètre du trou intérieur et le défi du rapport élancement de l'outil pour les noyaux de vannes de précision usinés CNC à cinq axes
dans les circuits pneumatiques, hydrauliques et semi-conducteurs,Précision Valve Core.Est un composant central pour contrôler le fluide et la coupure et la régulation du débit. ses difficultés d'usinage se reflètent dansUsinage CNC à cinq axesSur le traitement de la cavité profonde et des trous obliques de forme, en particulierRapport profondeur/diamètre du trou interne (L/D)AvecTaille de couteau ratioProblèmes posés par le manque de rigidité, les vibrations de coupe et les difficultés d'évacuation des pellicules. pour les ingénieurs achats et R & D, comprendre que ces deux paramètres sont importantsTolérance StabilitéAvecFinitions de surfaceL'impact est un indicateur clé pour évaluer la capacité réelle du processus du fournisseur. si la commande est basée uniquement sur les dessins et que la stratégie de compensation de la trajectoire de l'outil dans le processus est ignorée, elle entraînera souvent une défaillance de la cohérence du lot ou un retard dans le délai de livraison.
Limites physiques sur la précision du noyau de la vanne par rapport à la profondeur du trou intérieur
Le noyau de la vanne nécessite généralement un rapport profondeur/diamètre (L/D) de 3:1 ou même supérieur à 5:1.Usinage CNC à cinq axesLe processus de forage et d'alésage en cours présente des défis importants:
- Balancier et laisser le couteau:À mesure que le rapport d'allongement augmente, la déformation élastique produite par l'outil sous pression augmente de façon exponentielle. À L/D=4, l'écart dimensionnel dans le sens du diamètre peut dépasser la fenêtre de tolérance de ± 0,01 mm si un support rigide conventionnel est utilisé.
- Accumulation et déformation thermique:Dans l'usinage de trous profonds, la chaleur de coupe est difficile à conduire à travers la tige, ce qui entraîne une augmentation de la température locale, ce qui déclenche la contrainte résiduelle de la pièce et la déformation de la contraction après refroidissement.
- Risque de blocage par drainage des pellicules:Surtout dans le traitement des matériaux en acier inoxydable ou en alliage de titane, les copeaux de boucle ont tendance à s'accumuler au fond du trou, provoquant un effondrement de la lame de l'outil ou même un couteau.
Par conséquent, lors de la phase de conception de la fabricabilité (DFM), les ingénieurs doivent clarifier la limite supérieure de L/D. Par exemple, pour les trous de noyau de vanne de Ø6 mm, si la profondeur est supérieure à 24 mm (L/D=4), il est recommandé de procéder à un usinage par sections ou d'utiliser un processus d'alésage au lieu d'un alésage unique pour contrôler les erreurs cumulatives.
Outil allongé ratio et stratégie de correspondance des paramètres de coupe
Le rapport d'allongement de l'outil (S/L) affecte directement le fraisage par rapport au forageRugosité de la surfaceAvecStabilité dimensionnelle. dans leUsinage CNC à cinq axesEn général, un couteau à tête de boule ou un couteau à nez rond est utilisé pour le chanfreinage de la surface et de l'orifice, et son S/L est généralement de 5:1 à 8:1.
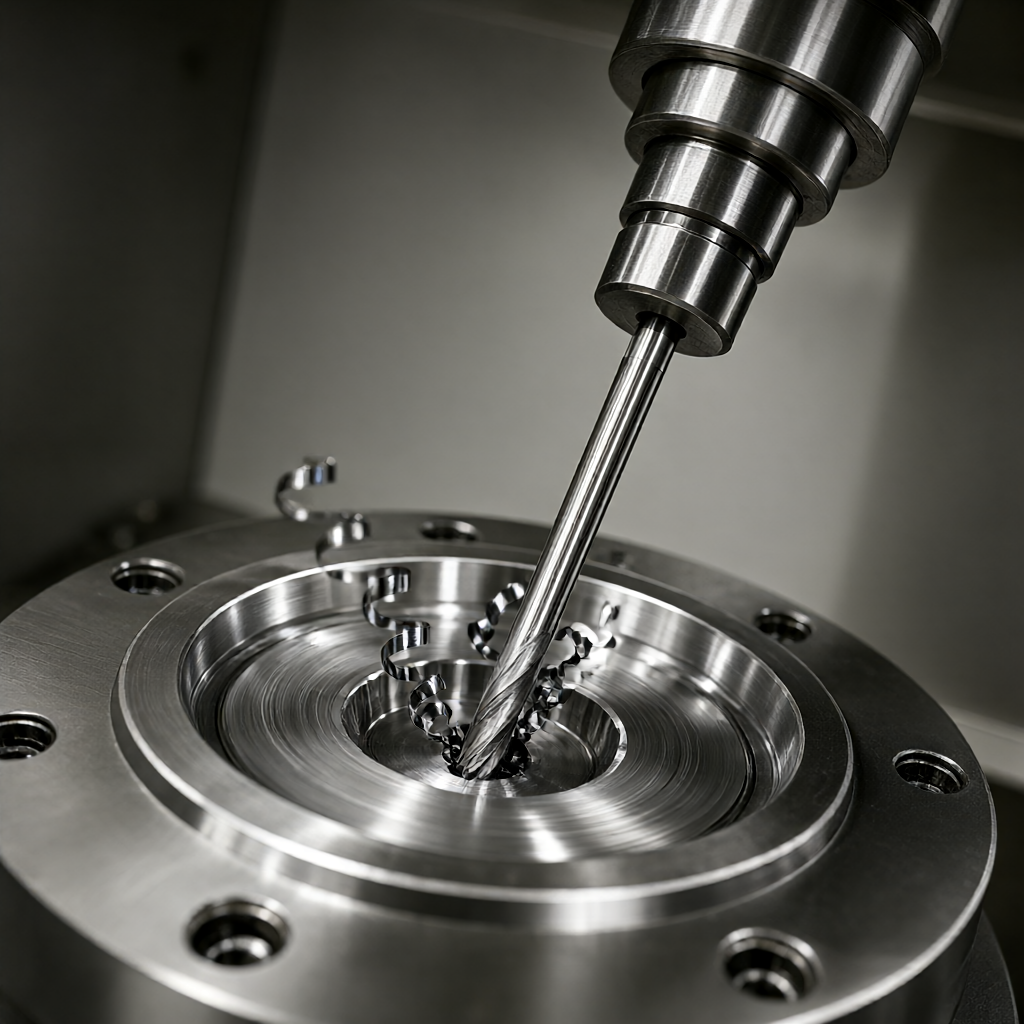
- Optimisation de la vitesse et de l'alimentation:Les outils S/L élevés doivent réduire la vitesse de coupe (Vc) par rapport à l'alimentation (Fz) pour supprimer le chatter (flottement). Par exemple, un outil à bulbe de 4 mm (S/L=6) lors de l'usinage de l'alliage d'aluminium 6061, Vc est recommandé de contrôler à 60 - 80 m/min au lieu des 200 m/min conventionnels.
- Coating et géométrie:Le choix d'un outil revêtu de PCD (diamant polycristallin) ou de CBN (nitrure de bore cubique) peut améliorer la durée de vie de la rigidité, mais doit correspondre à la stratégie de compensation de l'erreur thermique de la broche.
- Choix de la broche conique:La préférence est donnée aux broches coniques HSK ou BT50 à haute rigidité pour le traitement des trous profonds, ce qui réduit l'impact de la dérive thermique de l'interface sur la précision du niveau du trou.
Planification de trajectoire liée à cinq axes et contrôle de l'axe de l'outil
Le noyau de la vanne contient souvent des trous obliques, des trous aveugles et des caractéristiques de positionnement multi-facettes,Usinage CNC à cinq axesL'avantage est que l'angle de travail optimal de l'outil peut être maintenu grâce à la rotation liée, évitant ainsi la coupe suspendue du dessous. La clé réside dans la stratégie Tilt & Lead:
- Méthode du dessous fixe (Floor Normal):L'outil est toujours perpendiculaire à la surface d'usinage et convient aux surfaces planes et aux surfaces murales droites, mais les orifices sont sujets aux marques de couteau.
- Méthode latérale fixe (Side Normal):L'inclinaison de l'outil de 5° à 10° peut améliorer la rondeur de l'orifice et la finition de surface, mais les exigences en matière de S/L de l'outil sont plus strictes.
- Inclinaison dynamique (Dynamic Tilt)Ajustement automatique de l'inclinaison en fonction de la courbure de la position de l'outil, adapté à la bobine incurvée complexe, nécessite un logiciel CAM avec capacité d'interpolation continue de l'axe G5.
Pour les trous profonds avec L/D > 3, il est recommandé de le régler dans un programme à cinq axes.Couches sous le couteauAvecPicking Drill pour retirer les débrisAction, chaque coupe inférieure de 2 à 3 mm est soulevée de 1 mm pour empêcher les copeaux de s'enrouler. Dans le même temps, utilisez un liquide de coupe à température constante (pression de 40 à 60 bar) pour laver directement le fond du trou et réduire le risque de déformation thermique.
Effets de la sélection des matériaux et du traitement de surface sur la stabilité des trous profonds
Les matériaux couramment utilisés pour le noyau de la vanne comprennent l'acier inoxydable SUS316L, l'Inconel 718 et l'acier de roulement GCr15.conductivité thermiqueAvecIntensitéInfluence directeUsinage CNC à cinq axesUsure de l'outil et déformation de la pièce dans:
| Classe de matériaux | Limites L/D typiques | Principales difficultés à | Traitement post-recommandé |
|---|---|---|---|
| Le SUS316L | 3,5 à 4,0 | Couteau dur et facile à adhérer | sablage + passivation |
| Inconel 718 | 2.5 - 3.0 | Dureté élevée, faible conductivité thermique | Traitement thermique sous vide + électrolyse polie |
| Le GCr15 est | 3,0 à 3,5 | Grande déformation par traitement thermique | Grind + Grind |
Remarque spéciale: la cartouche en acier inoxydable après le traitement de trous profonds, la contrainte résiduelle est susceptible de provoquer une dérive de la forme du trou. il est recommandé d'augmenter après le fraisage grossierPrescription pour déstressProcessus (480 ° C/2h), puis finition et inspection finale. En termes de traitement de surface, l'anodisation convient à la cartouche en aluminium, mais n'est pas efficace pour l'acier inoxydable; si une finition élevée est nécessaire, le polissage électrolytique peut réduire Ra en dessous de 0,2 μm, mais il sera indenté de 0,02 - 0,05 mm taille, la compensation doit être réservée dans le programme CAM.
Moyens d'essai et critères d'acceptation
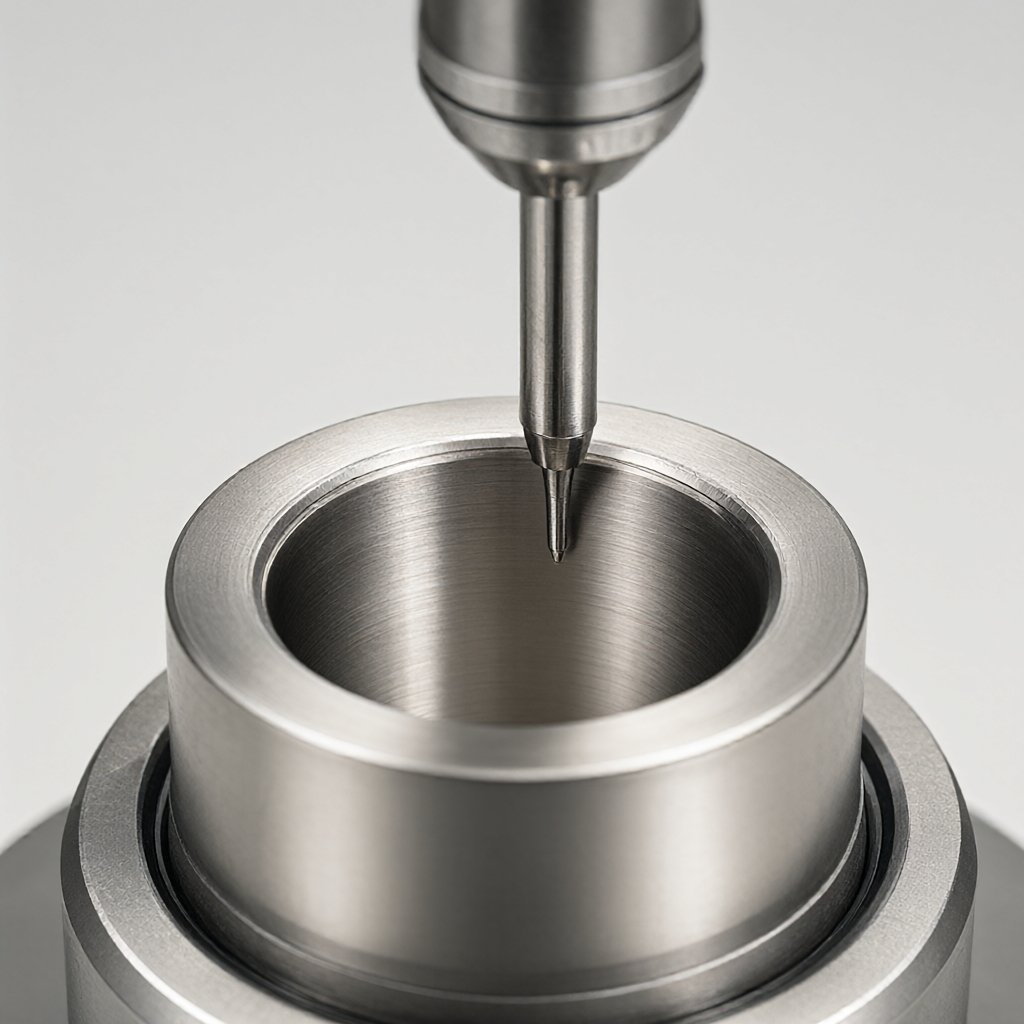
La vérification de la précision des trous profonds et obliques ne peut pas reposer uniquement sur la détection de points à trois coordonnées (CMM), elle doit être combinéeMètre pneumatiqueAvecComparaison optique:
- Profondeur du trou et degré de localisation:Avec une sonde pneumatique Reye ou Keans, le rapport L/D et le degré de coaxialité sont mesurés en temps réel, avec une tolérance recommandée de ± 0,005 mm.
- Rugosité de la surface:Avec un rugosimètre de la série SJ-2100, la longueur d'échantillonnage est de 1,25 mm, la surface d'étanchéité du noyau de la vanne Ra doit être ≤ 0,4 μm et la surface non étanche ≤ 0,8 μm.
- Tolérance de forme et de position:Rondeur et cylindricité obliques du trou généré par le balayage du contourneur laser pour générer un nuage de points, par rapport au modèle CAO, déviation<0.01 mm 判定合格。
100% inspection pleine grandeur avant l'expédition, avec le rapport CMM et la carte de rugosité jointe. Pour les commandes en vrac, il est recommandé que la première pièce soit confirmée par le client, tous les 50 pièces après vérification par échantillonnage de l'emplacement du trou critique, établir un tableau de contrôle SPC pour surveiller la tendance de l'usure de l'outil.
FAQ et conseils pour contourner les processus
Q1: Comment un trou profond avec un noyau de soupape L/D=4 peut-il assurer la cohérence dans la production en série?
Adopté parUsinage CNC à cinq axesStratégie d'alésage de forage en couches, une fois tous les 2 mm pour retirer les copeaux et avec la contrainte de fixation de coaxialité. remplacer le foret toutes les 200 pièces dans le lot pour éviter l'élargissement progressif de l'ouverture causée par l'usure de la pointe.
Q2: Qu 'en est-il des couteaux minces avec un outil S/L=8 qui flottent pendant le fraisage à grande vitesse?
Réduisez la vitesse de rotation de la broche à la zone de lobe stable (consultez la base de données de la dynamique de l'outil) ou passez à un outil à lame courte pour l'usinage en deux étapes. si vous devez utiliser un long couteau, ajoutez un support intermédiaire ou réduisez l'épaisseur de coupe (ap) à moins de 0,5 mm.
Q3: Après le traitement de la cartouche en acier inoxydable, l'orifice apparaît avec une concentration de stress, comment l'éliminer?
Réalisée avec un couteau à tête de boule de 0,5 mmÉbavurage du chanfrein, angle 15°-30°, alimentation Fz= 0,02 mm/rev. Évitez les finitions manuelles telles que les fichiers afin de ne pas détruire la finition de surface et la précision dimensionnelle.
Q4: Quels sont les principaux liens d'où proviennent les erreurs de positionnement des trous obliques des liaisons cinq axes?
Principalement due à la dérive thermique de l'axe C de la machine, à la déformation du serrage de la pièce et à l'écart de compensation de l'arbre de l'outil. Il est recommandé de préchauffer la broche pendant 30 minutes avant l'usinage, d'utiliser une pince d'expansion hydraulique au lieu de la pince à ressort et d'activer la fonction de mise à jour dynamique de la compensation du rayon de la pointe dans la CAM.
Q5: Comment puis-je évaluer si un fournisseur possède une capacité réelle de traitement de trous profonds à cinq axes?
Demander le même matériau et les mêmes paramètres L/DRapport d'inspection du premier article, y compris les données du nuage de points CMM et la carte de rugosité. Observez si elle a un atelier thermostatique, un compteur pneumatique et un processus de gestion de l'usure des outils. peut se référer à nos instructions de processus de traitement de surface pour confirmer que son processus de déstress et de polissage est complet.
Conclusions et recommandations d'action
Valve Core de précisionUsinage CNC à cinq axesLe succès dépend de la paireRapport profondeur/diamètre du trou intérieurAvecTaille de couteau ratioUn contrôle précis, plutôt que de compter uniquement sur le nombre d'équipements. Clarifier les limites L/D, la sélection des outils et les stratégies de compensation au stade DFM peut réduire considérablement le risque de volume. Si le noyau de votre vanne implique des trous profonds et des caractéristiques allongées avec L/D > 3 ou S/L > 6, il est recommandé d'envoyer des dessins 3D et des qualités de matériaux, nous pouvons fournir une évaluation du chemin de processus et un devis rapide basé sur 72 groupes d'équipements CNC avec une capacité de précision de ± 0,01 mm, assurant une période de livraison et une qualité stables.



