





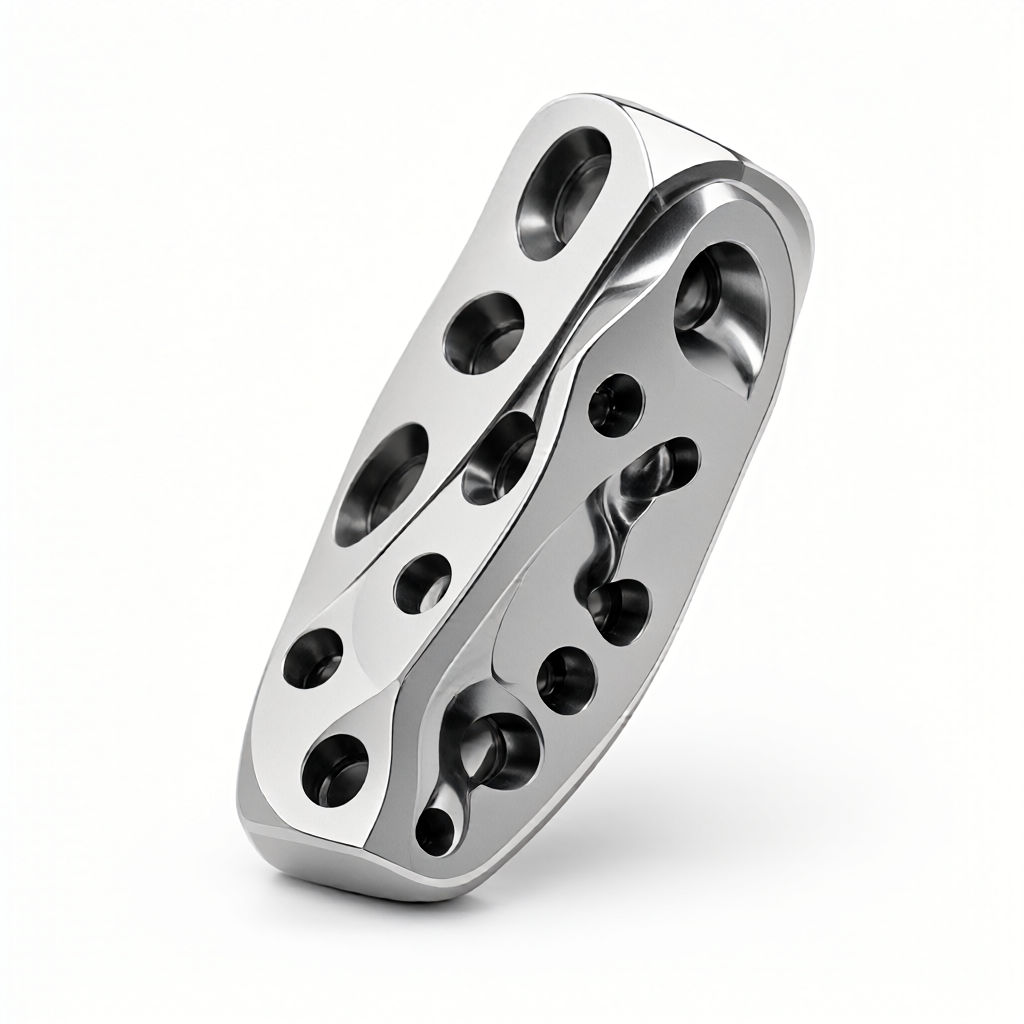
Multi-axes liés usinage profils sont le processus de base pour briser les limites traditionnelles de mouvement 3 axes et réaliser la surface complexe et multi-angle moulage par serrage en une seule fois. Pour les ingénieurs de R & D et l'approvisionnement technique, comprendre les limites de capacité de l'usinage 3 axes, 4 axes, 5 axes dans la fabrication de profils détermine directement la réservation de la marge de conception, le choix de la route du processus et la comptabilité des coûts finaux au stade DFM (conception de fabricabilité). Une mauvaise stratégie multi-axes peut entraîner un risque accru d'interférence de l'outil, une mauvaise utilisation de l'outil ou une différence de taille excessive en production de masse en raison de la déformation du clip. cet article analysera en profondeur la logique technique des profils d'usinage multi-axes, comparera les avantages et les inconvénients des différents schémas de nombre d'axes et donnera les points clés de l'exécution de l'ingénierie pour vous aider à éviter les risques de fabrication au stade de l'examen des dessins.
Limites de capacité et fondements cinématiques pour l'usinage multi-axes de profils
Les pièces de forme libre se réfèrent généralement à des pièces avec des surfaces complexes, des cavités profondes, des trous inclinés ou des exigences de rigidité extrêmement élevées. usinage CNC 3 axes conventionnel repose sur trois axes droits XYZ et l'outil ne peut être alimenté que dans la direction normale ou radiale. pour les caractéristiques avec des angles d'inclinaison supérieurs à 90 degrés, l'usinage 3 axes nécessite souvent plusieurs serrages, accumulant des erreurs de positionnement et présentant un risque de « sous-coupe »(c'est-à-dire que l'outil ne peut pas atteindre le fond de la surface).
L'usinage à 4 axes introduit la rotation de l'axe A autour de l'axe X ou Y, principalement pour les profils cylindriques (comme la roue d'aviation, colonne de direction automobile) fraisage continu. en tournant la pièce au lieu de l'outil mobile, 4 axes peuvent réaliser le traitement continu des parois latérales, réduire le nombre de serrage et améliorer la continuité de la surface. usinage 5 axes augmente l'axe B ou C, de sorte que l'outil peut être alimenté dans n'importe quelle direction, réaliser véritablement "un serrage pour terminer tout le traitement", résoudre complètement le problème d'interférence causé par une rigidité insuffisante.
- 3 axes liés: Convient pour la classe de plaque plate, pièces simples de marche, l'axe de l'outil est toujours perpendiculaire au plan de référence.
- 4 axes liésAdapté au corps tournant, pièce de type arbre avec trou oblique, éliminant la restriction d'alimentation latérale par rotation de l'axe A.
- 5 axes de liensConvient aux surfaces sculpturales complexes, aux pièces aérostructurales, aux implants médicaux, l'attitude du couteau peut être ajustée arbitrairement pour éviter toute interférence.
Choix des matériaux de profilage et conseils DFM: pourquoi l'aluminium 7075 diffère de la stratégie en acier inoxydable 304
La conductivité thermique du matériau et les caractéristiques de durcissement de l'usinage affectent directement les paramètres de coupe de la liaison multiaxiale. sa conductivité thermique élevée permet l'utilisation de vitesses de coupe plus élevées lors du traitement de l'alliage d'aluminium 7075-T6 de qualité aéronautique.(Vc peut atteindre 300-500 m/min), mais vous devez faire attention à la dissipation de chaleur de l'outil. si l'usinage 5 axes de sa structure complexe à paroi mince, vous devez prendre en compte l'effet de la longueur du porte-à-faux de l'outil (Overhang) sur la rigidité, il est recommandé de contrôler le porte-à-faux de l'outil dans les 1,5 -2 fois le diamètre de la tige pour éviter les ondulations de vibration pendant le processus de coupe.
Pour l'acier inoxydable 304, sa tendance au durcissement du traitement est grave et sa conductivité thermique est seulement 1/3 de celle de l'alliage d'aluminium. lors du fraisage multi-axes liés à des cavités profondes, l'espace d'évacuation des copeaux est extrêmement susceptible de provoquer la formation de « tumeurs accumulatrices de copeaux », endommageant l'outil et réduisant la finition de surface. À ce stade, la phase DFM devrait recommander d'augmenter les rainures d'évacuation des copeaux ou d'optimiser le chemin de l'outil pour éviter de fermer la cavité. Si les pièces ont des exigences d'apparence élevées et une structure complexe, vous pouvez envisager d'utiliser un centre composite de fraisage de véhicule à 4 axes, en utilisant l'extrémité de tournage pour compléter le profil du corps et l'extrémité de fraisage pour compléter la disposition poreuse, non seulement pour assurer la coaxialité, mais aussi pour optimiser la durée de vie de l'outil.
3 axes vs 4 axes vs 5 axes: analyse comparative des schémas de traitement des pièces profilées
Avant de décider d'un itinéraire de traitement, des compromis doivent être faits en fonction de la complexité géométrique de la pièce, de la taille du lot et du budget. le tableau suivant compare les performances des trois schémas dans un scénario de profilage typique, les données étant rassemblées sur la base des paramètres de fonctionnement des équipements CNC de qualité industrielle conventionnels.
| Dimension du contraste | 3 axes fraisés | 4 axes fraisage/fraisage de véhicules | 5 axes liés fraisage |
|---|---|---|---|
| Caractéristiques géométriques applicables | Plans, pores obliques simples, cavités peu profondes | Caractéristiques du corps rotatif, du cylindre continu, du flanc | Surfaces complexes arbitraires, cavités profondes, pièces sensibles rigides |
| Nombre de clips | 2-4 Deuxième fois (nécessaire pour retourner la face) | 1-2 Deuxième (rotation au lieu d'un renversement) | 1 fois (une seule fois pour le formage par clip) |
| Erreurs de positionnement cumulatives | Plus élevé (accumulé avec plusieurs coups d'outil) | Modéré | Très faible (le benchmark ne change pas) |
| Utilisation des outils | Faible (diamètre de la lame courte limité par rapport au couteau). | Modérée | Élevé (peut maintenir un meilleur angle d'incidence) |
| Utilisation de l'équipement et coût | Faible (temps de traitement long, plus de stations nécessaires) | Modérée | Élevé (programmation complexe en une seule fois, investissement important en équipements) |
| Cohérence du lot | Dépend de la précision de la pince, avec de grandes fluctuations | Mieux, particulièrement adapté aux pièces de type axe | Extrêmement haut, particulièrement adapté aux pièces complexes de précision |
Comme on peut le voir dans le tableau, si la caractéristique principale de la pièce en forme est le corps rotatif (comme le corps de la pompe, la turbine), le composé de fraisage de véhicule à 4 axes est la solution optimale en termes de rapport coût-efficacité. si la surface incurvée libre (comme les joints robotisés, les guides médicaux), la liaison à 5 axes peut réduire considérablement le risque d'interférence et améliorer la qualité de la surface. pour la production en série, même si l'investissement initial en équipement est plus élevé, 5 axes en réduisant le temps de consolidation et de contrôle de qualité du processus, le coût global est souvent inférieur au schéma de combinaison multiple à 3 axes.
Paramètres de coupe et optimisation de la trajectoire de l'outil: éviter les interférences et les vibrations
La difficulté principale de la liaison multi-axes réside dans la « détection de collision » contre les « contraintes dynamiques ». Pendant la phase de programmation CAM, la stratégie de contrôle de l'axe de l'outil doit être activée. stratégies couramment utilisées comprennent la « Projection vers le bas » contre le « projet rayon ».
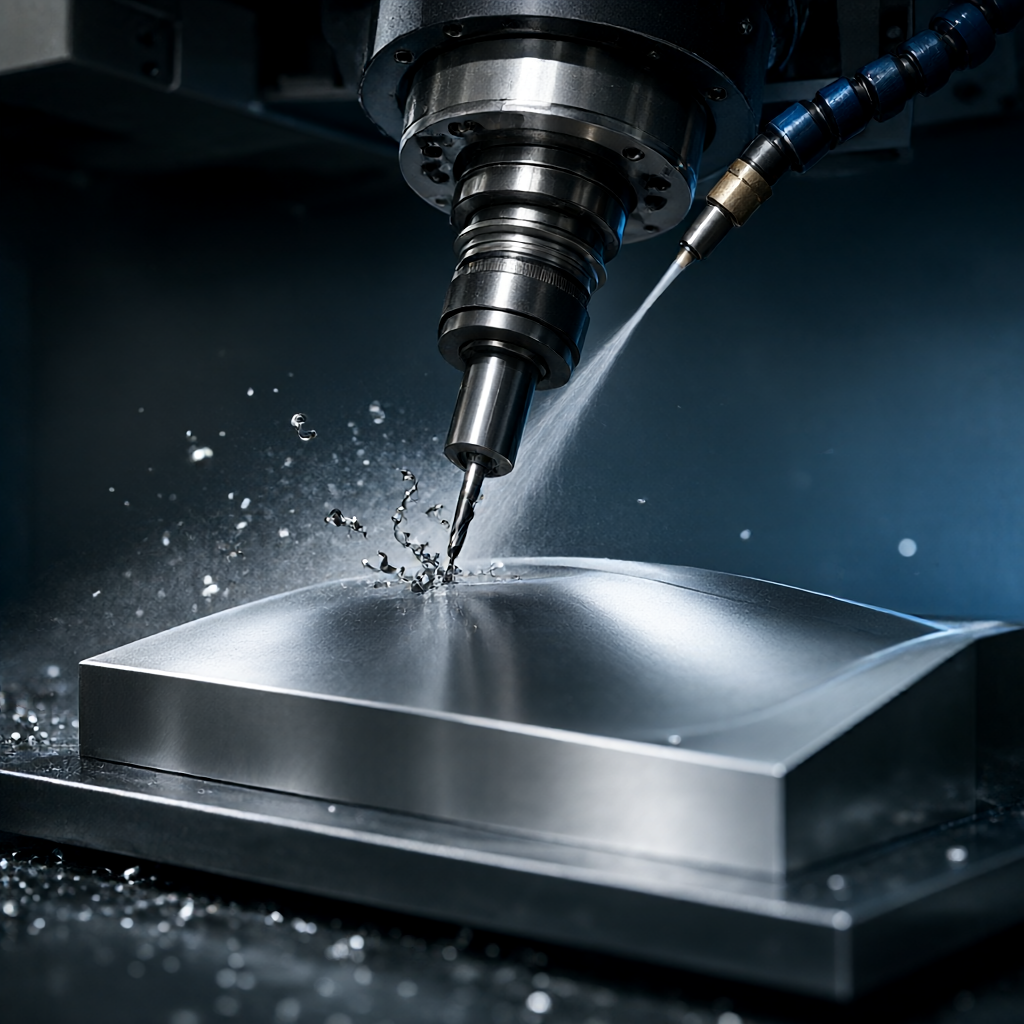
- Projection vers le bas: Pour la plupart des scénarios de fraisage, l'outil avance vers la normale de la surface de la pièce, mais il est nécessaire de vérifier si le manche inférieur interfère avec la pince.
- Projection de rayonsPermet de spécifier une orientation fixe (par exemple perpendiculaire à un certain plan), adaptée au traitement des caractéristiques parallèles à une référence spécifique, ce qui facilite le maintien d'une orientation cohérente de la texture de surface.
La stratégie de « fraisage adaptatif » est recommandée pour les profils en aluminium 7075 (Machinage adaptatif), qui maintient une marge brute constante (généralement 0,5 - 1,0 mm), ce qui stabilise la charge de coupe à un taux de participation de l'outil de 70-80%, ce qui réduit considérablement les vibrations. vitesse d'alimentation (F) est généralement réglée à 3000-6000 mm/min, en fonction du diamètre de l'outil (D): f = 10-20 D × Z (nombre de dents) × RPM. Pour le fraisage de finition à 5 axes, il est recommandé de réduire l'alimentation à 15-20 D et d'utiliser l'extrémité de la lame à billes pour un cisaillement optique incurvé afin d'obtenir une finition de surface inférieure à Ra0, 8 μm.
Traitement de surface et contrôle de précision: assurer une double conformité en matière d'apparence et de dimensions
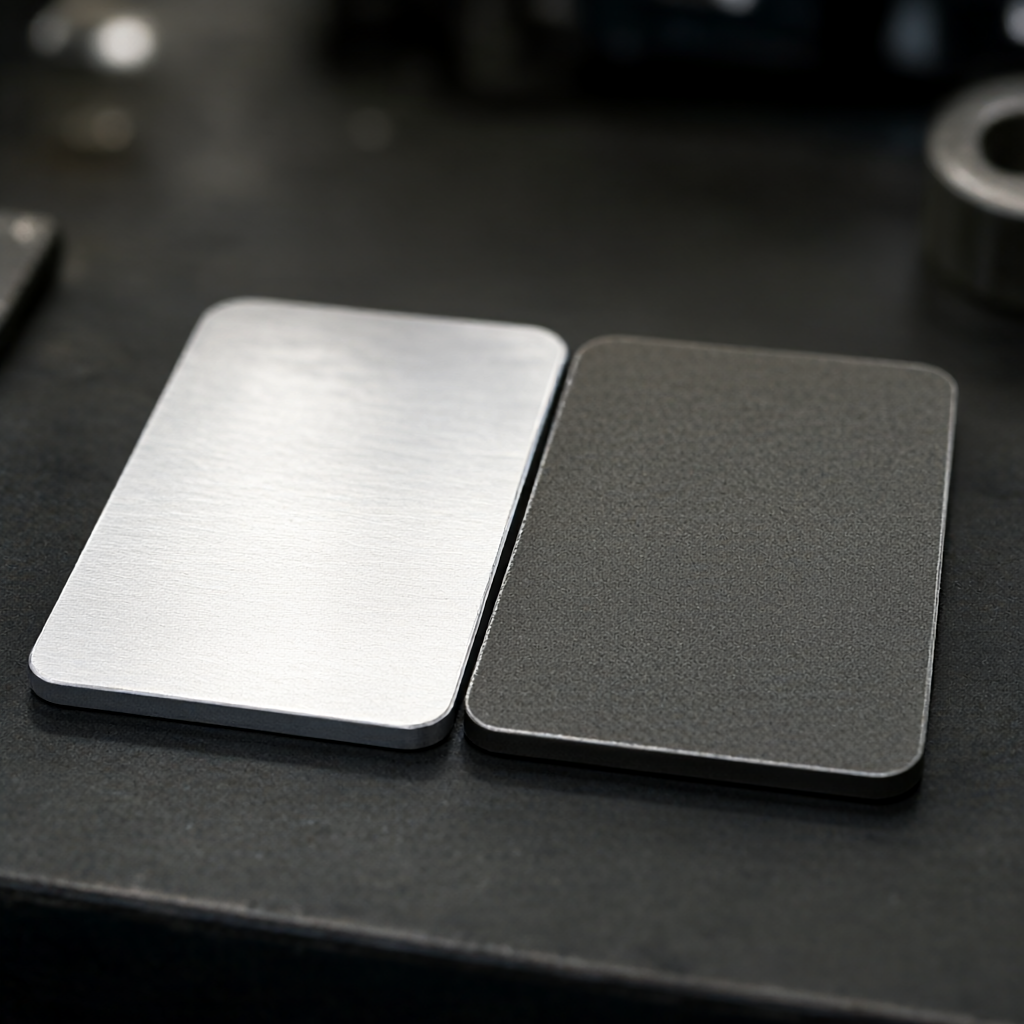
Les pièces profilées ont tendance à combiner les exigences fonctionnelles et esthétiques. dans le cas de l'électronique grand public ou des boîtiers audio, les lignes de fraisage sont souvent présentes sur les pièces nues après usinage CNC. si une surface lumineuse élevée ou un effet miroir est requis, le processus de traitement de surface doit être confirmé au stade DFM: anodisation (Anodising) peut améliorer la résistance à la corrosion et la coloration; sablage (Blasting) peut éliminer les lignes de fraisage et obtenir une texture mate; placage (Plating) peut améliorer la conductivité électrique et donner un lustre au métal.
La stratégie de test doit être préalable. Pour les pièces usinées à 5 axes, les dimensions critiques sont souvent situées dans des cavités profondes ou des surfaces inclinées, ce qui rend difficile le point tridimensionnel traditionnel (CMM).(Scanning Laser) pour la comparaison de taille complète, en se concentrant sur la surveillance de la différence de surface (Déviation de forme). Si les exigences de tolérance atteignent ± 0,01 mm, un module de compensation thermique doit être ajouté au programme CNC, car un long déplacement de coupe entraînera une dérive thermique de la broche. avant l'expédition, une inspection complète de la taille critique à 100% doit être effectuée et le rapport d'inspection CMM doit être conservé pour assurer la cohérence du lot.
Modes de défaillance communs et schémas d'évitement technique
Dans le combat réel de l'usinage de contours multi-axes, les trois catégories suivantes de défaillances sont les plus courantes, et les achats et les ingénieurs doivent être contournés à l'avance:
- Couteau Interférence Rupture: Lors de la finition 5 axes dans un espace restreint, la poignée ou le mandrin entre en collision avec la pièce. scénario de contournement: définissez la « marge latérale de l'outil » par rapport à la « marge latérale du couteau inférieur » dans la CAM et exécutez une simulation de marche à vide sans outil avant la première coupe d'essai.
- Déformation du clip: matériaux mous (tels que l'alliage d'aluminium) ou des pièces à paroi mince sous la forte pince hors de rondeur. schéma d'évitement: utiliser l'adsorption sous vide ou une pince flexible (pince Sof), ou utiliser l'extrémité de tournage 4 axes pour le tournage de support (Live Turning), dans le processus d'usinage par le support latéral de la broche pour fournir la force de support.
- Vibrations de surface (Chatter): Variation de l'attitude de l'outil lors de la liaison multi-axes entraînant des fluctuations de la profondeur de coupe. schéma d'évitement: utiliser des lames en alliage dur, optimiser l'avance pour éviter la zone de résonance, utiliser un fluide de coupe amortissant et amortissant si nécessaire.
Comment équilibrer le délai de livraison et le MOQ pour le traitement en vrac des pièces de forme?
Habituellement, 1 pièce cycle d'épreuve est d'environ 3-5 jours ouvrables (hors programmation et analyse DFM). production en série (500-5000 pièces) si 5 axes automatique chargement et déchargement, la période de livraison peut être compressée à 15-25 jours. MOQ, CNC n'a pas de limite minimale stricte, 1 pièce peut être produite, mais le prix d'une pièce est plus élevé; si la poursuite du rapport qualité-prix, il est recommandé que la masse d'au moins 100 pièces pour diluer le coût de développement du moule/pince.
L'usinage 5 axes est-il plus précis que 3 axes?
Pas comparé. la précision dépend de la précision de l'équipement, la capacité de contrôle thermique et la stabilité du serrage. l'avantage de 5 axes réside dans le "serrage unique", éliminant les erreurs cumulatives de positionnement multiples. pour les pièces rigides et complexes, 5 axes peuvent maintenir une cohérence géométrique plus élevée; pour les pièces plates simples, les pinces de précision à 3 axes de haute précision peuvent également atteindre une tolérance de ± 0,01 mm.
Comment évaluer la capacité d'usinage multi-axes d'un fournisseur?
Ne regardez pas seulement le nombre d'axes d'équipement, regardez « l'utilisation effective ». demandez au fournisseur s'il a une capacité d'imputation simultanée sur 5 axes (pas seulement une imputation entre axes), la taille du nombre d'équipements (par exemple, s'il a plus de 72 clusters CNC) et s'il dispose de moyens d'inspection complets tels que les tricoordonnées, les rugosimètres, etc. En outre, confirmez s'il fournit des recommandations DFM et un processus de confirmation du premier article (FAI), qui constituent une garantie essentielle pour la cohérence du lot.
Quelle marge de conception dois-je mettre de côté avant le traitement des pièces de forme?
Pour les pièces anodisées ou galvanisées, il est nécessaire de réserver une marge d'épaisseur de couche de placage de 0,05 - 0,1 mm; pour les pièces sablées, il est nécessaire de considérer l'enlèvement de matériau de 0,02 - 0,03 mm. Lors de la conception de l'épaisseur de la paroi, si vous avez besoin de 5 axes pour traiter la cavité profonde, l'épaisseur minimale de la paroi est recommandée d'au moins 1,0 mm, sinon il est extrêmement vulnérable à la déformation du traitement en raison d'une rigidité insuffisante, ou à la rupture du traitement de surface ultérieur.
Peut-on utiliser l'usinage multi-axes pour les profils en plastique d'ingénierie?
Oui, mais il est nécessaire de changer le matériau de l'outil (il est recommandé d'utiliser du carbure à haute netteté ou de l'acier à haute vitesse) et d'augmenter considérablement la vitesse de rotation (jusqu'à 10 000 - 15 000 tr/min) pour réduire la force de coupe et empêcher le plastique de fondre et de coller à l'outil. 5 axes pour le traitement des plastiques à haute température tels que PEEK ou PEI, il est nécessaire de faire attention au mode de refroidissement, généralement en utilisant une coupe à sec ou une microlubrification (MQL) pour éviter la contamination de la surface par un fluide de coupe soluble dans l'eau.
Conclusion et guide d'action
Multi-axes liés usinage profils ne sont pas simplement empilage de l'équipement, mais un ensemble d'ingénierie systématique couvrant les matériaux, la géométrie, l'outil, le chemin et l'inspection. Pour les ingénieurs, il est recommandé de clarifier la division du travail 3/4/5 axes au stade DFM; Pour l'achat, il faut se concentrer sur les détails du processus du fournisseur et la capacité de contrôle de la conformité de la masse, plutôt que de simplement comparer le nombre d'équipements. Si vous avez des dessins ou des modèles 3D (au format STEP/IGS) de pièces complexes, il est recommandé de lancer immédiatement une demande de renseignements pour obtenir une simulation des paramètres de coupe et des recommandations d'optimisation DFM pour votre matériau spécifique afin d'assurer la double réalisation des nœuds du projet et des objectifs de qualité.



