Lors de l'usinage CNC des pièces de type plaque, la planéité est un indicateur de qualité de base, affectant directement l'écart d'assemblage, les performances d'étanchéité et l'apparence visuelle. Cet article vise les ingénieurs et l'approvisionnement technique, le système analyse la source de l'erreur de planéité, la différence de processus entre le fraisage à 5 axes et le fraisage à 3 axes, l'impact de la sélection des matériaux sur la déformation et fournit des points pratiques de la conception du processus à l'inspection de l'expédition, vous aidant à éviter le risque de superdifférence et à atteindre une cohérence de masse de haute précision.
Exigences de tolérance de planéité et modes de défaillance communs
Dans les pièces de type plaque de précision, les tolérances de planéité sont généralement contrôlées dans un intervalle de 0,01 à 0,05 mm, selon le scénario d'application. par exemple, les exigences de base dans les dispositifs semi-conducteurs sont ≤ 0,02 mm, tandis que les plaques de décoration de boîtier 3C peuvent être assouplies à 0,05 mm.(causé par le relâchement des contraintes internes), arêtes (résidus de contraintes de serrage), ondulations (trajectoire inappropriée de l'outil ou sauts de broche)…Ces défauts sont souvent déjà préfigurés après le grossissement, avant la finition, et sans intervention au stade du processus, le polissage ou le traitement de surface ultérieur amplifiera les imperfections visuelles.
Effet des propriétés du matériau sur le plan de la plaque CNC
Le coefficient de dilatation linéaire, le module d'élasticité et la sensibilité thermique de coupe de différents métaux et plastiques d'ingénierie affectent considérablement la stabilité de la planéité. aluminium (par exemple, 6061-T6) bonne conduction thermique, coupe légère, mais facile à produire une récupération élastique, peut rebondir après le déchargement; acier inoxydable (par exemple, 303) dureté élevée, ténacité, chaleur de coupe facile à conduire à la déformation thermique; laiton (par exemple, C360) couteau collant facile, doit optimiser le refroidissement; plastique d'ingénierie (par exemple, POM, PEEK) grande rétraction thermique, la taille de pré-compensation doit être combinée avec l'épaisseur, la complexité de la forme et l'état du traitement thermique lors de la sélection, évaluer sa taille après usinage.
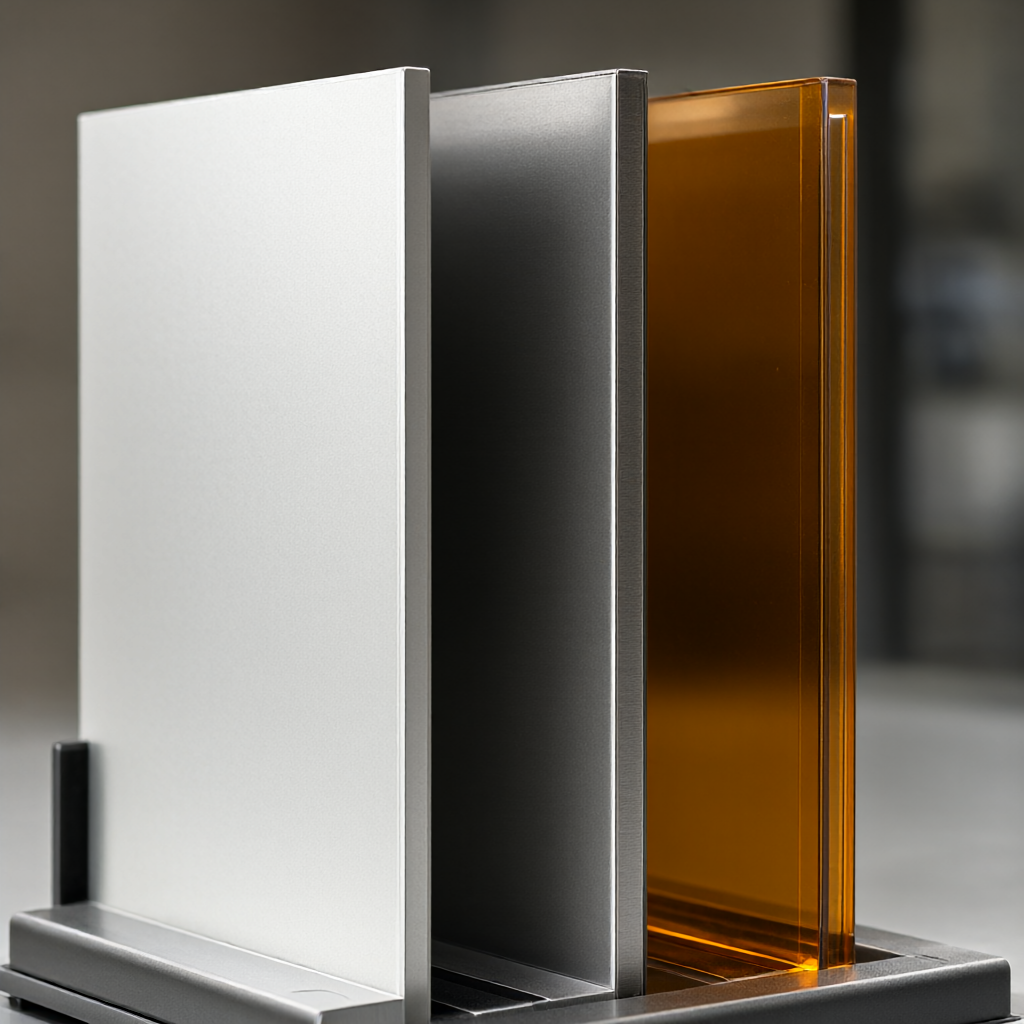
Comparaison des matériaux des plaques CNC communes
Comparaison du processus de fraisage 3 axes vs 5 axes dans le contrôle de la planéité
L'usinage lié à 5 axes peut être effectué en optimisant l'attitude de l'arbre de l'outil, de sorte que l'outil est toujours perpendiculaire à la surface de la pièce, réduisant la composante latérale de la force et améliorant considérablement la planéité de la paroi mince ou de la plaque avec un revêtement biseauté (≤ 15 °). Le fraisage à 3 axes est efficace pour les grands plans, mais dans la cavité profonde ou la zone de bord est susceptible de créer un « couteau de laisser » en raison de la flexion de l'outil, ce qui entraîne une convexité ou une concave.
Différences clés entre le fraisage 3 axes vs 5 axes dans le contrôle de la planéité de la plaque
Dimensions de
3 axes fraisage vertical
5 axes liés fraisage
Épaisseur de plaque applicable
≥ 5 mm (meilleure rigidité)
≥ 3 mm (support pour paroi mince)
La planéité maximale peut être atteinte
± 0,03 mm pour les grandes plaques/± 0,02 mm pour les petites plaques
± 0,01 mm (cohérent dans tout le domaine)
Attitude du couteau
Axe Z vertical fixe
Inclinaison dynamique, maintien d'une coupe normale
Contrôle Edge/Slope
Tendance à des étapes ou des coupes excessives
Transition fluide sans sensation d'escalier
Complexité du clip
Faible, adapté pour le lot
Haute, nécessite une fixation pour coopérer avec le positionnement
Risque d'échec typique
Mid-convexe/mid-concave, ondulé
Interférence avec la barre du couteau, collision de trajectoire (sous réserve de validation CAM)
Points pratiques pour le serrage et le soulagement du stress résiduel
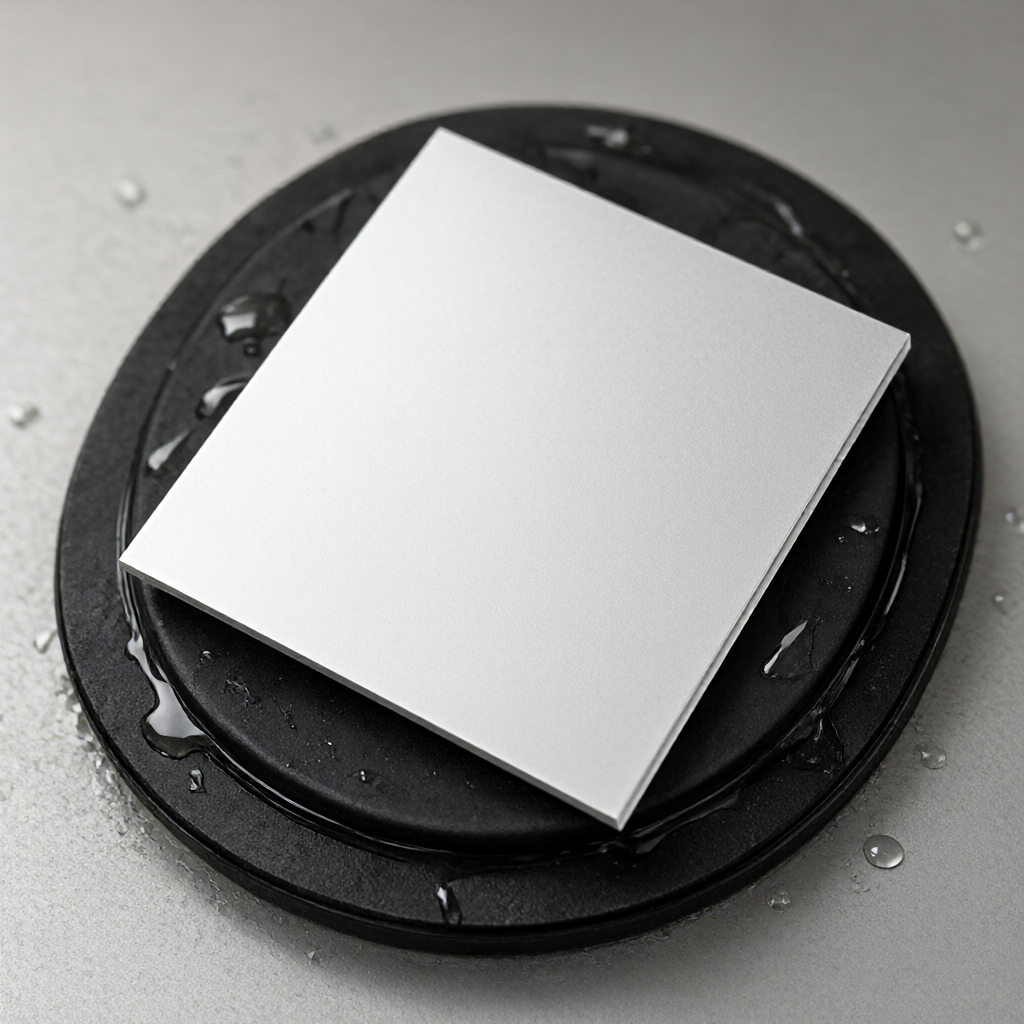
La méthode de serrage détermine directement la déformation de la pièce pendant le processus de coupe. adsorption sous vide ou tapis de serrage flexible est recommandé pour éviter la déformation élastique causée par la compression locale. pour la plaque d'aluminium, il est recommandé de relâcher la force de serrage après le traitement brut, attendre plus de 30 minutes pour que la contrainte se stabilise, puis finition. pièces en acier inoxydable peuvent être utilisées pour la compensation de dilatation thermique: selon le coefficient de dilatation de la ligne de matériau (par exemple, 304 est 17,3 ×10 "/°C), la valeur de compensation du rayon de l'outil est préréglée. lors de l'usinage de la plaque avec une structure de type arbre, la priorité doit être donnée pour s'assurer que la surface de contact de la surface de référence principale est ≥80%, inhibant la déformation.
Schéma du mode de serrage par adsorption sous vide
Contrôle synergique de la finition de surface et de la planéité
Une planéité élevée accompagne souvent le besoin de finition élevée (par exemple Ra≤ 0,4 μm). La rétention de l'usinage brut doit être réservée de 0,1 à 0,2 mm et la finition doit être effectuée avec une petite profondeur de coupe.(ap≤ 0,2 mm), vitesse de rotation élevée (aluminium 8000 - 12000 tr/min), grand rapport d'alimentation (f/z 0,1 - 0,15 mm) stratégie pour éviter l'accumulation de chaleur. sur la sélection de l'outil, une fraise verticale en carbure enduit (comme AlTiN) convient aux pièces en acier, un couteau blanc en aluminium pur convient aux pièces en aluminium pour éviter le collage.
Critères d'inspection des expéditions et pièges d'acceptation communs
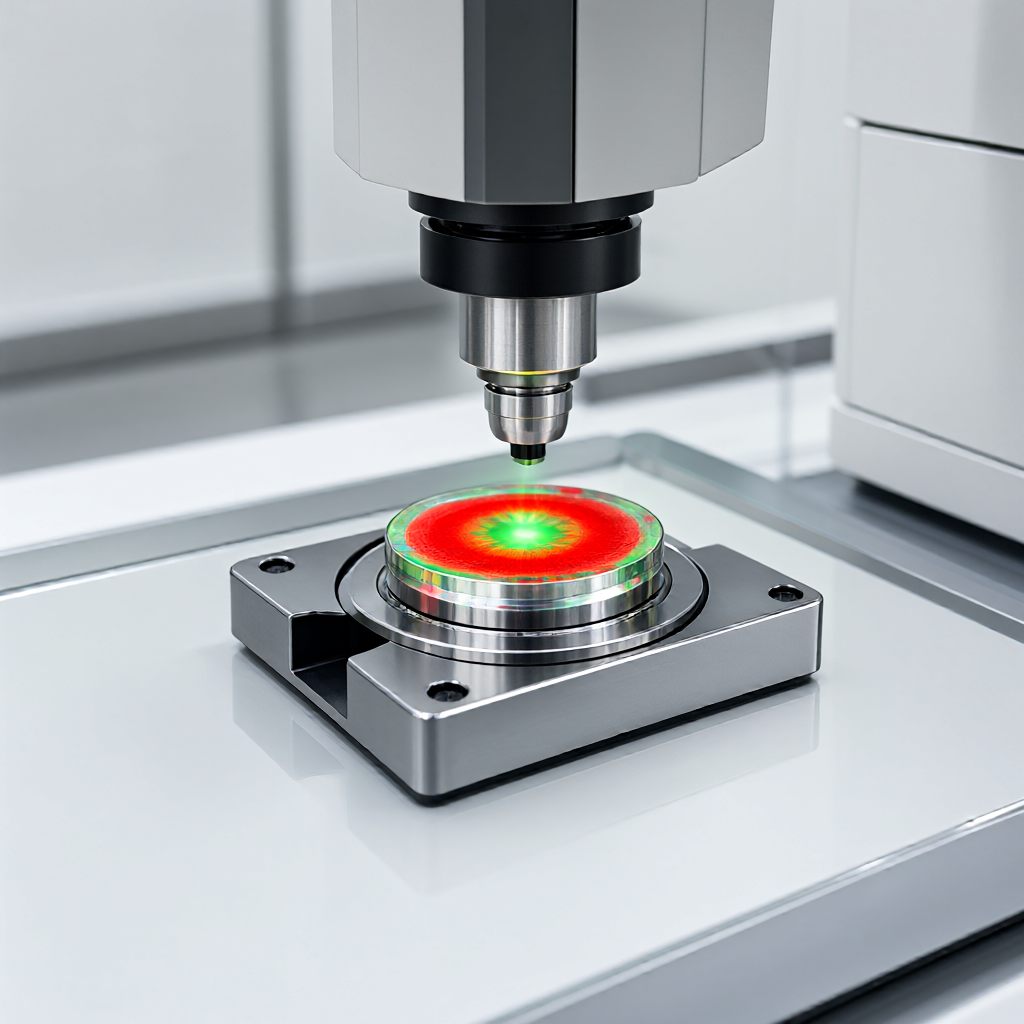
L'acceptation doit être basée sur le symbole de planéité clair du dessin du client (par exemple, 0,02) et la méthode de détection. une machine à mesurer tridimensionnelle (CMM) ou un interféromètre optique planaire est recommandé plutôt qu 'une plaque plate + palpeur seulement. palpeur méthode est susceptible d'erreurs de jugement dues à la pression humaine, en particulier pour Ra
Scénarios de détection optique de planéité de haute précision
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.