





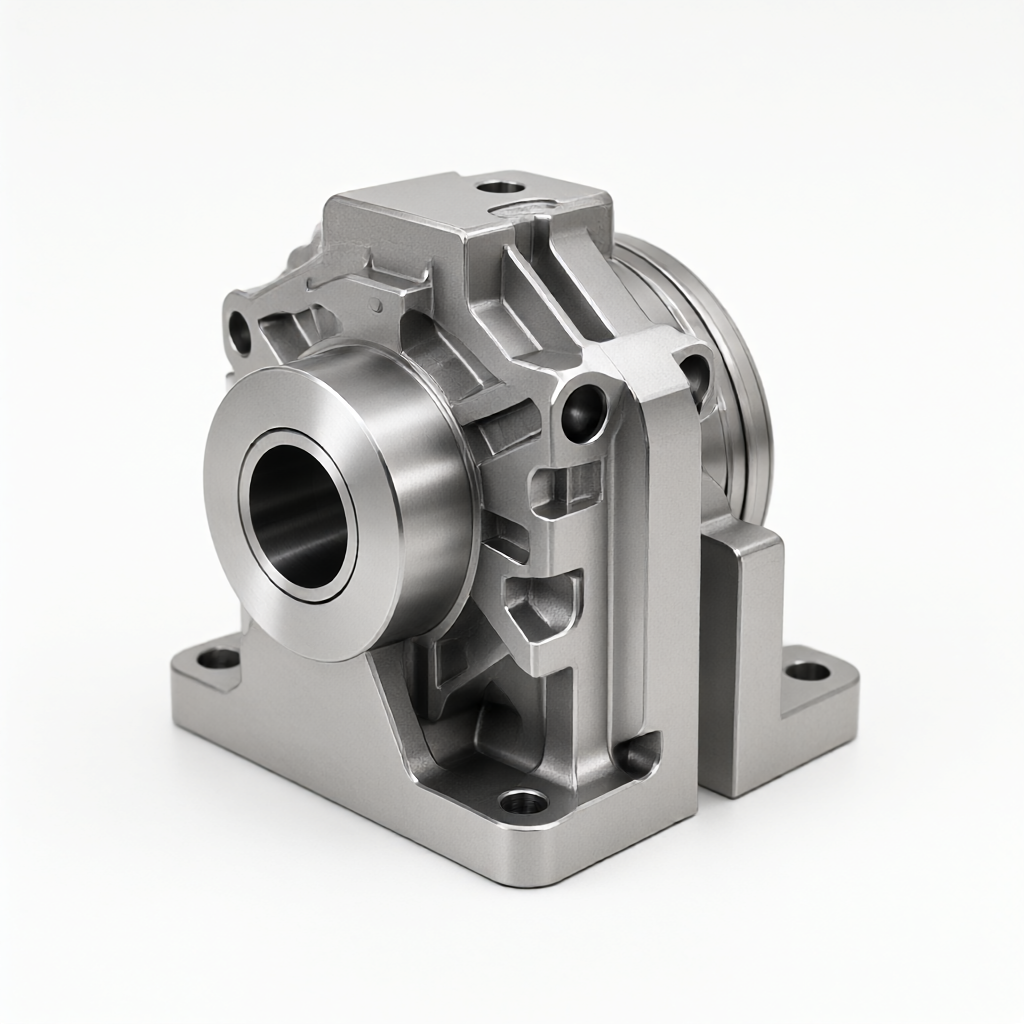
Principes fondamentaux de la conception des outils dans l'usinage CNC de grandes pièces
dans la personnalisation de pièces CNC de précision,Usinage CNC pour les grandes piècesLe plus grand défi n'est pas la coupe elle-même, mais plutôt de savoir comment s'assurer que les grandes pièces restent référencées lors du serrage, du retournement et des procédures ultérieures. Pour les pièces structurelles en aluminium ou en acier de plus de 500mm de longueur ou pesant plus de 50kg, les mandrin à trois griffes traditionnels ou les plaques de pression simples ont tendance à entraîner des déformations sous contrainte qui affectent les tolérances dimensionnelles finales (un intervalle de ± 0,01 mm à ± 0,05 mm est généralement requis).
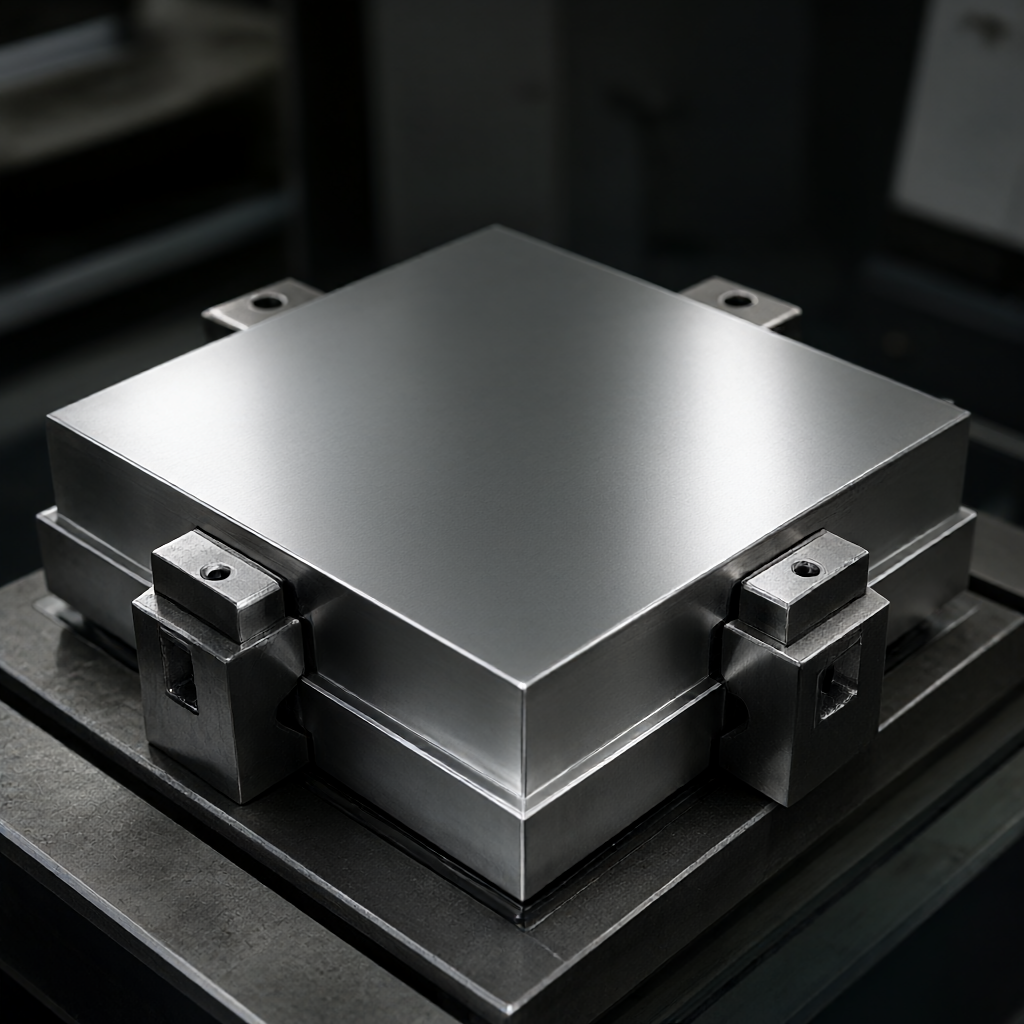
Le cœur de la conception de l'outillage réside dans l'équilibre entre « support et abandon ». Pour les grandes pièces à paroi mince, il est recommandé d'utiliser un support de contact ponctuel plutôt qu 'un contact de surface pour réduire la déformation due aux forces d'adsorption.(environ 23 μm/m·K pour l'aluminium, environ 12 μm/m·K pour l'acier), réserver un espace d'assemblage de 0,1 mm-0,2 mm pour éviter que les pièces ne puissent pas être retirées ou que la taille ne soit trop mauvaise en raison de l'accumulation de chaleur de coupe. en outre, l'outil lui-même doit être suffisamment rigide et sa fréquence naturelle doit éviter la fréquence de coupe de l'axe principal, il est généralement recommandé que la fréquence naturelle de l'outil soit supérieure à 30% de la fréquence d'excitation de coupe pour éviter les empreintes de surface causées par la résonance (Chatter).
Conversion de benchmark et stratégie de clipping secondaire
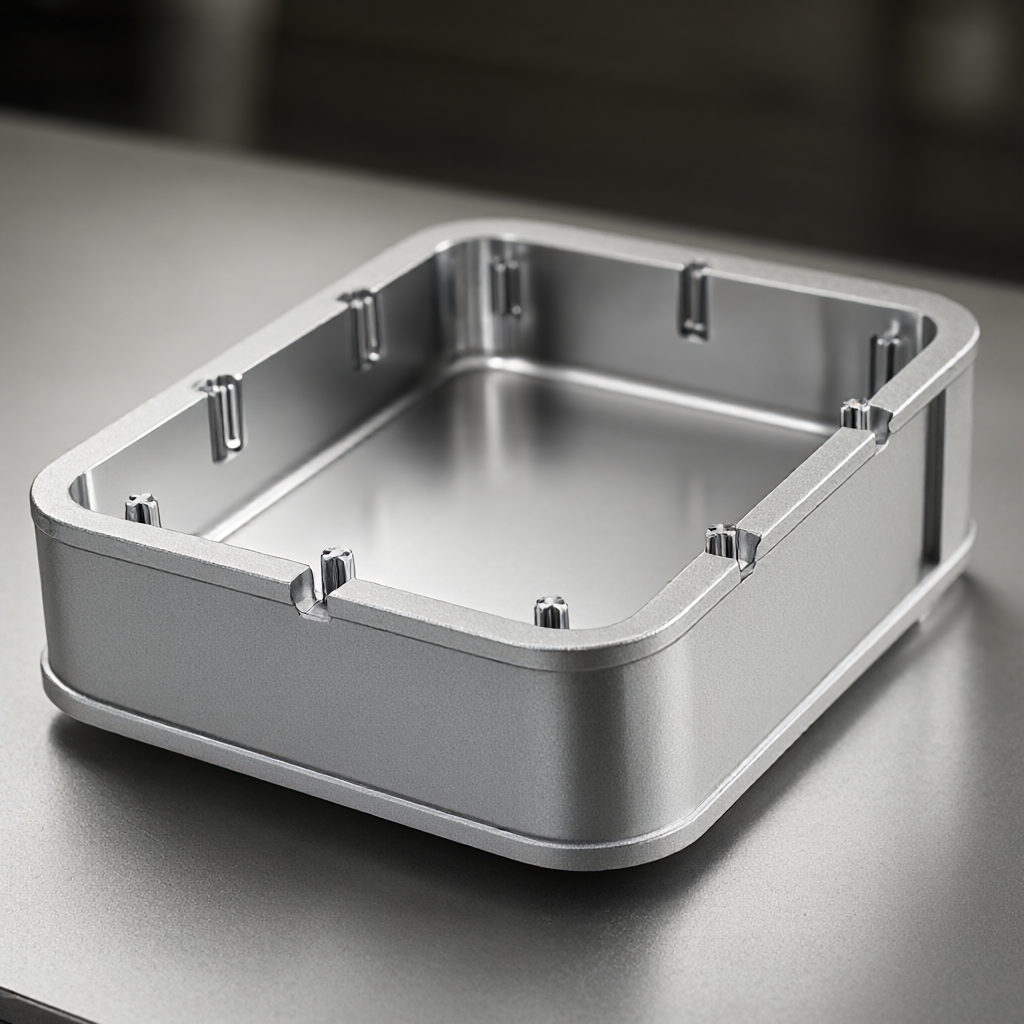
L'usinage de grandes pièces nécessite souvent plusieurs procédures, telles que le fraisage de la face inférieure, puis le retournement des parois latérales et supérieures.Précision du positionnement répété de benchmarkDevenez un indicateur clé. une goupille de positionnement spline personnalisée ou un bloc de positionnement à quatre côtés est recommandé au lieu d'une seule goupille cylindrique pour retenir les cinq clés des six degrés de liberté. pour les grandes coques avec cavité interne, il est recommandé de travailler d'abord la taille principale externe, laissant une marge de 0,2 mm, retournant et finissant l'intérieur, et enfin polissant ou ébavurage uniforme.
Si des surfaces complexes sont usinées avec des liaisons à quatre ou cinq axes, la conception de l'outillage doit tenir compte de l'évitement de l'outillage. pour les centres d'usinage à cinq axes fournis par ShowyMetal, nous recommandons de communiquer avec l'ingénieur au cours de la phase de revue des dessins (DFM) pour marquer les zones d'interférence de l'outil.



