





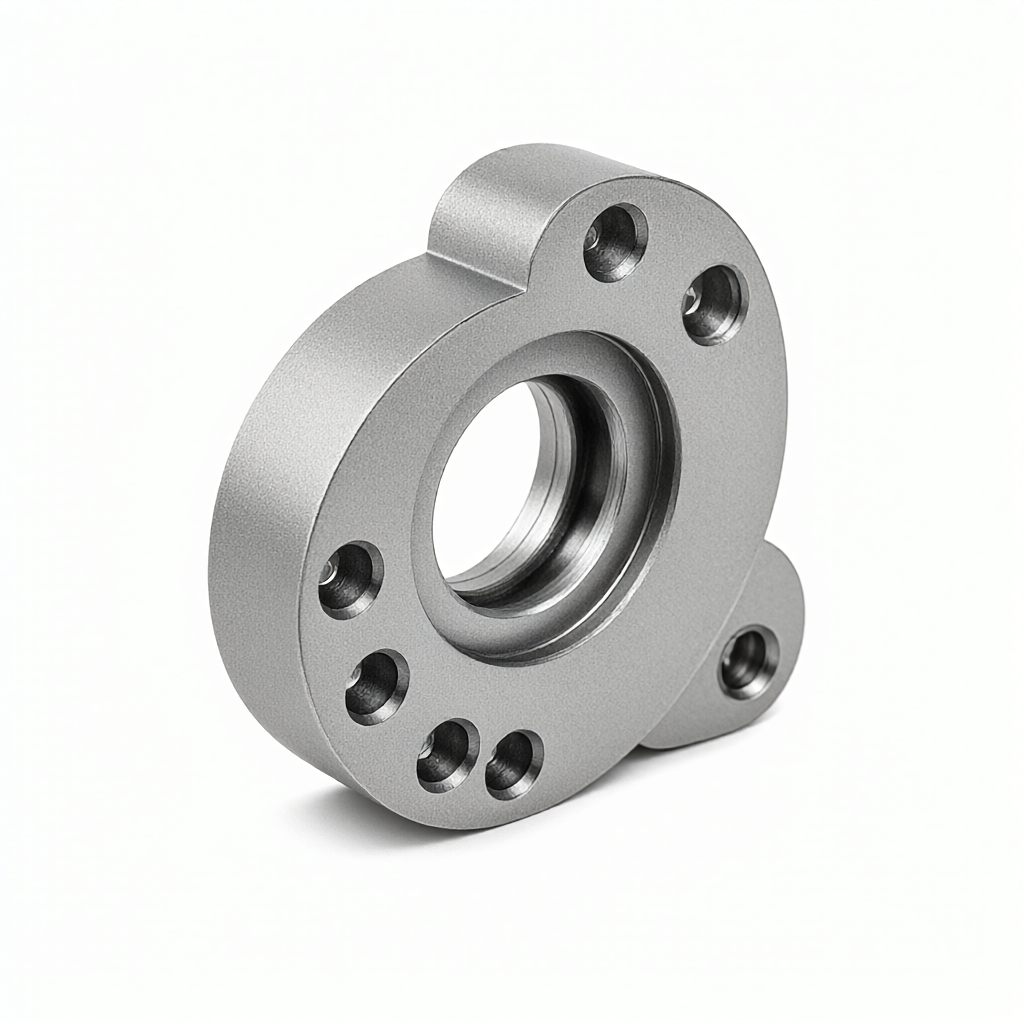
Dans le traitement des pièces aéronautiques, le polissage électrolytique (EP) avant l'anodisation est une étape de prétraitement clé pour éliminer les ondulations de surface laissées par le fraisage, le tournage ou le perçage. pour les pièces structurelles en alliage d'aluminium, il reste souvent des micro-lignes Ra 0,8 - 1,6 μm après la finition mécanique, si l'anodisation directe, la couche de film apparaîtra inégale lumière et obscurité en raison de l'inégalité du matériau de base, la distribution des pores est perturbée, ce qui affecte l'étanchéité à l'air et la résistance à la corrosion. Grâce au polissage électrolytique contrôlé, la rugosité de surface peut être réduite en dessous de Ra 0,4 μm, ce qui améliore considérablement la cohérence de l'apparence du film d'oxyde. Cet article combine l'usinage de précision CNC et la pratique de l'ingénierie de traitement de surface pour analyser la fenêtre des paramètres du processus EP, l'adaptation des matériaux et les points de contrôle synergique avec l'anodisation, aidant les achats et les ingénieurs à évaluer leurs limites applicables et leurs critères d'acceptation.
Mécanisme physique de polissage électrolytique pour éliminer les ondulations de surface et champ d'application
L'essence du polissage électrolytique est la « micro-coupe »: sous un champ électrique DC ou AC, les micro-bosses métalliques se dissolvent préférentiellement en raison de la densité de courant élevée, ce qui permet de réaliser macroscopiquement le remplissage de la vallée. pour Al 7075-T6 et d'autres grades couramment utilisés dans l'aviation, lorsque le substrat Ra ≤ 1,2 μm, EP 1 - 3 minutes peut réduire Ra à 0,3 - 0,5 μm et éliminer plus de 90% des lignes de coupe directionnelles. Si le Ra initial est> 20 μm, il doit d'abord être prétraité avec du papier de verre 320 #ou du polissage vibratoire, sinon EP est susceptible de produire des fosses de surdissolution localisées. acier inoxydable 316L convient également, mais le système d'électrolyte est différent (mélange acide phosphorique-sulfurique) et nécessite une tension plus élevée (12 - 15 V). alliages de cuivre tels que Cu-Ni 90/10 en raison de la conductivité électrique extrêmement forte, doivent être strictement limités densité de courant ≤ 20 A/dm², éviter la déformation par contrainte thermique.
Contrôle des paramètres clés du processus de polissage électrolytique des alliages d'aluminium aéronautiques
La sélection des paramètres doit être liée à la qualité de l'alliage, à la complexité géométrique de la pièce et à l'épaisseur ultérieure du film d'oxydation. Voici une fenêtre de processus typique (basée sur les données mesurées sur la ligne de production ShowyMetal):
| Paramètres | 7075-T6 (pièces structurelles complexes) | 2024-T4 (peau/pièce de cadre) |
|---|---|---|
| Electrolyte pour | Phosphate 40 - 60% en poids, acide sulfurique 10 - 20% en poids. | Phosphate 50 - 70% en poids, acide chromique 2 - 5% en poids |
| Température | 60 - 70 °C | 50 à 60 °C |
| Densité actuelle | 25 - 40 A/dm² | 15 - 25 A/dm² |
| Voltage à | 8 à 12 V | 10 à 15 V |
| Temps de traitement | 60 - 180 s | 90 - 240 s |
| Attente de Ra | ≤ 0,4 μm | ≤ 0,5 μm |
Remarque: 7075 est sujet à la fragilisation par l'hydrogène, il est nécessaire de neutraliser le rinçage et de contrôler le temps de séjour immédiatement après l'EP.< 60 s;2024 因含铜相,EP 液需定期补充铬酸维持钝化膜,否则表面易发黄。
Trois points clés pour le contrôle synergique de l'électrolyse et de l'anodisation
1. L'épaisseur du film correspond à la planéité du substrat
Les joints aéronautiques nécessitent un film d'oxyde de 8 à 12 μm et une classe d'étanchéité à l'air ≥ AS9102 Classe C B, le substrat Ra doit être ≤ 0,4 μm. Si Ra est toujours> 0,6 μm après EP, le film d'oxyde est mince dans la vallée ondulée et sujet aux microfissures. Il est recommandé d'ajouter 30 s de lavage alcalin (5% NaOH, 40 °C) après EP pour éliminer les résidus d'électrolyse, puis de décapage et d'activation (2% HNO) pour assurer une interface propre.
2. Influence des fluctuations de tension sur l'uniformité des pores de la membrane
Si l'ondulation de l'alimentation est> 5%, la densité de courant dans la micro-zone est inégalement répartie, ce qui entraîne une sursolubilité ou une sous-solubilité locale, formant un défaut "fisheye". choisissez une source de courant constant plutôt qu 'une source de tension constante et contrôlez l'ondulation dans la région.< 1%。对于带深腔结构,需设置辅助阴极棒确保电场均匀。
3. Politique de contrôle de la conformité des lots
Parmi les 72 lignes de production CNC, le processus EP met en place indépendamment 2 cellules spéciales pour éviter les interférences multi-cavités. chaque premier lot utilise un interféromètre à lumière blanche pour mesurer Ra (amplification 10×, moyenne de 5 points) et enregistrer Cpk ≥ 1,33. l'électrolyte est renouvelé tous les 20 lots, la concentration en ions Fe/Al est surveillée ≤ 10 g/L, empêchant l'accumulation d'impuretés de réduire l'efficacité du polissage.

Modes de défaillance communs et schémas d'évitement
- Pit localRaison-dépassement de la densité de courant ou surchauffe locale de l'électrolyte; contournement-réduction de J à 25 A/dm², augmentation de la vitesse de rotation de la palette à 300 tr/min.
- Brouillard à la surfaceRaison-rinçage incomplet après EP, oxydation résiduelle du brouillard acide; évitement-rinçage à contre-courant tertiaire (eau pure → eau désionisée → eau pure), temps total ≥ 2 minutes.
- Faible adhérence de la membraneRaison-après EP pas de décapage en temps opportun pour l'activation, barrière de film de passivation de surface; contournement-après EP, le décapage est terminé dans les 10 minutes pour éviter l'oxydation naturelle.
Effets différentiels des différents procédés de traitement sur l'effet de polissage électrolytique
La surface arrière du fraisage CNC (liaison 5 axes) est principalement isotrope avec des lignes courtes, Ra 0,8 - 1,2 μm, EP répond bien; pièces tournées avec des lignes longues axiales Ra jusqu'à 1,5 - 2,0 μm, nécessitant d'abord un broyage directionnel par une bande de 400 #avant EP; la classe d'arbre de traitement de la piste (Ø3-Ø10 mm) est vulnérable aux marques d'épée causées par une mauvaise élimination des copeaux, il est recommandé de passer à un broyage micromètre 320 #au lieu d'un EP direct pour empêcher la concentration de contrainte micro-entaille.< 0.5 mm 内圆角,EP 液渗透性差,应拆分为平面件处理或改用化学抛光。

Critères d'acceptation et recommandations de méthodes d'essai
Les clients aéronautiques citent généralement AMS 2750 ou Enterprise Spec pour exiger un Ra ≤ 0,4 μm, aucune fosse visible et aucune aberration chromatique après EP. combinaison de tests recommandée:(1) interféromètre à lumière blanche (ZMap3D) pour mesurer Ra, Rz, zone d'échantillonnage 3×3 mm, ≥5 points;(2) microscope stéréoscopique 10× pour vérifier la distribution des micropores;(3) test de Baxter (ASTM D3363) Vérifiez que la force de liaison du film d'oxyde ultérieur est ≥ 5B. ShowyMetal est équipé de tridimensionnels, d'un rugosimètre et d'un équipement de mesure optique, et peut fournir un rapport d'essai à grande échelle avec une carte de distribution de Ra post-EP sur demande de commande.

Quand un polissage électrolytique est nécessaire plutôt qu 'un polissage chimique ou mécanique
Le polissage mécanique (vibration/meulage) est très efficace pour les pièces planes, mais faible pour les cavités profondes et les pièces profilées et facilement déformables; le polissage chimique (CP) peut gérer des géométries complexes, mais la limite supérieure de contrôle Ra est d'environ 0,5 à 0,8 μm, et le traitement des déchets liquides est coûteux;EP est meilleur rapport qualité-prix dans les scénarios Ra ≤ 0,4 μm et nécessite une finition élevée (classe visuelle A). Si la pièce est en titane, EP ne convient pas, il faut passer à la combinaison mécanique +CP. Il est recommandé de prendre des décisions intégrées en fonction du matériau, de la complexité géométrique, de la cible Ra et de la taille du lot.
Est-ce que le polissage électrolytique fonctionne avec toutes les nuances d'aluminium aéronautique?
7050, 7085 et d'autres systèmes à haute résistance peuvent EP, mais doivent réduire la densité de courant de 10 - 15% et réduire le temps;5086 en raison de la teneur élevée en magnésium, EP est susceptible de produire des dépôts de sels de magnésium, la température de l'électrolyte doit être augmentée à 75 °C et le rinçage doit être renforcé. paramètres spécifiques doivent être vérifiés à l'essai.
Peut-on sauter le décapage après l'anodisation électrolytique?
Non recommandé. il existe un film micropassif sur la surface de l'EP, l'oxydation directe peut entraîner une épaisseur de film inégale et des fluctuations de porosité. processus standard est EP→ neutralisation et rinçage → activation par décapage (2% HNO-, 20 - 30 s) → pré-électrolyse → oxydation, ce qui peut améliorer la force de liaison du film et la résistance à la corrosion.
Comment déterminer la fréquence de remplacement de la solution de polissage électrolytique en production de masse?
Surveillance basée sur une concentration totale d'ions Al/Fe ≤ 10 g/L et un pH de 0,5 à 10. normalement, le lot 7075 doit être remplacé toutes les 20 à 25 pièces, 2024 en raison de la précipitation rapide de la phase contenant du cuivre, toutes les 15 à 18 pièces doivent être complétées par de l'acide chromique et surveillées pour la conductivité.
Le polissage électrolytique peut-il éliminer les pores des pièces en aluminium moulées à chaud?
Non. EP agit uniquement sur le profil microscopique de la surface, les pores internes doivent être éliminés par moulage sous vide ou traitement thermique. si la surface a des pores de précipitation, EP élargira son ouverture, il est recommandé de traiter la solution solide à 200 - 240 °C avant d'évaluer la faisabilité de EP.
Comment présenter des exigences techniques claires pour l'électropolissage + anodisation à un fournisseur?
Indiquer sur les dessins: (1) Ra cible ≤ 0,4 μm;(2) paramètres du procédé EP (tension, temps, type d'électrolyte);(3) épaisseur du film d'oxyde (par exemple 10±1 μm) et exigences d'étanchéité des pores;(4) critères d'essai (interféromètre à lumière blanche + essai en centaines);(5) conformité du lot Cpk ≥ 1,33.
En résumé, le polissage électrolytique, en tant que prétraitement clé avant l'anodisation des alliages d'aluminium aéronautiques, sa valeur fondamentale réside dans le contrôle stable de la rugosité de la surface en dessous de Ra 0,4 μm, garantissant ainsi la cohérence de l'apparence du film d'oxyde et la fiabilité fonctionnelle. Si vous avez des pièces en aluminium aéronautique avec des cavités profondes ou des structures profilées en main, vous pouvez envoyer des dessins 2D/3D à l'équipe d'ingénierie de ShowyMetal et nous recommanderons des fenêtres de paramètres EP et des schémas de processus complets basés sur l'analyse DFM, prenant en charge l'épreuve en petites quantités avec une livraison en masse de 15 à 25 jours.



