





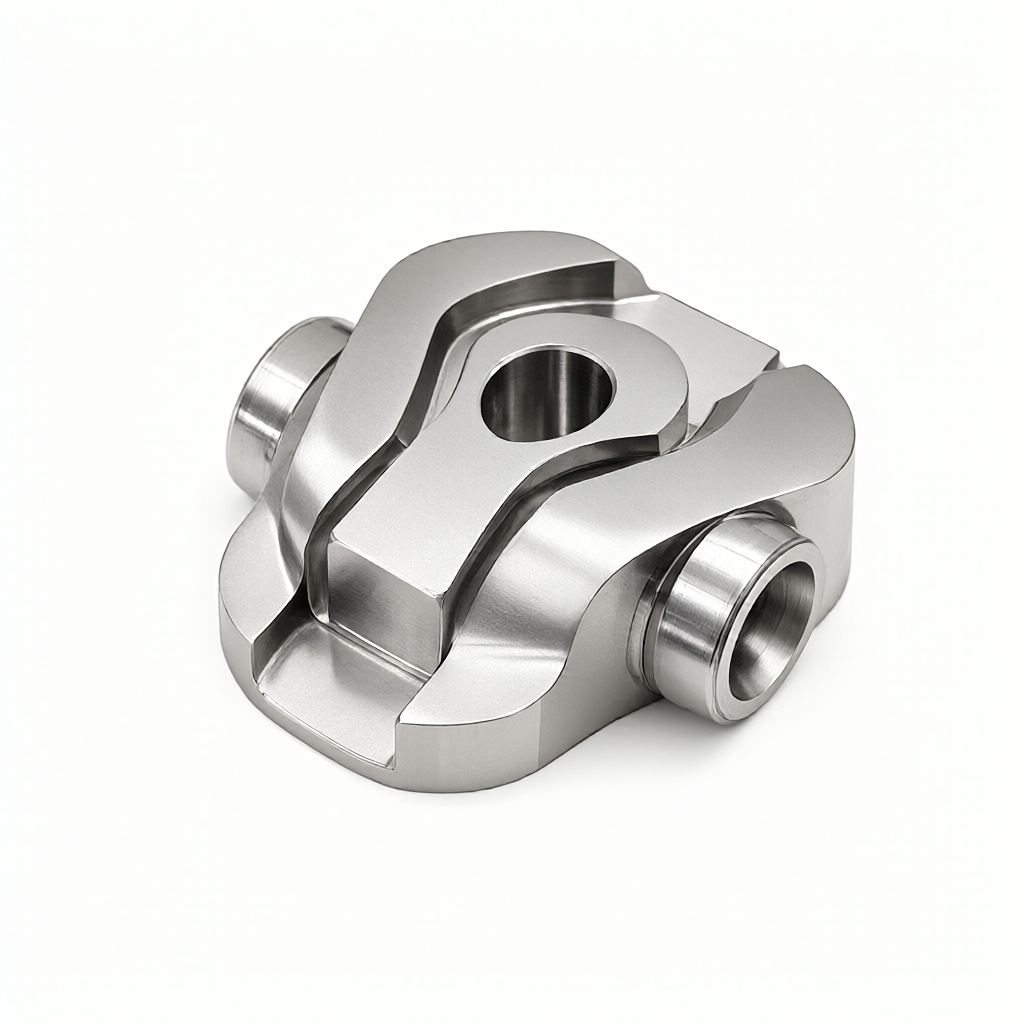
Analyse des propriétés d'usinage et du mécanisme d'usure des outils en acier inoxydable 155PH
L'acier inoxydable 155PH est un acier inoxydable martensitique durci par précipitation de qualité aéronautique, connu pour sa haute résistance et sa bonne résistance à la corrosion, mais sa tendance extrêmement élevée au durcissement et à la résistance à la coupe entraîne une difficulté d'usinage beaucoup plus élevée que celle des aciers inoxydables conventionnels tels que 303, 316L, etc. En tant que fabricant de pièces CNC personnalisées de précision, nous devons effectuer une évaluation complète des caractéristiques métallurgiques, de la sélection des outils et de la stratégie paramétrique lorsque nous traitons de tels matériaux difficiles. Le cœur du mot clé principal « difficulté d'usinage de l'acier inoxydable 155PH » réside dans l'équilibre entre la dureté (HRC 40-45) et l'intégrité de la surface, en évitant les défaillances par fatigue dues à la contrainte de traction résiduelle. cet article analysera ses caractéristiques mécaniques de coupe et optimisera les trajectoires basées sur la pratique de l'ingénierie.
Influence spécifique des propriétés du matériau sur la force de coupe
155PH dans l'état de solution solide (état recuit) dureté est d'environ HRC 30, après le traitement de vieillissement à HRC 40-45, en même temps que le phénomène de durcissement de l'usinage significatif. sa résistance à la traction peut atteindre plus de 2000 MPa, la limite d'élasticité est proche de 1800 MPa. Cette caractéristique de renforcement élevé conduit directement à une augmentation de la force de coupe de 30% à 50%, et les copeaux sont intermittents, faciles à provoquer des vibrations et des lames d'outil. En outre, le matériau a une faible conductivité thermique (environ 14 W/m·K), la chaleur de coupe est difficile à transporter à travers les copeaux, environ 80% de la chaleur reste à la surface de la pièce, ce qui est extrêmement susceptible de causer une usure thermique de l'outil et une déformation thermique de la pièce. pour les pièces aérostructurales, cet effet thermique, s'il n'est pas contrôlé, peut entraîner une différence de taille excessive et l'expansion des microfissures de surface.
- Haute ténacité:Le taux d'extension de 155PH est faible (environ 4-6%), mais l'énergie de rupture est encore plus élevée que celle des matériaux fragiles, ce qui entraîne une grande déformation plastique de la couche de coupe et une consommation d'énergie élevée.
- Tendance au couteau collant:À haute température, les éléments du groupe du fer sont faciles à se lier par diffusion avec l'acier à grande vitesse ou le carbure ordinaire, ce qui aggrave l'usure du couteau collant.
- Sensibilité au stress résiduel:Les pièces aéronautiques sont extrêmement exigeantes en matière d'intégrité de surface et une coupe incorrecte peut entraîner une contrainte de traction résiduelle et réduire la durée de vie en fatigue.
Sélection de matériaux d'outils et stratégie de correspondance de revêtement
Pour les caractéristiques élevées d'usure des particules abrasives et d'usure oxydative de 155PH, le choix du matériau de l'outil détermine directement le coût et l'efficacité de l'usinage. carbure conventionnel (classe K ou N), bien que haute résistance, n'a pas assez de ténacité à haute température et est susceptible de s'effondrer. par conséquent, nous recommandons l'utilisation d'un outil en carbure intégral avec revêtement PVD AlTiN ou TiAlN, ce type de revêtement peut former une couche protectrice dense Al 'O' à haute température, résistant efficacement à l'oxydation et réduisant le coefficient de frottement. Pour l'usinage à cavité complexe, les outils CBN (nitrure de bore cubique) présentent une excellente stabilité dimensionnelle à des vitesses de coupe sèche élevées, mais leur coût est plus élevé et ils ne sont généralement utilisés que pour les processus de finition ou de goulot d'étranglement. De plus, sur les paramètres géométriques de l'outil, il est recommandé d'utiliser un angle avant négatif (-6° à-8°) pour améliorer la résistance de la lame et un angle de décalage principal fixé à 45° ou 58° pour optimiser l'espace de décharge.

| Type de couteau | Scénarios applicables | Avantages | Limitation de la |
|---|---|---|---|
| Carbure intégral +Tialn | Traitement brut, semi-fini | Bon rapport qualité-prix et bonne durabilité | Un peu moins de stabilité thermique à haute vitesse |
| Couteau CBN microparticule | Finition, haute finition | Excellente stabilité dimensionnelle et résistance à l'oxydation | Coût extrêmement élevé, risque de fragilité |
| Carbure +AlCrN | Haute dureté finition (HRC45+) | Résistance à haute température plus forte que le TiAln | Les effets sur la contrainte résiduelle de surface doivent être surveillés |
Optimisation des paramètres de coupe et systèmes de lubrification refroidis
Lors de l'usinage de 155 PH, suivez le principe d'usinage brut de "basse vitesse, grande profondeur de coupe" et le principe d'usinage de finition de "haute vitesse, petite profondeur de coupe". La vitesse de coupe recommandée (Vc) pour l'usinage brut est de 80 - 120 m/min, le débit d'alimentation (fz) est de 0,08 - 0,12 mm/tooth, en utilisant un fluide de coupe à basse température ou un système MQL (micro-lubrification). Phase de finition, pour contrôler la rugosité de la surface à Ra 0,4 - 0,8 μ m, Vc peut être augmenté à 150 - 200 m/min, mais doit être associé à un refroidissement adéquat pour supprimer l'usure du rayon de la pointe. il convient de noter que 155 PH est sensible au mode de refroidissement, et une grande quantité de fluide de coupe traditionnel peut entraîner une contrainte thermique inégale de la pièce; il est recommandé d'utiliser une perceuse à froid interne sous pression ou MQL, qui peut à la fois éliminer la chaleur et éviter la microfissuration de la pièce. Pour les pièces de type arbre allongé, une structure de support est nécessaire pour empêcher le flottement, ce qui peut réduire considérablement la durée de vie de l'outil et détériorer la qualité de la surface.
Recommandations pour les paramètres clés
- Vitesse de rotation de la broche:Selon le calcul du diamètre du couteau, assurez-vous que Vc est dans la plage recommandée, évitez l'accumulation de chaleur causée par une faible profondeur de coupe à rotation élevée.
- Quantité de couteau mangé sur le dos (ap):4-6 mm est souhaitable pour l'usinage brut, 0,3 - 0,5 mm pour la finition.
- Coupe sèche/humide:Les pièces aéronautiques nécessitent généralement pas de résidus d'huile ou des exigences de lubrification spécifiques, qui doivent être clairement spécifiées par le client.
Contrôle de l'intégrité de surface et gestion du stress résiduel
Dans la chaîne d'approvisionnement aéronautique, les pièces doivent non seulement être qualifiées en taille, mais aussi en surface sans défaut et sans contrainte de traction résiduelle.155 PH Après usinage, la couche de surface produira des changements micro-organisationnels, si la contrainte de traction résiduelle est trop grande, elle induira une fissuration par corrosion sous contrainte (SCC).(recommandé 0,2 - 0,5 mm) et l'utilisation d'un outil de haute finition pour réduire la valeur de crête et de creux de surface. en termes de détection, la diffraction des rayons X (XRD) est utilisée pour mesurer la contrainte résiduelle, en veillant à ce qu 'elle soit dans un état de contrainte de compression ou proche de zéro. en outre, la détection de la rugosité de surface nécessite l'utilisation d'un interféromètre électrique à lumière blanche ou d'un rugosimètre de contact, le paramètre S est réglé pour éviter la mauvaise orientation d'une seule valeur Ra. Si une contrainte de traction locale est trouvée, il est généralement nécessaire d'ajouter un traitement de trempe à basse température ou de renforcement par impact laser (LSP) au processus ultérieur, mais cela nécessite une confirmation conjointe du processus avec le client.

Modes de défaillance communs et schémas d'évitement technique
Dans la production réelle, les modes de défaillance courants pour les pièces 155PH comprennent le transfert de marques d'outil, les brûlures de surface et la fissuration sous contrainte. le transfert de marques d'outil est principalement causé par la passivation de l'outil ou des paramètres inappropriés, nécessitant la mise en place d'un système de surveillance en ligne ou de remplacement périodique. Les brûlures de surface proviennent souvent d'un refroidissement insuffisant ou d'une vitesse de rotation trop basse, ce qui entraîne une température locale supérieure à la température de retour du matériau, modifiant la dureté. Pour les problèmes de conformité des lots, nous recommandons la mise en place d'un tableau SPC (contrôle statistique des processus), le suivi des valeurs Cpk pour les dimensions critiques et la rugosité de surface, l'intervention immédiate pour ajuster le processus lorsque le Cpk est inférieur à 1,33. cette maintenance préventive garantit la fiabilité des pièces de qualité aéronautique mieux qu 'une inspection post hoc.
Maintien de la précision et essentiels de contrôle dans la production de masse
Dans la production en série de pièces aéronautiques, de légères différences entre les lots de matériaux peuvent entraîner des fluctuations dans le comportement de traitement. nous mettons en œuvre l'inspection entrante (IQC) pour vérifier la valeur de dureté et la composition chimique dans le certificat de matériau. première liaison de confirmation de pièce, nécessite une inspection à grande échelle à l'aide d'une machine à mesurer tridimensionnelle (CMM) et se concentre sur la vérification de la coaxialité, la planéité et d'autres tolérances de forme. Dans le processus, tous les 50-100 pièces sont soumises à une inspection complète ou à un contrôle d'échantillonnage de taille critique, à l'aide d'un projecteur optique ou d'un scanner laser pour la mesure sans contact, afin d'éviter que l'aiguille de mesure de contact ne raye la surface de haute finition. avant l'expédition, en plus de l'inspection dimensionnelle conventionnelle, il est nécessaire d'effectuer un test de pénétration (PT) ou un test magnétique (MT) pour détecter les microfissures. Pour les traitements de surface ultérieurs tels que l'anodisation ou la galvanoplastie, il est nécessaire de réserver une marge de traitement correspondante et de communiquer l'effet de la composition du liquide du réservoir de traitement sur le film passif de surface à 155PH.

FAQ et FAQ
Qu 'en est-il du noircissement de la surface après usinage de l'acier inoxydable 155PH?
Le noircissement de la surface est généralement dû à une oxydation à haute température ou à des résidus de fluide de coupe. il est recommandé de vérifier si la vitesse de coupe est trop basse pour causer des difficultés à éliminer les tumeurs pelliculaires, ou si le débit MQL est insuffisant. ajuster le mode de refroidissement et augmenter la marge de finition, si cela s'est produit, il peut être réparé par polissage mécanique ou nettoyage au laser.
Quelle est la partie de l'outil qui s'use le plus rapidement lors de l'usinage à 155PH?
Habituellement dans l'arc de cercle de la pointe et la zone d'usure de flank. en raison de la dureté élevée du matériau et de la mauvaise conductivité thermique, la dissipation thermique avancée est difficile et facile à produire une fissure thermique. il est recommandé d'utiliser un outil avec un petit rayon d'arc de cercle de la pointe (R0, 2-R0, 3 mm) et de coopérer avec un angle de tranchant pour réduire la force de coupe.
Comment puis-je évaluer le risque de vie en fatigue d'une pièce de 155PH?
En plus de la tolérance dimensionnelle, il est nécessaire de prêter attention à l'état de contrainte résiduelle de surface. confirmer la surface comme contrainte de compression ou faible contrainte de traction par le test XRD. s'il existe des signes de propagation de fissure microscopique, une analyse métallographique doit être effectuée pour vérifier l'intégrité du tissu et, si nécessaire, un test de particules magnétiques pour éliminer les fissures de surface.
155PH peut-il être soudé avec d'autres matériaux métalliques?
155PH mauvaise soudabilité, facile à produire des fissures à froid, nécessaire pour préchauffer et contrôler strictement la teneur en hydrogène. généralement, les pièces aéronautiques sont plus souvent connectées mécaniquement ou soudées par diffusion. si vous devez souder, il est recommandé de choisir un matériau de remplissage à base de nickel et de vieillissement post-soudage pour éliminer la contrainte.
Comment contrôler la dérive dimensionnelle de 155PH en production de masse?
La dérive dimensionnelle provient principalement de l'usure de l'outil non compensée ou des fluctuations de la dureté du matériau. Mettre en œuvre une gestion stricte de la durée de vie de l'outil et des procédures de compensation en ligne. Dans le même temps, assurez-vous que les fournisseurs de matériaux fournissent des lots de dureté stables et effectuent une mesure d'épaisseur ou un contrôle d'échantillonnage de la dureté sur les ébauches avant le traitement, en ajustant les paramètres de coupe en fonction de la dureté mesurée.
Conclusion et propositions de coopération
Le défi de l'usinage de l'acier inoxydable 155PH est d'équilibrer l'efficacité, la précision et l'intégrité de la surface. grâce à la sélection scientifique des outils, à l'optimisation des paramètres et à un système d'inspection rigoureux, le risque de défaillance peut être efficacement évité et les exigences strictes des pièces de qualité aéronautique peuvent être satisfaites. ShowyMetal dispose de 72 équipements CNC et d'une capacité d'inspection complète, ce qui lui permet de travailler avec des matériaux difficiles. Si vous avez des besoins d'usinage pour 155PH ou d'autres pièces en alliage spécial, bienvenue à fournir des dessins pour communiquer avec notre équipe d'ingénierie, nous vous fournirons une analyse DFM gratuite et des conseils de processus pour vous aider à optimiser votre plan de conception et assurer la cohérence et la fiabilité de la production en série.



