





Guide technique pour la coupe à sec et la microlubrification des pièces en acier de haute dureté usinées CNC pour les pièces aéronautiques
Dans le domaine de l'aérospatiale, alliage de titane avec des pièces d'acier ultra-haute résistance en raison de sa résistance spécifique supérieure et des propriétés de fatigue sont largement utilisés dans les trains d'atterrissage, supports de moteur et autres éléments structurels clés. cependant, ce type de matériau a une dureté élevée, une mauvaise conductivité thermique, la coupe totale humide traditionnelle en raison de la mauvaise évacuation des copeaux et du risque de résidus à haute température, a été progressivement coupé à sec.(Dry Machining) remplacé par le processus de microlubrification (MQL). En tant que fabricant de pièces CNC de précision personnalisées, nous définissons les paramètres de coupe en fonction des exigences de qualité et de tolérance des matériaux dans la production en série afin d'obtenir une finition élevée et une cohérence de volume tout en garantissant une précision dimensionnelle de ± 0,01 mm.
Défis de coupe et modes de défaillance pour les pièces en acier à haute dureté
Acier ultra-haute résistance de qualité aéronautique (tels que 4340, 1540, etc.) la dureté est généralement dans la gamme HRC40-HRC60, la tendance à durcir les copeaux est évidente. si les paramètres de coupe ne sont pas appropriés, les modes de défaillance suivants sont extrêmement susceptibles de se produire:
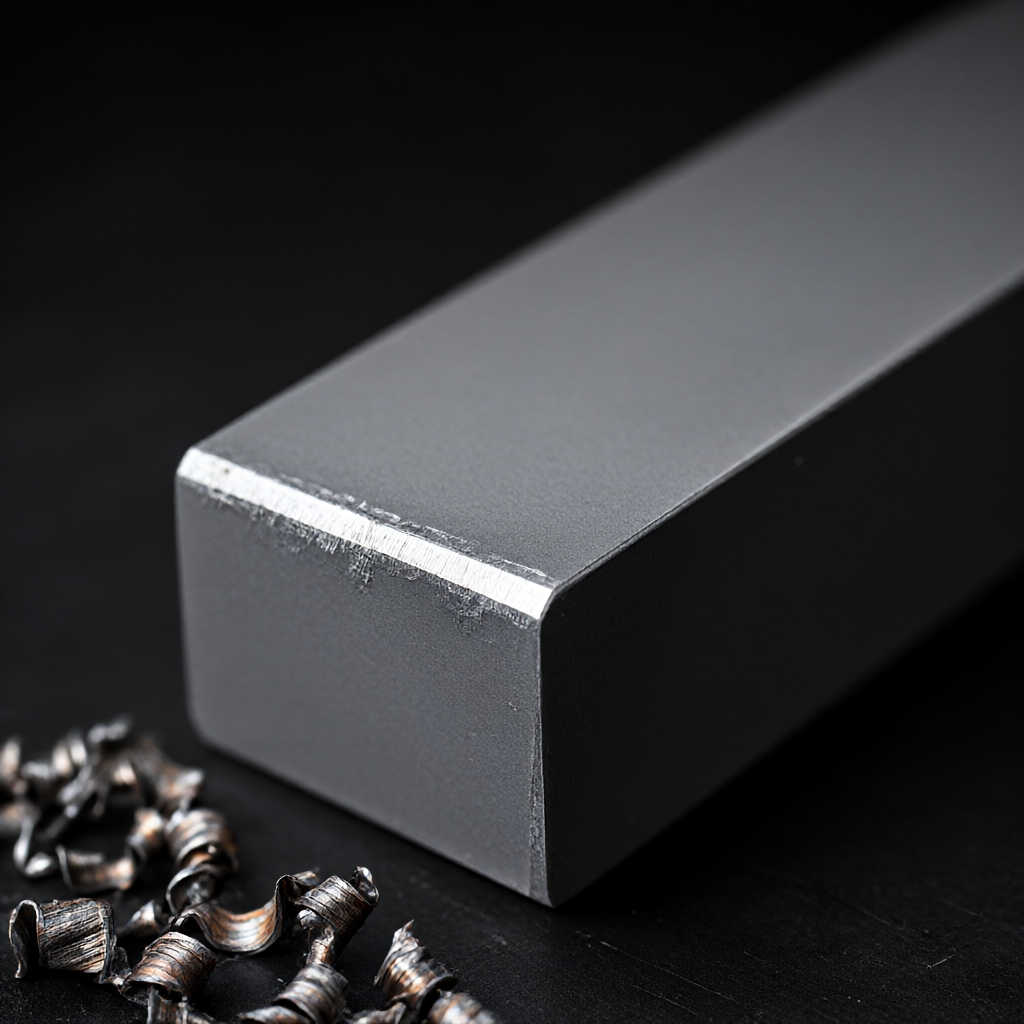
- Couteau Crash Blade et Crescent Marks: La voie de dissipation de chaleur sous la coupe sèche est unique et la température de la zone de coupe augmente fortement, ce qui entraîne l'écaillage du revêtement d'alliage résistant à l'usure de l'outil ou le ramollissement de la matrice.
- Déformation thermique de la pièce: Les contraintes résiduelles sont inégalement réparties, après le traitement, il y a une dérive dimensionnelle après le placement pendant un certain temps, au-delà de la bande de tolérance ± 0,01 mm.
- Microfissures à la surface: Le frottement des copeaux raye à plusieurs reprises la surface traitée, affectant la durée de vie en fatigue, en particulier dans l'acceptation de l'aviation est un défaut grave.
Principe de coupe à sec versus micro-lubrification (MQL)
La coupe à sec: un équilibre entre efficacité et respect de l'environnement
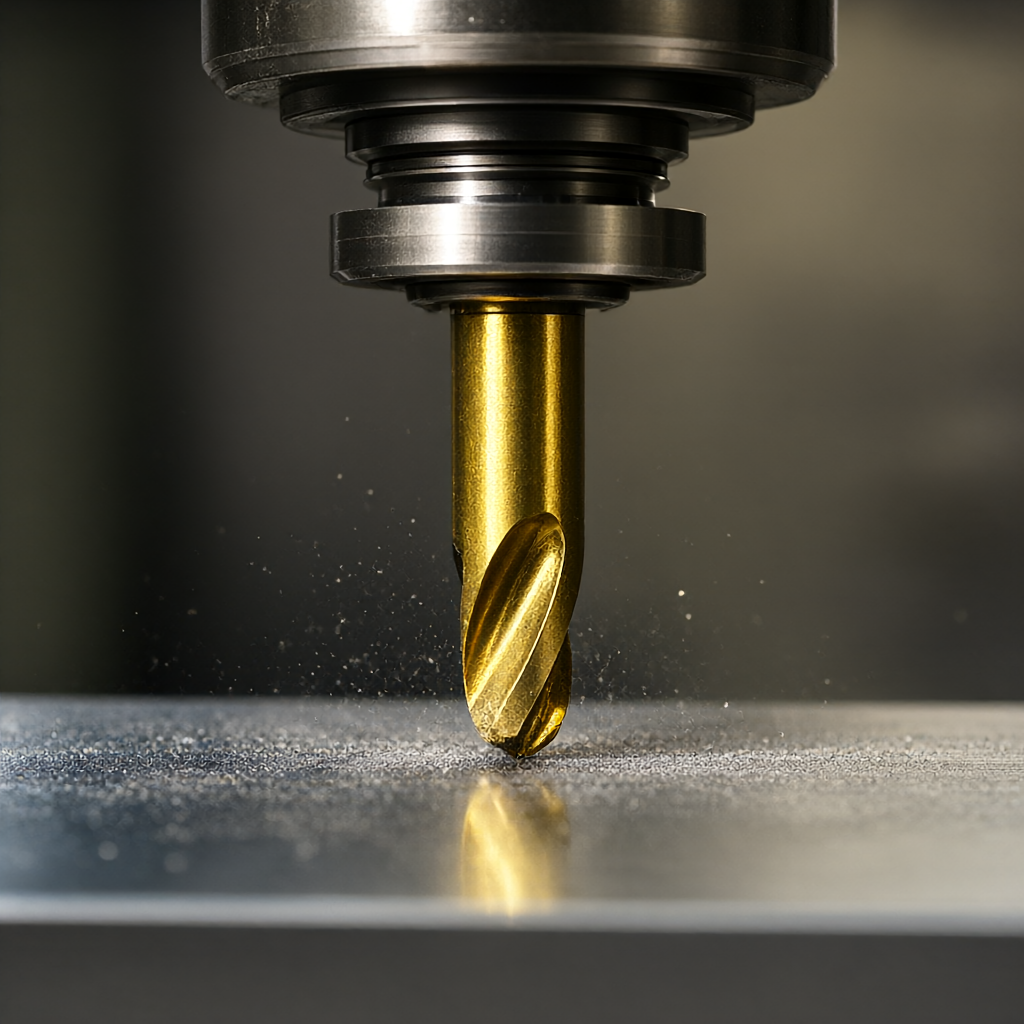
La coupe à sec n'introduit aucun milieu de refroidissement et repose principalement sur les propriétés d'isolation thermique du revêtement de l'outil (tel que l'azote titane-aluminium PVD) et l'effet de « durcissement thermique » provoqué par la coupe à grande vitesse, de sorte que les copeaux sortent rapidement de la zone d'influence thermique. cette méthode convient à l'usinage brut à haute efficacité des alliages d'aluminium et des pièces en acier de dureté moyenne à faible, mais dans la finition de l'acier à haute dureté, la durée de vie de l'outil est limitée en raison de l'incapacité de rédurer le coefficient de frottement.
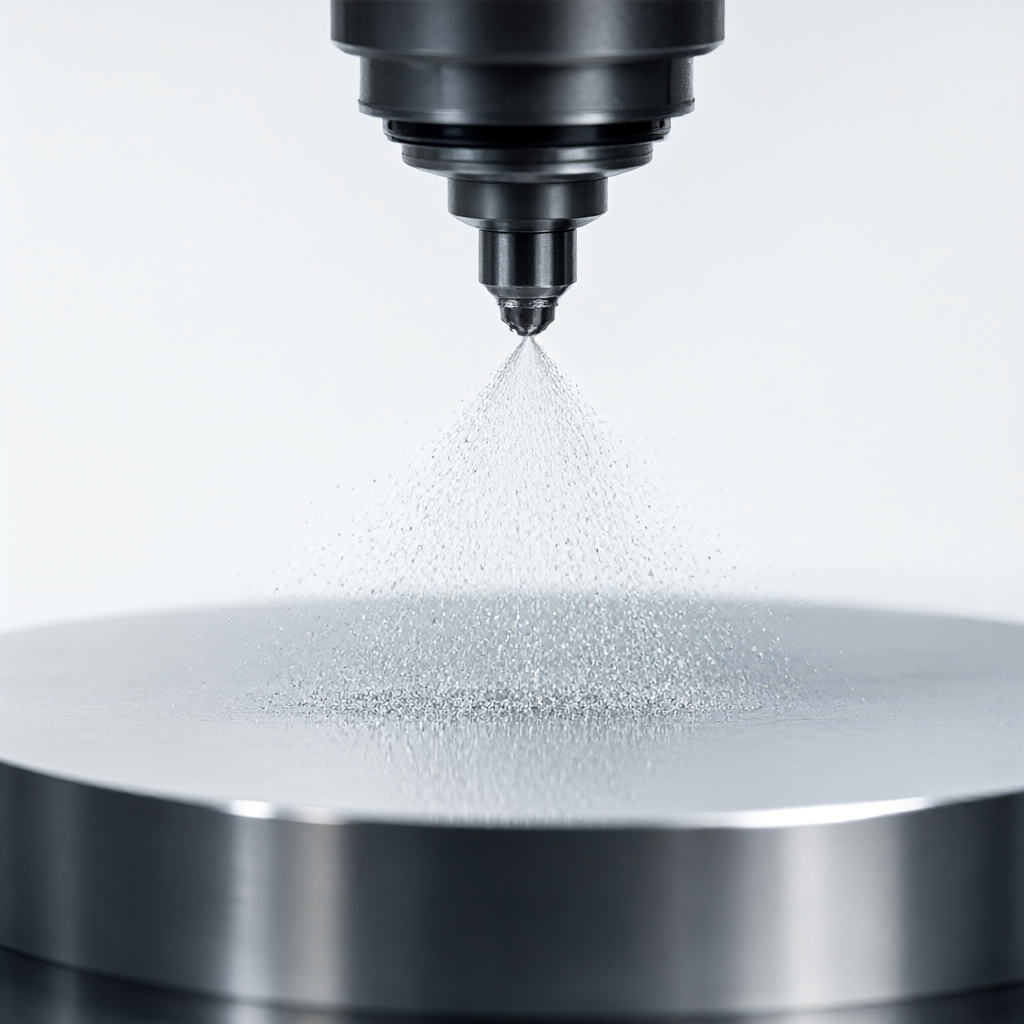
Microlubrification (MQL): contrôle précis de la température et lubrification
La technologie de micro-lubrification injecte de l'huile lubrifiante (généralement végétale ou ester synthétique) dans la zone de coupe par atomisation ultrasonique à une dose de quelques centimètres cubes par seconde. elle maintient à la fois les avantages écologiques et les vitesses de rotation élevées de la coupe à sec et réduit considérablement la force de coupe par rapport à la température de coupe en réduisant le frottement outil/pièce à travers le film d'huile.
Paramètres de coupe par rapport aux schémas de processus
Pour les pièces de type arbre en acier 4340 (HRC50) usinées avec un centre de fraisage 4 axes, voici les plages de paramètres recommandées pour les deux procédés:
| Paramètres de processus | Coupe à sec (Dry) | Microlubrification (MQL) | Phase applicable |
|---|---|---|---|
| Vitesse de la broche | 1500 à 1800 rpm | 2000-2500 rpm | finition |
| Vitesse d'alimentation | 80 à 120 mm/min | 150 à 200 mm/min | finition | Profondeur de coupe (AP) | ≤ 0,5 mm | ≤1.0 mm | Semi-finition/finition | Types de couteau | PVD Tialn enduit de carbure | CBN (nitrure de bore cubique) ou PVD Tialn | finition | Rugosité de la surface | Ra autour de 1,6 μm | Ra 0,4 μm-0,8 μm | Critères d'acceptation |
| Durée de vie du couteau | Plus court (environ 20 à 30 pièces) | Plus long (environ 40 à 60 pièces) | Économie par lots |
DFA recommande d'interagir avec les points clés de l'ingénierie
À la réception des dessins, nous effectuons une revue DFM (Manufacturing Design) axée sur:
- Épaisseur minimale du mur: L'acier à haute dureté est facile à flotter dans la finition, il est recommandé que l'épaisseur du mur de positionnement critique ne soit pas inférieure à 0,8 mm, ou que la conception des nervures de renforcement soit ajoutée.
- Exigences pour l'ébavurage: Les pièces aéronautiques nécessitent généralement aucune bavure de bord de vol, des copeaux tranchants sous la coupe à sec, nécessitant un processus de nettoyage d'angle supplémentaire dans la programmation ou une marge d'ébavurage réservée.
- Tolérance de forme et de position: Pour les exigences de coaxialité de 0,02 mm, il est recommandé d'utiliser le processus composite de fraisage et de fraisage de véhicule "une fois le serrage terminé tous les traitements de surface", afin d'éviter les erreurs de positionnement secondaires.
Contrôle de la qualité et contrôle de la conformité des lots
Pour garantir la fiabilité des pièces aéronautiques, nous effectuons un contrôle d'accès de qualité strict:
- Inspection des matériaux entrant: Vérifiez la feuille de matériau de bobine/barre d'acier, échantillonnez pour le test de dureté (Rockwell HRC) et l'analyse spectrale, confirmez que la qualité du matériau est conforme à la marque de navigation.
- Confirmation de la première pièce (FAI) Les trois premières pièces ont été mesurées à grande échelle et les données de base ont été enregistrées en utilisant une machine à mesurer à trois coordonnées (CMM) pour vérifier les degrés de position critique par rapport aux degrés de contour.
- Inspection des processus: Surveillez les tendances d'usure des outils en contrôlant les dimensions critiques toutes les 50 pièces; remplacez les outils ou ajustez la valeur de compensation dès que la dérive dimensionnelle approche de la limite inférieure de tolérance.
- Inspection complète des envois: Pour la qualité de la surface, les valeurs Ra sont détectées à l'aide d'un rugosimètre et l'absence de rayures et de résidus d'huile est confirmée par un examen visuel (les pièces de coupe sèches doivent être nettoyées par ultrasons).
Conclusions et recommandations d'action
Dans l'usinage de pièces en acier aéronautique à haute dureté, le choix d'un MQL avec un outil CBN permet un meilleur équilibre entre efficacité, qualité de surface et coût. notre groupe de 72 équipements CNC prend en charge l'usinage lié 3/4/5 axes, a une capacité de livraison en lots de 15 à 25 jours et est excellent pour gérer les exigences d'apparence de haute finition.
Si vous avez besoin de pièces aéronautiques en acier ultra-haute résistance, en titane ou en superalliage, vous êtes invités à envoyer un dessin 2D ou un modèle 3D à notre équipe d'ingénierie. nous fournirons gratuitement une analyse DFM et un devis pour vous aider à optimiser votre conception et à verrouiller vos nœuds de livraison.
Questions fréquemment posées (FAQ) sur l'usinage CNC des pièces aéronautiques
Lors de l'usinage de pièces en acier à haute dureté par coupe à sec, comment empêcher la surchauffe et la déformation de la pièce?
Il est recommandé d'adopter la stratégie de coupe intermittente « petite profondeur de coupe, vitesse de rotation élevée, largeur de coupe importante », en utilisant des copeaux pour éliminer la chaleur; ou d'augmenter le temps d'attente « stabilisation de la trempe » entre les processus de taille critique, après que la pièce ait été complètement refroidie à la température ambiante avant de procéder à la finition.
L'huile utilisée pour la microlubrification (MQL) reste-t-elle à la surface de la pièce?
Les huiles MQL qualifiées sont généralement des huiles végétales biodégradables ou des esters synthétiques en quantités minimales (0,1 à 0,5 ml par minute). Après le traitement, elles doivent être associées à un nettoyage par ultrasons ou à un nettoyage par solvant volatil pour éliminer le film d'huile et répondre aux exigences de propreté de l'assemblage aéronautique.
MQL ou fluide de coupe conventionnel est-il plus économique pour une pièce de type arbre à haute dureté en lots de 500 pièces?
Bien que la durée de vie de l'outil de fluide de coupe soit légèrement plus longue, le MQL élimine les coûts de remplacement du fluide de refroidissement, de filtration et de traitement écologique, et peut supporter des vitesses d'alimentation plus élevées avec des heures de travail combinées plus courtes, ce qui le rend particulièrement adapté aux commandes en vrac de 15 à 25 jours pour une livraison rapide.
Pouvez-vous traiter des pièces en acier aéronautique dont la dureté dépasse HRC55?
Oui. nous sommes équipés d'outils CBN et d'un centre d'usinage 4/5 axes avec une fonction de lubrification minimale, qui peut être usiné à des pièces autour de HRC60. besoin spécifique selon la géométrie de la pièce et le niveau de tolérance à évaluer, il est recommandé de fournir des dessins pour l'analyse DFM.
Comment puis-je m'assurer que la tolérance de coaxialité est inférieure à 0,02 mm pendant le traitement?
Utilisation de machines composites de fraisage automobile, le tournage et le fraisage sont terminés dans un seul serrage; ou dans le centre d'usinage 5 axes utilisant un positionnement de pince hydraulique de haute précision. avant l'usinage, la référence de pince est déterminée par CMM et l'erreur de pince est compensée dans le post-traitement CAM pour s'assurer que la tolérance de forme et de position est conforme.



