





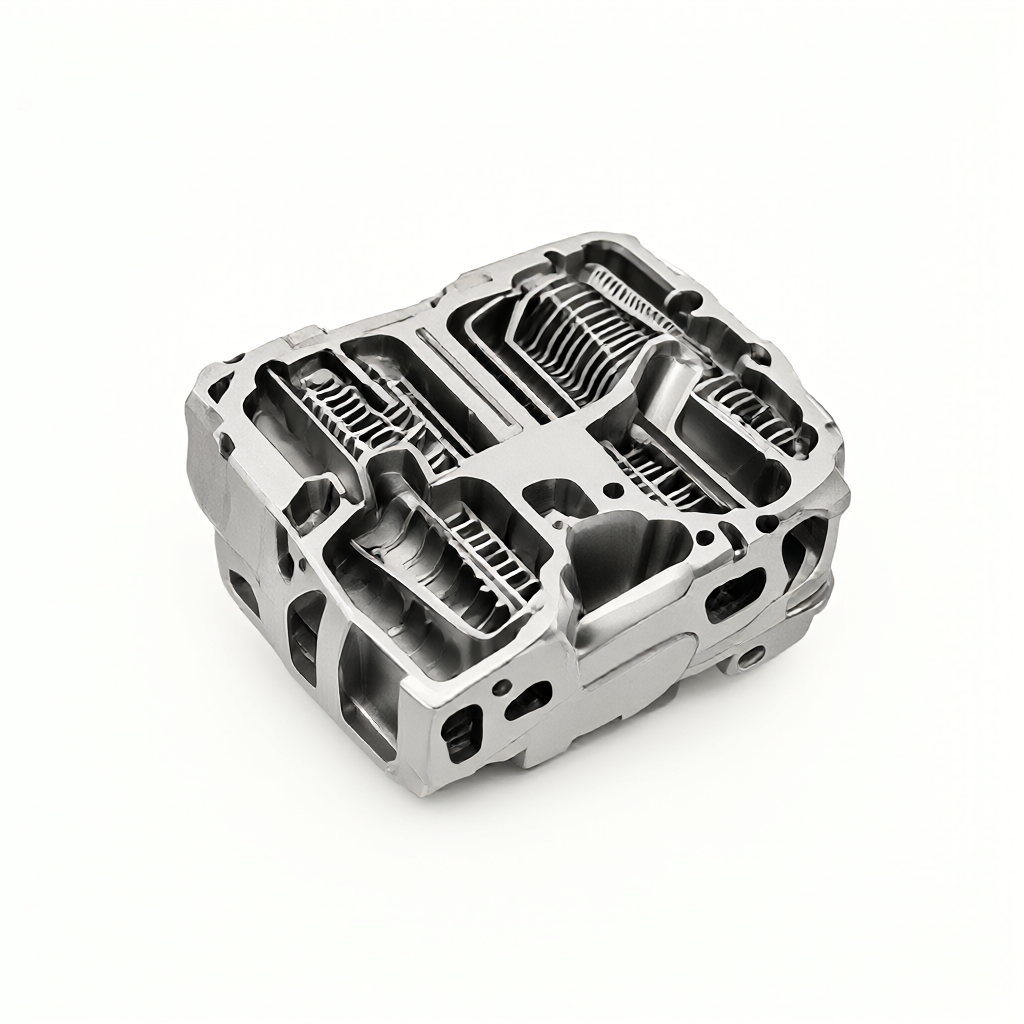
Ti6 Al 4V Titanium Coupe emballement thermique et racines de la déformation des pièces
Dans les structures aérospatiales, Ti6 Al 4V (alliage de titane TC 4) est largement utilisé en raison de sa résistance spécifique élevée et de sa faible densité. mais sa conductivité thermique n'est que de 26,9 W/(m·K), soit environ 1/4 de celle de l'aluminium et 1/5 de celle de l'acier. cela signifie que lors du fraisage ou du tournage à grande vitesse, plus de 90% de l'énergie de coupe est convertie en énergie thermique et la grande majorité est concentrée dans la zone de contact entre la lame de l'outil et les copeaux, ce qui entraîne une température locale extrêmement difficile de dépasser 800 ° C. Dans le même temps, la couche superficielle de la pièce en raison de l'impact thermique instantané génère une contrainte de traction résiduelle, les pièces à paroi mince sont sujettes à la dilatation thermique et à la contraction incohérentes causées par la déformation de la déformation. pour la personnalisation des pièces aéronautiques en vrac, si la chaleur de coupe ne peut pas être gérée efficacement, cela entraînera directement une dérive de tolérance au-delà de ± 0,05 mm, la rugosité de la surface se détériorera au-dessus de Ra1,6 μ m, ce qui entraînera le risque de démolition de lots entiers.
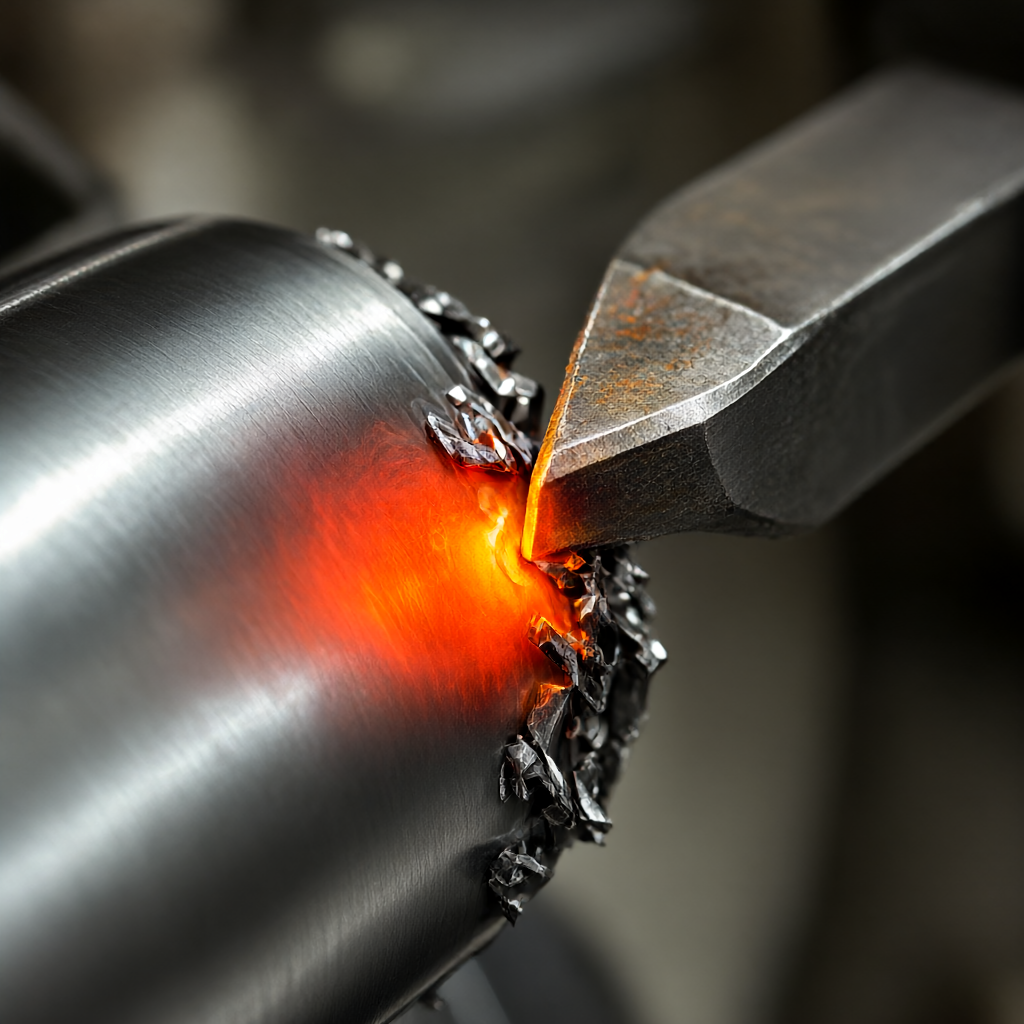
Mécanisme de corrélation entre le chemin de transfert de chaleur de coupe et la vie de l'outil
Comprendre la gestion thermique nécessite de clarifier le flux de chaleur. dans la coupe en alliage de titane, la chaleur est principalement transmise dans trois directions: les copeaux, les outils et les pièces. en raison de la faible plasticité de l'alliage de titane, le taux de durcissement du traitement est élevé, les copeaux sont des bandes de concassage courtes, entraînant environ 70% de la chaleur; l'absorption de l'outil est la principale cause de la défaillance de l'outil; la pièce n'absorbe que 10%, mais en raison de la faible capacité thermique et de la paroi mince, il est facile d'accumuler l'usure. lorsque la température de la surface de l'outil dépasse 600 ° Au-delà de 800 ° C, les joints métalliques de la matrice de carbure précipitent le cobalt, ce qui entraîne un écaillage. par conséquent, l'objectif principal de la gestion thermique est de réduire la température de l'interface de l'outil, et non simplement de réduire l'augmentation de la température globale de la pièce. cela nécessite que le milieu de refroidissement agisse avec précision sur la zone de coupe et non sur la pulvérisation par inondation, sinon le milieu à basse température entrera en contact avec la surface de la pièce à haute température.
Comparaison et logique de sélection des trois schémas de lubrification de refroidissement principaux
Pour les pièces aéronautiques Ti6 Al 4V, l'industrie utilise principalement trois stratégies: la découpe à sec, la microlubrification (MQL) et le refroidissement haute pression (HPC), chacune ayant des limites applicables et nécessitant une prise de décision intégrée combinant les caractéristiques des pièces, la configuration de l'équipement et les contraintes de coûts.
| Type de programme | Morphologie du medium | Paramètres typiques/pression | Scénarios applicables | Les principaux avantages | Principales limitations |
|---|---|---|---|---|---|
| Coupe à sec | Sans médium | Environnement à température ambiante | Traitement brut, grande marge, pièces épaisses | Faible coût, pas de processus de nettoyage, adapté au fraisage à grande vitesse | Durée de vie courte de l'outil, risque élevé de brûlure de surface, inadapté à la finition |
| Microlubrification MQL | Air comprimé + brouillard d'huile | 3-6 Bar, 10-50 g/h | Finition, pièces à paroi mince, profils complexes | Ciblage précis, bon effet de refroidissement, excellente qualité de surface et respect de l'environnement | Précision du contrepoint de la buse, nettoyage tardif du brouillard d'huile |
| Refroidissement HPC haute pression | Émulsion/Synthèse | 30-60 bar | Grotte fermée, trou profond, processus de coupe difficile | Capacité de lavage élevée, élimination des copeaux non obstruée et durée de vie de l'outil considérablement prolongée | Coût élevé de modification des équipements, taux élevé de défaillance du système hydraulique, risque de pollution |
Le MQL est souvent le premier choix pour équilibrer la précision, la longévité et la propreté pour les surfaces incurvées complexes avec des branches à paroi mince communes aux pièces aéronautiques. il vaporise l'huile de coupe à l'air comprimé pour pulvériser avec précision le brouillard d'huile sur le bord de coupe, à la fois pour supprimer les températures élevées de l'outil et pour éviter les chocs thermiques causés par l'afflux massif de liquide dans la cavité de la pièce. Si la pièce présente une clé de voie profonde ou une cavité fermée et que la chaleur de coupe ne peut pas être évacuée par convection d'air, le HPC doit être utilisé pour utiliser un flux de liquide à haute pression pour forcer l'évacuation des copeaux et éliminer la chaleur accumulée, empêchant ainsi les copeaux de s'enrouler et de rayer la surface usinée.
Points clés de la mise en œuvre du refroidissement haute pression MQL et configuration de l'équipement
La mise en œuvre de la gestion thermique MQL, la clé est la position de la buse et la régulation du débit. la buse doit être située à 3 - 5 mm du point de coupe, avec un angle d'environ 45 degrés, pour s'assurer que le brouillard d'huile couvre toute la surface de l'outil avant. le débit est ajusté en fonction de la vitesse de coupe: Vc = 200 m/min, recommandé 15 - 20 g/h; lorsque Vc> 400 m/min, augmenté à 30 - 40 g/h. Sur la sélection du fluide d'huile, il doit avoir un point d'éclair élevé (> 200 ° C), une faible viscosité et des additifs contenant une pression extrême pour former un film protecteur à l'interfac Pour les pièces de type joint aéronautique traitées par le centre d'usinage 5 axes, la buse doit être compensée dynamiquement avec le chemin de l'outil lorsque la liaison multi-axes, sinon il y aura une zone morte de refroidissement. système HPC nécessite une cavité d'huile intégrée dans la broche de la machine ou une buse haute pression latérale, la stabilisation de la pression est supérieure à 40 bar et le débit est supérieur à 5 L/min, afin de pénétrer efficacement dans la couche de copeaux. Les deux schémas doivent être associés à la surveillance de la température en ligne, lorsque la température de la zone de coupe est supérieure à 650 ° C.
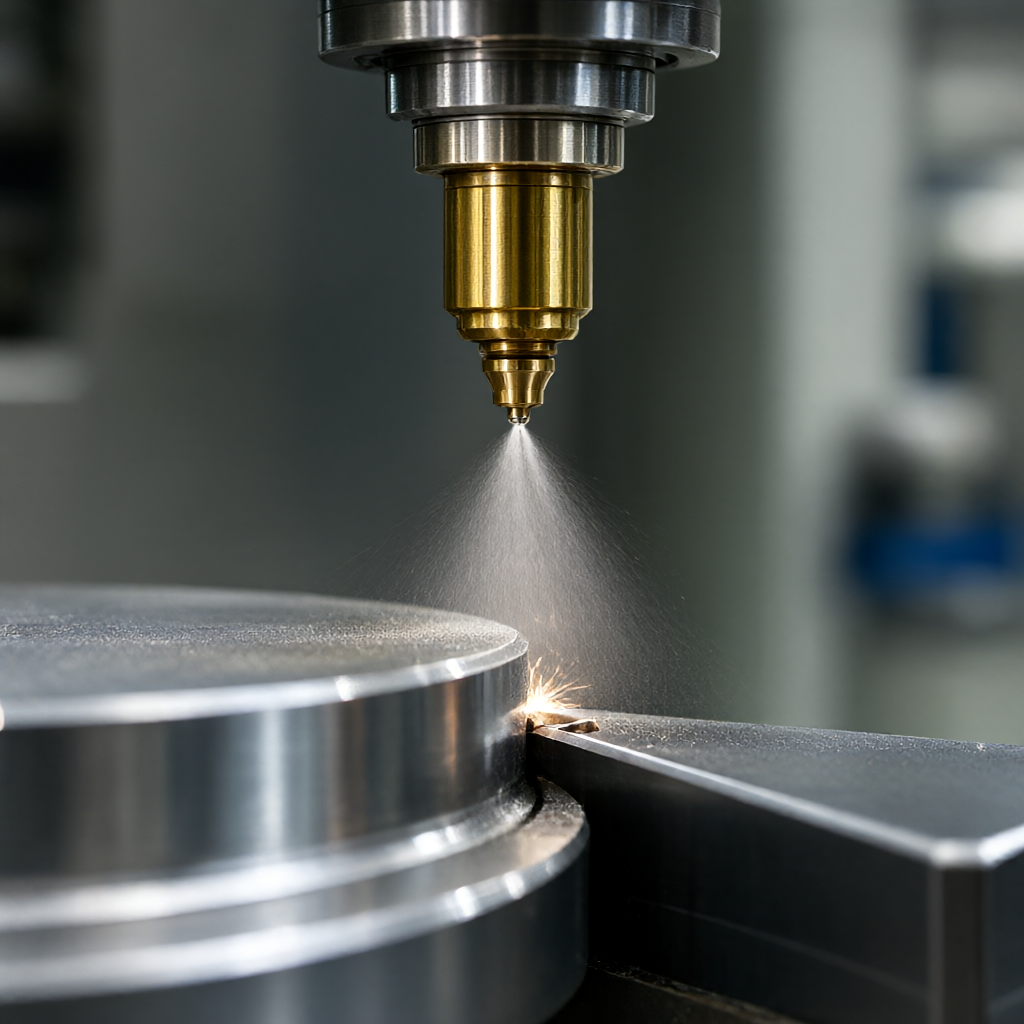
Influence des paramètres de coupe et de la stratégie d'outil sur l'accumulation de chaleur
La gestion thermique n'est pas seulement le milieu de refroidissement, les paramètres de coupe et la géométrie de l'outil sont les moyens de contrôle à la source. Ti6Al4V recommande l'utilisation d'un grand angle de déviation principal (60°-75°) fraise verticale monolithique en carbure pour réduire la profondeur de coupe axiale, réduire la force de coupe par unité de longueur, réduisant ainsi la génération de chaleur. alimentation doit être modérément faible, Vf= 0,1 - 0,2 mm/rev, éviter l'épaisseur de coupe excessive conduisant à l'impact de l'outil chaud. La vitesse de la broche ne doit pas être trop élevée, il est recommandé de maintenir dans la gamme 2000-4000 tr/min pour équilibrer la rigidité de la broche avec l'efficacité de coupe. revêtement de l'outil choisir AlCrN ou Tialn, sa température antioxydante peut atteindre plus de 800 ° C, dans l'environnement MQL peut maintenir une dureté rouge plus longue. En outre, la modification de la lame de l'outil (D-shape) peut disperser la chaleur de coupe et réduire la concentration de stress.
Prévention de la déformation thermique et critères d'inspection de précision
La prévention de la déformation thermique doit être effectuée tout au long du processus de serrage et d'usinage. le serrage doit minimiser les points de serrage, utiliser des ventouses à vide ou des griffes douces, éviter les indentations locales et les résidus de contraintes. la planification du chemin d'usinage suit le principe de "première épaisseur, puis finition, extérieure et intérieure, symétrique allocation", chaque couche laisse 0,1 - 0,2 mm de marge de finition, finalement un couteau est terminé dans un environnement à température constante pour éliminer la déformation causée par la libération de contraintérieure. Liaison d'acceptation, en plus des tolérances dimensionnelles d'inspection CMM tridimensionnelles conventionnelles (± 0,01 mm) à l'extérieur, doit ajouter magnétisme résiduel de surface et l'analyse de la microstructure de la zone affectée par la chaleur. utiliser un rugosimètre pour détecter la valeur de Ra, la surface finie doit atteindre Ra0, 4 μm; vérifier par balayage optique aucune trace de brûlure bleu. pour les pièces clés de l'aviation, il est également nécessaire d'effectuer un test de pénétration de fluorescence pour exclure les défauts cachés tels que les fissures thermiques.
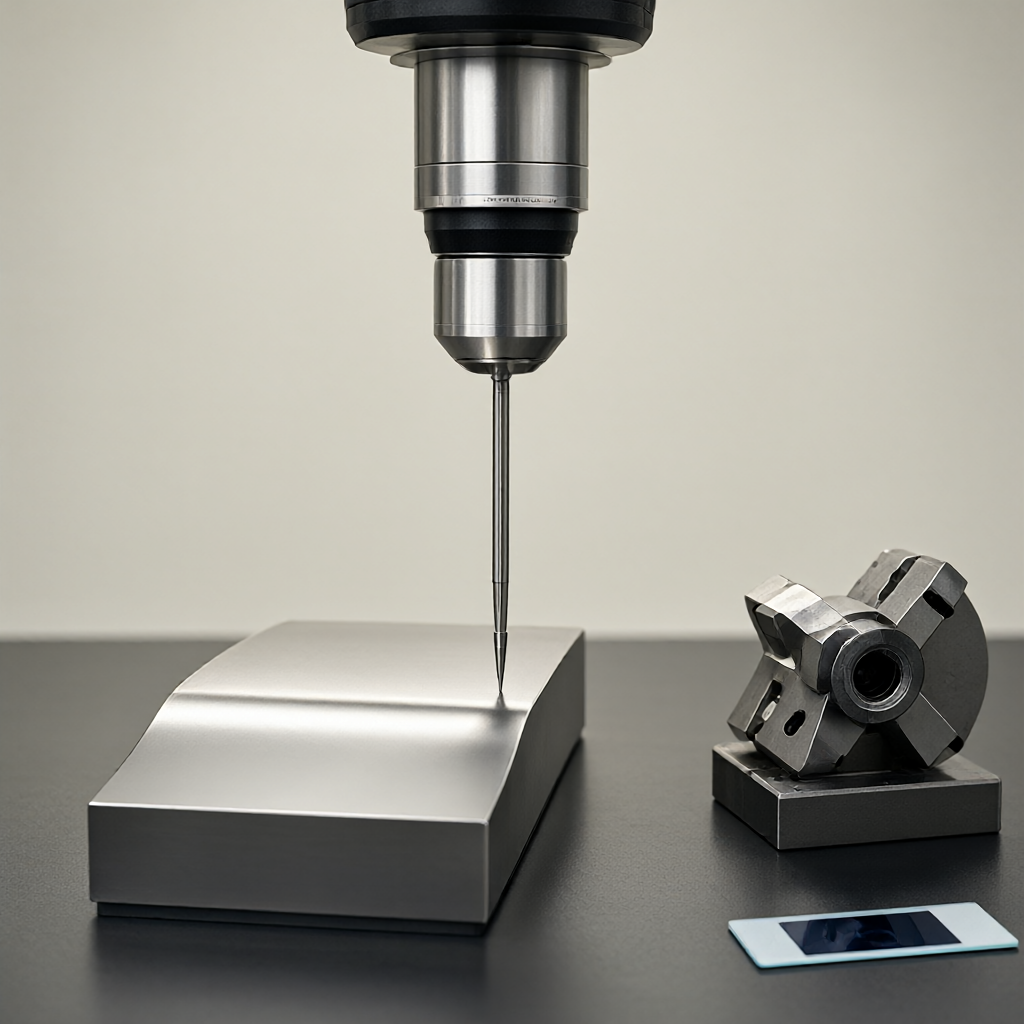
Pourquoi la gestion thermique de la coupe doit-elle être prise au sérieux dans le traitement des alliages de titane Ti6Al4V?
En raison de la faible conductivité thermique du Ti6Al4V (26,9 W/(m·K)), la zone de coupe est modifiée jusqu'à plus de 800 ° C, ce qui entraîne une usure rapide de l'outil, une déformation thermique excessivement mauvaise de la pièce et des brûlures de surface. négliger la gestion thermique peut rendre la tolérance de ± 0,01 mm difficile à atteindre de manière stable.
Quels sont les avantages de la micro-lubrification MQL par rapport à la découpe humide traditionnelle dans le traitement des alliages de titane?
MQL ne consomme que 10-50g/h d'huile de coupe, refroidissement ciblé et aucun liquide résiduel, évitant ainsi la déformation par choc thermique des pièces à paroi mince; en même temps, il répond aux exigences de haute propreté des pièces aéronautiques, sans nettoyage ultérieur, améliorant le rythme de production et la conformité environnementale.
Pour quels types de pièces aéronautiques le refroidissement HPC à haute pression est-il adapté?
Convient pour les structures complexes telles que les passages de clé profonds, les cavités fermées, les ailettes de refroidissement, etc. Il est difficile de dissiper la chaleur ou d'éliminer les copeaux. la pression supérieure à 40bar peut forcer l'élimination des copeaux et pénétrer dans la couche de copeaux, empêchant la coupe secondaire de rayer la surface et assurant la précision des caractéristiques internes.
Comment les paramètres de coupe sont-ils ajustés pour réduire l'accumulation de chaleur Ti6Al4V?
Il est recommandé d'utiliser un grand outil principal à angle de déviation, une alimentation faible (0,1 - 0,2 mm/rev), une vitesse de rotation moyenne (2000-4000 tr/min) et de coopérer avec un outil revêtu d'AlCrN. La finition grossière est divisée et la marge de finition est réservée, et la finition finale est terminée dans un environnement à température constante pour soulager la contrainte.
Comment accepter la qualité de l'usinage thermique des pièces en titane?
En plus de la tolérance dimensionnelle de détection tridimensionnelle (± 0,01 mm) et de la rugosité (Ra0, 4 μm), il est nécessaire de confirmer l'absence de brûlure bleuâtre par inspection visuelle ou par balayage optique et d'exclure les fissures thermiques par détection par pénétration de fluorescence. pièces en vrac nécessitent la confirmation de la première pièce en combinaison avec l'inspection du processus, surveiller la durée de vie de l'outil et l'état de contrepoint de refroidissement.
Conclusions et recommandations pour une enquête
Gestion thermique de l'usinage des pièces aéronautiques Ti6Al4V, l'essence est l'ingénierie systématique des paramètres de coupe, la sélection de l'outil et la stratégie de refroidissement. découpe à sec, MQL et HPC ne sont pas une différence entre les avantages et les inconvénients, mais une question de correspondance de scénario. finition à paroi mince préfère MQL, caractéristiques fermées dépendent de HPC, l'usinage brut peut essayer de découper à sec pour réduire les coûts. L'intégration du contrôle thermique dans la phase DFM aide à améliorer considérablement la cohérence du lot et l'économie de l'outil. Si votre projet implique des éléments structurels complexes en titane, les dessins peuvent être envoyés à l'équipe technique de ShowyMetal et nous fournirons une évaluation du processus et un devis comprenant le schéma de refroidissement, la configuration de l'outil et le contrôle des tolérances dans les 24 heures, garantissant ainsi l'acceptation de la pièce en une seule fois.



