





Contexte de l'usinage des pièces aéronautiques et analyse des points douloureux d'usure des outils
dans l'usinage de pièces CNC de précision aéronautique,Surveillance de l'usure des couteauxAvecTechniques de compensation en ligneEst un maillon clé pour assurer la précision dimensionnelle ± 0,01 mm et la finition de surface Ra0, 4 μm. Les caractéristiques de traitement des matériaux aéronautiques tels que l'alliage de titane TC4, l'alliage à haute température GH4169 et l'alliage d'aluminium à haute résistance 7050 déterminent les inconvénients de la stratégie traditionnelle de « changement d'outil régulier », qui est inefficace et coûteuse. l'usure microscopique de l'outil (augmentation de la valeur BT) peut directement entraîner des fluctuations de la force de coupe, qui peuvent déclencher des vibrations, des coupes et même des bords cassés, affectant gravement la cohérence du lot. Pour les fabricants qui recherchent une finition élevée et une qualité d'apparence sans rayures, la mise en place d'un mécanisme de détection de l'usure en temps réel et de compensation dynamique est la voie technologique centrale pour équilibrer l'efficacité du traitement et la stabilité de la qualité.
Comparaison des principes des techniques de surveillance de l'usure courantes
À l'heure actuelle, la voie technologique principale est divisée en méthode de force de coupe, méthode de vibration, méthode d'émission acoustique et méthode de charge du moteur. différentes méthodes diffèrent considérablement en sensibilité, capacité anti-interférence et coût. pour les pièces structurelles aéronautiques complexes liées à plusieurs axes, une seule méthode est souvent difficile à couvrir l'ensemble des conditions de travail, nécessitant une sélection de configuration de machines-outils spécifique.
| Techniques de monitoring | Principes de base | Avantages de | Limitation de la |
|---|---|---|---|
| Détecteur de force de coupe | Acquisition en temps réel des composants Fz, Fx par dynamomètre ou jauge de contrainte intégrée | Reflétant directement le mécanisme d'élimination du matériau, haute précision (±1%) | Besoin d'un dynamomètre coûteux, l'installation détruit la rigidité structurelle de la machine, réponse lente |
| Analyse du signal vibratoire | Surveiller l'accélération tridirectionnelle de la broche ou de la poignée et analyser l'amplitude de fréquence caractéristique | Sans contact, facile à installer et sensible à l'effondrement du couteau | Vulnérable aux interférences de profondeur de coupe, de vitesse de rotation et de fréquence inhérente à la machine, nécessitant un algorithme de filtrage fort |
| Emissions acoustiques (AE) | Capture des ondes élastiques à haute fréquence (100kHz-1MHz) générées par la rupture et le frottement des matériaux | Extrêmement sensible à l'usure initiale et à l'effondrement soudain, avec un rapport signal/bruit élevé | Sensibilité élevée de la sonde, vulnérabilité aux interférences du bruit ambiant, calcul de bord nécessaire pour une grande quantité de données |
| Courant/puissance de broche | Lecture des variations de courant ou de puissance via le pilote de broche | Aucun matériel supplémentaire requis, déploiement à coût zéro | Grande inertie, adaptée uniquement à l'usinage brut ou à la reconnaissance d'usure grave, ne peut pas être ajustée finement |
Dans la pratique de l'ingénierie,Surveillance composite des vibrations et AEDans le fraisage des pièces aéronautiques à paroi mince, la performance est excellente, peut effectivement distinguer les trois états de coupe normale, l'usure de la surface de l'outil arrière et le bord de l'effondrement. pour le processus de tournage, le modèle de couplage du courant de broche combiné à la vitesse d'alimentation est un schéma plus rentable.
Algorithmes de compensation en ligne et stratégies d'exécution
La valeur des données de surveillance réside dans l'action de compensation. la compensation en ligne n'est pas simplement « couper un peu quand il est usé », mais plutôt un ajustement dynamique de l'alimentation ou de la profondeur de coupe basé sur un modèle de durée de vie restante de l'outil (TTL). algorithmes couramment utilisés comprennent des systèmes de contrôle de règles basés sur la logique floue, des modèles prédictifs basés sur LSTM (Short and Short Time Memory Network), et la correction PID traditionnelle. Au niveau de l'exécution, les instructions de compensation sont émises via un macroprogramme du système CNC (tel que FANUC Macro B) ou une interface PLC qui ajuste le décalage ou le taux d'alimentation en temps réel.
- Compensation géométrique :En réponse à l'usure dans la direction du rayon de l'outil, la position de l'outil est corrigée dynamiquement via le registre de compensation pour garantir la précision dimensionnelle du contour.
- Adaptation aux paramètres du processus:Lorsqu'une augmentation de l'énergie AE est détectée (indiquant le risque d'effondrement de l'outil), le système réduit automatiquement l'avance de 20 à 30 % et réduit de moitié la profondeur de coupe au lieu de s'arrêter immédiatement, économisant ainsi la pièce actuelle et prolongeant la durée de vie de l'outil.
- Changement de couteau prédictif:Sur la base de l'extrapolation de la ligne de tendance d'usure, la commande de changement d'outil est déclenchée 5 minutes avant que l'outil n'atteigne la limite d'usure (VB= 0,3 mm), évitant ainsi la production de déchets.
Cette stratégie dynamique nécessite que la machine soit dotée d'un servo-système hautement réactif et que le retard du signal soit contrôlé à la milliseconde, sinon l'action compensatoire sera retardée, ce qui aggravera la différence de taille.
Pratiques appliquées dans différents scénarios d'usinage
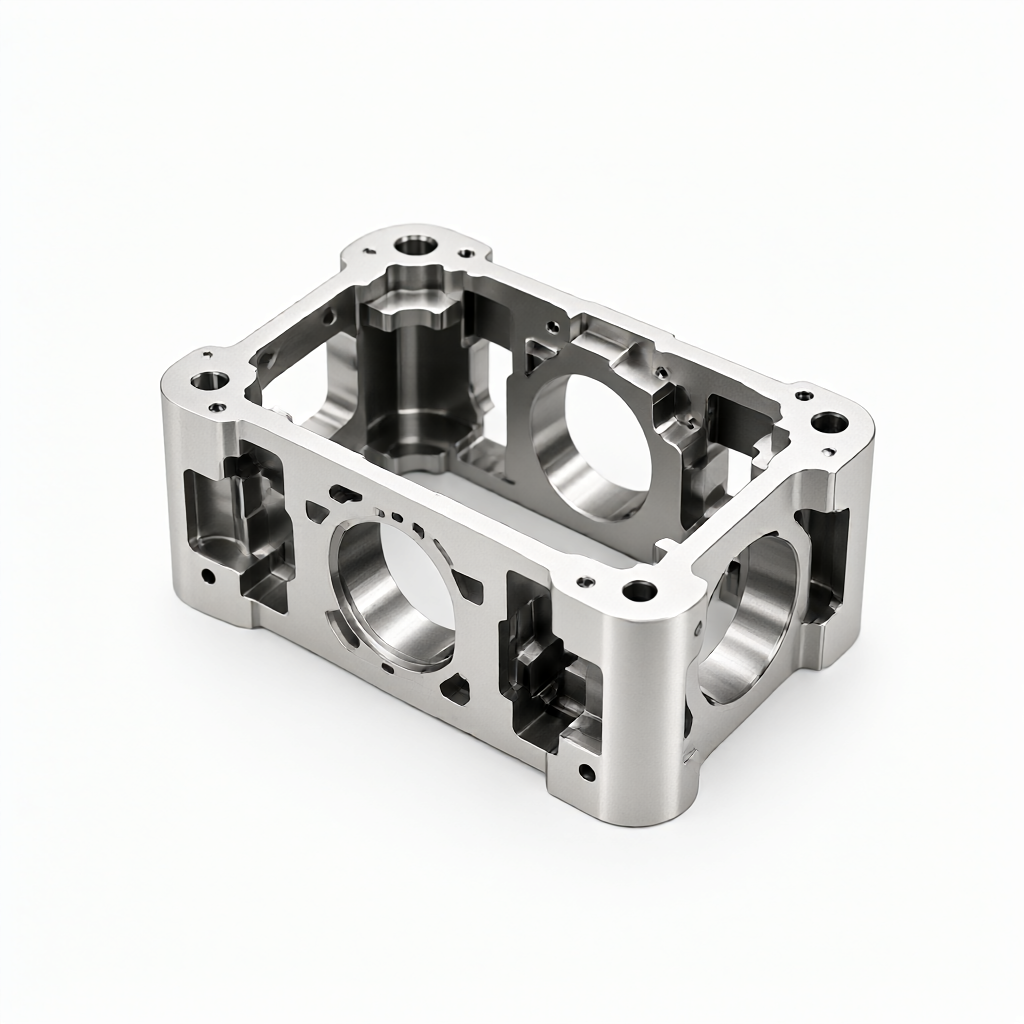
5 axes de liaison fraisage boîte en titane à paroi mince
accessoires de moteur d'avion boîtier et d'autres pièces sont principalement des structures en alliage de titane à paroi mince, la rigidité est faible, flottement facile.Surveillance des vibrations de broche. Lors de la définition du seuil d'alerte, il est nécessaire de distinguer les vibrations de processus des vibrations de frottement causées par l'usure de l'outil. Le seuil d'amplitude d'accélération est généralement fixé à 0,5 g, et lorsque le seuil est dépassé pendant 10 secondes consécutives, la compensation de l'adoucissement de l'alimentation est déclenchée. Les données montrent que cette stratégie réduit le taux de défauts de surface dus à des micro-collisions de l'outil d'environ 40%, tout en maintenant une tolérance de forme de ± 0,01 mm.
Traitement minutieux des pièces d'arbre de précision
Lors de l'usinage de pièces de type axe optique dur telles que les arbres de roulement et les arbres de capteur,Retour sur la force de coupePlus fiable. en raison de la stabilité des conditions de tournage, les fluctuations de la force de coupe reflètent directement l'usure de la pointe. en installant un capteur de pression dans le cylindre d'alimentation de l'axe X, la courbe de cartographie force-usure est construite. lorsque le moment de coupe augmente de plus de 5% par rapport à la ligne de base, le système augmente automatiquement la valeur de compensation de l'axe X de 0,005 - 0,01 mm, garantissant que la taille finale tombe au centre de la bande de tolérance et non près de la limite supérieure. Ceci est particulièrement important pour les commandes en vrac dont la qualité d'apparence exige une surface brillante élevée et sans cheveux.
Acceptation des tests et contournement du mode de défaillance
L'efficacité des systèmes de compensation en ligne doit être vérifiée par des critères d'acceptation stricts. Les modes de défaillance courants comprennent: une compensation erronée due à la dérive du signal, un surajustement algorithmique à des cas de figure spécifiques et une réponse retardée de l'actionneur. lors de l'acceptation, une « expérience d'usure contrôlée » est recommandée: un programme prédéfini est exécuté avec un outil standard dont la quantité d'usure est connue, en comparant les dimensions Cpk (indice de capacité de processus) avant et après la compensation. Si le Cpk est augmenté de 1,33 à plus de 1,67 et qu 'il n'y a pas de dépassement de la limite inférieure de la taille due à une surcompensation, le système est jugé valide. Dans le même temps, il doit être équipé de trois coordonnées (CMM) pour effectuer un contrôle d'échantillonnage hors ligne et vérifier l'authenticité des données de compensation en ligne. dans la production en série, un fichier jumeau numérique doit être établi pour enregistrer la courbe d'usure de chaque outil et le journal de compensation afin de fournir un support de données pour l'optimisation des paramètres de processus ultérieurs. Pour les scénarios de fabrication tels que ShowyMetal avec 72 équipements CNC, la mise en place d'une passerelle de données unifiée en périphérie, qui permet une surveillance centralisée des conditions de travail multi-machines et une alarme anormale, est une mesure clé pour améliorer la stabilité globale de la livraison.
Questions fréquemment posées (FAQ)
La compensation en ligne de l'usure des outils augmente-t-elle le risque de panne de la machine?
Les systèmes sont généralement mis en place avec plusieurs niveaux de protection: l'alimentation est réduite par l'étage avant, le deuxième niveau est suspendu et le troisième niveau déclenche un arrêt d'urgence. tant que l'algorithme est validé par simulation et que l'amplitude de compensation est définie (par exemple, une correction unique ≤ 0,02 mm), le servo-système de la machine est parfaitement tolérable.
Quelle est la méthode de surveillance la plus précise pour les exigences de finition élevées de Ra0, 4 μm?
La méthode d'émission acoustique (AE) est sensible à l'usure microfine et, combinée à l'analyse des vibrations à haute fréquence, peut être utilisée au début de l'usure (VB).



