





Logique de conception et limites de précision pour le montage thermique de l'aéronautique
Dans l'usinage de pièces de précision aérospatiale telles que les sièges de roulement, les manchons de guidage, les cylindres à paroi mince, la pince à mandrin à froid conventionnelle provoque souvent une déformation radiale de la pièce, un rebond après usinage, provoquant une déviation de la circularité ou de la coaxialité. fixation à chaud (fixation à chaud) utilise la contrainte thermique pour remplacer la force de serrage mécanique pour obtenir un centrage sans déformation grâce au principe de « contraction thermique-expansion de refroidissement ».Précision aéronautique Kit La sélection, les paramètres du processus et les schémas d'évitement des défaillances dans le traitement aident les ingénieurs et les acheteurs à établir un système d'évaluation technique vérifiable.
Le principe de fonctionnement de la pince thermique et le mécanisme de matériau correspondant
Le noyau de la pince à chaud consiste à utiliser la différence du coefficient de dilatation thermique et de contraction (CTE) du métal pour générer une force de serrage serrée. lorsque vous travaillez, le corps de la pince est chauffé à 200 ° C-400 ° C, son diamètre intérieur se dilate après avoir été inséré dans la pièce à température inférieure; avec la pince refroidit et se contracte, le diamètre intérieur devient plus petit, formant une force d'enveloppe radiale uniforme sur le cercle extérieur de la pièce.
Pour s'assurer que la force de serrage est suffisante et n'endommage pas la pièce, le coefficient de dilatation thermique du matériau de la pince doit être légèrement supérieur ou égal au matériau de la pièce, et les deux ne créent pas de contrainte résiduelle excessive après la chute de la température. combinaisons courantes comprennent:
- Appareil Al6061-T6 + pièce Al7075Combinaison aluminium-aluminium avec un coefficient de dilatation thermique proche (environ 23,6 vs 23,4 μm/m·K), une différence de température de 300 ° C peut atteindre une interférence excessive de 0,05 - 0,1 mm, adaptée aux pièces à paroi mince de rigidité moyenne.
- Invar36 pinces + pièces en acier/titaneInwar alliage CTE est extrêmement faible (12 μm/m·K), il doit être chauffé à plus de 300 ° C pour rétrécir et envelopper les pièces en acier (CTE ~12 μm/m·K), il convient pour les pièces de revêtement lourd de grande rigidité et de grand diamètre.
- Steel fixation + pièce Aluminium: acier CTE ~12 μm/m·K, aluminium ~24 μm/m·K. Les pièces en acier se dilatent après chauffage, enveloppées dans des pièces en aluminium refroidies, les pièces en acier refroidies et rétrécies enveloppent les pièces en aluminium. applicable aux manchons en aluminium de grand diamètre, mais il faut faire attention à l'élévation de la température des pièces en aluminium ne doit pas être trop élevée pour éviter le recuit.
Les indicateurs clés de conception sontQuantité minimale d'interférence(δ_min). Une quantité insuffisante d'interférence entraîne un relâchement lorsque le coefficient de frottement fluctue; une quantité excessive d'interférence peut fendre une pièce molle. l'ingénierie exige généralement que δ_min ≥ (μ·τ_w·d)/ΔT_eff, où τ_w est la limite de résistance au cisaillement de la pièce.
Montage à chaud vs mandrin de serrage à froid: précision versus applicabilité
Les performances de précision varient considérablement selon les différentes méthodes de centrage pour les ensembles de précision. tableau ci-dessous compare les performances des appareils thermiques avec les mandarins conventionnels à trois/quatre griffes sur les indicateurs clés, les données sont basées sur l'expérience de processus mesurée pour les ensembles en aluminium à paroi mince typiques de l'aviation (épaisseur de paroi 3-5mm, diamètre 80-150mm):
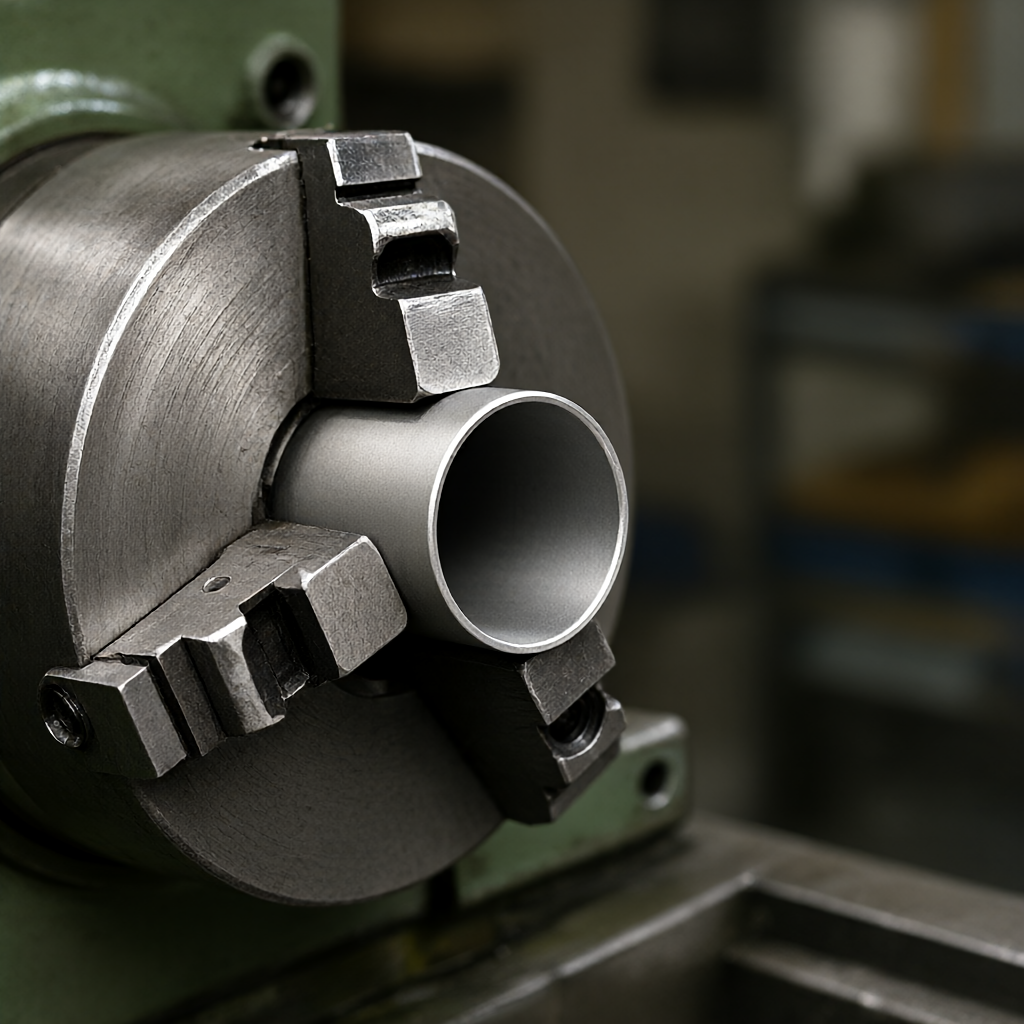
| Comparer les dimensions | Montage à chaud (Heat-Shrink) | Le mandrin froid (3-Jaw Chuck) | Printemps Collet (Spring Collet) |
|---|---|---|---|
| La rondeur est maintenue | Ra 0,4 - 0,8 μm, déviation de rondeur< 0.005 mm | Facilement déformable, déviation de rondeur de 0,01 - 0,02 mm | Mieux, mais pas assez rigide pour un grand diamètre |
| Coaxialité | Mieux que 0,005 mm (autocentrage) | Dépend de la précision du mandrin, généralement 0,01 mm | 0,01 - 0,02 mm |
| Temps de clip | Longue (cycle de chauffage + refroidissement 10-20 min) | Courte (secondes) | Modérée |
| Ratio mur/diamètre applicable | Paroi mince extrême (t/D)< 0.05) | Pièces rigides et plus grandes (t/D > 0,15) | Petit diamètre axe court |
| Principaux modes de défaillance | Fissure de la pièce, fissure par fatigue thermique | Déformation et rebond, scratch | Atténuation de la force de serrage, battement |
Conclusion de: Lorsque l'ensemble des pièces de classeÉpaisseur de mur inférieure à 3mm ouRapport hauteur/diamètre (L/D) supérieur à 5 Lorsque la déformation de serrage à froid a tendance à dépasser 30% de la limite de tolérance, à ce moment, les appareils de montage à chaud sont assurés± 0,01 mm Longueur totale de tolérance vsRa0,4 μm Un schéma fiable et fiable pour la finition. pour un manchon solide avec une grande rigidité, le serrage à froid combiné avec une finition à griffes souples reste un choix efficace.
Paramètres critiques du processus: température de chauffage, surintensité et taux de refroidissement
Dans la production réelle, trois paramètres déterminent directement le taux de réussite:
- Contrôle de la température de chauffage: Utilisez un chauffage à induction ou un four à résistance de boîte. gradient de température doit être uniforme, une surchauffe locale (point chaud) entraînera une déformation locale de la pince, après refroidissement, la quantité d'interférence est inégalement répartie. taux de chauffage recommandé ≤ 50 ° C/min, pour éviter les chocs thermiques.
- Marge de conception pour l'interférenceLa surcharge de conception doit tenir compte du coefficient de frottement (μ= 0,15 - 0,25 pour le métal) et du facteur de sécurité K= 1,5. Par exemple, une contrainte de contact de 5MPa doit être générée, μ= 0,2, et la force d'enveloppe F = μ·σ_c·A. La surcharge est trop faible (μ = 0,15 - 0,25 pour le métal).< 0.02mm)在机床振动下易松脱;过大(> 0,15 mm) pièces en aluminium difficiles à charger et à décharger et faciles à fissurer.
- Mode de refroidissement et taux:
- Cool naturellementL'uniformité est la meilleure, mais la période est longue (30-60 min), ce qui convient aux petites quantités de pièces de grande valeur.
- Air cool/refroidissement par airCycle 10-20 min, pour s'assurer que le flux d'air est symétrique et éviter un refroidissement unilatéral qui provoque une déviation.
- Bain d'eau glacéExtrêmement rapide, mais très sensible à la formation de fissures locales sous contrainte thermique,Il est interditUtilisation directe sur des pièces en alliage d'aluminium (peut provoquer des microfissures ou des déformations).
La règle empiriquePour les combinaisons aluminium-aluminium, la différence de température théorique calculée par ΔT = (δ·E)/(α·d) nécessite généralement une marge de sécurité supplémentaire de 20 à 30% pour compenser la réduction de la surface de contact réelle due à la rugosité de la surface.
Modes de défaillance communs et schémas d'évitement technique
Malgré les avantages évidents des appareils de montage à chaud, les risques de défaillance suivants sont toujours présents dans la production en série réelle et doivent être évités au stade de la conception:
- Marques de traction/peau levée sur la surface de la pièce
Causes de: Rugosité de la paroi interne de la pince Ra excessive, ou frottement de glissement relatif lors du chargement et du déchargement.
contournement: la paroi intérieure de la pince est broyée àRa0,2 - 0,4 μmUtilisez un cône de guidage (Taper Sleeve) pour le chargement et le déchargement, en évitant le vissage direct; pré-appliquez de la graisse à faible coefficient de friction (interface de chargement et de déchargement uniquement, la zone de traitement reste propre). - Une force de serrage insuffisante entraîne la sortie de la pièce
Raisons pourLe calcul de l'interférence ne tient pas compte des fluctuations de température ou de la diminution du coefficient de frottement.
contournementFaire avant la production en sérieTest de friction sur le premier article, mesurer le couple nécessaire pour inverser l'interférence minimale; établir une base de données température-interférence; pour les pièces de grande valeur, adopter la conception "double interférence"(double centrage de la chaleur intérieure + carte de refroidissement externe). - Craquage par fatigue thermique des pinces
Causes de: refroidissement et chaleur intenses répétés, en particulier dans la gamme supérieure à 300 ° C.
contournementContrôler le taux de refroidissement; choisir l'acier résistant à la chaleur à haute résistance ou Invar36 comme matériau de fixation; détecter régulièrement les changements de diamètre de la paroi interne de la fixation (surveillance par capteur de déplacement laser ou par étanchéité à l'air), réparer l'affûtage en cas de différence excessive.
Acceptation de la qualité et inspection des points clés
L'acceptation des appareils de montage à chaud ne peut pas être seulement regardée par l'apparence, mais doit se concentrer sur la contrainte interne et la précision du centrage.
- Test de précision de centrage statique: Mesurer le battement de la face d'extrémité par rapport au côté en utilisant un auto-instrument laser ou un compteur de battement de haute précision, en plaçant la pince sur la pièce standard.Battement de face ≤ 0.005mm,Battements latéraux ≤ 0,003 mm。
- Révision du volume d'interférence: Mesurer l'écart entre la paroi intérieure de l'appareil et le diamètre extérieur de la pièce à l'aide d'un capteur de déplacement laser. à température ambiante, l'écart doit être négatif (interférence excessive). Enregistrer les données pour une distribution de 90° sur 3 sections, calculer l'interférence maximale delta_max et l'interférence minimale delta_min, en veillant à ce que delta_min > 0.
- Cycle de vie TestSimulation de 50 à 100 cycles de chauffage et de refroidissement, surveillance du taux de désintégration de l'excès d'interférence. si la désintégration delta_min dépasse 10% de la valeur initiale, le montage doit être réparé ou mis au rebut.
- Intégrité de surface des piècesContrôle de taille complète (CMM) après usinageRugositomètre, vérifiez que la zone de préhension et la zone de non-préhension ne sont pas rugueuses et ne sont pas déformées. pour les pièces aériennes, il est également nécessaire de procéderDétection par courant de Foucault (Eddy Current)ouInspection par particules magnétiquesLes microfissures sont exclues.
Ces données d'essai doivent être classées avec le lot et renvoyées à la R & D en tant que DFM (Fabricability Design), optimisant ainsi le surplus pour les conceptions ultérieures.
FAQ: Questions fréquemment posées sur l'usinage à chaud des vestes de précision
Quelle est l'épaisseur de paroi minimale pour le traitement des manchons en aluminium à paroi mince par des appareils à chaud?
Aucune limite inférieure en théorie, mais recommandée en ingénierieÉpaisseur de paroi minimale ≥ 2mm. lorsque l'épaisseur de la paroi est inférieure à 2mm, la pièce est sujette à une déformation plastique instantanée pendant le chargement et le déchargement, ce qui entraîne une différence de coaxialité excessive.Si l'épaisseur de la paroi est de 1,5 -2mm, il est nécessaire de coopérer avec la ventouse à vide pour aider à soutenir ou augmenter la longueur du manchon de guidage pour disperser la contrainte.
Comment calculer l'interférence minimale entre une pièce en aluminium et un appareil en aluminium?
La formule de base est δ_min = (d·μ·τ_w)/(E·ΔT_eff). où d est le diamètre nominal, μ est le coefficient de frottement (pris 0,2), τ_w est la résistance au cisaillement de la pièce (par exemple, environ 250 MPa pour 7075-T6), E est le module d'élasticité et ΔT_eff est la différence de température effective.
Est-ce que les appareils de montage à chaud conviennent aux types de manchons en titane?
Applicable, mais il faut faire attention. alliage de titane a un faible module d'élasticité (~100 GPa vs aluminium ~69 GPa, acier ~200 GPa), l'état de contrainte sous interférence égale est différent. recommandéInvar36 pinces + pièces en titaneCombinaison, parce que le CTE extrêmement faible d'Invar doit être à haute température pour rétrécir et envelopper, tandis que la résistance à haute température de l'alliage de titane diminue moins, il n'est pas facile d'être fissuré. température de chauffage est généralement contrôlée dans la gamme de 250-300 ° C pour éviter l'oxydation de l'alliage de titane.
Comment assurer la cohérence et l'efficacité de rotation des appareils de montage à chaud dans la production en série?
Adopté parProcédé parallèle duplex bit: Lorsque le groupe de pinces de chauffage/refroidissement cycle, le groupe B pince/usinage pour réduire le temps d'attente. équipé d'un chauffage à induction automatique (Induction Heater) pour réaliser un contrôle de température précis et une chaleur rapide. établir un compte de pince, surveiller la dérive dimensionnelle après chaque cycle, réparer le revêtement au laser ou rebroyer le pince ultra-différentiel pour assurer la cohérence du lot.
Besoin d'un revêtement spécial pour la surface de la pince de montage à chaud?
Un revêtement résistant à l'abrasion n'est généralement pas nécessaire, car les contraintes de contact sont uniformément réparties et il n'y a pas de glissement relatif (idéal). mais si les conditions de travail sont complexes, envisagez d'appliquer sur la paroi intérieure de la pince.Carbone diamanté (DLC)Le revêtement, qui réduit le coefficient de frottement et améliore la résistance à la corrosion, mais il convient de noter que l'épaisseur du revêtement (~1-2μm) affecte le calcul de l'interférence et doit être déduite de la tolérance.
Conclusions et recommandations pour l'action
Le dispositif de montage à chaud est un moyen d'ingénierie pour résoudre le problème difficile de la "déformation-rebond" des ensembles à paroi mince de précision aéronautique, dont la valeur fondamentale réside dans le fait que le dispositif est conçu pour résoudre le problème.Self-MindCaractéristiques en échange± 0,01 mm La tolérance de longueur totale vs.Ra0, 4 μm La finition de surface. Cependant, son succès repose sur des calculs thermiques précis avec un contrôle dimensionnel stricte. Pour les acheteurs et les ingénieurs, il est recommandé d'intervenir dès le début du projet dans la revue DFM pour clarifier l'épaisseur de la paroi, le lot de matériaux et la bande de tolérance et de spécifier le processus de vérification de l'interférence pour les premiers essais.
Si vous traitez avec la déformation de l'usinage de la paroi mince ou le problème de la différence de coaxialité, les dessins (CAD/PDF) et la qualité du matériau sont les bienvenus, nous pouvons évaluer la faisabilité du montage à chaud, la marge de conception de l'interférence et le délai de livraison de masse (15-25 jours) basé sur l'expérience de 72 équipements CNC, et fournir un rapport d'acceptation complet, y compris la détection tridimensionnelle.



