





Logique d'ingénierie pour le contrôle de l'épaisseur du film anodisé dans l'usinage de pièces aéronautiques
dans la fabrication de pièces structurelles de précision en aérospatiale,Traitement des pièces aéronautiquesLe traitement de surface postérieur détermine souvent directement la durée de vie des composants. anodisation en tant que moyen de protection contre la corrosion le plus central de l'aluminium et de ses alliages, la qualité de son film n'est pas seulement liée à la cohérence de l'apparence, mais implique également des indicateurs stricts de résistance à la corrosion.Pour les ingénieurs et les acheteurs, la compréhension des paramètres de liaison complets du traitement préalable au contrôle de l'épaisseur du film est la clé pour éviter le rejet des lots ultérieurs. Basé sur l'expérience pratique de l'usinage CNC et du traitement de surface, ce document démonte les détails techniques du contrôle de l'uniformité de l'épaisseur du film et clarifie les limites de jugement pour les tests de résistance au brouillard salin, aidant l'équipe technique à établir des attentes précises lors de la contresignation et de l'acceptation des dessins.
Variables de processus clés affectant l'épaisseur du film d'oxyde
La croissance du film anodisé n'est pas un simple processus linéaire, mais le résultat d'une combinaison de densité de courant, de température de l'électrolyte et de forme d'onde de tension.Dans un environnement de production en série, les fluctuations de l'une ou l'autre des variables peuvent entraîner une distribution inégale de l'épaisseur du film, ce qui peut affecter les performances ultérieures des tests de brouillard salin.
- densité actuelleGénéralement contrôlé dans la gamme de 1,0 - 2,0 A/dm ². trop faible densité conduit à une couche de film lâche et grande porosité; trop élevé produit une surchauffe locale, ce qui provoque la combustion du film ou la fragilisation de la couche de film. pour les pièces à parois épaisses et à parois minces, l'homogénéisation doit être réalisée par un blindage cathodique.
- Température de l'électrolyte: anodisation de type acide sulfurique est généralement effectuée à 15 - 25 ° C. Chaque augmentation de température de 5 ° C, la dureté du film diminue d'environ 10 - 15%, et la cristallinité augmente, la résistance à la corrosion diminue considérablement. système de circulation d'eau froide doit être assorti en été, la température constante doit être maintenue en hiver.
- Voltage Waveform et PulseLa rectification à tension constante conventionnelle convient à la plupart des pièces standard. si vous avez besoin d'améliorer la densité de la couche de membrane, vous pouvez utiliser un processus d'anodisation à courant alternatif ou pulsé, éliminer la prise de gaz dans la couche de membrane par une demi-circonférence négative, ce qui rend la structure de la couche de membrane plus serrée, améliorant ainsi la résistance au brouillard salin.
Après l'usinage de précision CNC, la valeur de la rugosité de surface Ra de la pièce affectera la distribution du courant.Si la ligne de couteau résiduelle d'usinage est trop profonde (Ra> 1,6 μ m), le champ électrique est concentré aux pointes, ce qui facilite la formation d'un film local ou d'une surcombustion. Par conséquent, il est recommandé d'ajouter un léger processus de polissage ou de laminage au stade du prétraitement pour que la surface Ra soit contrôlée entre 0,8 et 1,2 μ m, ce qui contribue à obtenir une distribution uniforme de l'épaisseur du film.
Méthodes de détection de l'épaisseur du film et critères d'interprétation des données
Des données précises sur l'épaisseur du film sont la base de l'acceptation. l'industrie utilise principalement la méthode électrométrique (jauge d'épaisseur) et la méthode de trancheuse, chacune des deux a des scénarios applicables, l'acheteur doit choisir en fonction des exigences de précision et du coût.
| Méthodes de détection | Bref résumé du principe | Précision/erreur typique | Scénario applicable et avantages et inconvénients |
|---|---|---|---|
| Electrométrie (vortex/rayons bêta) | Mesure de l'épaisseur du revêtement sur un substrat non magnétique par induction électromagnétique ou atténuation des rayons bêta | ± 0,5 à 2,0 μm | Rapide, sans perte, adapté à l'inspection complète en usine, mais il peut y avoir des zones aveugles de mesure pour les petites pièces ou les surfaces complexes, nécessitant des mesures multiples pour faire la moyenne. |
| Méthode de la trancheuse (observation métallographique) | Échantillon incrusté, broyage et polissage pour mesurer directement l'épaisseur de la section du film au microscope | ± 0,1 à 0,5 μm | Essais destructifs de haute précision pour l'arbitrage des litiges ou la confirmation de la première pièce. la porosité de la couche de membrane et la profondeur de corrosion peuvent être observées simultanément |
| Méthode d'apesanteur (solution acide) | Immersion de l'oxyde dans un acide dilué, conversion du volume du film et de l'épaisseur par variation de poids | ± 1,0 - 3,0 μm | Faible coût, adapté à l'échantillonnage à grande échelle, mais ne peut pas fournir d'informations sur la distribution locale de l'épaisseur du film, vulnérable aux agents de remplissage des pores |
Dans l'acceptation pratique, nous recommandons une combinaison d'utilisation: la première pièce est confirmée par la méthode de la trancheuse pour les paramètres du processus, le lot de production est échantillonné toutes les 5 pièces par la méthode électrométrique et enregistre les valeurs maximales, minimales et moyennes. si le dessin indique une épaisseur de film de 10±2 μm, les données d'échantillonnage doivent satisfaire à l'indice de capacité du processus Cp≥ 1,33 pour s'assurer que la distribution de l'épaisseur du film est concentrée dans l'intervalle cible et éviter le brouillard salin causé par un film trop mince sur le bord.
Correspondance entre l'épaisseur du film et la résistance au brouillard salin
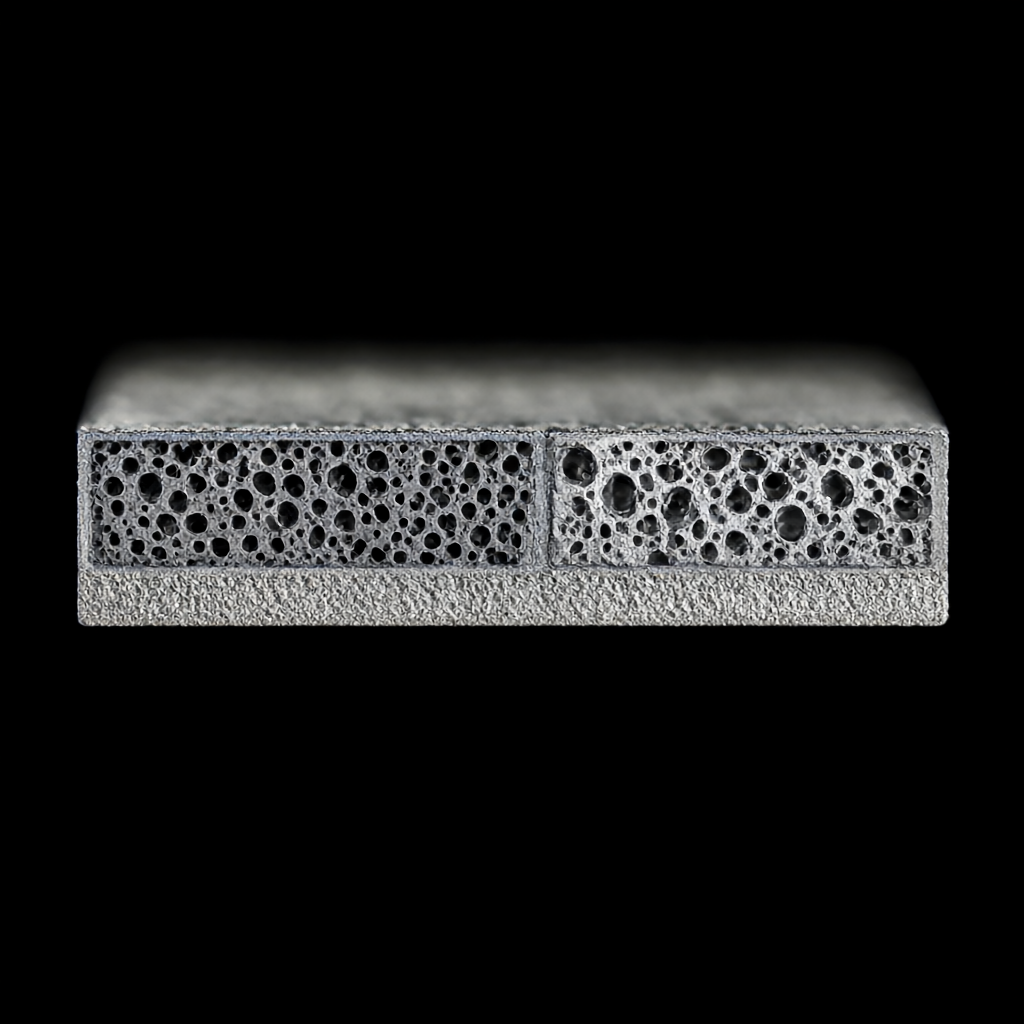
Plus le film est épais n'est pas meilleur. Les couches de film trop épaisses (par exemple>30μm) ont une porosité relativement élevée et, si elles sont mal fermées, elles deviennent un canal d'infiltration du milieu corrosif. pour les pièces en aluminium aéronautique, les couches d'oxyde dur conventionnelles ont une épaisseur de 25 - 35μm et les couches d'oxyde résistant à la corrosion ordinaires ont une épaisseur de 8 - 15μm. La résistance au brouillard salin dépend de la valeur combinée de "épaisseur du film × porosité × masse fermée", plutôt que d'un seul indicateur d'épaisseur du film.
Spécifications d'essai de résistance au brouillard salin et analyse du mode de défaillance
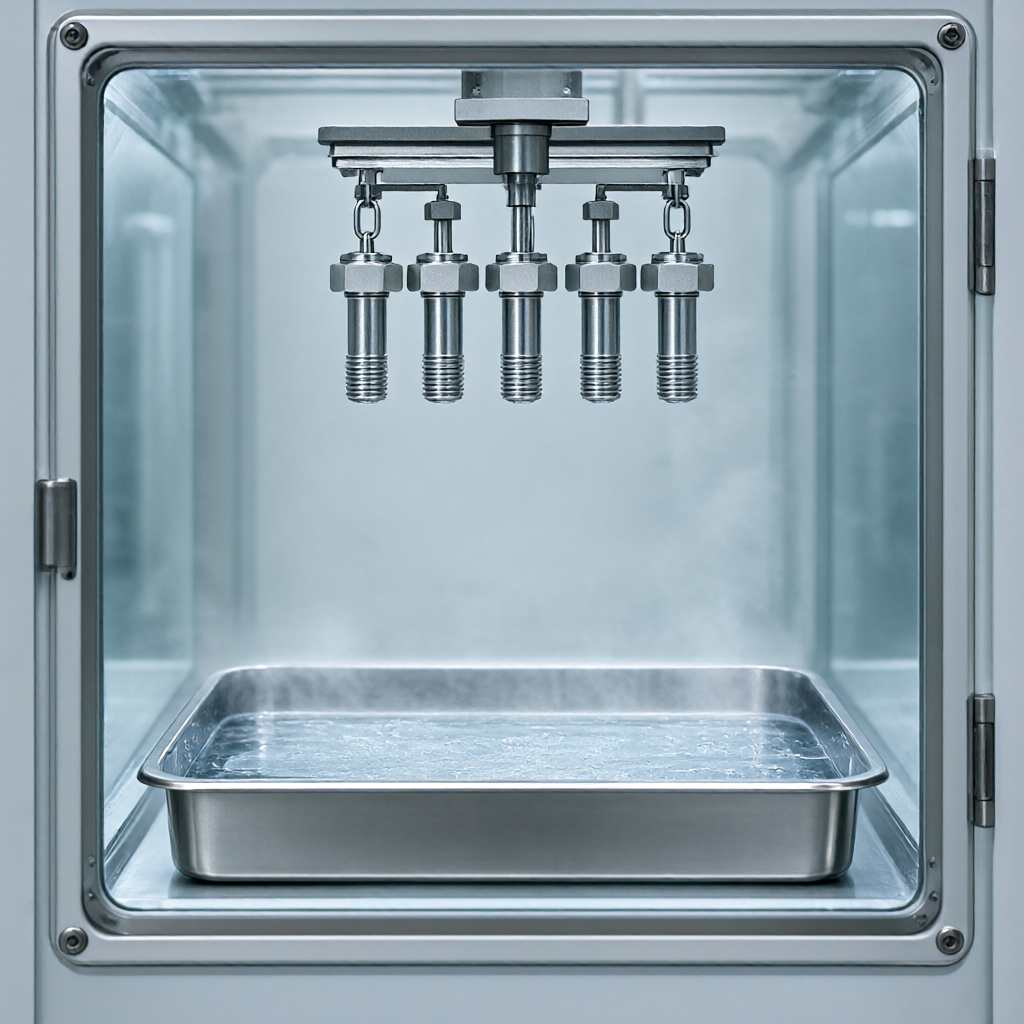
Le test de brouillard salin (NSS) est un test accéléré standard pour simuler la corrosion atmosphérique océanique, les normes couramment utilisées incluent ASTM B117, ISO 9227 et MIL-STD-810.Pour les pièces aéronautiques, la durée du test varie généralement de 96 à 500 heures, en fonction de l'environnement d'application.
Mode de défaillance commun:
- Effet de bordure Corrosion: La couche de membrane est mince aux coins angulaires des pièces, le brouillard salin est préférentiellement moussant aux angles aigus, pénétrant à l'intérieur le long de la fente.
- Piqûres par piqûres (Pitting)La couche membranaire présente des défauts microscopiques ou une fermeture incomplète, les ions chlorure pénètrent pour former une région cathodique locale, déclenchant le dépôt de gel de sel blanc (Al(OH)Cl).
- Peeling de la membrane: Le prétraitement ne dégraisse pas ou la force de liaison de la couche de film est insuffisante, la couche de film dans le brouillard salin bulles et tombe, exposant la matrice.
Pour éviter les défaillances ci-dessus, deux mesures sont souvent prises en ingénierie: premièrement, ajouter un traitement de pré-film (film de conversion chimique) pour former une couche de passivation dense avant l'anodisation, bloquant le contact direct entre la matrice et la couche de film; deuxièmement, optimiser le processus de fermeture, en utilisant l'eau chaude (90 - 100°C) ou l'étanchéité à la vapeur (>100°C), de sorte que l'hydrate d'aluminate de calcium remplit les pores et réduit l'absorption d'eau de la couche de film.
Stratégie de contrôle de la conformité de l'épaisseur du film dans la production en série
Dans les scénarios d'usinage de pièces CNC en vrac, la cohérence de l'épaisseur du film est le point douloureux de la qualité. différences dans l'organisation intercristalline des barres d'aluminium dans différents lots et différentes quantités de résidus d'oxyde de peau sur la surface usinée entraînent des fluctuations dans l'efficacité du courant d'oxydation. ShowyMetal a établi un suivi des données en boucle fermée entre un groupe de 72 équipements CNC et un atelier de traitement de surface: Enregistrer l'état de la surface usinée (valeur Ra, présence ou absence de marques de couteau) avant l'entreposage de chaque lot de pièces, ajuster la valeur de référence de densité de courant par lot lors du traitement de surface et surveiller la dérive de l'épaisseur du film en utilisant une jauge d'épaisseur dans les trois phases de la première pièce, de la pièce moyenne et de la pièce finale.
- Isolation des lotsDifférentes qualités d'aluminium (telles que 6061-T6 et 7075-T6) sont strictement interdites à l'oxydation du même réservoir, en raison de la différence de structure du réseau cristallin entraînant une grande différence de vitesse de formation de film.
- Maintenance du tank liquide: Tester régulièrement la concentration d'acide sulfurique par rapport à l'acidité libre, compléter avec de l'eau désionisée tous les 200 dm² de surface produite, contrôler la concentration d'ions d'impuretés (en particulier le cuivre, le fer) en dessous de 50 ppm.
- Design du pendentifUtilisez une suspension en alliage de titane avec une bonne conductivité, le point de contact est recouvert d'une colle isolante résistante aux hautes températures, afin d'éviter que le point de suspension ne devienne une zone locale à faible courant.
Grâce aux contrôles ci-dessus, l'écart type de l'épaisseur du film du même lot peut être contrôlé à ± 1,5 μm, assurant ainsi la stabilité des résultats des tests de résistance au brouillard salin. Pour les projets nécessitant une cohérence élevée, il est recommandé de clarifier les « exigences d'uniformité de la distribution de l'épaisseur du film » dans les dessins, par exemple « la différence entre l'épaisseur du film en deux points quelconques de la même pièce ne dépasse pas 5μm », afin d'optimiser la production.
FAQ Résolution
Pourquoi est-il parfois nécessaire de polir chimiquement et de ré-anodiser les pièces aéronautiques après usinage?
Si l'aspect extérieur de la pièce nécessite une surface brillante élevée (comme Ra)



