Optimisation du chemin de coupe pour l'usinage CNC de pièces aéronautiques avec des trous profilés et des fentes profondes
Stratégie d'optimisation du chemin de coupe pour les trous profilés et les rainures à cavité profonde dans l'usinage CNC de pièces aéronautiques
En réponse aux exigences sévères du secteur aérospatial pour les pièces CNC de précision, l'optimisation du chemin de coupe pour les trous profilés et les rainures à cavité profonde est un maillon central pour équilibrer l'efficacité de l'usinage, la durée de vie de l'outil et la précision géométrique. planification de chemin efficace peut réduire considérablement la rugosité de surface et améliorer la stabilité dimensionnelle de la structure à cavité profonde. pour les composants qui doivent atteindre une tolérance de ± 0,01 mm et une finition de surface Ra0, 4 μm, la conception scientifique du chemin détermine directement le taux d'acceptation du produit final.
Les défis de la géométrie complexe pour l'usinage conventionnel
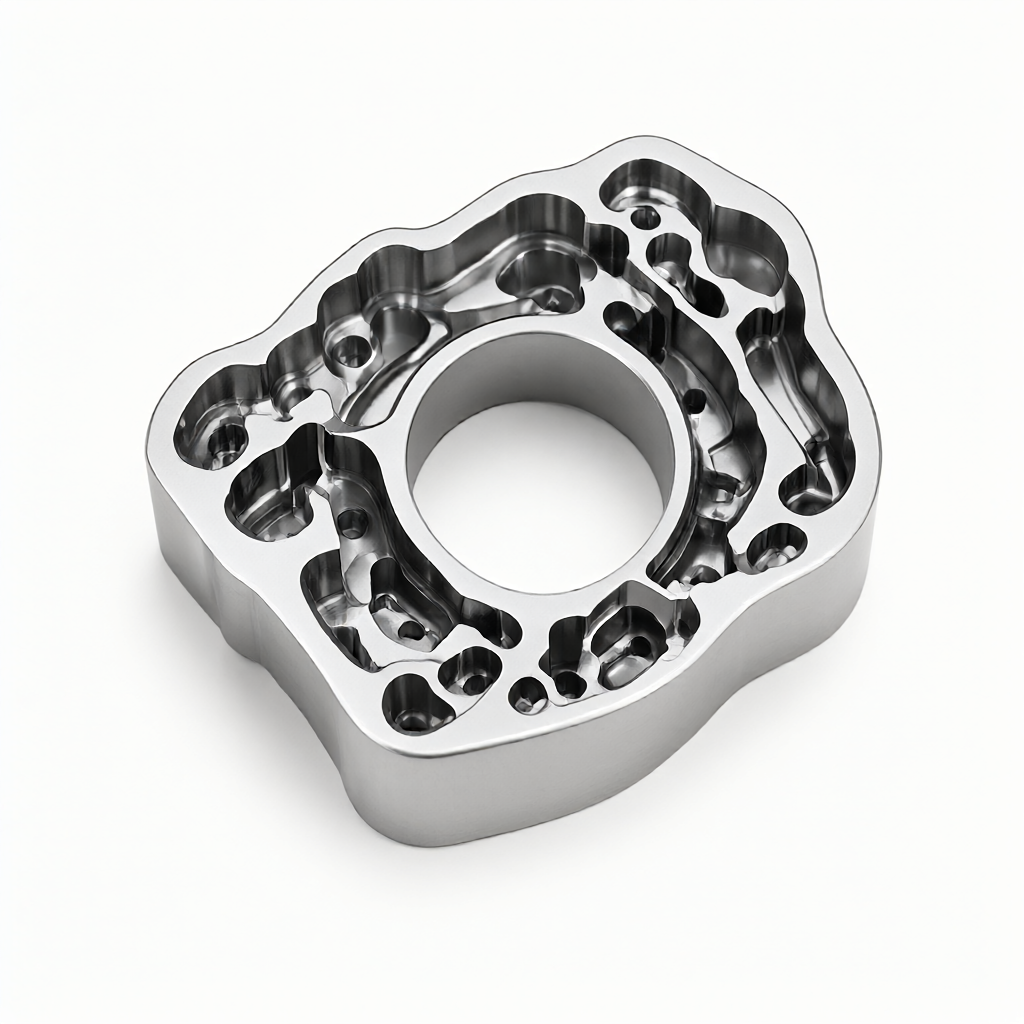
Les trous profilés de qualité aéronautique sont souvent accompagnés de profils asymétriques, de fentes longues et étroites à petit angle ainsi que de structures aveugles extrêmement profondes. La stratégie traditionnelle de fraisage à sens unique ou inverse lors du traitement de telles structures, souvent en raison de la force latérale inégale de l'outil conduit à laisser tomber le couteau, affectant la verticalité de la paroi du trou. Dans le même temps, la fente à cavité profonde dans un environnement limité par l'élimination des débris, si le taux d'alimentation du chemin n'est pas ajusté par étapes, il est extrêmement susceptible de déclencher l'usure thermique de l'outil. Lors de l'évaluation des fournisseurs, les acheteurs doivent se concentrer sur la capacité de simulation de liaison multi-axes pour de telles difficultés, plutôt que de se fier uniquement à des tableaux de paramètres communs.
Effet de la liaison multi-axes et de la rigidité du manche sur l'efficacité de coupe
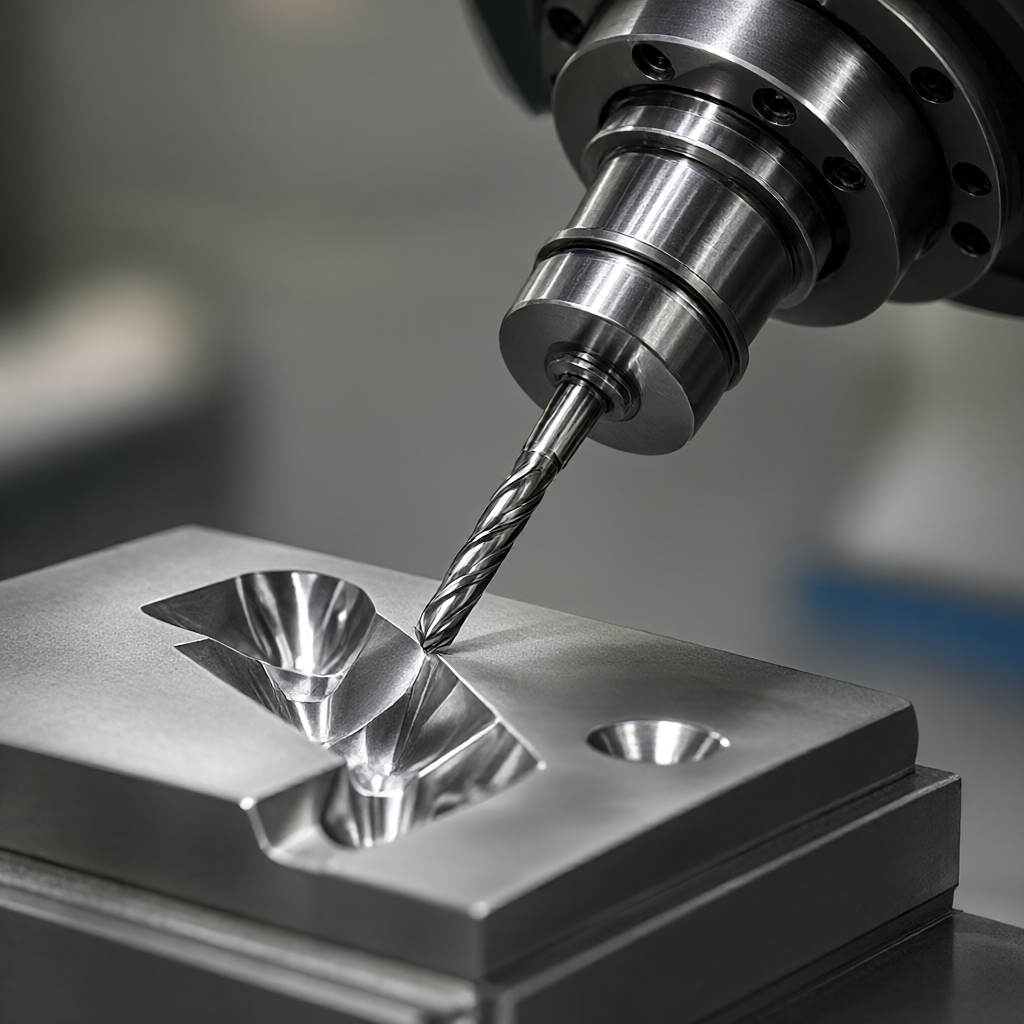
L'utilisation d'un centre d'usinage à 4 ou 5 axes est une condition préalable à une optimisation efficace. liaison multi-axes permet à l'outil de maintenir un angle d'entrée optimal à tout moment, réduisant ainsi le porte-à-faux, ce qui augmente considérablement la rigidité dans l'usinage de fentes à cavité profonde. par exemple, lors de l'usinage de cavités profondes avec des surfaces inclinées, une machine à 5 axes minimise l'angle normal entre l'axe de l'outil et la surface d'usinage en inclinant la broche, réduisant efficacement les vibrations.
Liaison à cinq axes pour améliorer la rigidité de la cavité profonde
Paramètres clés pour le choix du matériau et du revêtement de l'outil
Matériaux en carbureConvient pour le fraisage de finition à grande vitesse, résistance à l'abrasion élevée, adapté aux pièces en aluminium et en alliage d'aluminium.
Acier à grande vitesse avec cobaltBonne ténacité, résistance aux chocs, adaptée au traitement grossier des trous profilés de profils complexes.
Technologie de CoatingLe revêtement TiALN peut améliorer la résistance à haute température et convient aux matériaux difficiles à traiter tels que l'acier inoxydable; le revêtement DLC réduit le coefficient de frottement et contribue à améliorer la finition de surface.
Gestion de l'alimentation et de la dissipation de chaleur par paliers pour les chemins de coupe des fentes profondes
Dans l'usinage à cavité profonde (rapport profondeur/largeur supérieur à 10), une coupe en profondeur unique entraîne une accumulation de chaleur. la stratégie d'optimisation consiste à diviser la profondeur totale en plusieurs étapes, chaque couche étant suffisamment refroidie après la coupe.
Le couteau sous la spiraleComparé à l'axe Z droit, le chemin en spirale peut éviter de créer une concentration de contrainte au point de départ et protéger l'outil légèrement obtus.
Marge adaptativeAdaptez dynamiquement la profondeur de coupe du prochain processus en fonction de la zone traitée, assurez-vous que la quantité de coupe est uniforme et évitez la surcharge locale.
Conception du réservoir d'évacuation des copeaux et angle de pulvérisation du fluide de coupe
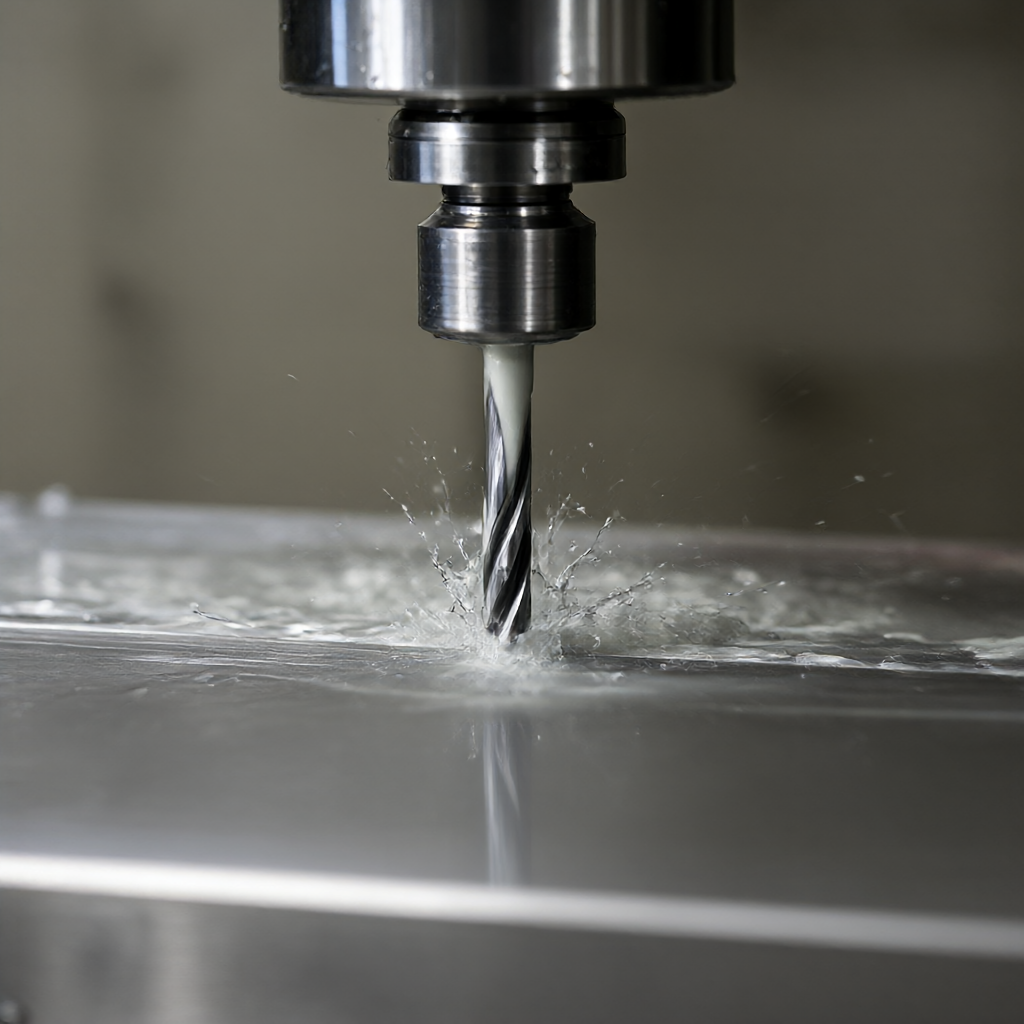
La conception raisonnable de l'espace d'élimination des copeaux peut empêcher les copeaux de s'emmêler dans l'outil. Lors de l'écriture de programmes CNC, il convient de réserver suffisamment d'espace pour le retrait latéral. Dans le même temps, grâce à la buse de fluide de coupe directionnelle, le liquide de refroidissement est pulvérisé directement sur le point de contact entre l'arête de coupe et la pièce, éliminant les copeaux et réduisant l'augmentation de la température, ce qui est crucial pour maintenir la finition Ra0,4 μm.Spraying directionnel pour optimiser l'évacuation des déchets et le refroidissement
Contrôle de l'intégrité de la surface pour la finition des profils de trous de forme spéciale
La phase de finition des trous profilés se concentre sur l'intégrité de la surface, y compris les contraintes résiduelles, les fissures microscopiques et la finition. stratégie de micro-coupe avec une petite profondeur de coupe (par exemple, 0,1 - 0,2 mm) et une vitesse de rotation élevée (au-dessus de S12000) peut inhiber efficacement le durcissement secondaire causé par la déformation plastique.
Micro-coupe pour obtenir une finition Ra0.4μm
Trajectoire oscillante de l'outil et vérification de la surcoupe
En utilisant la fonction de post-traitement à 5 axes du logiciel CAM, la trajectoire d'oscillation de l'outil est générée.Dans le traitement de la zone de transition de l'angle R, il est important de simuler le chemin de l'outil et d'éliminer les chemins qui peuvent causer une surcoupe ou une interférence.Pour les trous profilés avec des rainures submergées, un couteau à bille ou un couteau de nettoyage spécial doit être utilisé pour s'assurer qu 'il n'y a pas de matériau résiduel au fond de la rainure et que les exigences d'interférence d'assemblage sont satisfaites.
Comparaison des schémas d'usinage: compromis entre fraisage et usinage par EDM
Pour les pièces aéronautiques spécifiques à la structure, le choix d'un schéma d'usinage approprié affecte directement le coût et le délai de livraison. Le tableau ci-dessous compare la performance du fraisage CNC avec celle du fil lent/EDM dans l'usinage de rainures profondes à trous profilés:
Les surfaces microscopiques peuvent avoir des couches refondues nécessitant un post-traitement
Capacité de cavité complexe
Limité par l'accessibilité de l'outil et la rigidité
Peut traiter une cavité interne profilée conductrice arbitraire sans restriction d'élimination des copeaux
Efficacité de traitement
Moyenne et grande vitesse, adaptée aux lots
Plus bas, adapté aux petites pièces ou aux prototypes de grande dureté
Dans la production réelle, le fraisage à 5 axes est généralement utilisé comme schéma principal pour les pièces complexes contenant des alliages de titane, tandis que pour les joints étroits extrêmement profonds qui sont difficiles à atteindre à travers l'outil de fraisage, il est complété par le perçage par étincelle électrique comme moyen d'usinage de rainure de retrait. cette stratégie de processus hybride peut assurer la précision tout en maximisant la liberté d'usinage.
Critères d'acceptation de la qualité et moyens d'essai
Pour assurer une livraison fiable des pièces aéronautiques, un système d'inspection complet doit être mis en place, de la première pièce à l'expédition.
Précision dimensionnelleInspection à grande échelle des dimensions critiques des trous profilés et des rainures à cavité profonde à l'aide d'une machine à mesurer tridimensionnelle (CMM), en veillant à ce que les tolérances soient comprises dans la plage de ± 0,01 mm.
Rugosité de la surfaceContrôle de la surface finie avec un rugosimètre pour vérifier que les exigences Ra0, 4 μm sont respectées.
Inspection cosmétiqueAssurer la cohérence de l'effet de surface lumineuse élevée en vérifiant visuellement avec une loupe l'absence de rayures, de bavures et de décoloration thermique.
Conclusion et propositions de collaboration
Un excellent usinage CNC n'est pas seulement l'empilement de l'équipement, mais aussi l'intégration profonde du chemin de coupe, de la gestion de l'outil et des paramètres du processus. face au défi des trous profilés et des rainures à cavité profonde, l'utilisation de l'alimentation par étapes, de la liaison multi-axes et de la stratégie d'élimination fine des copeaux est la seule façon d'améliorer la qualité. si vous avez un projet de pièces aéronautiques impliquant une cavité interne complexe et des trous profilés multi-facettes, il est recommandé de fournir des dessins pour explorer avec nous le schéma de chemin d'outil spécifique et le choix des matériaux. L'amarrage technique professionnel peut vous aider à éviter les risques potentiels de traitement et à assurer une précision stable et une cohérence esthétique lors de la livraison en vrac. Bienvenue à envoyer des dessins pour une évaluation détaillée du processus et un devis.
Envoyez votre plan STEP / DWG / PDF et nos ingénieurs répondent sous 2 heures avec un devis détaillé incluant une analyse DFM gratuite et des conseils de procédé — sans engagement.
Envoyez-nous votre plan — nous nous occupons du reste
Envoyez votre plan STEP / DWG / PDF et recevez sous 2 heures un devis détaillé avec analyse DFM gratuite et conseils sur le procédé. Sans quantité minimale — dès 1 pièce.