





Logique sous-jacente de la surdifférence dimensionnelle dans l'usinage CNC des pièces aéronautiques
Dans le domaine aérospatial, la stabilité dimensionnelle de l'usinage CNC de précision est directement liée à la sécurité des vols et à la fiabilité de l'assemblage. de nombreux ingénieurs ont constaté que les écarts dimensionnels se produisent fréquemment dans la production de masse réelle, même lorsque les tolérances des dessins sont clairement étiquetées. ce n'est généralement pas une erreur de lien unique, mais plutôt le résultat d'une combinaison de caractéristiques des matériaux, de stratégies de processus et de moyens d'inspection. Aluminium de qualité aéronautique (comme 7075-T6) avec du titane (comme le Ti-6Al-4V) est très rigide mais déformable et peut très facilement conduire à une déviation de la taille finale par rapport à la valeur théorique si la chaleur de coupe n'est pas correctement estimée par rapport au rebond après le relâchement des contraintes de serrage. comprendre les causes systématiques de la surdifférence dimensionnelle est donc plus essentiel que de simplement ajuster les paramètres de la machine-outil.
Déformation des matériaux et mécanisme de libération des contraintes de coupe
Déformation non linéaire due au relâchement des contraintes résiduelles
Les pièces aérostructurales sont souvent forgées à parois épaisses ou moulées à blanc, avec une distribution complexe des contraintes résiduelles à l'intérieur.Lorsque le fraisage CNC enlève le matériau de surface, l'état d'équilibre des contraintes d'origine est détruit.Lorsque les pièces sont retirées des pinces, les contraintes résiduelles sont redistribuées, ce qui entraîne une flexion ou une torsion des pièces. Par exemple, lors de l'usinage de grandes nervures en alliage d'aluminium, si une marge excessive est retirée en une seule fois, la libération de la contrainte du fond peut renfler partiellement la racine de l'aile, ce qui entraîne une taille supérieure de la partie de l'extrémité de l'aile.Afin d'éviter ce risque, une stratégie de fraisage en couches doit être adoptée, la marge totale divisée en trois étapes épaisses, semi-fines et fines, avec une « couche tampon de contrainte » de 2 à 5mm réservée entre chaque couche, permettant à la pièce de se stabiliser suffisamment avant la prochaine couche de coupe.
Effets séquentiels du traitement thermique versus usinage
La qualité du matériau détermine sa sensibilité à la déformation.7075-T651 état a anisotrope, si après l'usinage doit également être recuit de déstress, la quantité de changement dimensionnel augmentera considérablement. généralement recommandé de finition après le traitement de déstress pour éliminer la dérive dimensionnelle causée par le traitement thermique.Pour les pièces en alliage de titane, en raison de sa faible conductivité thermique, la chaleur générée par le frottement de coupe est susceptible de s'accumuler, ce qui entraîne une dilatation thermique locale. Si le taux d'alimentation est trop élevé ou la profondeur de coupe est trop grande, l'amplitude de la déformation thermique peut atteindre des dizaines de micromètres, bien au-delà de la plage de contrôle micrométrique nécessaire pour les moules de précision. par conséquent, l'application de l'outil à haute température et la conception de la grande fente de rupture de copeaux pour l'alliage de titane sont les moyens de processus de base pour contrôler l'erreur thermique.
Analyse de l'interférence des pinces et de la déformation des clips
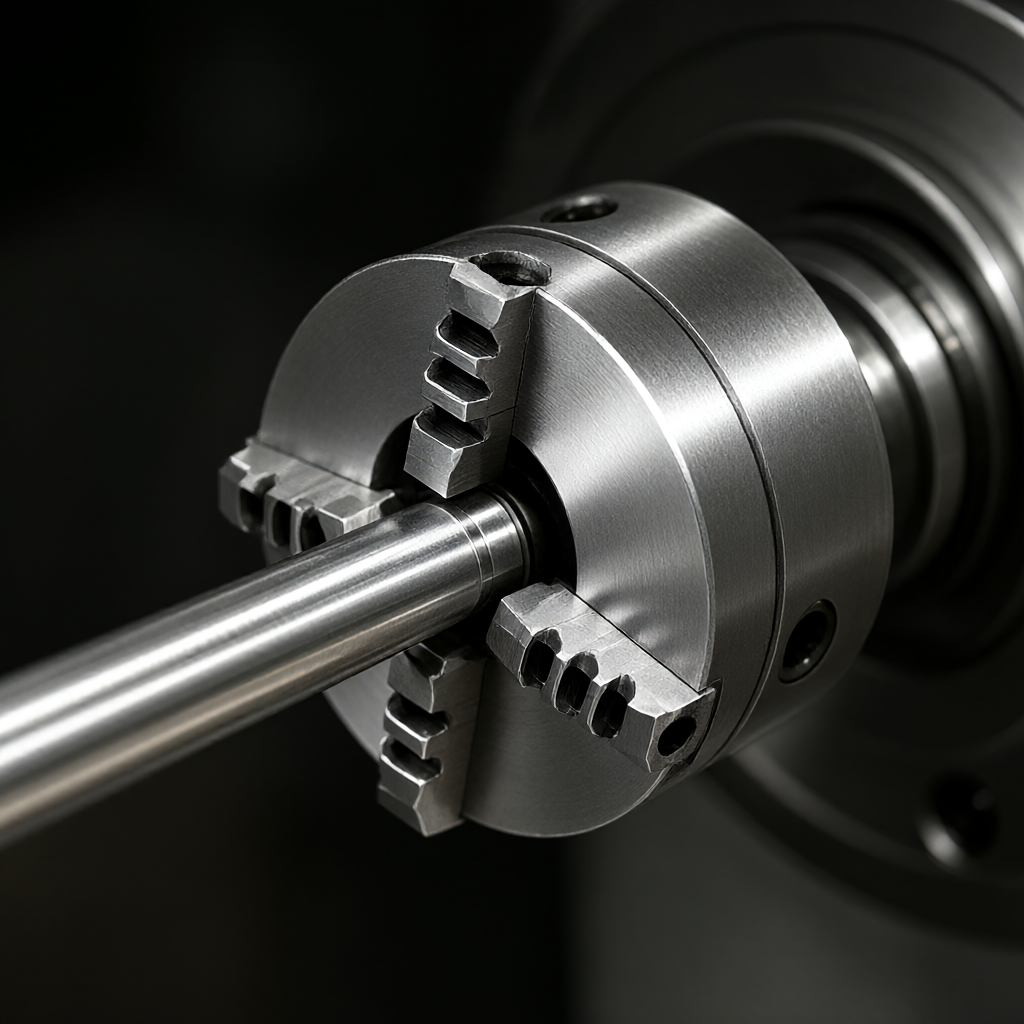
Les pièces aéronautiques ont une forme complexe, nécessitant souvent un traitement de retournement multi-facettes.Une conception inadéquate de la pince est une cause fréquente de différence de taille excessive.Une pince qui n'est pas assez rigide ou une surface de contact inégale, produira une déformation élastique sous l'action de la force de coupe. Cette déformation affectera non seulement le processus actuel, mais deviendra également une source d'erreur de surface de référence après le retournement, c'est-à-dire "erreur de conversion de référence". Par exemple, l'utilisation d'un mandrin à trois griffes pour serrer des pièces minces de type arbre, en raison de la restriction de coaxialité du mécanisme à trois griffes lui-même et de peu de points de contact des minions, la rectitude des pièces de type arbre est vulnérable à la force de serrage inégale. appareil hydraulique ou appareil personnalisé spécial est recommandé, par pression uniforme multipoint ou aspiration sous vide, la déformation de serrage est contrôlée à 0,005 mm. Dans le même temps, la surface de contact de la pince et de la pièce doit être maintenue propre pour éviter le décalage de l'axe Z causé par l'épaisseur incohérente du joint. Pour les pièces de type boîte à paroi mince, l'utilisation d'un arbre à noyau gonflable pour soutenir la paroi interne du trou peut efficacement contrer la déformation de rétrécissement causée par la force de coupe externe et assurer l'uniformité de l'épaisseur de la paroi.
Usure des outils et stratégie de compensation des paramètres de coupe
Optimisation du parcours d'outil et compensation dynamique de l'usure
L'outil continuera à s'user pendant la coupe à grande vitesse, en particulier la microfissuration de la lame et l'écaillage du revêtement. pour l'aluminium aéronautique, un mauvais équilibre dynamique de la poignée peut entraîner des vibrations à haute fréquence, accélérer l'usure de l'outil et laisser des empreintes de surface. pendant la phase de programmation, une stratégie de fraisage progressif doit être adoptée pour réduire la mutation de l'épaisseur de coupe et éviter une force excessive de l'outil. système CNC moderne prend en charge la compensation du rayon de l'outil et la compensation de l'usure de la pointe, mais l'opérateur doit ajuster la valeur de compensation en temps réel en fonction des Si la durée de vie de l'outil est instable dans la production en série, cela entraînera une dérive de gradient dans la taille des pièces du même lot. il est recommandé d'établir un modèle de surveillance de la durée de vie de l'outil pour prédire la durée de vie restante en fonction du courant de la broche ou du signal d'émission acoustique, et de forcer le remplacement avant que l'usure de l'outil n'atteigne une valeur critique, plutôt que de compter uniquement sur un nombre fixe. Pour le processus de finition, une marge de 0,01 à 0,02 mm est généralement réservée pour assurer la limite inférieure de la taille par le finissage du dernier nouveau couteau, cette stratégie de « marge d'assurance » peut efficacement couvrir les fluctuations de taille causées par l'usure de l'outil.
Erreur du système CNC et technique de compensation thermique
Les erreurs géométriques et les erreurs thermiques des machines CNC sont des tueurs furtifs de dimensions ultra-pauvres. erreurs thermiques proviennent principalement du moteur de broche, du frottement du rail et du déplacement axial causé par les changements de température de l'huile de lubrifiant.Dans l'usinage à long terme, l'augmentation de la température de la broche peut atteindre 10 - 20 ° C, ce qui entraîne un décalage systématique de l'erreur de positionnement de l'axe Z. Système de compensation thermique avancé utilise un interféromètre laser ou un capteur de température pour surveiller la température de chaque rail d'axe en temps réel et corriger dynamiquement les valeurs de coordonnées Pour les appareils plus anciens, il est possible de définir un programme de préchauffage stable en démarrant (par exemple, 30 minutes de fonctionnement continu) pour mettre la machine en équilibre thermique. en outre, l'erreur de suivi du système CNC (Servo Lag) peut causer des erreurs de profil pendant l'accélération. l'impact des erreurs de suivi sur la précision des surfaces complexes peut être réduit en abaissant les paramètres d'accélération ou en optimisant les paramètres de feedforward de vitesse. dans l'usinage de pièces aéronautiques, en particulier lorsque des configurations complexes de pentaèdres sont impliquées, il est recommandé d'effectuer régulièrement des essais de Reilly pour évaluer la verticalité interaxiale et s'assurer que les erreurs géométriques sont dans les limites admissibles.
Comparaison des causes courantes de surdifférence et options de correction
Différents modes de défaillance correspondent à différentes logiques de correction.Le tableau suivant résume l'analyse des causes profondes et les solutions ciblées pour quatre phénomènes typiques de surdifférence dimensionnelle dans l'usinage CNC aéronautique, à l'intention des ingénieurs de processus:
| Phénomène d'invalidation | Les principales racines | Caractéristiques Typiques | Protocole de correction et méthode de validation |
|---|---|---|---|
| Déformation de l'arc à l'état libre | Relâchement inégal du stress résiduel | Planéité excessivement mauvaise après le retournement, surélevée au milieu | Utilisation du fraisage par étapes + vieillissement naturel; usinage avec support de bloc en V; inspection à trois coordonnées pleine taille |
| La taille du lot augmente progressivement | Cumul de l'usure des couteaux | Première pièce du même lot qualifiée, pièce de queue super pauvre | Mise en œuvre de l'alerte de durée de vie de l'outil; réservation d'une marge de finition; échantillonnage des dimensions critiques tous les 10 pièces |
| Taille normale après le clip, super mauvaise après le déclip | Force de serrage excessive ou déformation élastique | Différence de coaxialité entre le gabarit et la pièce | Optimisation de la rigidité de la pince; utilisation de pinces hydrauliques/sous vide; calcul de la déformation de serrage et compensation inverse |
| Erreurs périodiques à des endroits spécifiques | Rotation radiale de la broche ou pré-tension des roulements | Des ondulations périodiques apparaissent sur la surface | Interféromètre laser pour détecter les erreurs axiales/radiales de la broche principale; rebroyer ou remplacer les roulements; vérifier la propreté de la face conique du manche |
Inspection de précision et système de contrôle qualité en boucle fermée
Mesure tridimensionnelle avec confirmation du premier article
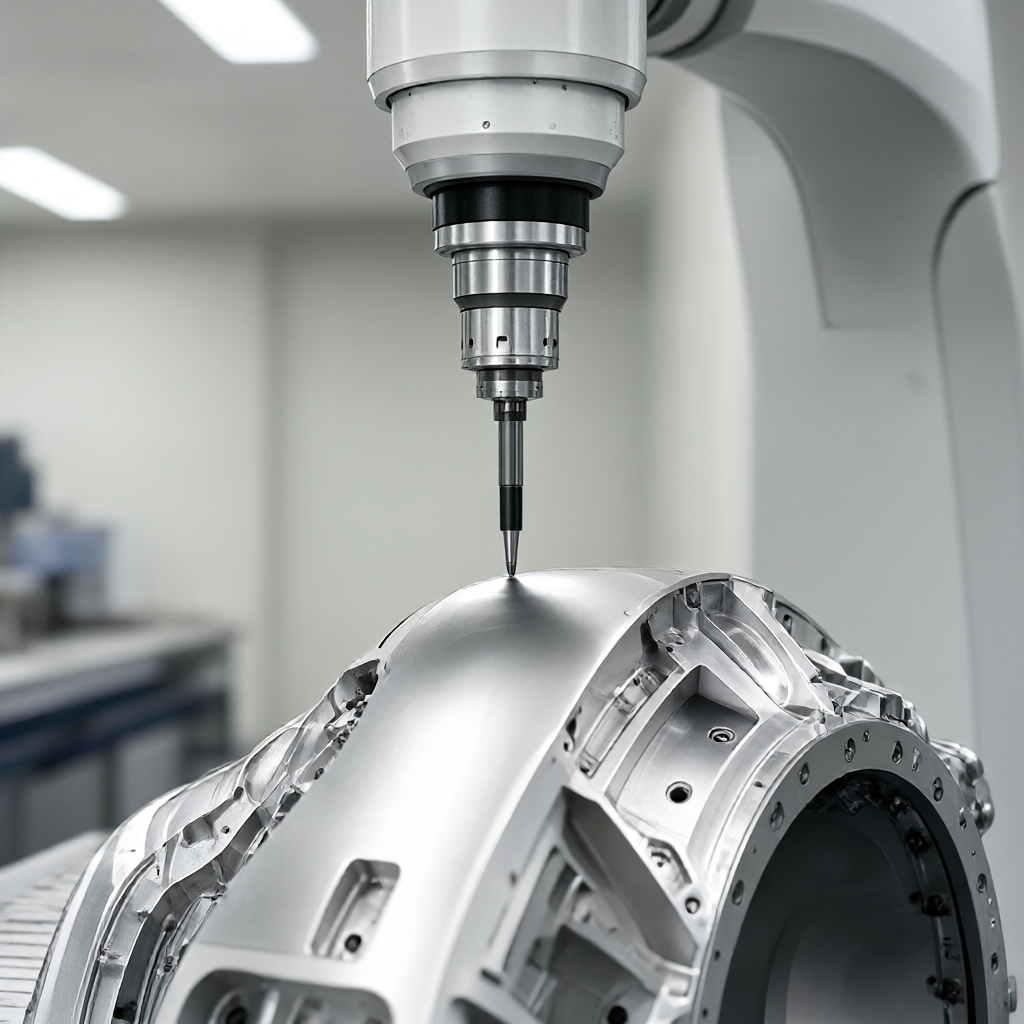
L'acceptation des pièces aéronautiques est généralement basée sur les exigences du système AS9100, une inspection complète à 100% des caractéristiques critiques (KC). L'utilisation d'une CMM liée à cinq axes (machine à mesurer par coordonnées) est un moyen plus fiable de vérifier les dimensions de l'espace complexe. contrôle thermostatique est nécessaire avant la mesure, la différence de température ambiante doit être contrôlée à ± 0,5 ° C, afin d'éviter l'introduction d'erreurs supplémentaires dues à la dilatation et à la contraction. Il est recommandé de solidifier les points de mesure de taille critique dans le système de coordonnées programmé pour réaliser une détection automatique et réduire les erreurs de lecture artificielles. pour les caractéristiques cachées internes, les données du nuage de points peuvent être acquises en combinaison avec la technologie de balayage optique et comparées au modèle CAO pour l'image de nuage de déviation, affichant visuellement la zone de super-différence locale, fournissant un support de données pour l'amélioration du processus.
Cohérence des lots et indice de capacité des processus
Il ne suffit pas de se fier uniquement à l'inspection finale, il faut se concentrer sur l'indice de capacité du processus (Cpk). Pour les pièces critiques aéronautiques, un Cpk≥ 1,33 est généralement requis. En analysant les graphiques SPC (contrôle statistique des processus), il est possible d'identifier si les fluctuations du processus sont dues à des causes particulières.(tels que les différences dans les lots d'outils, les fluctuations de dureté du matériau) Causé par ShowyMetal dans la production en série, les paramètres de coupe sont verrouillés par des instructions de travail standardisées (SOP) et une base de données est établie pour associer la dureté du matériau à la durée de vie de l'outil. Lorsqu 'un décalage de la tendance du processus est détecté, le système déclenche automatiquement le mécanisme de réessai d'arrêt. Ce contrôle préventif de la qualité basé sur les données intercepte efficacement le risque de surdifférence dimensionnelle avant l'expédition, garantissant un haut niveau de cohérence et de traçabilité pour chaque lot de pièces aéronautiques livré au client.
Questions fréquemment posées sur les dimensions CNC aéronautiques FAQ
Pièces en aluminium aviation après fraisage taille rebond combien est la gamme normale?
La quantité de rebond dépend de la marge brute, de l'épaisseur de la paroi et du temps de refroidissement. généralement, après 24 heures de fraisage fin, la taille est mesurée pour être plus stable. si le recuit de déstress n'est pas effectué, la quantité de rebond des pièces à paroi mince peut atteindre 0,02 - 0,05 mm. Il est recommandé d'établir le coefficient de rebond de cette forme particulière par la première coupe d'essai et de compenser inversement dans le processus suivant.
Comment éviter la surcoupe d'un centre d'usinage à cinq axes dans l'usinage de surfaces complexes aéronautiques?
La surcoupe est souvent causée par une mauvaise définition de la longueur du fond de l'outil ou par une interférence de l'angle arrière. nécessite une simulation de collision stricte à l'aide du logiciel CAM, vérifiez l'angle entre la surface sphérique de l'outil et la normale de la pièce. assurez-vous que le paramètre de la longueur du fond est supérieur à la quantité de porte-à-faux de l'outil dans les conditions les plus défavorables et effectuez une vérification à sec avant l'usinage réel, en particulier le chemin d'entrée de l'outil près du coin de la cavité interne.
Quels facteurs sont principalement responsables de la différence de taille dans le traitement des alliages de titane?
Le principal problème avec l'alliage de titane est la déformation thermique et l'usure de l'outil. faible conductivité thermique entraîne une température élevée dans la zone de coupe, la dilatation thermique locale de la pièce est importante. en même temps, l'usure de l'outil est rapide et la stabilité dimensionnelle est médiocre. Besoin d'utiliser un liquide de refroidissement fort (microsolubilité dans l'eau ou lubrification à l'eau minuscule) et de réduire la vitesse de coupe, augmenter le nombre de finitions, afin de contrôler l'erreur thermique et l'accumulation d'usure.
Peut-on remédier à la surdifférence de taille après usinage CNC par réparation?
Il est strictement interdit de réparer arbitrairement les pièces clés de l'aviation. surdimensionnement signifie généralement une défaillance du processus. légère surcoupe (couche de surface) peut être masquée par le polissage ou le sablage, mais la surdimensionnement fonctionnelle affectant la résistance ou l'ajustement doit être mis au rebut et refait. réparation aveugle détruira la répartition originale des contraintes et la durée de vie en fatigue des pièces, violant les normes de sécurité aérienne.
Comment assurer la cohérence dimensionnelle des petits lots de pièces aéronautiques?
Petit lot face à des problèmes de gestion de la vie de l'outil. Il est recommandé d'adopter la stratégie "un couteau, une inspection", chaque nouveau couteau est traité et inspecté en pleine taille, enregistrant la tendance à l'usure. ou laisser une grande marge, en utilisant le dernier outil de haute stabilité pour un raffinement unifié. Dans le même temps, renforcer la détection de la précision de positionnement répétée de la pince pour assurer la cohérence du serrage multiple.
Épilogue et soutien professionnel
Résoudre le problème de la surdifférence dimensionnelle dans l'usinage CNC des pièces aéronautiques nécessite une synergie multidisciplinaire de la science des matériaux, de l'ingénierie des appareils, du système CNC et de l'inspection de précision. il n'y a pas de paramètres de processus polyvalents, seulement des solutions personnalisées pour les caractéristiques spécifiques du produit. Si vous êtes confronté à des défis de stabilité dimensionnelle dans la production de masse de pièces structurelles aéronautiques, bienvenue à envoyer des dessins et des spécifications techniques, notre équipe d'ingénieurs combinera 72 groupes d'équipements CNC haute performance avec l'expérience de contrôle de la qualité du processus complet pour développer un plan d'usinage de précision comprenant des recommandations DFM, la conception de gabarits et l'aversion au risque pour vous aider à livrer le projet dans les délais et la qualité.



