





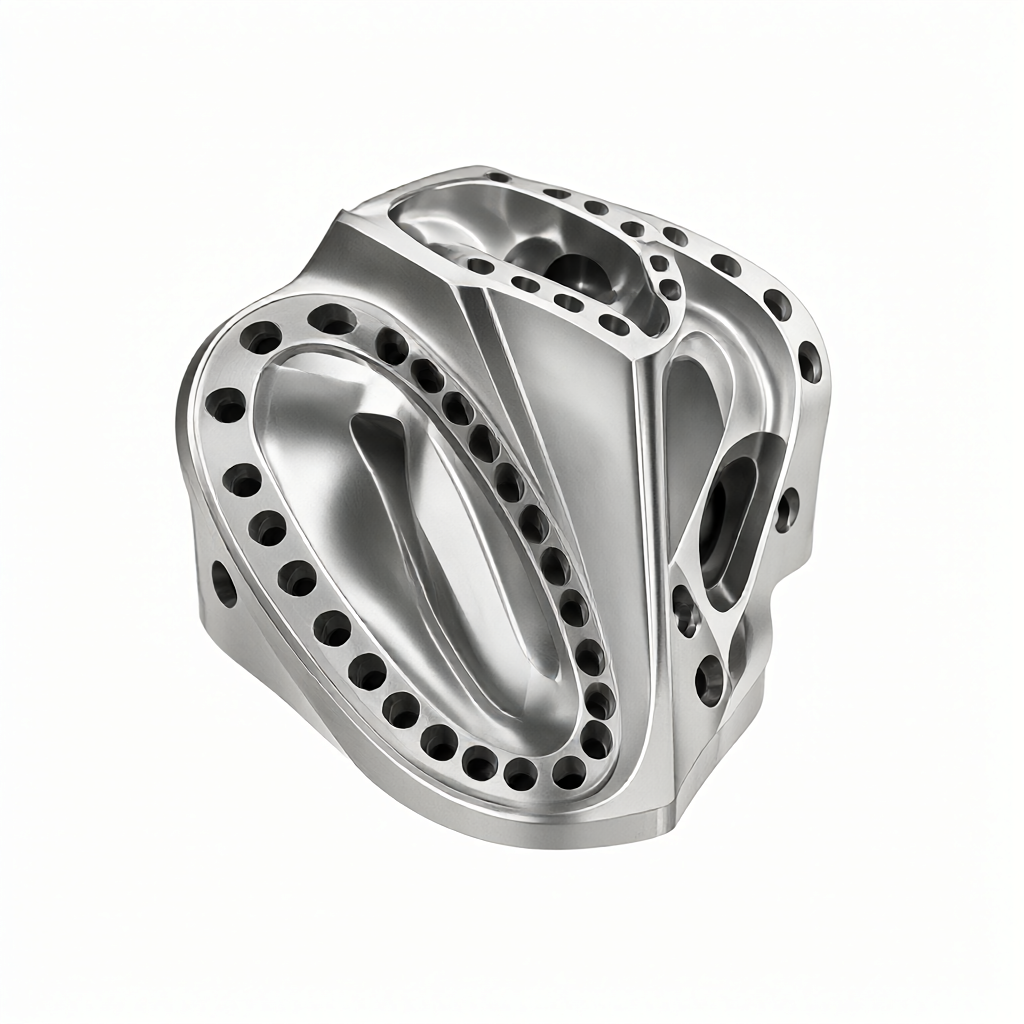
L'usinage CNC de pièces structurelles aéronautiques complexes liaison cinq axes et la stratégie de serrage est la technologie de base pour résoudre la fabrication efficace et précise de pièces à paroi mince, profilées et cavité profonde.Pour les matériaux difficiles à usiner tels que les alliages de titane, les alliages à haute température, l'usinage traditionnel à trois axes est souvent confronté à l'interférence de l'outil, les marques de couteau résiduelles, la déformation du serrage et la libération de contrainte causée par le problème de la taille superdifférence. L'usinage lié à cinq axes est capable de maintenir un meilleur angle d'entrée entre l'outil et la pièce grâce à un mouvement coordonné de l'outil le long de cinq degrés de liberté, ce qui permet d'optimiser considérablement les conditions de coupe, d'améliorer la finition de surface et de réduire le temps de changement d'outil. Cet article analyse en profondeur comment atteindre une cohérence et une fiabilité élevées dans la production en série, aidant les ingénieurs et les acheteurs à évaluer la force technique du fournisseur.
Principe d'usinage lié à cinq axes et avantages technologiques des pièces structurelles aéronautiques
Les éléments structurels aéronautiques, tels que le cadre du fuselage, les supports de train d'atterrissage et les boîtiers d'accessoires moteur, ont souvent des caractéristiques complexes de surface libre et de système de trous dense. usinage triaxial nécessite souvent de multiples pincements de surface tournée lors du traitement de ces caractéristiques, et les erreurs de positionnement cumulatives sont généralement importantes, ce qui rend difficile de répondre aux exigences de tolérance de forme et de position strictes dans les dessins.
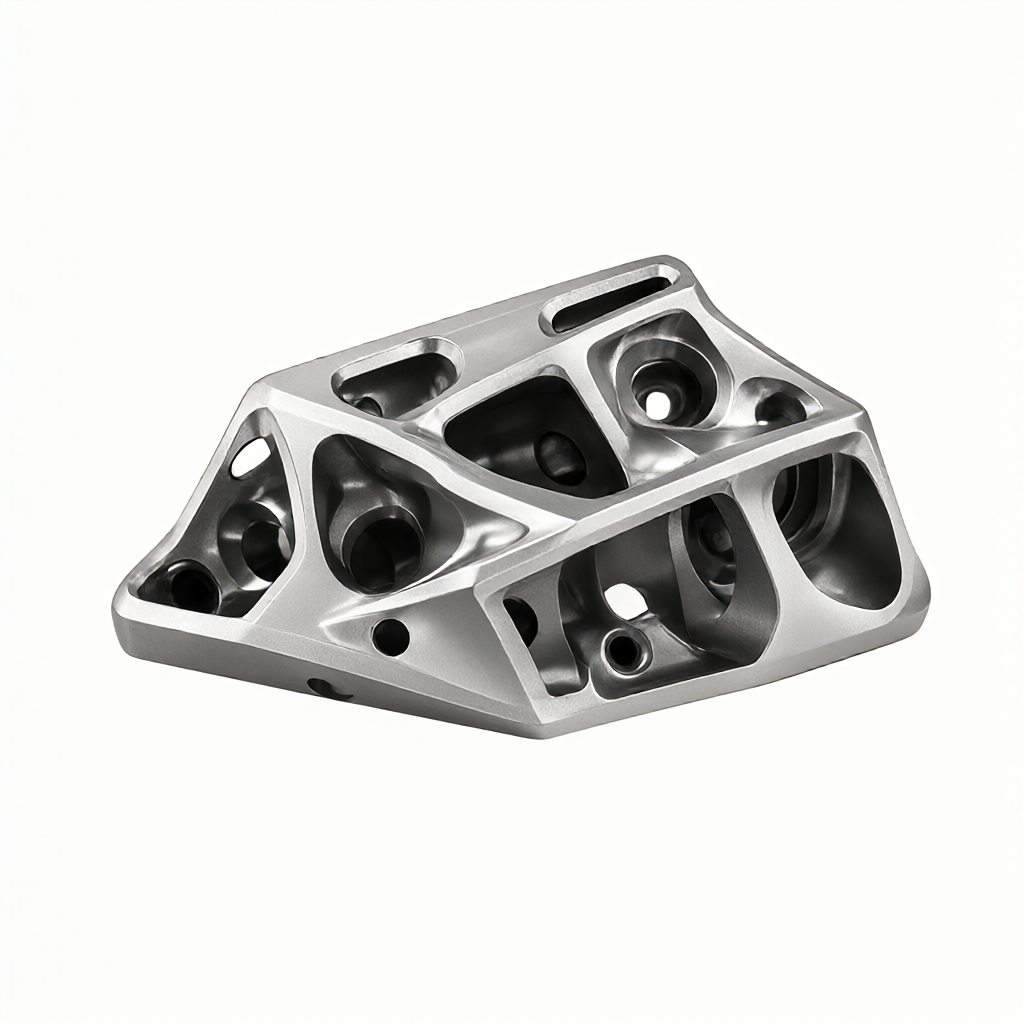
Le système d'usinage à cinq axes comprend trois axes linéaires (X, Y, Z) et deux axes de rotation (généralement étiquetés axes A/C ou B/C).« Coupe orientée vers la constante »Capacité. L'axe de l'outil peut toujours être orienté dans la direction normale de la surface de la pièce ou maintenir un angle fixe, évitant ainsi que la lame ou la poignée ne heurte la surface non usinée de la pièce. ce mode de mouvement apporte les avantages techniques suivants:
- Amélioration de la qualité de surface:En maintenant un angle de coupe constant, une épaisseur de coupe uniforme et une réduction des vibrations causées par les changements de profondeur de coupe, la valeur de la rugosité de surface Ra peut généralement être contrôlée dans les 0,8 μm et peut atteindre Ra0,4 μm avec l'usinage de finition optique.
- Optimiser la durée de vie des outils:Éviter l'interférence de la poignée permet à l'outil de s'étendre plus courte et d'être plus rigide, tout en portant l'outil plus uniformément et en prolongeant la durée de vie globale de 30 à 50%.
- Réduire le nombre de clips:L'usinage multi-facettes par serrage unique élimine les erreurs accumulées dues aux positionnements multiples, ce qui est particulièrement critique pour les pièces structurelles monolithiques.
Pour les matériaux difficiles à usiner tels que l'Inconel 718 ou le Ti-6Al-4V, l'adéquation du refroidissement et la fluidité de l'évacuation des déchets grâce à la liaison à cinq axes réduisent encore le risque de durcissement et garantissent la stabilité dimensionnelle.
Stratégie de serrage critique: rigidité, positionnement et contrôle du soulagement du stress
La liaison à cinq axes résout le problème de « pouvoir être usinée », tandis que la stratégie de serrage détermine si « la précision d'usinage peut être maintenue ». matériaux de pièces aériennes sont plus dans un état de recuit sans contrainte, si le serrage est incorrect dans le processus d'usinage, la libération de contrainte résiduelle entraînera une déformation des pièces après le déserrage, ce qui est la principale cause de la fin de vie en masse.
Une stratégie efficace de serrage à suivre« Positionnement en six points »Principes, et adaptés en fonction des caractéristiques des matériaux:
- Adsorption sous vide combinée avec compression mécanique:Pour les pièces à paroi mince, la simple compression mécanique est susceptible de provoquer une dépression de surface. il est recommandé d'utiliser un disque d'adsorption sous vide comme support de base, éliminer la contrainte du fond, utiliser seulement une petite quantité de blocs de pression mécaniques dans la direction perpendiculaire à la force de coupe, la force de compression doit être calculée par simulation FEM, généralement contrôlée entre 0,5 et 1,5 MPa.
- Utilisation de Soft Clamps:Pour les pièces qui nécessitent une finition élevée et ne permettent pas de marques de pincement, la première pièce peut être fraisée avant la coupe d'essai pour réserver la pince souple. dans la phase de finition, utilisez la pince souple fraisée pour remplacer le plateau dur, à la fois pour assurer la précision de positionnement et éviter d'endommager la surface de travail.
- Gestion des zones d'influence thermique:La chaleur est générée par le frottement de l'outil et la déformation du matériau pendant l'usinage. pour les grandes pièces de type boîte, il est recommandé d'utiliser le liquide de refroidissement pour pulvériser directement le point de coupe et de limiter la puissance de la broche à moins de 80% de la valeur nominale afin de réduire l'impact de la déformation thermique sur la précision dimensionnelle.
Lors de la sélection de l'appareil, il est également nécessaire de prendre en compte la plage d'axes de rotation de la machine à cinq axes. pour éviter l'interférence de l'outil avec l'appareil à l'angle limite, une simulation complète de détection de collision de l'appareil doit être effectuée dans le logiciel CAM.
Planification de trajectoire CAM: optimisation de trajectoire d'outil et validation par simulation
La possibilité de tirer parti des avantages de la liaison à cinq axes dépend grandement du choix de la stratégie et des paramètres du logiciel de FAO. pour les éléments aérostructuraux, les contrastes de stratégie de trajectoire communs sont les suivants:
| Nom de la politique | Caractéristiques applicables | Analyse des avantages et inconvénients |
|---|---|---|
| Finition des surfaces tournantes (Swarf) | Surface libre, formes complexes | Excellent pour:Chemin lisse, pas de résidus de couteau, haute qualité de surface;Le manque de:Les temps de calcul sont longs et les exigences topologiques du modèle sont élevées. |
| Finition polyédrique | Plane dominant, structure avec de petits coins arrondis | Excellent pour:Efficacité et planification simple;Manque de:Dans les coins arrondis peuvent apparaître des marques de couteau, qui nécessitent un traitement lumineux ultérieur. |
| Forage et alésage (Drill/Bore) | Trous profonds, trous inclinés, trous de position | Excellent pour:cinq axes de positionnement automatique, entrée verticale de l'outil, éviter le décalage de la perceuse, bonne finition de la paroi du trou;Le manque de:Il y a des exigences pour l'espace d'ouverture de la pince. |
| Clear Angle Traitement | Angle droit intérieur, creux profonds | Excellent pour:Assurez-vous que les coins sont complètement dégagés sans résidu;Manque de:Utilisez un couteau de petit diamètre, une faible rigidité, un couteau facile à casser, vous devez contrôler soigneusement l'alimentation. |
Avant d'effectuer le traitement, il est nécessaire de« Vérification par simulation hors ligne ». Vérifiez non seulement la collision de l'outil avec la pièce, mais aussi l'interférence physique de l'outil, du manche, de la pince avec la machine elle-même (y compris la broche, le siège, l'axe de rotation). Pour les lots critiques, il est recommandé de générer un fichier de trajectoire temporelle avec une courbe d'alimentation, de vérifier la course à sec sur la machine et de s'assurer que le code G est logique et correct.
Critères d'acceptation des moyens d'essai et tolérances
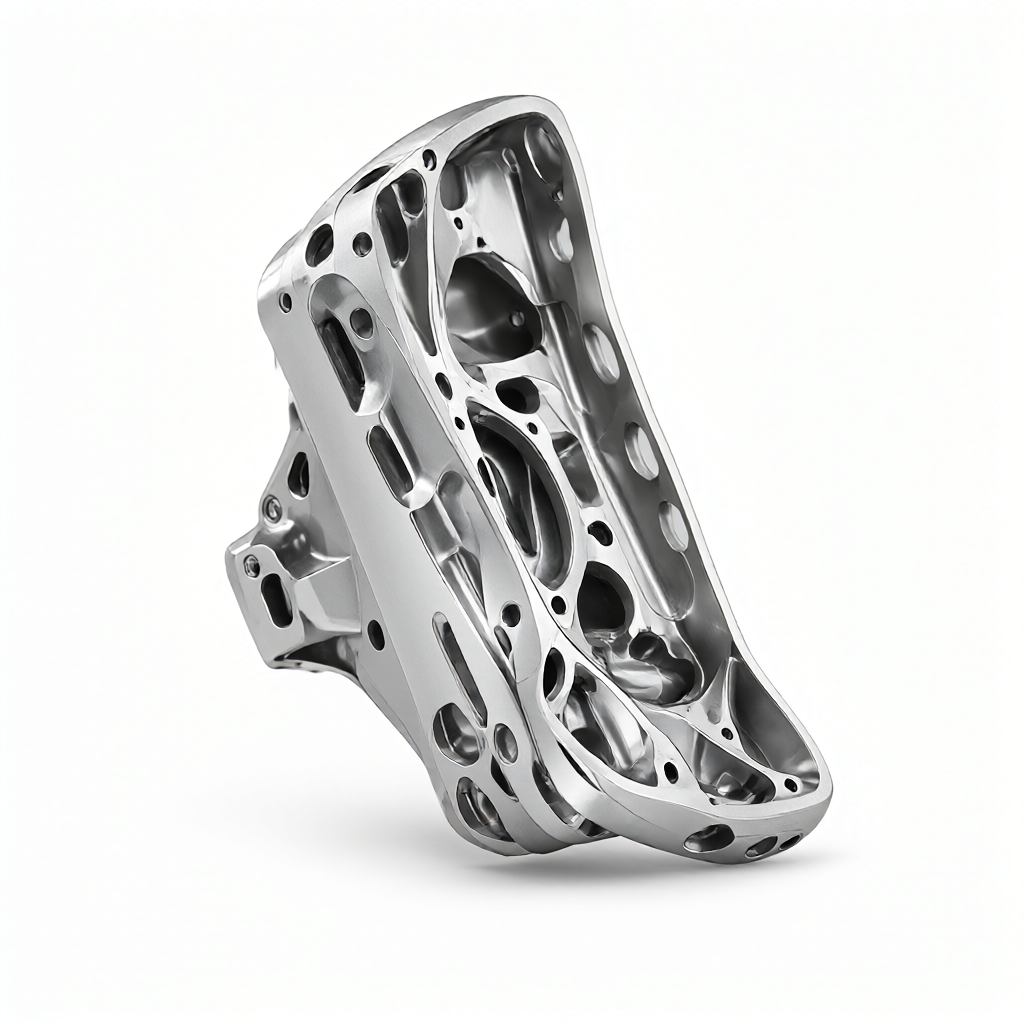
L'acceptation après l'achèvement du traitement est la clé pour confirmer l'efficacité du processus. pour les exigences de haute précision de ± 0,01 mm, les étriers conventionnels ne peuvent plus répondre à la demande et doivent compter sur les moyens de détection suivants:
- Machine à mesurer tridimensionnelle (CMM):Pour l'inspection à grande échelle, en mettant l'accent sur la planéité, la coaxialité de l'emplacement du trou et la tolérance de forme et de position.Pour les surfaces d'usinage à cinq axes, il est nécessaire de concevoir un chemin de sonde dense comprenant des points de limite et des points internes pour capturer la déformation de la surface.
- Scanner laser:Convient pour l'alignement global du profil de grandes pièces à paroi mince. par superposition de modèles de dessin de données de nuage de points, générer un chromatogramme et identifier rapidement les points chauds de déformation locale.
- Rugosimètre de surface:Mesurer directement la valeur Ra de la surface d'ajustement critique. la surface d'étanchéité pneumatique dans les pièces aéronautiques nécessite généralement Ra≤ 0,8 μm, avec un chemisier à cinq axes, il devrait être stable et conforme.
Dans la phase de production en série, il est recommandé d'exécuter« Première inspection complète + échantillonnage du processus »La première pièce doit être vérifiée par l'ingénieur de qualité selon les dessins GD&T et le rapport d'essai doit être conservé; dans la production en série, une inspection complète de la CMM est effectuée à intervalles d'une certaine quantité (par exemple, tous les 50 pièces), et le reste est vérifié par échantillonnage selon la norme AQL pour équilibrer l'efficacité et le risque de qualité.
Recommandations DFM et points clés de l'évaluation technique des fournisseurs
Pour les acheteurs, il est essentiel de communiquer avec les fournisseurs avant de commander l'usinage DFM (Manufacturing Design). L'évaluation de la capacité d'une usine CNC à produire en masse des pièces aéronautiques complexes doit se concentrer sur les indicateurs techniques suivants:
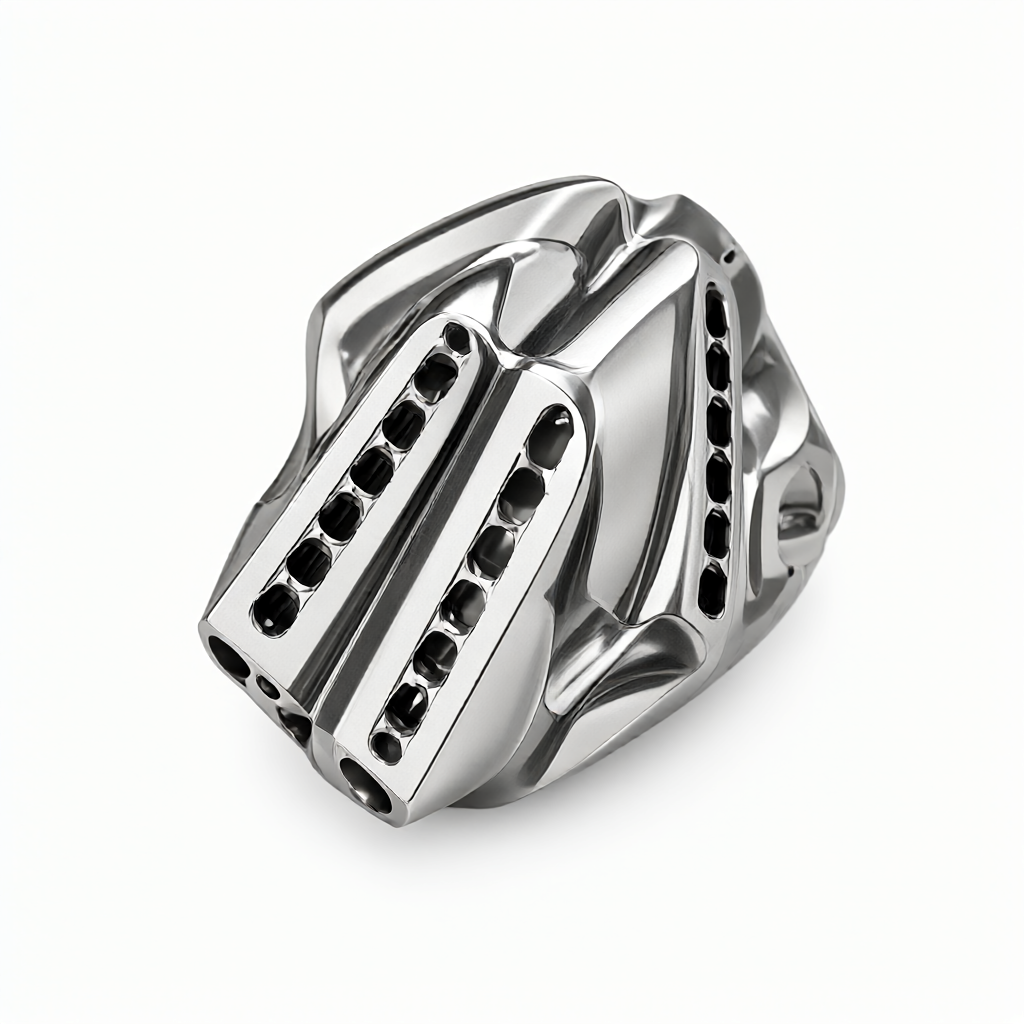
- Configuration du matériel:Avez-vous un centre d'usinage lié à cinq axes plutôt que d'être équipé uniquement d'un centre de fraisage latéral à quatre axes. Une véritable liaison à cinq axes nécessite deux axes rotatifs en mouvement simultané pour réaliser un usinage lisse de surface courbe complexe. ShowyMetal dispose de 72 équipements CNC couvrant des centres d'usinage 3/4/5 axes et des machines composites de fraisage automatique, avec une base matérielle pour ce type de complexité.
- Procédure de post-traitement:Différentes marques de machines-outils (DMG, Okuma, Haas, etc.) ont des formats de code G différents, et le fait que le fournisseur dispose d'un post-processeur parfait pour un modèle spécifique détermine directement l'efficacité de la programmation et la sécurité.
- Expérience avec les matériaux:Les paramètres de coupe des matériaux difficiles à usiner (vitesse de rotation, alimentation, profondeur de coupe) nécessitent une accumulation importante de données. les fournisseurs établis peuvent fournir des manuels de coupe spécifiques pour TC4, Inconel 718 et démontrer leur cohérence par lots.
En outre, la capacité de traitement de l'apparence du fournisseur est également un indicateur important de différenciation. Les pièces CNC de précision doivent souvent également être associées à l'anodisation, au sablage et à d'autres traitements de surface, si la surface présente des marques de pincement ou des rayures, le processus de placage ou d'oxydation ultérieur amplifiera les défauts. Par conséquent, examiner sa capacité à protéger l'apparence pendant le traitement est essentiel pour assurer le bon rapport du produit final.
Que faire si les pièces à paroi mince de l'aviation traitées à cinq axes sont facilement déformées?
Il est principalement résolu en optimisant le mode de serrage (par exemple, l'adsorption sous vide pour réduire les contraintes locales) et en réservant une marge de processus. il est recommandé d'effectuer une trempe de déstress avant la finition et d'adopter une stratégie de « profondeur de coupe symétrique » dans la CAM pour réduire la force de coupe unilatérale
L'usinage à cinq axes est-il adapté aux petites séries de pièces structurelles complexes?
Bien que la programmation à cinq axes soit plus coûteuse, pour les pièces complexes, elle peut réduire considérablement le nombre de serrages et le temps de traitement des interférences humaines, ce qui peut au contraire montrer des avantages d'efficacité plus élevés dans les scénarios de petites séries.
Comment puis-je vérifier que la capacité d'usinage 5 axes d'un fournisseur est réelle?
Demander au fournisseur de fournir une vidéo de simulation contenant la trajectoire de l'outil (comme la vidéo Vericut) ou de fournir une pièce physique d'ébauche/de finition avec une action d'axe rotatif, en vérifiant que les marques de raccordement sont visibles à leurs connexions arrondies, est une base intuitive pour juger de la liaison à cinq axes.
Quel niveau de rugosité de surface peut-on atteindre avec l'usinage à cinq axes?
Dans un bon état de l'outil et avec les paramètres corrects, la valeur de Ra de finition peut généralement être stabilisée entre 0,4 μm et 0,8 μm. Pour une meilleure qualité, un processus de finition optique peut être ajouté, à quel point il est nécessaire d'éviter de modifier considérablement l'angle de l'axe de l'outil en cas de marques de couteau.
Comment contrôler la cohérence de l'usinage à cinq axes en production de masse?
Le noyau réside dans la standardisation et l'automatisation des appareils. utilisez des appareils autocentrés ou des arbres gonflables et établissez une gestion stricte de la durée de vie de l'outil (changement forcé d'outil par nombre de pièces ou temps) pour garantir que l'état de coupe de chaque pièce est dans la meilleure gamme d'usure de l'outil.
L'usinage de pièces structurelles aéronautiques complexes n'est pas seulement la concurrence entre les outils et les machines, mais aussi l'accumulation de données de processus et le système de contrôle de la qualité. si vous avez des besoins de production en série de telles pièces difficiles, il est recommandé d'envoyer les dessins avec les exigences de processus spécifiques à une équipe professionnelle pour examen DFM. en montrant les défis de tolérance spécifiques et les caractéristiques des matériaux, vous pouvez obtenir rapidement des solutions techniques ciblées et une évaluation des devis, réduisant ainsi les coûts d'essais et d'erreurs et garantissant la livraison du projet.



