





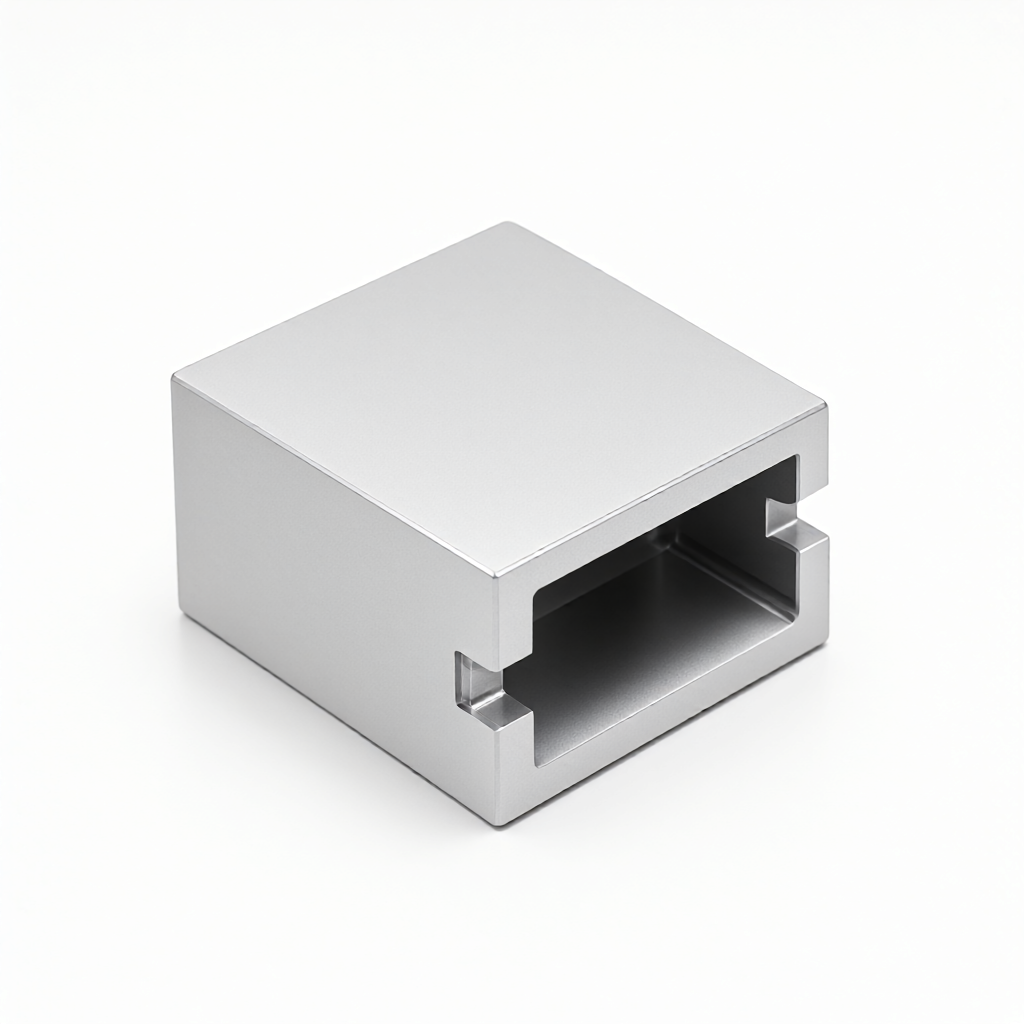
Personnalisé CNC usinage équipement médical moniteur boîtier en alliage d'aluminium, dédié à la fabrication de pièces structurelles de précision pour les moniteurs de signes vitaux. usine fournit des services de coupe de précision CNC en aluminium, traitement de surface anodisé et inspection de taille complète, assurant que le boîtier a une haute précision, haute finition et cohérence du lot, répondant aux exigences strictes de l'industrie médicale en matière d'apparence et d'assemblage.
Spécifications et capacités de traitement
Pour l'équilibre entre la résistance structurelle et les besoins de dissipation de chaleur du moniteur, nous offrons un large choix de nuances d'aluminium et prenons en charge la personnalisation de rainures internes complexes et de structures d'ailerons de dissipation de chaleur à partir de dessins.
- Classe de matériel6061-T6 (pièces structurelles universelles), 6063 (profilés extrudés avec finition CNC), 7075 (scénarios exigeants de haute résistance).
- Gamme de taillesLes dimensions typiques du boîtier du moniteur sont généralement comprises entre 300mm x 200mm x 100mm, avec une caractéristique usinable minimale de 0,2 mm.
- Contrôle des tolérancesLa tolérance de la surface d'ajustement critique peut atteindre ± 0,01 mm et la tolérance générale de la surface de la structure ± 0,02 mm, afin de s'assurer qu 'il n'y a pas de desserrement de la boucle ou de la connexion à vis.
- Traitement de surfaceSoutient l'anodisation argentée et noire, le sablage (120-320 mailles) améliore la sensation et l'effet d'extinction, le traitement brossé améliore la texture.
- Normes d'apparence: finition Ra0, 4 μm sur la face A (visuelle), pas de rayures, pas de placers, pas de taches d'oxydation, effet miroir uniforme dans la zone de lumière.
Comparaison des matériaux communs et des performances
| Classe de matériaux | Avantages caractéristiques | Scénarios de moniteurs applicables | Traitement de surface recommandé |
|---|---|---|---|
| aluminium 6061-T6 | Performance globale équilibrée, bonne usinabilité de coupe, résistance modérée | La plupart des boîtiers de moniteurs de signes vitaux universels | Anodisation + sablage |
| Aluminium 7075 | Extrêmement résistant, relativement léger en poids, dureté élevée | Moniteurs mobiles portables, équipements exigeants en matière de séisme | Anodisation + brossage |
| Aluminium 6063 | Faible coût de moulage par extrusion et finition de surface naturellement meilleure | Moniteur de bureau fixe, besoin de réduction de volume élevé | Anodisé + Highlight Polish |
Secteurs applicables vs applications typiques
Ce service d'usinage CNC est principalement destiné aux fabricants d'équipements électroniques médicaux et s'applique spécifiquement aux pièces et aux équipements suivants:
- Tableau moniteur: En tant que cadre principal de l'équipement, il doit supporter les contraintes d'installation de l'écran LCD, de la carte de circuit imprimé et du compartiment de la batterie, et l'intérieur doit être réservé au conduit d'air du ventilateur et à l'espace de dissipation de chaleur.
- Moniteur portable: Il est nécessaire que le boîtier soit léger et qu 'il ait une certaine capacité de résistance aux chutes, généralement en utilisant l'usinage CNC à 5 axes pour réaliser des surfaces complexes et des trous de dissipation de chaleur à angles multiples, afin d'assurer l'étanchéité du compartiment de la batterie.
- Mobile Defibrillation Surveillance Tout-en-Un: Le boîtier doit passer le test de classe de protection IP, l'usinage CNC avec la conception de la bande d'étanchéité, empêchant l'intrusion de liquide dans les composants électroniques internes.
Qualité extérieure et cohérence de volume
Les produits médicaux ont une très faible tolérance à l'apparence et tout défaut subtil peut entraîner un retour du client. notre force principale réside dans le contrôle stable de la cohérence de l'apparence en vrac:
- Highlights et effets miroirGrâce au polissage de précision et au contrôle de l'épaisseur du film anodisé, assurez-vous que la zone de brillance de la face A est exempte de couleur chromatique et de suspension, et que la déviation de brillance entre les lots est contrôlée à ±5%.
- Contrôle des défauts: Processus anti-rayures complet utilisant des pinces spéciales et un film de protection pour s'assurer que les produits expédiés sont exempts de rayures visibles à l'œil nu, de taches d'oxydation et d'œils de placement.
- Cohérence des dimensionsUtilisation d'un instrument de mesure à trois coordonnées (CMM) pour la première pièce et l'inspection à grande échelle, afin d'assurer un jeu d'ajustement cohérent dans la production en série et d'éviter les interférences d'assemblage.
Équipements de processus et processus d'inspection de la qualité
S'appuyant sur un cluster de 72 équipements CNC, nous avons une capacité de livraison complète de l'épreuve à la production en série et appliquons strictement les normes de qualité de l'industrie médicale.
- Machines de traitement: Centre d'usinage 3 axes/4 axes/5 axes (pour le traitement de surfaces complexes et de cavités profondes), tour CNC (ajustement de type axe), machine à passer (petit assemblage de précision).
- Traitement du beatUn seul appareil optimisé par Nissan Energy permet la production parallèle de plusieurs lots et garantit la ponctualité de livraison.
- Système d'examen:
- Inspection des entrées entrantes: Vérifiez la qualité du matériau d'alliage d'aluminium (analyse spectrale) avec la taille de base.
- Confirmation du premier article: La première pièce traitée est testée en trois coordonnées avec un instrument de rugosité à grande échelle et signée SIP (Standard Inspection Plan).
- Inspection du processusContrôle des dimensions et de l'apparence clés toutes les 2 heures pour éviter les anomalies de lot.
- Inspection complète de l'expédition100% inspection visuelle visuelle avec échantillonnage de taille critique, accompagné d'un rapport d'inspection CMM expédié.
FAQ Questions fréquemment posées
Quelle tolérance peut-on faire avec le boîtier du moniteur?
Les tolérances pour les surfaces d'assemblage critiques (telles que les trous de vis, les positions de fermeture, les surfaces d'étanchéité) peuvent être contrôlées de ± 0,01 mm à ± 0,02 mm et les tolérances pour les surfaces structurelles générales non esthétiques sont de ± 0,05 mm. tolérances spécifiques doivent être confirmées au stade DFM selon la conception d'assemblage.
Quelles sont les options de finition disponibles et affectent-elles la cohérence de l'apparence?
Prend en charge l'anodisation (argenté, noir, rouge, etc.), le sablage, le brossage et la galvanoplastie. pour contrôler la cohérence de l'apparence du lot, nous recommandons un processus uniforme sur la face A (visuelle), la face B (contact) peut utiliser un processus de sablage moins coûteux. tous les processus fourniront un modèle de couleur pour confirmation au stade de l'épreuve, afin d'assurer la production de masse sans différence de couleur.
Quelle est la durée du cycle d'épreuve et peut-il coopérer avec les nœuds de projet urgents?
La période d'épreuve standard est de 3-5 jours ouvrables (y compris l'usinage CNC et le traitement de surface). Comme nous avons 72 équipements, la capacité de production est plus élastique, si le projet est urgent, vous pouvez coordonner avec le planificateur de production pour accélérer la production, généralement compressible à 2-3 jours pour la sortie de l'échantillon, en fonction de la complexité du dessin.
Quelle est la période de livraison de la production en série et y a-t-il des exigences pour le MOQ?
Le délai de livraison de la production en série est généralement de 15 à 25 jours, en fonction de la quantité de commande et du processus de traitement de surface. Il n'y a pas de limite stricte de MOQ, mais de petites quantités (



