





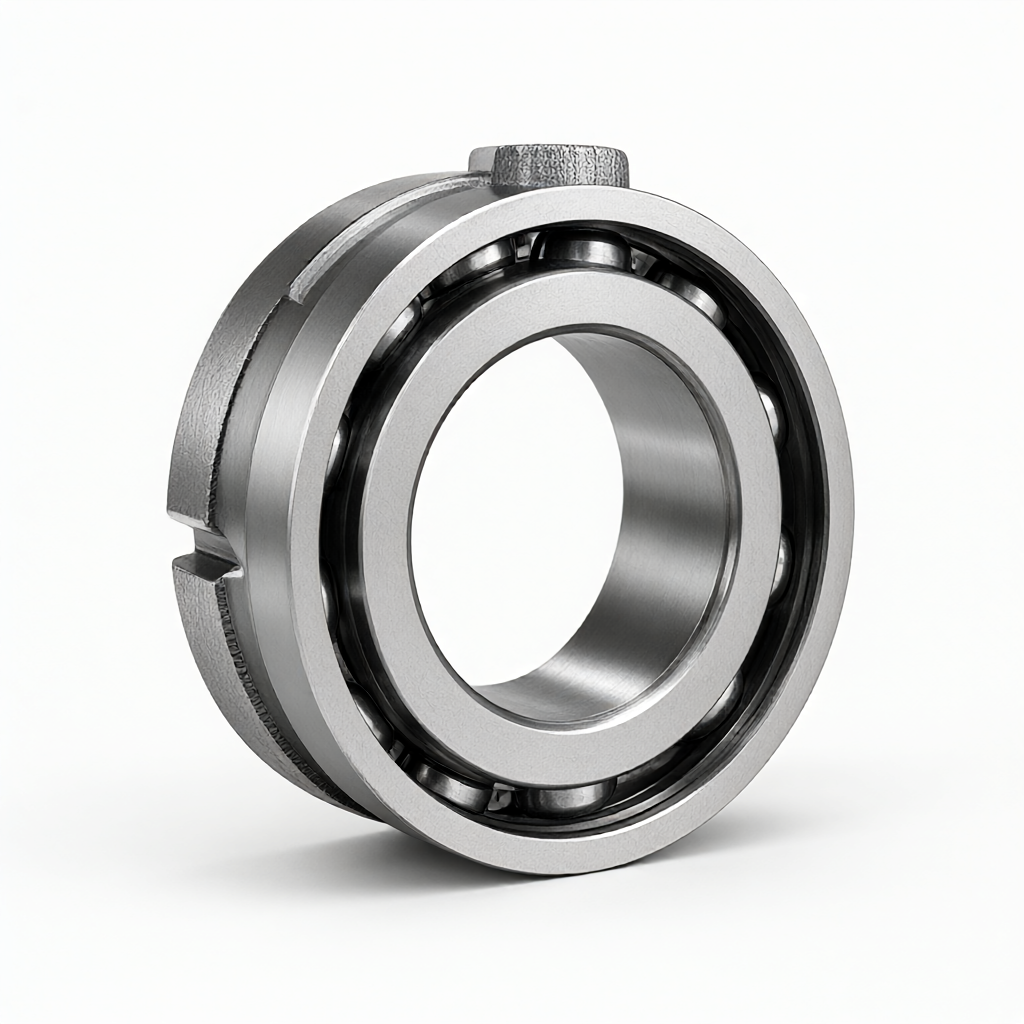
CNC tournage usinage CNC pièces en fonte de support de roulement de broche de machine CNC, adaptées à l'assemblage de précision de la boîte de broche de machine moyenne et grande. ShowyMetal offre haute ténacité fonte grise HT250 ou fonte ductile QT450-10 personnalisation du matériau, combiné avec le tournage CNC et le processus de fraisage composite, pour réaliser un usinage de haute précision de la rondeur du trou intérieur ≤ 0,005 mm, coaxialité ≤ 0,01 mm, la surface est sablée après déstress traitement optionnel chromage ou anticorrosion Dacro, assurant le fonctionnement silencieux et la stabilité à long terme du roulement. Nous prenons en charge l'épreuve des images, la période de livraison en masse de 15 à 25 jours, la confirmation de la première pièce et l'inspection complète à trois coordonnées, vous aidant à réduire le taux de réparation de l'assemblage de la boîte principale.
Spécifications et capacités de traitement
En fonction des caractéristiques structurelles du support de roulement de broche, nous offrons les capacités de personnalisation suivantes pour assurer une double résistance structurelle et une précision dimensionnelle:
- Sélection des matériaux:HT250 (fonte grise, bonne absorption des chocs, adaptée aux exigences de rigidité élevée), QT450-10 (fonte ductile, résistance à la traction ≥450MPa, adaptée aux conditions de choc de charge lourde); spécifiez la qualité de préparation des matériaux selon le dessin, fournissez un rapport de matériau.
- Gamme de dimensions:Diamètre extérieur 120 - 350mm, épaisseur de paroi 8 - 25mm, poids 2 - 15kg (valeur typique, ajustable selon la conception).
- Tolérances critiques:Tolérance des pores internes h5-h6 (typique de Φ50H6 ± 0,013 mm), coaxialité ≤ 0,01 mm et parallélisme ≤ 0,02 mm/100 mm.
- Rugosité de la surface:Trou du siège du roulement Ra0,8 μm, surface extérieure Ra3,2 μm; les parties exigeantes peuvent atteindre Ra0,4 μm.
- Traitement de surface:sablage (peau déoxydée, adhésion améliorée du revêtement), galvanisation, dacro (résistance à haute température, non fragilisation par l'hydrogène), galvanisation au chrome dur (résistance à l'usure, épaisseur 25 - 50μm).
- Support personnalisé:Les fichiers 3D STEP/IGES et les dessins 2D sont acceptés, et la phase DFM fournit l'optimisation de l'épaisseur de la paroi, des recommandations sur l'angle de tirage et des recommandations sur le processus de recuit de déstress.
Processus et configuration des équipements
En raison de sa grande taille et de sa masse concentrée, le support de roulement de la broche principale est susceptible de produire une déformation de tournage et des contraintes internes, nécessitant un contrôle coopératif multiprocessus. nos 72 lignes de production CNC sont équipées de tubes spéciaux pour avions spéciaux, et le processus clé adopte le processus « véhicule brut-vieillissement-véhicule de finition-fraisage semi-fini-fraisage de finition » pour assurer la stabilité dimensionnelle:
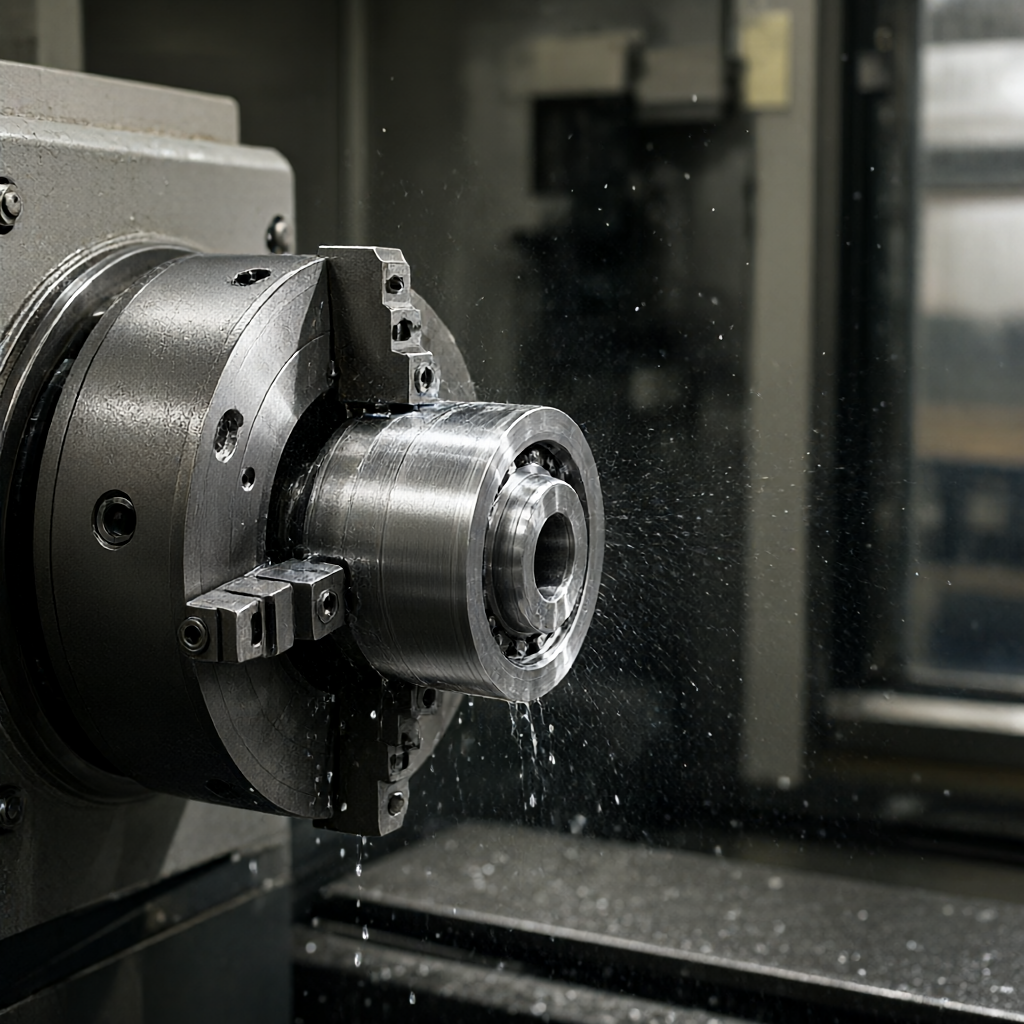
- Tournage CNC:Utilisé pour le cercle extérieur, la face d'extrémité, le trou intérieur du véhicule de finition grossière, la vitesse de rotation 1200 - 1800 tr/min, l'alimentation 0,15 - 0,25 mm/rev (phase de finition), garantissant la rondeur et la cylindricité.
- Fraisage 4 axes/5 axes:Utilisé pour le traitement composite de la bride de montage du support de roulement, du trou de broche de positionnement et du carter d'huile, le serrage primaire réduit l'erreur cumulative et le degré coaxial est supérieur à ± 0,008 mm.
- Traitement déstressant:Le vieillissement manuel (550 - 570°C, isolation pendant 4 - 6 heures) est effectué après le traitement brut et brut, ce qui élimine les contraintes résiduelles et empêche la dérive dimensionnelle ultérieure.
- Assistance à la marche:Pour les petites colonnes de guidage, les goupilles de positionnement et d'autres pièces assorties au siège du roulement, une machine à carottage est utilisée pour la coupe continue, ce qui augmente l'efficacité de 30% et la cohérence dimensionnelle est plus élevée.
- Synergie des traitements de surface:Le processus de galvanoplastie et de sablage fonctionne indépendamment de l'atelier, évite la contamination croisée et l'uniformité de l'épaisseur du revêtement est de ±5μm.
Capacité, qualité et livraison
La stabilité de la livraison et la traçabilité de la qualité sont au cœur des décisions d'achat. nous mettons en place un système d'inspection à trois niveaux « entrée-processus-expédition », toutes les données sont conservées pendant 5 ans, ce qui permet de récupérer les rapports d'inspection CMM à tout moment:
- Cycle de preuve:5 - 7 jours ouvrables (y compris le délai de prescription et le traitement de surface) pour fournir le premier rapport d'inspection complet de la taille et la preuve du matériau.
- Période de livraison par lot:15 - 25 jours (gamme typique de 50 - 500 pièces), capacité élastique pour répondre à ±20% de fluctuation des commandes.
- Équipements d'inspection:ZEISS Contura tridimensionnel (précision 2,5 + 0,002 L mm), rugosimètre Mitutoyo, jauge pneumatique (inspection en ligne des trous internes), dureté (Rockwell/Brinell).
- Critères d'expédition:100% contrôle d'échantillonnage pleine grandeur, inspection stricte de la taille critique selon AQL 0,65; emballage en bois + déshydratant + film antirouille pour empêcher la rouille du transport maritime ou longue distance.
- Support DFM:Revue de processus gratuite, indiquant les zones à risque de défauts de coulée potentiels, suggérant la disposition des nervures de renforcement, optimisant le schéma de serrage et réduisant les coûts d'essai et d'erreur.
Sélection des matériaux et contraste entre finition de surface
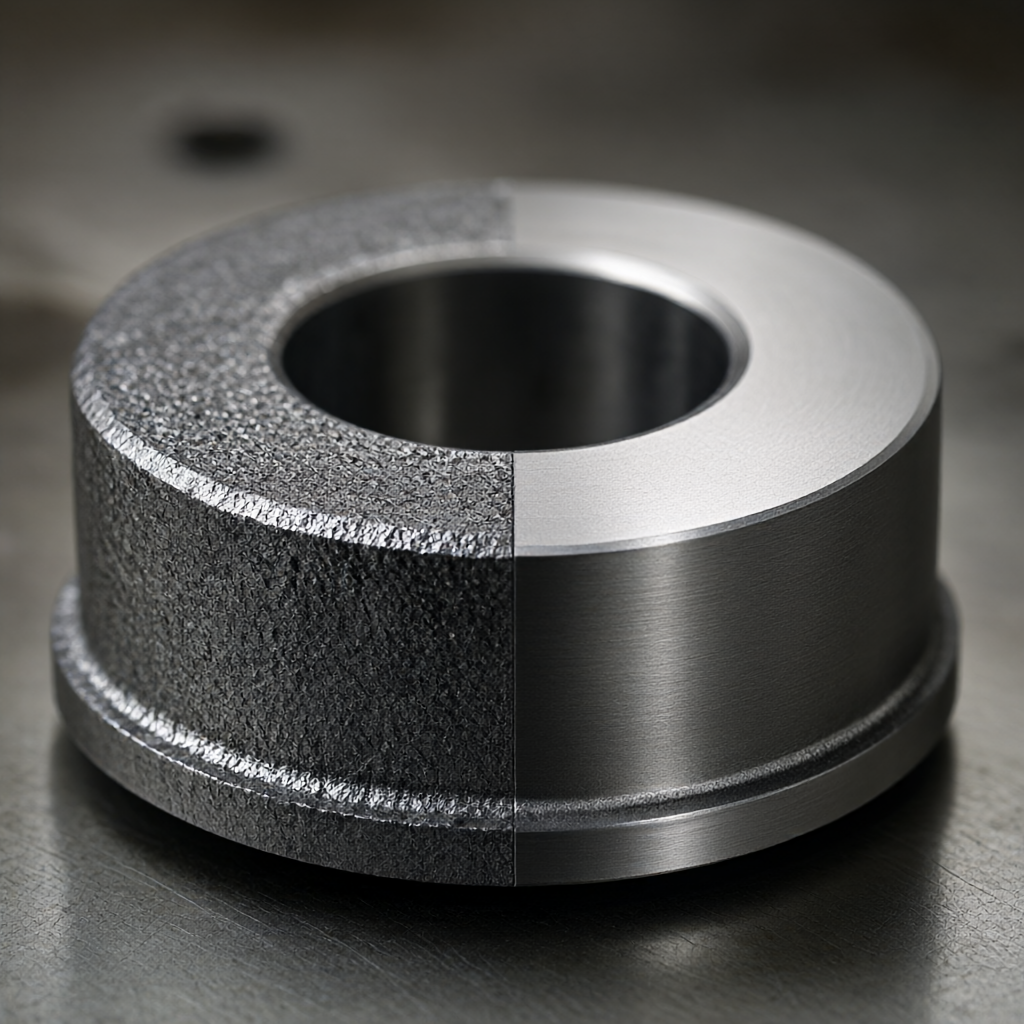
Dans différentes conditions de fonctionnement, la combinaison de matériaux et de surfaces du support de roulement de broche affecte directement la durée de vie et le cycle de maintenance.Les contrastes suivants sont utilisés comme référence de conception et la sélection finale doit être déterminée en combinaison avec la vitesse de rotation, la charge et l'humidité ambiante:
| Terme de contraste | HT250 + Dacro | QT450-10 + Plaquage au chrome dur | HT250 + galvanisation par sablage |
|---|---|---|---|
| Résistance à traction | 250 MPa à | ≥450 MPa | 250 MPa à |
| Absorption des chocs | Excellent (structure de feuille de graphite) | Bon (avec amortisseur supplémentaire) | Excellence dans |
| Résistance à la corrosion | Résistance à des températures élevées à 850°C, brouillard salin 720h | Résistant aux acides et aux bases, brouillard salin 480h, résistant à l'abrasion | Moyen, brouillard salin 120h, économique |
| Application typique | Atelier à basse vitesse et à haute température pour charges lourdes | Charges lourdes à grande vitesse, exigences élevées en matière d'usure | Moyenne et basse vitesse, environnement sec, sensible aux coûts |
| Impact de la période de transition | Standard 15 - 25 jours | +3 jours (file d'attente pour le placage) | 15 - 20 jours standard |
Remarque: après le placage de chrome dur, la dureté de surface HV800 - 1000, le coefficient de frottement est réduit à 0,1 - 0,15, ce qui convient au démarrage et à l'arrêt fréquents de la broche; Dakro ne présente aucun risque de fragilisation par l'hydrogène et est plus adapté à l'utilisation de systèmes d'arbres en acier allié.
Questions fréquentes
La tolérance du trou intérieur du support de roulement de broche peut-elle être stable pour atteindre le niveau h5?
Oui. utiliser le traitement de serrage composite à 4 axes, le contrôle de la coaxialité du trou intérieur à ≤ 0,008 mm, le taux de qualification du lot de niveau h5 (par exemple, 60H5 + 0,039/0 mm) est supérieur à 99%, le compteur pneumatique pièce par pièce est testé et joint à l'enregistrement des données avant l'expédition.
Est-ce que le vieillissement déstressant des pièces en fonte affecte le délai de livraison?
Le processus de prescription est planifié après le traitement brut, avant la finition, en parallèle avec le traitement thermique/traitement de surface, sans ajouter de temps calendaire supplémentaire; seulement lorsque le volume de commande augmente peut être reporté de 1 à 2 jours, sera informé à l'avance au stade DFM.
Est-ce que la personnalisation non standard avec optimisation des dessins est prise en charge?
Support. fichiers STEP/IGES/SolidWorks sont acceptés, l'équipe d'ingénierie retour dans les 24 heures commentaires DFM, y compris l'égalisation de l'épaisseur de la paroi, coins arrondis de coulée, angle de tirage, suggestions de point de serrage, 1 version optimisée du dessin peut être fourni gratuitement.
Comment choisir le traitement de surface et y a-t-il un risque de fragilisation par l'hydrogène?
Dacro et galvanisation par sablage ne présentent aucun risque de fragilisation à l'hydrogène; après galvanisation au chrome dur, il est nécessaire de procéder à un traitement d'élimination de la fragilisation à l'hydrogène (200°C/2h) et de l'inspection. Si le système d'arbre est en acier allié à haute résistance, il est préférable de recommander Dacro ou sablage + revêtement époxy pour éviter la fragilisation à l'hydrogène causant la rupture de la broche.
Qu 'est-ce que le MOQ (MOQ) pour les commandes en vrac?
MOQ 1 pièce (épreuve), recommandation de volume ≥50 pièces pour diluer les coûts de mise en service du moule et du processus; intervalle de 100 - 500 pièces stable à 15 - 20 jours, ≥500 pièces peuvent être divisées en plusieurs lots pour la livraison, les 7 premiers jours pour la confirmation de l'échantillon.
Démarrez votre projet de personnalisation du support de roulement de broche
Envoyez des dessins 3D ou des dessins 2D à la boîte aux lettres de l'entreprise, en indiquant le matériel, la quantité et le délai de livraison cible, nous répondrons à l'offre avec l'avis DFM dans les 4 heures. soutenir la vérification de l'épreuve, réduire le risque de production de masse, faire l'assemblage de la boîte de broche un succès.



