





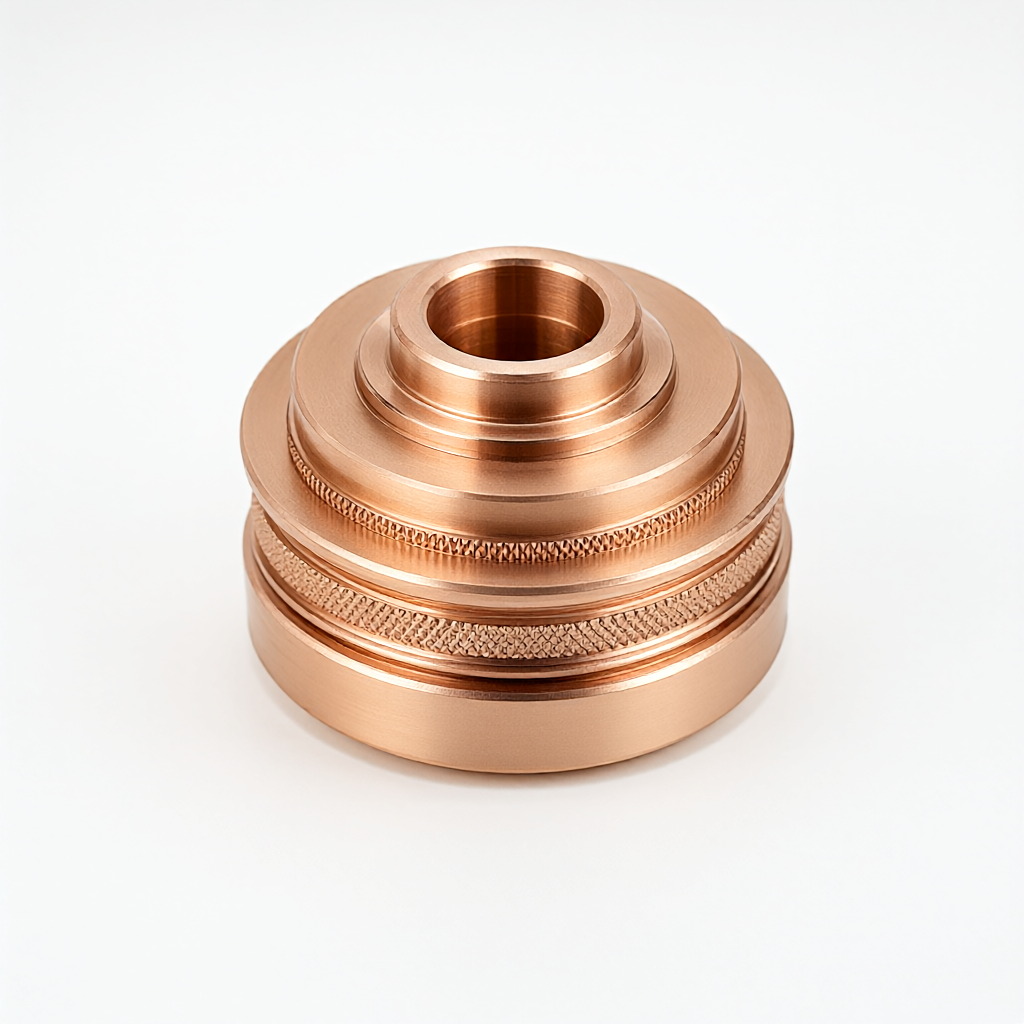
Les pièces en cuivre de la cavité sous vide de l'équipement semi-conducteur utilisent le tournage CNC pour résoudre les besoins d'étanchéité à l'air et de conductivité thermique dans un environnement à vide élevé, et prennent en charge la personnalisation de grade tel que le cuivre sans oxygène C11000, avec une tolérance allant jusqu'à ± 0,01 mm. pour la surface d'étanchéité de la cavité, le niveau de connexion du soufflet et la structure de support interne, un processus composite allant de l'ouverture au véhicule de finition est fourni pour assurer la finition de la paroi intérieure Ra0, 4 μm et répondre aux exigences de vide de 10^-5 Pa.
Spécifications et capacités de traitement
Les matériaux principaux de cette pièce sont le cuivre sans oxygène C11000, le cuivre béryllium C26800 ou le laiton, qui peuvent être sélectionnés en fonction des besoins de gestion thermique de l'équipement sous vide. la gamme de tailles d'usinage couvre le diamètre 5- 300mm, la longueur L5-800mm, l'épaisseur de paroi minimale typique de 0,5 mm, le poids maximal est personnalisé selon le dessin. paramètres de processus de base sont les suivants:
- Classe de matériau: C11000 cuivre sans oxygène (conductivité électrique ≥ 100% IACS), C26800 cuivre béryllium (haute élasticité, résistance à la relaxation sous contrainte)
- Gamme de dimensions: diamètre de tournage Φ5-Φ300mm, longueur L5-800mm; gamme de fraisage ± 0,01 mm
- Classe de tolérance: ± 0,01 mm pour la surface d'ajustement critique, ± 0,02 mm pour les dimensions générales
- Finition de surface: Ra0, 4 μm pour la surface d'étanchéité, Ra0, 8 μm pour la paroi intérieure, Ra1, 6 μm pour la paroi extérieure
- Traitement thermique: solution solide en option + traitement de vieillissement, dureté du cuivre au béryllium jusqu'à HV400+
- Traitement de surface: passivé, anodisé (pièces en aluminium) ou poli, les pièces en cuivre restent généralement métalliques ou nickelées
Secteurs applicables vs applications typiques
Ces pièces de cuivre sont largement utilisées dans les machines de lithographie à semi-conducteurs, les machines de gravure, les modules de cavité sous vide des équipements PVD/CVD. Les scénarios d'application spécifiques comprennent:
- Bride d'étanchéité de la cavité sous vide: nécessite une concentricité de haute précision pour éviter les fuites d'hélium
- Anneau de support interne et pièce de positionnement: résistant au bombardement plasma et nécessitant une résistance à la corrosion
- Dissipateur thermique et assemblage de dissipation de chaleur: pièce de cuivre à haute conductivité thermique, exportation rapide de la chaleur du générateur RF
- Support de montage de fenêtre RF: ajustement fileté de précision pour assurer la stabilité de la transmission micro-ondes
Les acheteurs se concentrent souvent sur le taux de sortie des pièces sous vide de 10^-5 à 10^-7 Pa, le cuivre sans oxygène réduit considérablement la pression de fond en raison de sa faible teneur en oxygène, ce qui en fait le premier choix pour les équipements haut de gamme.
Processus et configuration des équipements
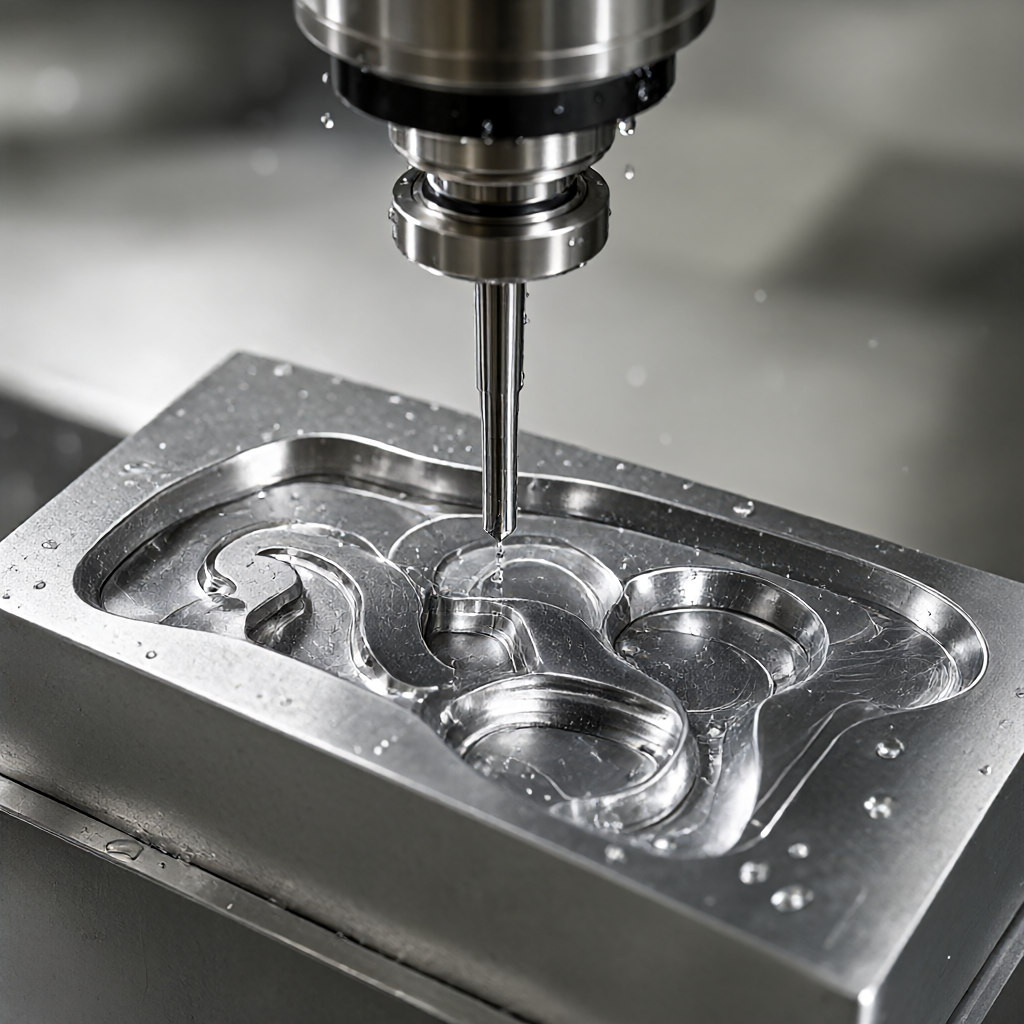
Utilisez une machine à carotter et un centre composite de fraisage pour compléter la plupart des processus, parmi les 72 équipements CNC, 8 machines de marche sont conçues pour les pièces de type arbre avec un rapport d'allongement L/D>15, support rigide pour réduire le couteau à découpe. La cavité complexe utilise un centre d'usinage 5 axes pour l'usinage de la surface profilée de la paroi interne afin d'éviter les erreurs de serrage secondaire. La surface d'étanchéité critique est usinée par un tour de précision spécial, l'optimisation du chemin d'outil garantit qu 'il n'y a pas de marques de couteau.
Qualité extérieure et cohérence de volume
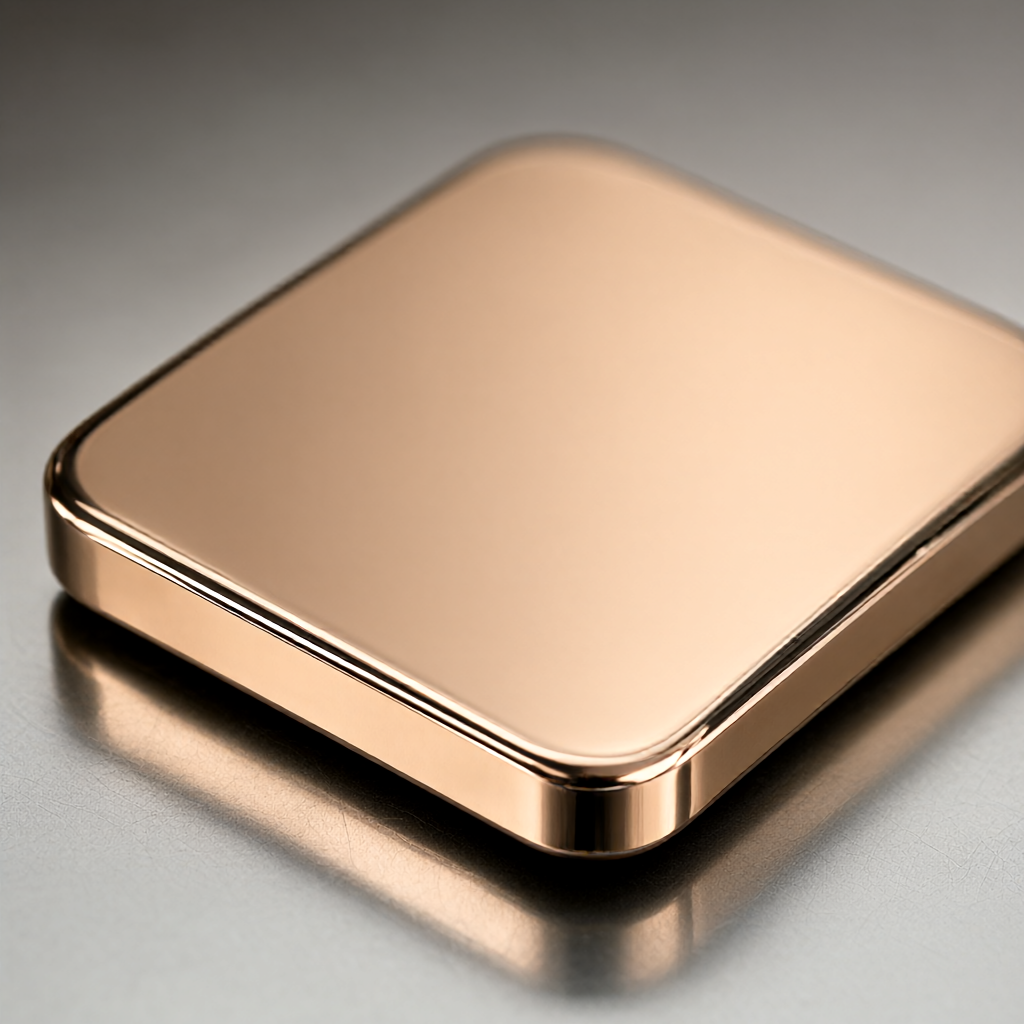
Le contrôle de l'apparence est l'avantage différenciateur principal. en surveillant en ligne la force de coupe et les vibrations de la broche, éliminer l'effet de la déformation thermique. la cohérence entre les lots est surveillée par le contrôle statistique du processus SPC, la taille critique Cpk≥ 1,33. inspection complète à 100% avant l'expédition, vérification avec un imageur et un rugosimètre, assurer aucune rayure, aucune tache d'oxyde, aucun choc d'usinage. pour les pièces avec des exigences de surface extrêmement élevées, offre des options de polisssssage sous vide ou électrolytique pour obtenir un effet miroir.
Inspection de la qualité et processus personnalisés
Le contrôle de la qualité se poursuit tout au long du cycle de vie et se déroule comme suit:
- Inspection des matériaux entrants: vérification des certificats de matériaux, détection du contenu des éléments par spectromètre, échantillonnage de la dureté
- Confirmation de la première pièce: Mesure tridimensionnelle pleine grandeur, test de détection de fuite sous vide (requis)



