





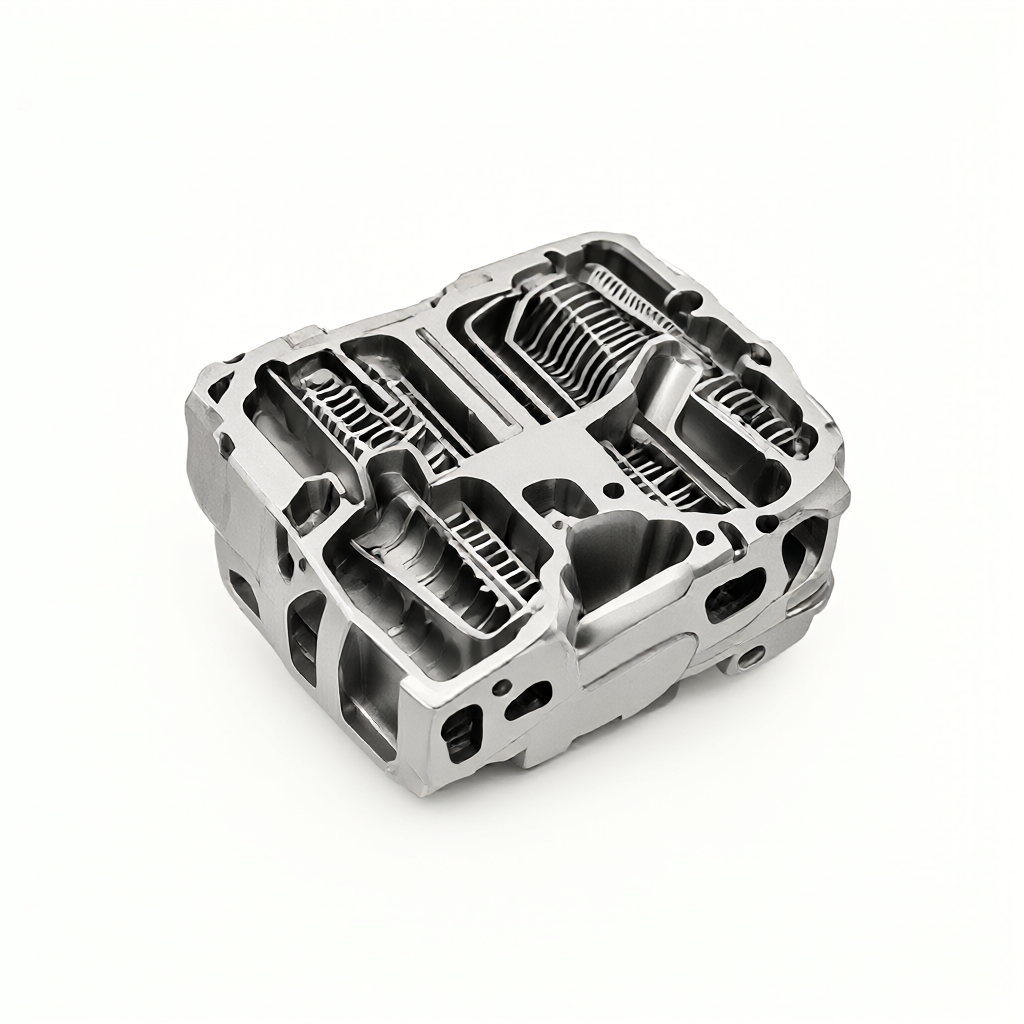
Descontrol térmico y causas fundamentales de la deformación de piezas en el corte de aleación de titanio Ti6Al4V
En piezas estructurales aeroespaciales, el Ti6Al4V (aleación de titanio TC4) se utiliza ampliamente debido a su alta resistencia específica y baja densidad. Sin embargo, su conductividad térmica es de sólo 26,9 W/(m·K), que es aproximadamente 1/4 de la del aluminio y 1/5 del acero. Esto significa que durante el fresado o torneado a alta velocidad, más del 90% de la energía de corte se convierte en energía térmica y la mayor parte se concentra en el área de contacto entre el borde de la herramienta y la viruta, lo que hace que la temperatura local supere fácilmente los 800°C. En este momento, la dureza de la herramienta cae bruscamente, acelerando el desgaste; al mismo tiempo, la superficie de la pieza de trabajo genera tensión de tracción residual debido al choque térmico instantáneo, y las piezas de paredes delgadas son propensas a deformarse debido a la expansión térmica inconsistente y la contracción en frío. Para la personalización de piezas aeroespaciales por lotes, si el calor de corte no se puede gestionar de manera eficaz, provocará directamente que la tolerancia se desvíe más allá de ±0,05 mm y que la rugosidad de la superficie se deteriore a más de Ra1,6 μm, lo que generará el riesgo de desechar todo el lote.
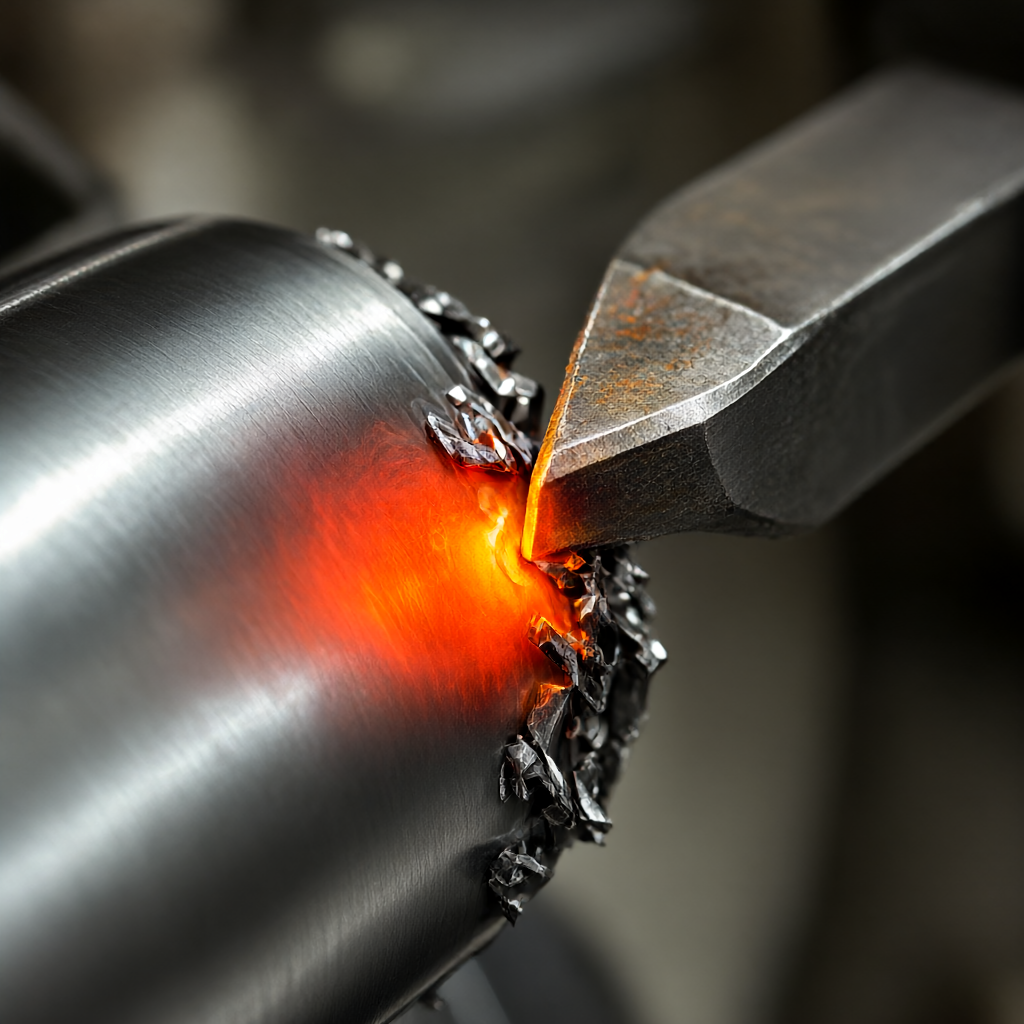
El mecanismo de correlación entre la ruta de transferencia de calor de corte y la vida útil de la herramienta.
Comprender la gestión térmica requiere aclarar el flujo de calor. En el corte de aleaciones de titanio, el calor se transfiere principalmente en tres direcciones: virutas, herramientas y piezas de trabajo. Debido a la baja plasticidad y la alta tasa de endurecimiento por trabajo de la aleación de titanio, las virutas tienen forma de tiras cortas, lo que elimina aproximadamente el 70% del calor; la herramienta absorbe aproximadamente el 20%, que es la principal causa de falla de la herramienta; la pieza de trabajo sólo absorbe el 10%, pero debido a su pequeña capacidad calorífica y su pared delgada, es fácil acumular un aumento de temperatura. Cuando la temperatura de la cara de desprendimiento de la herramienta excede los 600°C, se produce desgaste por difusión en el recubrimiento de TiC; cuando supera los 800°C, el cobalto precipita en el límite cristalográfico del metal base de carburo cementado, provocando desconchado. Por lo tanto, el objetivo principal de la gestión térmica es reducir la temperatura de la interfaz de la herramienta, en lugar de simplemente reducir el aumento de temperatura general de la pieza de trabajo. Esto requiere que el medio refrigerante se aplique con precisión al área de corte en lugar de inundarlo. De lo contrario, se producirán grietas por choque térmico cuando el medio de baja temperatura entre en contacto con la superficie de la pieza de trabajo de alta temperatura, lo que es especialmente perjudicial para las piezas estructurales aeroespaciales que requieren un tratamiento posterior con solución a baja temperatura.
Lógica de comparación y selección de tres soluciones principales de refrigeración y lubricación
Para las piezas aeroespaciales de Ti6Al4V, la industria adopta principalmente tres estrategias: corte en seco, lubricación de cantidad mínima (MQL) y enfriamiento a alta presión (HPC). Cada uno de los tres tiene sus límites aplicables y es necesario tomar decisiones integrales basadas en las características de las piezas, la configuración del equipo y las restricciones de costos.
| Tipo de plan | forma media | Parámetros típicos/presión | Escenarios aplicables | Ventajas principales | Principales limitaciones |
|---|---|---|---|---|---|
| corte seco | Sin medios | Ambiente de temperatura normal | Mecanizado en desbaste, grandes tolerancias, piezas de pared gruesa | Bajo costo, sin proceso de limpieza, adecuado para fresado de alta velocidad | Corta vida útil de la herramienta, alto riesgo de quemadura superficial, no apto para acabado |
| Lubricación de cantidad mínima MQL | Aire comprimido + niebla de aceite | 3-6 bares, 10-50 g/h | Acabado, piezas de paredes delgadas, perfiles complejos. | Orientación precisa, buen efecto de enfriamiento, excelente calidad de la superficie, protección del medio ambiente | Depende de la precisión del posicionamiento de la boquilla y es necesario limpiar la neblina de aceite más adelante. |
| HPC de refrigeración de alta presión | Emulsión/Líquido Sintético | 30-60 barras | Ranuras cerradas, agujeros profundos y procesos de corte difíciles | Gran capacidad de fregado, eliminación suave de virutas y vida útil de la herramienta significativamente prolongada | Altos costos de modificación de equipos, alta tasa de fallas del sistema hidráulico y riesgos de contaminación |
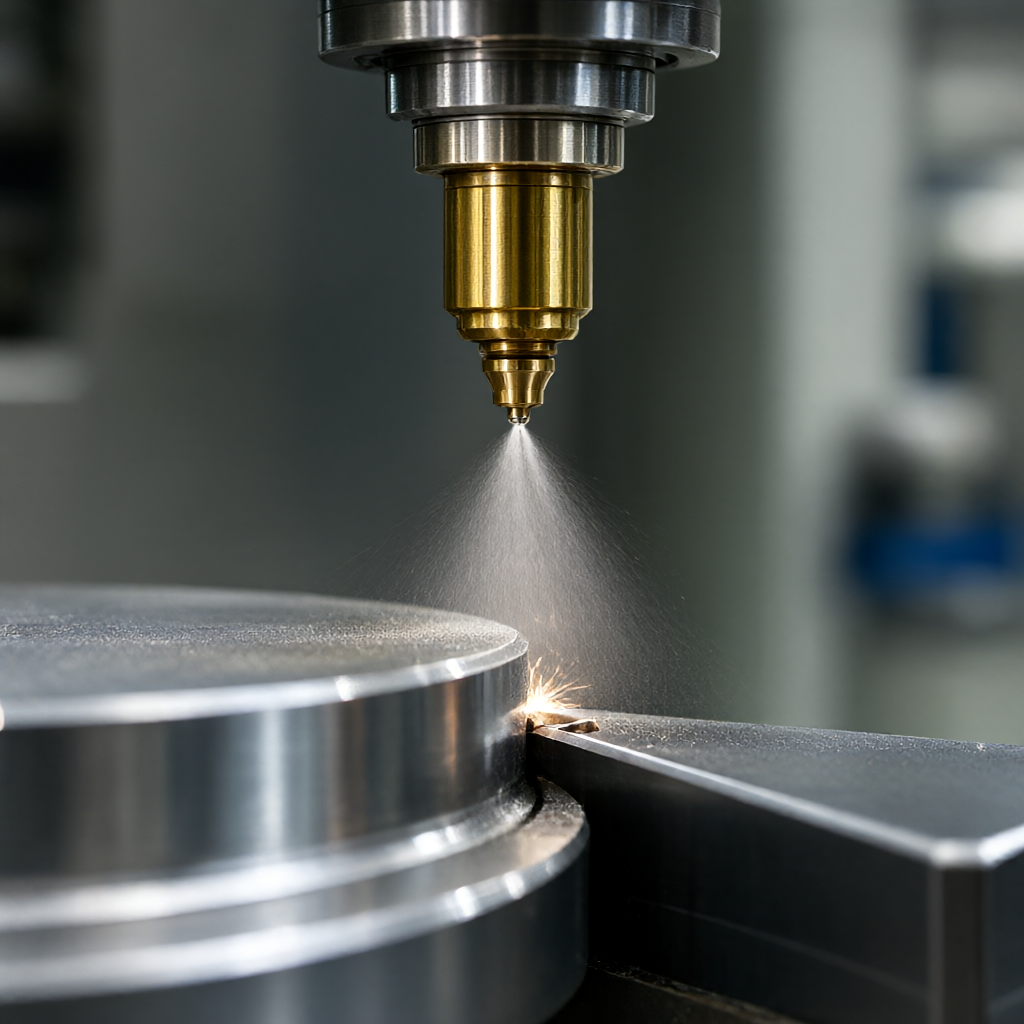
Para superficies curvas complejas y puntales de paredes delgadas que son comunes en piezas aeroespaciales, MQL suele ser la primera opción para equilibrar precisión, longevidad y limpieza. Atomiza el aceite de corte a través de aire comprimido y rocía la neblina de aceite con precisión al filo, lo que no solo suprime la alta temperatura de la herramienta, sino que también evita que una gran cantidad de líquido fluya hacia la cavidad de la pieza de trabajo y provoque un choque térmico. Si la pieza tiene un chavetero profundo o una cavidad cerrada y el calor de corte no se puede eliminar mediante convección de aire, se debe utilizar HPC para forzar la descarga de las virutas mediante un flujo de líquido a alta presión y eliminar el calor acumulado para evitar que las virutas se enreden y rayen la superficie mecanizada.
Puntos clave de implementación de enfriamiento de alta presión MQL y configuración del equipo
La clave para implementar la gestión térmica MQL reside en la posición de la boquilla y el control del flujo. La boquilla debe estar a una distancia de 3 a 5 mm del punto de corte y el ángulo incluido debe ser de aproximadamente 45 grados para garantizar que la niebla de aceite cubra toda la superficie del rastrillo. El caudal se ajusta según la velocidad de corte: cuando Vc=200m/min, se recomienda ser de 15-20g/h; cuando Vc>400 m/min, se aumenta a 30-40 g/h. En términos de selección de aceite, debe tener un alto punto de inflamación (>200°C), baja viscosidad y aditivos de extrema presión para formar una película protectora en la interfaz de alta temperatura de las aleaciones de titanio. Para piezas de juntas aeroespaciales procesadas por un centro de mecanizado de 5 ejes, la boquilla debe compensarse dinámicamente junto con la trayectoria de la herramienta durante el enlace de múltiples ejes; de lo contrario, habrá una zona muerta de enfriamiento. El sistema HPC requiere que el husillo de la máquina herramienta tenga una cámara de aceite incorporada o una boquilla de alta presión montada lateralmente, que la presión sea estable por encima de 40 bar y que el caudal sea superior a 5 l/min, para poder penetrar eficazmente en la capa de viruta. Ambas soluciones requieren monitoreo de temperatura en línea. Cuando la temperatura en la zona de corte siga siendo superior a 650°C, automáticamente se aumentará el caudal o se activará una alarma para evitar la acumulación de fuga térmica.
Efectos de los parámetros de corte y estrategias de herramientas sobre la acumulación de calor.
La gestión térmica no depende únicamente de los medios de refrigeración. Los parámetros de corte y la geometría de la herramienta son métodos de control de fuente. Ti6Al4V recomienda utilizar fresas de mango de carburo sólido con ángulos de entrada grandes (60°-75°) para reducir la profundidad de corte axial y la fuerza de corte por unidad de longitud, reduciendo así la generación de calor. La velocidad de avance debe ser moderadamente baja, Vf=0,1-0,2 mm/rev, para evitar un espesor de corte excesivo que provoque un calentamiento por impacto de la herramienta. La velocidad del husillo no debe ser demasiado alta. Se recomienda mantenerlo en el rango de 2000-4000 rpm para equilibrar la rigidez del husillo y la eficiencia de corte. El recubrimiento de la herramienta está hecho de AlCrN o TiAlN, que tiene una temperatura de oxidación de más de 800 °C y puede mantener una dureza roja más prolongada en el entorno MQL. Además, la modificación del borde de la herramienta (forma de D) puede dispersar el calor de corte y reducir la concentración de tensiones. En la producción en masa, se debe establecer un modelo de vida útil de la herramienta para forzar el reemplazo o reafilado cada 50 piezas para evitar el sobrecalentamiento local causado por el desconchado.
Normas de inspección de aceptación de precisión y prevención de deformaciones térmicas.
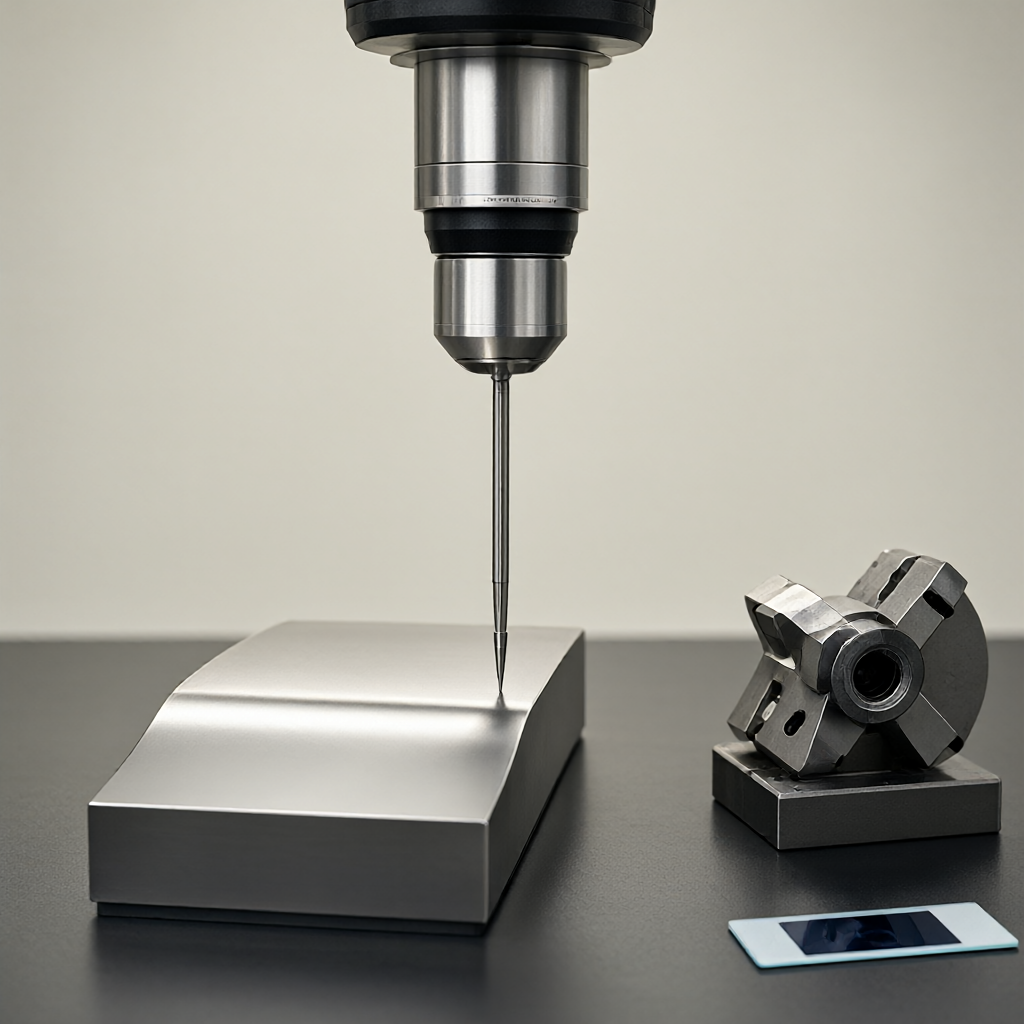
La prevención de la deformación térmica debe llevarse a cabo durante todo el proceso de sujeción y procesamiento. La sujeción debe minimizar los puntos de sujeción y utilizar ventosas de vacío o garras suaves para evitar hendiduras locales y tensiones residuales. La planificación del recorrido de mecanizado sigue el principio de "primero desbastar, luego fino, primero el exterior, luego el interior y eliminar tolerancias simétricamente". Cada capa deja un margen de acabado de 0,1-0,2 mm. El corte final se completa en un ambiente de temperatura constante para eliminar la deformación causada por la liberación de tensión interna. En el proceso de aceptación, además de la tolerancia dimensional de detección de CMM de tres coordenadas convencional (±0,01 mm), se debe agregar el magnetismo residual de la superficie y el análisis de la microestructura de la zona afectada por el calor. Utilice un medidor de rugosidad para detectar el valor Ra y la superficie acabada debe estar por debajo de Ra0,4μm; comprobar mediante escaneo óptico que no existen rastros de quemado o azulado. Para piezas clave de aviación, también se requieren pruebas de penetrantes fluorescentes para eliminar defectos ocultos, como grietas térmicas. Si se produce un tamaño de lote fuera de tolerancia, primero verifique la alineación del enfriamiento y el estado de la herramienta, en lugar de simplemente culpar a la precisión de la máquina herramienta.
¿Por qué debemos prestar atención a la gestión térmica de corte en el procesamiento de aleaciones de titanio Ti6Al4V?
Debido a que la conductividad térmica del Ti6Al4V es baja (26,9 W/(m·K)), la zona de corte puede alcanzar fácilmente más de 800 °C, lo que provoca un rápido desgaste de la herramienta, una deformación térmica excesiva de la pieza de trabajo y quemaduras en la superficie. Ignorar la gestión térmica dificultará alcanzar la tolerancia de ±0,01 mm de forma estable.
¿Cuáles son las ventajas de la lubricación de cantidad mínima (MQL) en comparación con el corte húmedo tradicional en el procesamiento de aleaciones de titanio?
MQL solo consume 10-50 g/h de aceite de corte, tiene enfriamiento específico y no deja residuos líquidos, lo que evita la deformación por choque térmico de piezas de paredes delgadas; también cumple con los altos requisitos de limpieza de las piezas aeroespaciales sin necesidad de limpieza posterior, mejorando el ritmo de la línea de producción y el cumplimiento medioambiental.
¿Qué tipos de piezas aeroespaciales son adecuadas para el enfriamiento a alta presión HPC?
Es adecuado para estructuras complejas como chaveteros profundos, cavidades cerradas y disipadores de calor que son difíciles de disipar el calor o eliminar virutas. Una presión superior a 40 bar puede forzar la eliminación de virutas y penetrar la capa de virutas para evitar que el corte secundario raye la superficie y garantizar la precisión de las características internas.
¿Cómo ajustar los parámetros de corte para reducir la acumulación de calor en Ti6Al4V?
Se recomienda utilizar herramientas con ángulo de posición grande, avance bajo (0,1-0,2 mm/rev), velocidad media (2000-4000 rpm) y herramientas recubiertas de AlCrN. Se divide en mecanizado desbaste y fino con un margen de acabado reservado, y el acabado final se completa en un ambiente de temperatura constante para aliviar la tensión.
¿Cómo aceptar la calidad del procesamiento térmico de piezas de aleación de titanio?
Además de la inspección de coordenadas tridimensionales de tolerancia dimensional (±0,01 mm) y rugosidad (Ra0,4μm), se requiere inspección visual o escaneo óptico para confirmar que no hay quemadura de pavonado, y se requiere inspección con penetrantes fluorescentes para excluir grietas térmicas. Las piezas por lotes deben combinarse con la confirmación de la primera pieza y la inspección del proceso para monitorear la vida útil de la herramienta y el estado de alineación del enfriamiento.
Conclusión y sugerencias de investigación.
La gestión térmica del procesamiento de piezas aeroespaciales de Ti6Al4V es esencialmente una ingeniería sistemática de parámetros de corte, selección de herramientas y estrategia de enfriamiento. El corte en seco, MQL y HPC no son ni buenos ni malos, sino una cuestión de coincidencia de escenas. Se prefiere MQL para acabados de paredes delgadas, se confía en HPC para elementos cerrados y se puede probar el corte en seco para el mecanizado en desbaste para reducir costos. La incorporación de control térmico en la etapa DFM puede ayudar a mejorar significativamente la consistencia de los lotes y la economía de herramientas. Si su proyecto involucra piezas estructurales complejas de aleación de titanio, puede enviar los dibujos al equipo técnico de ShowyMetal y le proporcionaremos una evaluación del proceso y una cotización que incluye el esquema de enfriamiento, la configuración de la herramienta y el control de tolerancia dentro de las 24 horas para garantizar que las piezas pasen la aceptación la primera vez.



