





Lógica de ingeniería de asignación de tolerancias para desbaste y acabado de cavidades complejas
Margin allocation is not a simple fixed value setting, but a system engineering based on the principle of "removing the heavy and keeping the light". La etapa de mecanizado de desbaste tiene como objetivo eliminar la mayor parte del material, reducir la carga sobre el husillo de la máquina herramienta y evitar la interferencia del portaherramientas; the finishing stage focuses on the final size and surface quality, requiring extremely low cutting forces to suppress the tool yielding phenomenon.
- Margen de mecanizado en desbaste:Generalmente se establece entre 0,5 mm y 1,5 mm. For deep cavity structures, it is necessary to consider the tool length-to-diameter ratio and reserve a larger lateral margin to prevent chatter caused by insufficient rigidity.
- Margen de semiacabado:
- Subsidio de acabado:Generalmente se controla entre 0,05 mm y 0,2 mm, según el diámetro de la herramienta. For small-diameter end mills (such as less than 3mm), it is recommended that the margin should not exceed 0.1mm to prevent the tool from bending.
En piezas aeroespaciales, las características de paredes delgadas se deforman fácilmente debido al alivio de la tensión de sujeción. Therefore, the margin strategy needs to be combined with the deformation predicted by finite element analysis (FEA) for reverse compensation to ensure that the stress is released after finishing and the dimensions are still within the tolerance zone.
Comparación de valores recomendados para márgenes de materiales principales y parámetros de proceso
Las características de corte de diferentes materiales varían mucho. La aleación de aluminio tiene una fuerza de corte baja y es adecuada para desbaste de avance grande; titanium alloy has poor thermal conductivity and is easy to stick to the tool, so the cutting speed needs to be significantly reduced and the margin needs to be increased. The following table compares the parameter benchmarks of 7075-T6 aluminum alloy and Ti-6Al-4V titanium alloy in typical complex cavity machining.
| etapa del proceso | Grado de material | Margen recomendado (mm) | Velocidad del husillo (rpm) | Avance por diente (mm/z) | Observación |
|---|---|---|---|---|---|
| desbaste | 7075-T6 Aluminio | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Utilice herramientas de dientes gruesos para enfatizar la alta eficiencia |
| refinamiento | 7075-T6 Aluminio | 0,05 - 0,15 | 12000 - 15000 | 0,02 - 0,05 | Superficie de alto brillo, Ra puede alcanzar 0,4 μm |
| desbaste | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Baja velocidad y gran profundidad de corte, que requieren un enfriamiento fuerte |
| refinamiento | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Evite el sobrecalentamiento y controle estrictamente Ra |
Vale la pena señalar que el margen de acabado de las aleaciones de titanio debe ampliarse adecuadamente, porque un margen muy pequeño puede causar fácilmente fricción entre la herramienta y la pieza de trabajo en lugar de cortar, lo que dañará la calidad de la superficie. Se recomienda utilizar una máquina de medición de coordenadas tridimensionales (CMM) para verificar la tendencia dimensional inmediatamente después del acabado y ajustar dinámicamente el margen del lote posterior.
Estrategia de ajuste dinámico para tolerancia en mecanizado simultáneo de 5 ejes
Para piezas aeroespaciales con superficies de forma libre o agujeros ciegos de cavidad profunda, los cambios en el vector del eje de la herramienta de la máquina herramienta de 5 ejes darán lugar a diferencias en las condiciones de corte reales en diferentes áreas. Las configuraciones de margen fijo a menudo fallan en el mecanizado de 5 ejes y es necesario adoptar una estrategia de "margen de equidistancia" o "margen basado en compensación del radio de la herramienta".
- Influencia del vector del eje de la herramienta:En la pared lateral de la cavidad profunda, si el ángulo de inclinación del eje de la herramienta es demasiado grande, el espesor de corte disminuirá drásticamente e incluso se aproximará a cero. En este momento, el margen nominal se convertirá en un espesor de corte real insuficiente, lo que provocará marcas de vibración en la superficie. Se recomienda activar la restricción de "grosor mínimo de corte" en el software CAM y ajustar automáticamente la tolerancia.
- Compensación de frío versus calor:Durante el proceso de mecanizado, la fricción entre la herramienta y la pieza de trabajo genera calor, lo que resulta en una expansión térmica local. Para piezas de precisión, se recomienda esperar a que la pieza de trabajo vuelva a la temperatura ambiente (dentro de ±2°C) después del mecanizado de desbaste antes del acabado, o preestablecer el valor de compensación de deformación térmica en CAM (generalmente 0,02-0,05 mm a lo largo de la compensación hacia adelante del eje Z).
Además, para piezas de soporte de paredes delgadas, se recomienda adoptar una estrategia de "procesamiento dividido": procese primero el cuerpo principal, dejando un margen de 0,1 mm; afloje la sujeción, reposicione la referencia y procese el otro lado; y finalmente retire la pared delgada que conecta el medio de una vez. Este método puede compensar eficazmente la deformación causada por la fuerza de sujeción y hacer que la distribución del margen sea más específica.
Selección de herramientas y compensación de márgenes con riesgo de rotura de herramientas
El tamaño de la asignación está directamente relacionado con la vida útil de la herramienta y el riesgo de rotura de la misma. Un margen grande significa una gran profundidad de corte y la herramienta soportará un mayor torque, lo cual es una amenaza fatal para las fresas de mango de diámetro pequeño. Al procesar aleaciones de titanio con herramientas de diámetro pequeño (D≤6 mm), se recomienda limitar el margen de acabado al 5%-8% del diámetro de la herramienta para evitar la deflexión de la herramienta debido a una rigidez insuficiente.
Otra estrategia es la combinación "cuchillo de bola + cuchillo plano":Opción A:Utilice un cortador de bolas en todas partes. La ventaja es que la transición es suave y sin pasos. La desventaja es que la velocidad de corte avanzada del cortador de bolas es baja, es fácil acumular bordes cortantes, el margen debe controlarse a un nivel muy pequeño (0,02-0,05 mm) y la eficiencia es baja.Opción B:Desbaste/semiacabado con cuchilla de bolas, acabado con cuchilla plana. La ventaja es que la cuchilla de fondo plano es muy eficiente y puede limpiar los rastros esféricos dejados por la cuchilla de bolas; la desventaja es que requiere dos sujeciones o un cambio de herramienta complicado, y la distribución del margen debe garantizar que la cuchilla de fondo plano pueda entrar completamente sin interferencias.
Para conductos de admisión o paredes de cámara de combustión con altos requisitos de suavidad, la opción B suele ser mejor, pero el margen axial de la cuchilla de fondo plano debe calcularse con precisión para garantizar que pueda cortar por completo el abultamiento de aproximadamente 0,05 mm que deja la cuchilla de bolas sin rayar la capa inferior.
Inspección de la integridad de la superficie y prevención de modos de falla.
La consecuencia directa de una distribución inadecuada de los márgenes son los defectos de integridad de la superficie. Los modos de falla comunes incluyen: vibración, festoneado, microfisuras y capas endurecidas excesivamente profundas. La aceptación depende no sólo del tamaño, sino también de la calidad de la superficie.
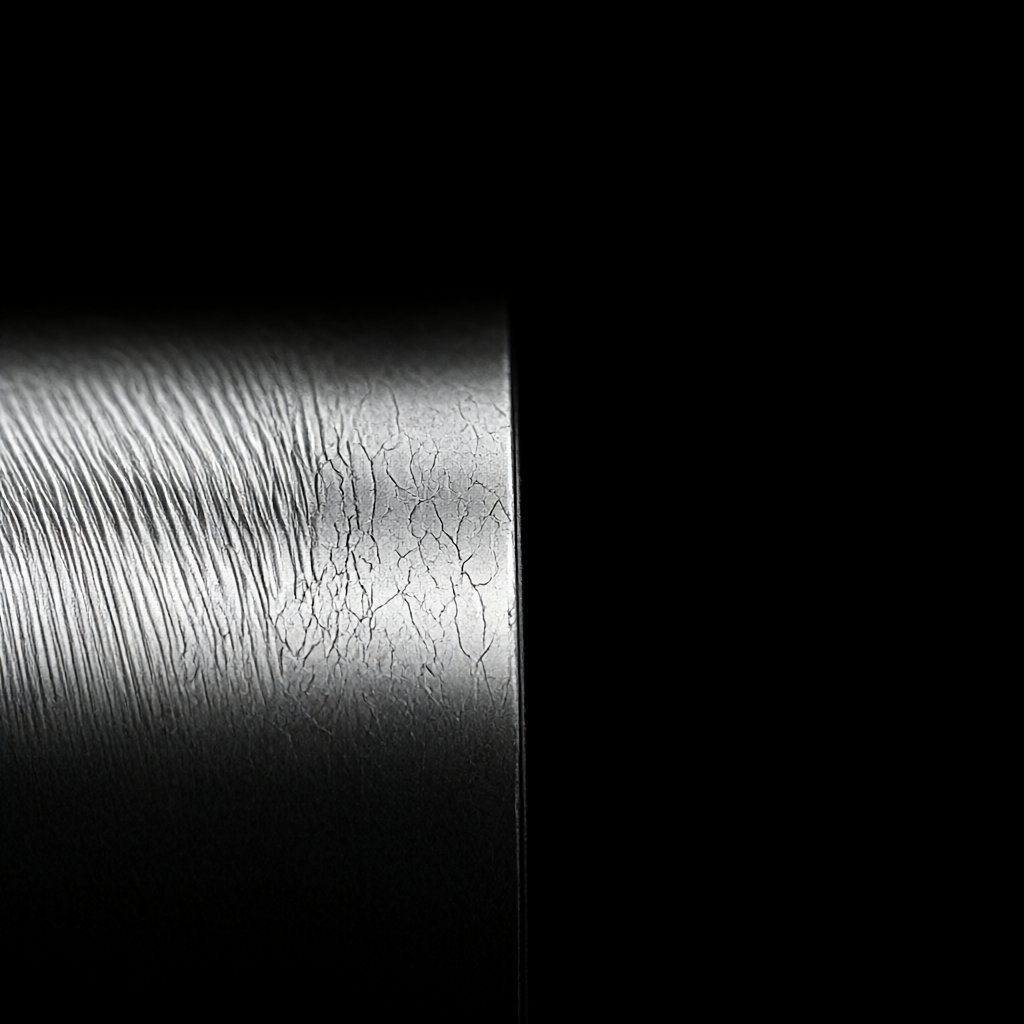
- Detección de marcas de vibración:Utilice un rugosímetro para medir el valor Ra. Para piezas de aluminio de aviación, Ra debe ser ≤0,8μm; la superficie de alto brillo requiere Ra≤0,4μm. Si se detectan marcas de vibración periódicas, verifique si el margen es demasiado grande, lo que provoca un corte inestable o si el cojinete del eje está desgastado.
- Control de marcas de cuchillos:Al ajustar el margen de acabado a menos de 0,05 mm y aumentar la velocidad de rotación, se pueden minimizar las marcas esféricas dejadas por el cortador de bolas. Para superficies de contacto clave, se recomienda agregar un proceso de "alisado" y utilizar una cuchilla de amolar de precisión o una cuchilla de diamante para eliminar una pequeña cantidad (0,01-0,02 mm).
- Verificación de dureza:El endurecimiento por trabajo cambiará la dureza de la superficie del material y afectará la vida a la fatiga. Se requieren pruebas de microdureza en la superficie terminada para garantizar que la profundidad de la capa endurecida se controle dentro de 0,1 mm y que el incremento de dureza no exceda el 10% del cuerpo del material.
En la producción en masa, se recomienda realizar una inspección CMM de tamaño completo y un escaneo de rugosidad de la superficie en la primera pieza para establecer un modelo de desviación dimensional del margen. Por ejemplo, si se descubre que cuando un lote tiene un margen de 0,1 mm, el tamaño real es 0,02 mm menor, entonces el margen debe ajustarse a 0,12 mm para lotes posteriores para lograr un control de circuito cerrado.
Problemas comunes de asignación de márgenes y preguntas frecuentes sobre prácticas de ingeniería
¿Por qué a veces es necesario que el margen de acabado sea mucho menor que el margen de desbaste?
El propósito del acabado es garantizar la precisión dimensional y la calidad de la superficie, y la fuerza de corte debe ser mínima para reducir la deflexión de la herramienta y los efectos térmicos. Si el margen es demasiado grande (por ejemplo, más de 0,2 mm), la herramienta de diámetro pequeño se doblará debido a una carga de corte excesiva, lo que provocará desviaciones dimensionales y marcas de vibración en la superficie. Por lo tanto, el margen de acabado suele ser sólo de 1/10 a 1/20 del margen de mecanizado en desbaste.
¿Cómo juzgar si se necesita un proceso de semiacabado adicional en el mecanizado de 5 ejes?
Cuando la relación profundidad-diámetro de la cavidad excede 4:1, o la relación longitud-diámetro de la herramienta (L/D) excede 4:1, la rigidez disminuye significativamente. En este momento, la deformación por tensión no se puede eliminar con solo dos procesos de rugoso a fino, se debe agregar semiacabado y el margen se establece en 0,2-0,3 mm para liberar la mayor parte de la tensión interna y garantizar la estabilidad dimensional durante el acabado.
En el mecanizado de aleaciones de titanio, ¿el impacto de la distribución de tolerancias en la vida útil de la herramienta es más sensible que el de la aleación de aluminio?
Sí. La conductividad térmica de la aleación de titanio es baja y el calor de corte se concentra en la punta de la herramienta, lo que puede provocar fácilmente desgaste por difusión. Si el margen es demasiado grande, el avance se restringirá, la fricción de la herramienta aumentará y la vida útil de la herramienta disminuirá drásticamente. Se recomienda que el margen de acabado de las aleaciones de titanio se controle estrictamente dentro de 0,15 mm y que se utilice la tecnología de lubricación en microcantidades (MQL) para equilibrar la vida útil de la herramienta y la calidad de la superficie.
La recuperación elástica se produce después de que se procesan piezas de paredes delgadas. ¿Cómo corregirlo mediante una estrategia de margen?
El monto de compensación de deformación debe reservarse antes de terminar. Por ejemplo, si se prevé que la pieza se contraerá 0,03 mm después de liberar la tensión, se debe reservar un margen de +0,03 mm para el tamaño durante el acabado (es decir, el tamaño objetivo se debe aumentar en 0,03 mm). Este valor debe determinarse mediante pruebas de la primera pieza y establecerse como "margen de compensación" en CAM en lugar de un simple "margen de proceso".
¿Cómo garantizar la coherencia de la distribución de márgenes en la producción en masa?
Establezca documentos de proceso estandarizados para aclarar el número de herramienta, el valor de asignación y los parámetros de compensación de cada proceso. Utilice las plantillas de "margen fijo" del software CAM para evitar modificaciones manuales. Al mismo tiempo, se implementa el sistema de confirmación del primer artículo (FAI) y se inspeccionan completamente las tres primeras piezas de cada producto para verificar la efectividad de la estrategia de margen. Si se encuentran desviaciones, la máquina se apagará y se ajustará inmediatamente.
Conclusiones y recomendaciones de acción.
La asignación de tolerancias de mecanizado CNC para cavidades complejas es esencialmente un equilibrio dinámico entre eficiencia, precisión y calidad de la superficie. No existen valores fijos que sean universalmente aplicables, solo estrategias individuales basadas en las propiedades del material, la rigidez de la herramienta y el estado de la máquina herramienta. Los ingenieros deben intervenir en DFM (Diseño para la Manufacturabilidad) durante la etapa de diseño para evaluar la viabilidad del margen; Durante la etapa de procesamiento, utilice datos de CMM para corregir el margen en un circuito cerrado para garantizar la coherencia del lote.
Si su proyecto involucra piezas complejas de aleación de aluminio o aleación de titanio aeroespacial y tiene requisitos estrictos sobre integridad de la superficie y estabilidad dimensional, puede enviar dibujos y especificaciones técnicas. Combinaremos los recursos de 72 equipos CNC y la base de datos de procesamiento de materiales 7075/Ti-6Al-4V para brindarle un plan de cotización rápido que incluye simulación de márgenes y sugerencias DFM.



