





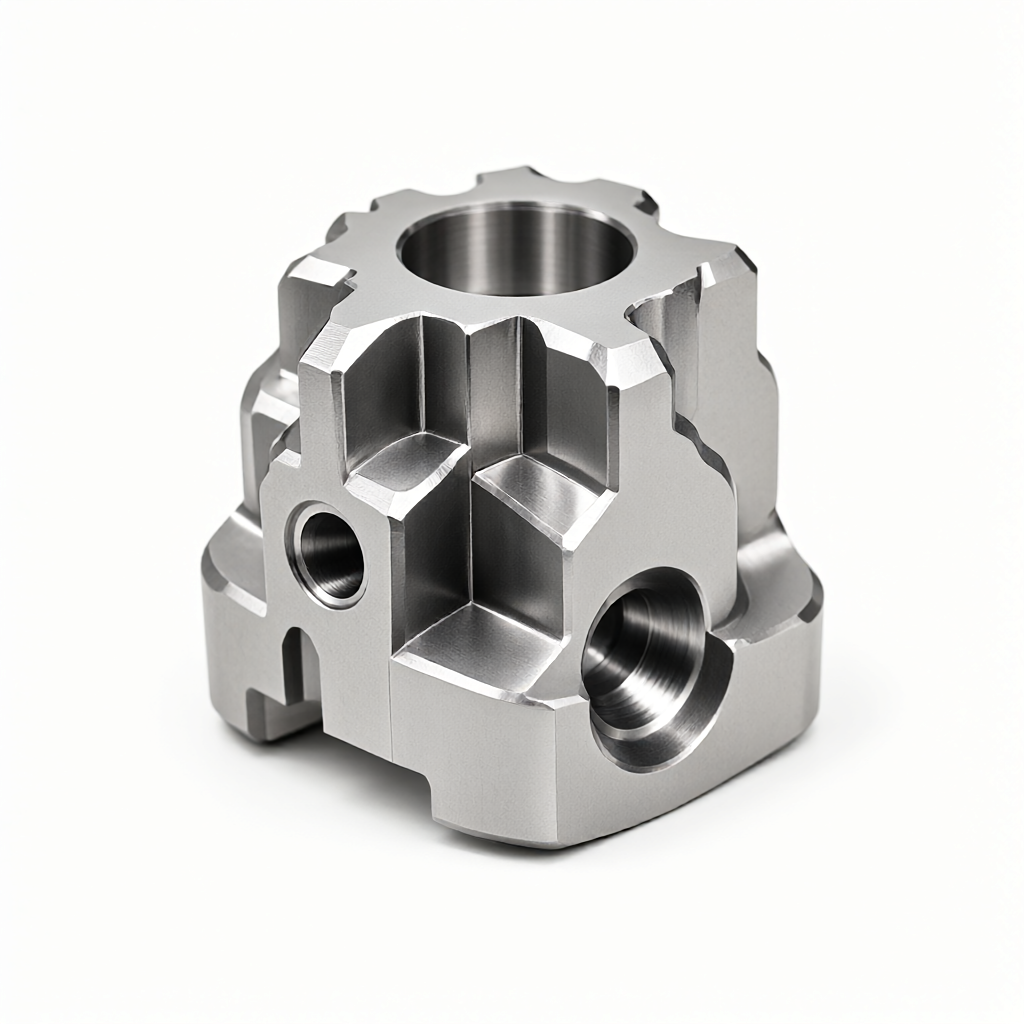
Guía técnica de corte en seco y lubricación de cantidades mínimas para el mecanizado CNC de piezas de acero de alta dureza para piezas aeroespaciales
En el campo aeroespacial, las aleaciones de titanio y las piezas de acero de ultra alta resistencia se utilizan ampliamente en piezas estructurales clave, como trenes de aterrizaje y soportes de motores, debido a sus excelentes propiedades específicas de resistencia y fatiga. Sin embargo, este tipo de material tiene una gran dureza y una mala conductividad térmica. El corte húmedo tradicional ha sido reemplazado gradualmente por procesos de mecanizado en seco y lubricación de cantidad mínima (MQL) debido a la mala descarga de viruta y los riesgos residuales de alta temperatura. Como fabricante personalizado de piezas CNC de precisión, formulamos parámetros de corte basados estrictamente en los grados de los materiales y los requisitos de tolerancia en la producción en masa para garantizar un alto acabado y consistencia de lotes, al mismo tiempo que garantizamos una precisión dimensional de ±0,01 mm.
Desafíos de corte y modos de falla de piezas de acero de alta dureza
La dureza del acero de ultra alta resistencia de grado aeroespacial (como 4340, 1540, etc.) suele estar en el rango HRC40-HRC60 y la tendencia al endurecimiento de la viruta es obvia. Si los parámetros de corte son inadecuados, es probable que ocurran los siguientes modos de falla:
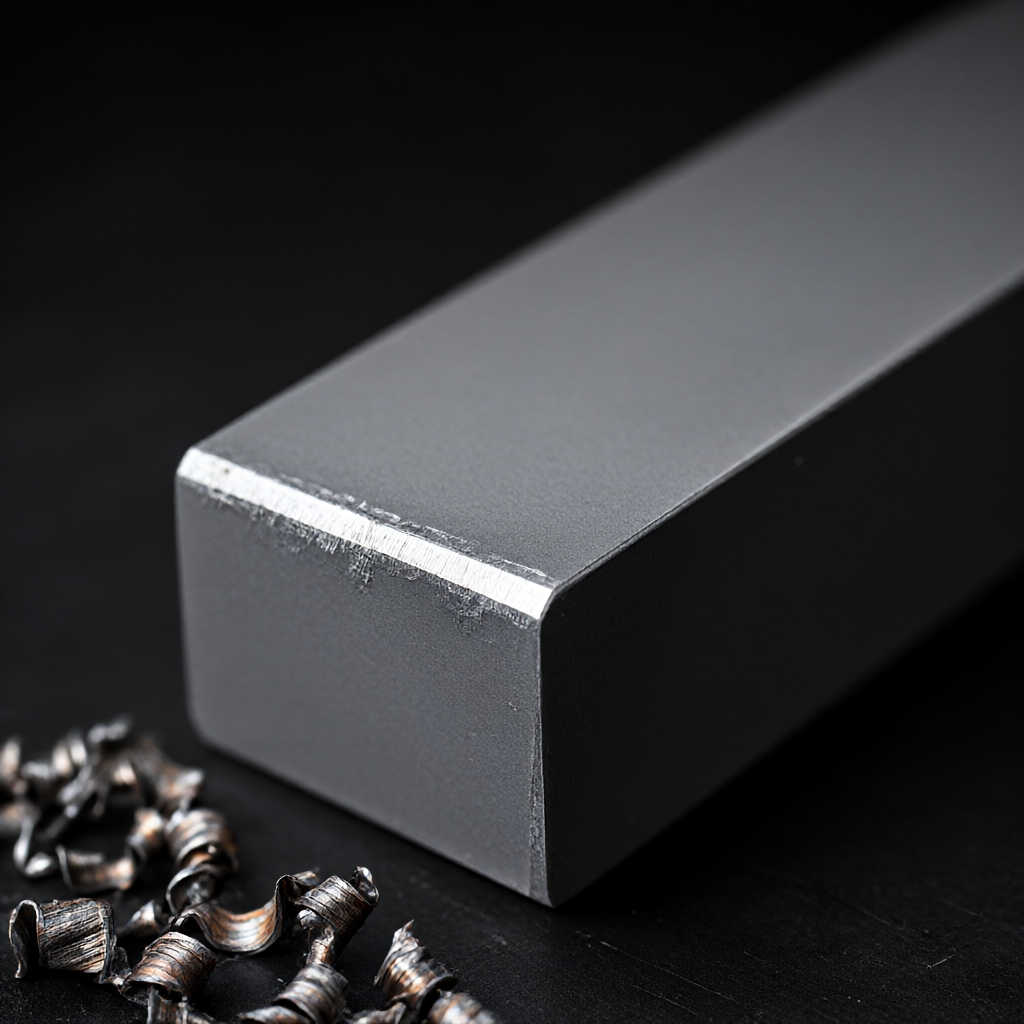
- Astillas de cuchillo y marcas de media luna:La ruta de disipación de calor es única en el corte en seco y la temperatura en la zona de corte aumenta bruscamente, lo que hace que el revestimiento de aleación resistente al desgaste de la herramienta se desprenda o la matriz se ablande.
- Deformación térmica de la pieza de trabajo:La tensión residual se distribuye de manera desigual y se produce una desviación dimensional después de dejarla durante un período de tiempo después del procesamiento, excediendo la zona de tolerancia de ±0,01 mm.
- Microfisuras superficiales:La fricción de la viruta raya repetidamente la superficie mecanizada y afecta la vida útil de la fatiga, lo cual es un defecto grave, especialmente en la aceptación en la aviación.
Comparación de los principios de corte en seco y lubricación por cantidad mínima (MQL)
Corte en seco: un equilibrio entre eficiencia y protección del medio ambiente
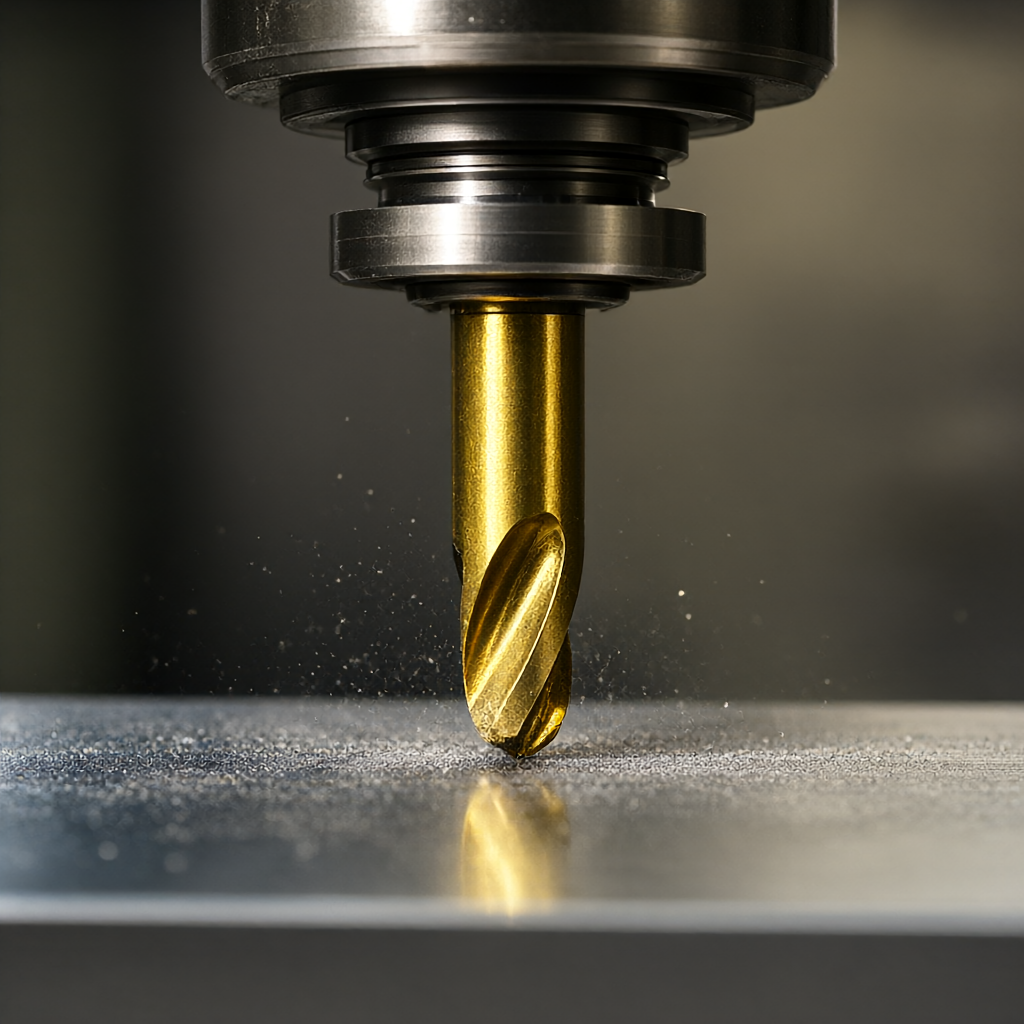
El corte en seco no introduce ningún medio de enfriamiento y se basa principalmente en las propiedades de aislamiento térmico de los recubrimientos de herramientas (como PVD, titanio, aluminio y nitrógeno) y el efecto de "endurecimiento térmico" provocado por el corte a alta velocidad, de modo que las virutas puedan escapar rápidamente de la zona afectada por el calor. Este método es adecuado para el mecanizado en desbaste de alta eficiencia de aleaciones de aluminio y piezas de acero de dureza media y baja. Sin embargo, en el mecanizado de acabado de acero de alta dureza, la vida útil de la herramienta es limitada porque no se puede reducir el coeficiente de fricción.
Lubricación por cantidad mínima (MQL): control preciso de la temperatura y lubricación
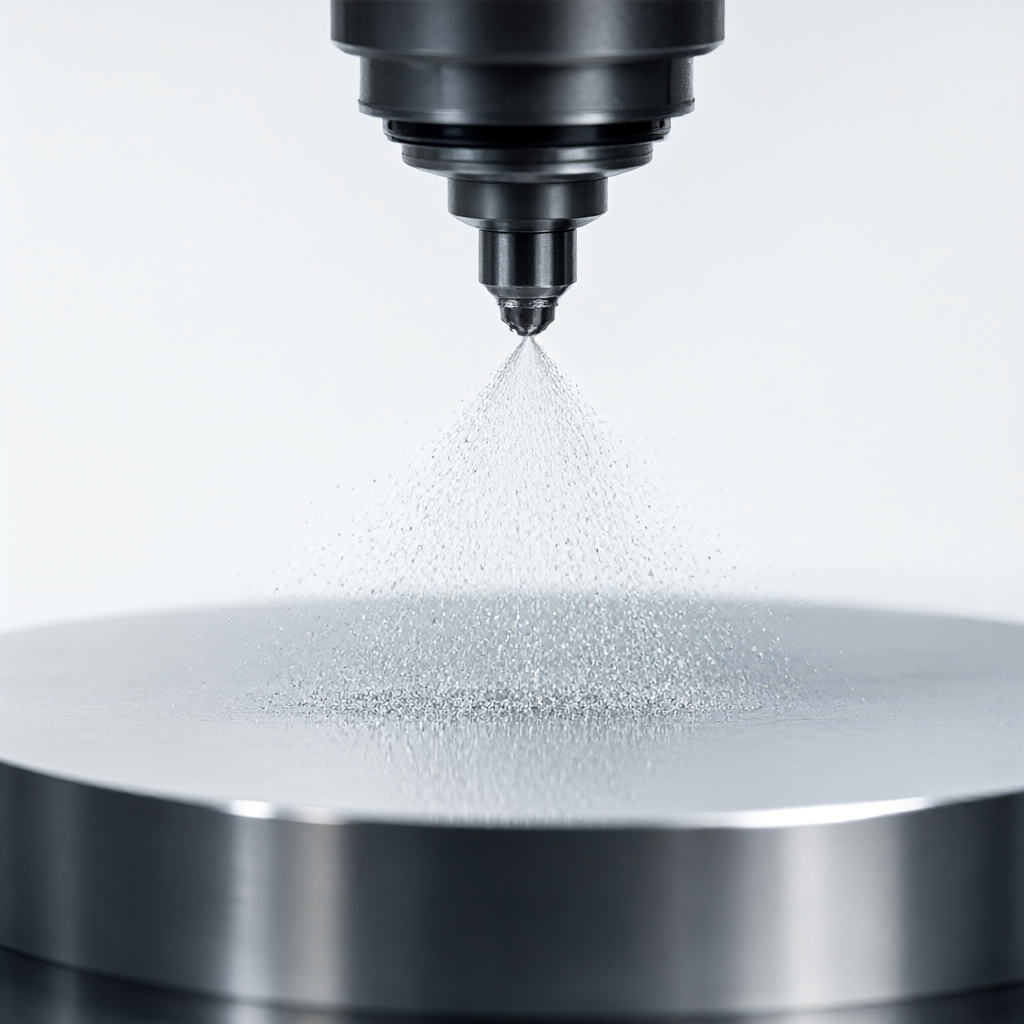
La tecnología de lubricación de cantidad mínima utiliza atomización ultrasónica para inyectar lubricante (generalmente aceite vegetal o éster sintético) en la zona de corte en una dosis de unos pocos centímetros cúbicos por segundo. No solo mantiene la protección ambiental y las ventajas de alta velocidad del corte en seco, sino que también reduce la fricción entre la herramienta y la pieza de trabajo a través de la película de aceite, lo que reduce significativamente la fuerza y la temperatura de corte. Para el fresado de precisión y el procesamiento de orificios internos de piezas aeroespaciales, MQL es el medio clave para controlar la rugosidad de la superficie (Ra 0,4 μm-0,8 μm).
Comparación de parámetros de corte y planes de proceso.
Para piezas de eje fabricadas en acero 4340 (HRC50), utilizando un centro de fresado de 4 ejes, los siguientes son los rangos de parámetros recomendados para los dos procesos:
| Parámetros del proceso | Corte totalmente seco (Seco) | Lubricación de cantidad mínima (MQL) | Etapa aplicable |
|---|---|---|---|
| Velocidad del husillo | 1500-1800 rpm | 2000-2500 rpm | refinamiento |
| Velocidad de alimentación | 80-120 mm/min | 150-200 mm/min | refinamiento | profundidad de corte (ap) | ≤0,5mm | ≤1,0 milímetro | Semiacabado/acabado | Tipo de herramienta | Carburo recubierto de PVD TiAlN | CBN (nitruro de boro cúbico) o PVD TiAlN | refinamiento | rugosidad de la superficie | Ra aproximadamente 1,6 μm | Ra 0,4μm-0,8μm | Criterios de aceptación |
| Vida útil de la herramienta | Más corto (alrededor de 20-30 piezas) | Más largo (alrededor de 40-60 piezas) | economía de lotes |
Puntos clave para vincular las recomendaciones de DFA con la ingeniería
Cuando se reciben los planos, llevamos a cabo una revisión DFM (Diseño para la Manufacturabilidad), enfocándonos en:
- Espesor mínimo de pared:El acero de alta dureza es propenso a vibrar durante el acabado. Se recomienda que el espesor de la pared de las superficies de posicionamiento clave no sea inferior a 0,8 mm o que se agreguen nervaduras de refuerzo.
- Requisitos de desbarbado:Las piezas de aviación generalmente no requieren rebabas ni virutas afiladas durante el corte en seco. Es necesario agregar un proceso de limpieza de esquinas o reservar un margen de desbarbado en la programación.
- Tolerancia geométrica:Para el requisito de coaxialidad de 0,02 mm, se recomienda utilizar el proceso compuesto de torneado y fresado de "completar el procesamiento de toda la superficie con una sola sujeción" para evitar errores de posicionamiento secundarios.
Inspección de calidad y control de consistencia de lotes.
Para garantizar la confiabilidad de las piezas de aviación, implementamos un estricto control de calidad:
- Inspección de material entrante:Verifique la lista de materiales de bobina/barra de acero, realice pruebas de dureza (Rockwell HRC) y análisis de espectro en muestras para confirmar que el grado del material cumple con la marca de navegación.
- Confirmación del primer artículo (FAI):Las primeras tres piezas se midieron en tamaño completo, utilizando una máquina de medición de coordenadas tridimensional (CMM) para verificar posiciones y contornos clave, y registrar datos de referencia.
- Inspección de proceso:Inspeccionar aleatoriamente dimensiones clave cada 50 piezas para monitorear las tendencias de desgaste de las herramientas; Una vez que la desviación dimensional se acerque al límite inferior de la tolerancia, reemplace inmediatamente la herramienta o ajuste el valor de compensación.
- Inspección completa del envío:Para la calidad de la superficie, utilice un medidor de rugosidad para detectar el valor Ra y confirme mediante inspección visual que no haya rayones ni residuos de aceite (las piezas de corte secas requieren limpieza ultrasónica).
Conclusiones y recomendaciones de acción.
En el procesamiento de piezas de acero de aviación de alta dureza, elegir MQL con herramientas CBN puede equilibrar mejor la eficiencia, la calidad de la superficie y el costo. Nuestro grupo de 72 máquinas CNC admite mecanizado simultáneo de 3/4/5 ejes, tiene una capacidad de entrega por lotes de 15 a 25 días y es bueno para manejar requisitos de apariencia de alto brillo.
Si necesita piezas aeroespaciales que utilicen acero de ultra alta resistencia, aleaciones de titanio o aleaciones de alta temperatura, envíe dibujos 2D o modelos 3D a nuestro equipo de ingeniería. Le proporcionaremos análisis y cotizaciones de DFM gratuitos para ayudarlo a optimizar el diseño y fijar el nodo de entrega.
Preguntas frecuentes (FAQ) sobre el mecanizado CNC de piezas aeroespaciales
¿Cómo evitar el sobrecalentamiento y la deformación de la pieza de trabajo al cortar en seco piezas de acero de alta dureza?
Se recomienda adoptar una estrategia de corte intermitente de "pequeña profundidad de corte, alta velocidad y gran ancho de corte" para utilizar virutas para eliminar el calor; o agregue un tiempo de espera de "estabilización del templado" entre procesos de dimensiones críticas y espere hasta que la pieza de trabajo se enfríe completamente a temperatura ambiente antes de terminar.
¿El lubricante utilizado en la lubricación de cantidad mínima (MQL) permanecerá en la superficie de la pieza?
Los aceites MQL calificados suelen ser aceites vegetales biodegradables o ésteres sintéticos y se utilizan en cantidades muy pequeñas (0,1-0,5 ml por minuto). Después del procesamiento, se requiere limpieza ultrasónica o limpieza con solventes volátiles para eliminar la película de aceite y cumplir con los requisitos de limpieza del ensamblaje de aviación.
Para piezas de eje de alta dureza en lotes de 500 piezas, ¿es más económico MQL o el fluido de corte tradicional?
Normalmente MQL es más económico. Aunque la vida útil de la herramienta del fluido de corte es ligeramente mayor, MQL elimina el costo de reemplazo del refrigerante, filtración y tratamiento ambiental, y puede admitir velocidades de avance más altas y horas de trabajo generales más cortas. Es especialmente adecuado para pedidos por lotes con entrega rápida de 15 a 25 días.
¿Se pueden mecanizar piezas de acero aeroespacial con una dureza superior a HRC55?
Poder. Estamos equipados con herramientas CBN y un centro de mecanizado de 4/5 ejes con función de lubricación de cantidad mínima, que puede procesar piezas de hasta aproximadamente HRC60. Los detalles deben evaluarse en función de la geometría de la pieza y el nivel de tolerancia. Se recomienda proporcionar dibujos para el análisis DFM.
¿Cómo garantizar que la tolerancia de coaxialidad esté dentro de 0,02 mm durante el procesamiento?
Utilice una máquina de torno-fresado para completar el torneado y el fresado en una sola configuración, o utilice el posicionamiento hidráulico de accesorios de alta precisión en un centro de mecanizado de 5 ejes. Antes del procesamiento, la referencia de la mordaza de sujeción se mide a través de CMM y el error de fijación se compensa en el posprocesamiento CAM para garantizar que la tolerancia geométrica cumpla con el estándar.



