





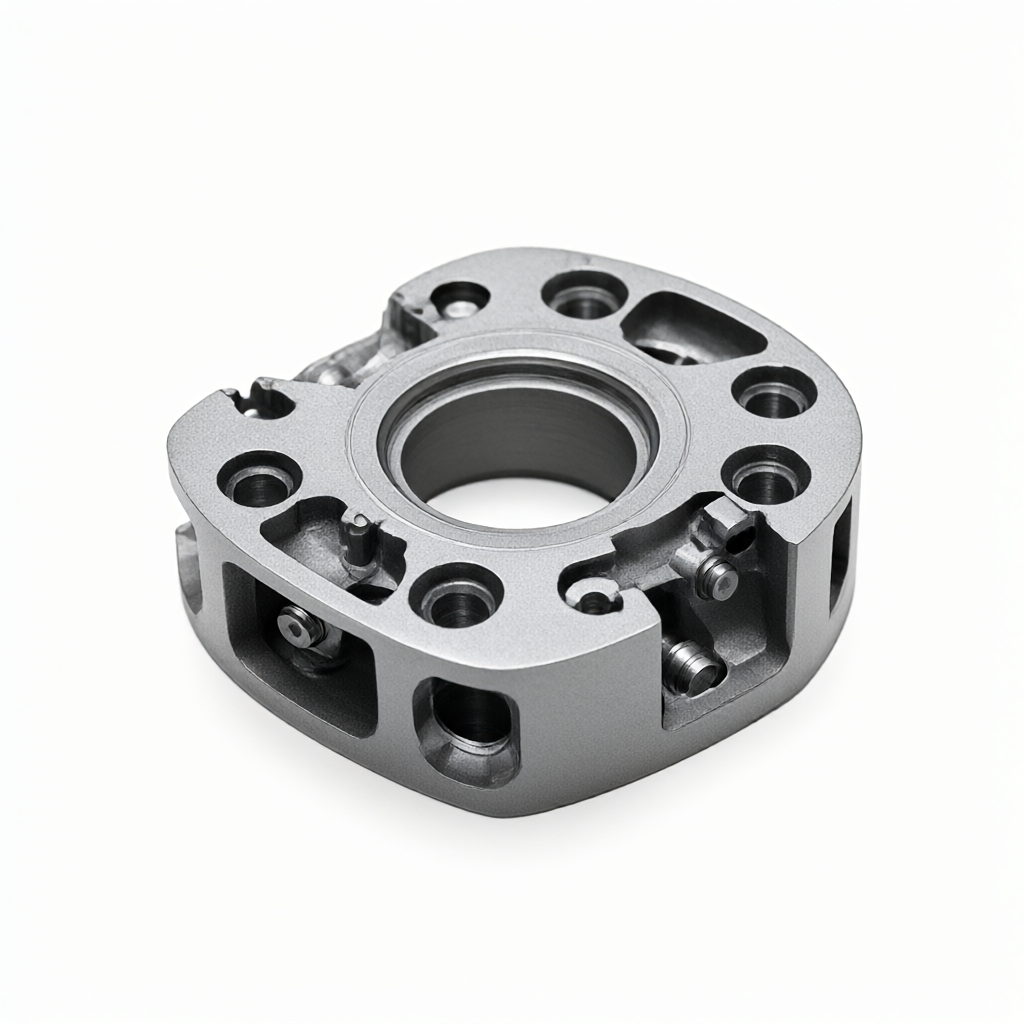
Si se requiere oxidación anódica, eliminación de la película electrolítica y coloración secundaria después de procesar las piezas aeroespaciales, la clave es controlar la integridad de la película de óxido y la fuerza de unión de la capa de la película. Durante la etapa de procesamiento CNC, se debe reservar un tiempo razonable de desbarbado y alivio de tensión para evitar que la tensión residual provoque agrietamiento o desprendimiento de la capa de película durante el proceso de electrólisis posterior. La ruta de proceso razonable es: desbaste y acabado CNC → desbarbado/alivio de tensión → anodizado (sistema de ácido sulfúrico convencional) → decapado de película electrolítica (parcial o total según las necesidades) → coloración secundaria (destilación o teñido AC) → sellado y solidificación. En toda la cadena, los parámetros de electrólisis, la densidad de corriente y la ventana de tiempo de cada eslabón determinan directamente la consistencia del aspecto final y la estabilidad del lote.
Influencia estructural del procesamiento de piezas aeroespaciales en el tratamiento superficial posterior.
Las piezas estructurales de precisión para la aviación suelen contener cavidades internas complejas, orificios poco profundos y superficies con formas especiales. Aunque el mecanizado CNC de múltiples ejes puede lograr una alta precisión geométrica, la reducción de la tensión residual y la micromorfología afectará directamente la calidad de la película del ánodo. Si la tensión no se alivia completamente después del mecanizado en desbaste, la capa de película se expandirá fácilmente de manera desigual a lo largo de los límites de los granos durante la etapa de anodización, y la distribución del espesor de la película fluctuará mucho durante la eliminación posterior de la película electrolítica. Se recomienda reservar un margen de 0,3 ~ 0,5 mm después del fresado fino y utilizar pulido electrolítico a baja temperatura o desbarbado químico durante el proceso de desbarbado para controlar la tensión de compresión residual de la superficie dentro de 20 MPa para proporcionar una base para un espesor de película estable.
Para conjuntos híbridos de aleación de titanio y aleación de aluminio, se debe prestar especial atención a la diferencia de potencial de contacto entre metales diferentes. Antes de retirar la película electrolítica, se deben aislar las superficies de contacto de diferentes materiales o se deben usar juntas aislantes conductoras para evitar una coloración desigual causada por los efectos locales de las microbaterías. Los ingenieros deben marcar claramente los límites entre el área de electrólisis y el área de no electrólisis durante la etapa DFM para facilitar la ejecución de procesos posteriores.
Control de parámetros del proceso de anodizado y propiedades de la capa de película.
Las piezas de aviación suelen utilizar aleación de aluminio 5083 o 7075, utilizando electrolito compuesto de ácido sulfúrico y ácido oxálico (concentración 180~220 g/L, temperatura 20~25°C, voltaje 12~18 V CC). El espesor de la película del ánodo convencional se controla entre 20 y 40 μm, lo que puede cumplir con los requisitos de aislamiento y resistencia al desgaste. La integridad estructural de la celda unitaria de la película se puede verificar mediante análisis semicuantitativo XRD. Cuanto mayor sea la orientación del grano, más fácil será que la película se despegue uniformemente durante la posterior eliminación de la película electrolítica.
Si la pieza necesita retener la capa de película en un área específica (como una sección de rosca, una superficie de sellado), se debe aplicar una película anódica aislante al área reservada antes de anodizar o se debe utilizar un proceso de enmascaramiento particionado. Evite quitar solo parcialmente la película después de que se haya oxidado toda la pieza. Esto fácilmente provocará la concentración de tensiones en el borde de la capa de película y reducirá la vida a fatiga.
Ventana de parámetros y prevención de riesgos para la eliminación de películas electrolíticas
La eliminación de la película electrolítica generalmente utiliza una solución de NaOH al 2~5%, temperatura de 60~80°C, densidad de corriente de 2~4 A/dm², tiempo de 30~90 segundos. La profundidad de retirada de la película está determinada por el espesor de la película y la densidad de corriente. Un tiempo excesivo de electrólisis hará que la matriz de aluminio se disuelva y que aparezcan picaduras en la superficie, lo que afectará la adhesión del color secundario.
Los puntos clave de control de riesgos incluyen: enjuagar inmediatamente con agua limpia (≥30 segundos) después de retirar la película y luego transferir a un tanque de pasivación ácida (ácido nítrico diluido o sistema de ácido fosfórico) para neutralizar los residuos alcalinos en la superficie. Si el enjuague es insuficiente, los residuos alcalinos provocarán la formación de polvo local durante la coloración secundaria. Se recomienda realizar una prueba previa de pulverización de sal de 96 horas en la muestra después de retirar la película para verificar que la limpieza de la superficie alcance el estándar antes de la operación por lotes.
Selección del proceso de coloración secundaria y verificación de la fuerza de unión de la capa de película.
La coloración secundaria se puede dividir en teñido por inmersión (tintes orgánicos) y teñido AC (deposición de iones metálicos). El método de teñido por inmersión es adecuado para escenas complejas de varios colores, pero tiene poca resistencia a los rayos UV y a la temperatura; el método de teñido CA (voltaje CA 6~10 V, frecuencia 150~200 Hz, temperatura 80~95°C, tiempo 5~15 minutos) tiene una fuerza de unión más fuerte entre la capa de película y el sustrato, y es adecuado para escenarios de aviación de alta confiabilidad. El método a elegir depende de la temperatura ambiente de servicio y de la intensidad de la exposición a los rayos ultravioleta.
No importa qué método de coloración se utilice, se debe sellar después de la coloración: sellado térmico (agua hirviendo durante 40 ~ 60 minutos) o sellado químico (solución de sal de níquel 70 ~ 80 °C, 10 ~ 20 minutos). Después del sellado, la tasa de absorción de agua de la capa de película se reduce entre un 60% y un 80% y la resistencia a la intemperie mejora significativamente. La resistencia de la unión se puede verificar mediante la prueba de cien cuadrículas de la cinta 3M 610, y el estándar de calificación es la tasa de pelado ≤ 5%; Los clientes de aviación más estrictos pueden utilizar el método de rayado cruzado ASTM D3359 y el grado debe ser ≥ 4B antes del envío.
Comparación de soluciones: teñido por inmersión frente a teñido de intercambio
| Dimensiones | Teñido por inmersión (tintes orgánicos) | Teñido AC (iones metálicos) |
|---|---|---|
| Mecanismo de unión de capas de película. | Las moléculas de tinte penetran en los poros de la membrana y se adsorben físicamente. | Electrodeposición y cristalización de iones en la interfaz del poro de la membrana. |
| Resistencia a los rayos UV (lámpara de xenón envejecida durante 500 h) | ΔEHasta 3,5~5,0 | ΔEGeneralmente ≤1,5 | Límite de resistencia a la temperatura | ≤120 °C uso a largo plazo | ≤200 °C resistencia a corto plazo | Flexibilidad del tablero común multicolor | Alto, se puede dividir en áreas. | Bajo, es necesario estar enmascarado y aislado. | Aplicaciones típicas | Piezas decorativas, piezas estructurales de baja tensión. | Estructura portante de aviación, componentes de alta confiabilidad. |
Métodos de detección y control de consistencia de lotes.
En la producción en masa, las fluctuaciones del espesor de la película son la principal causa de una apariencia inconsistente. Se recomienda configurar el monitoreo en línea del espesor de la película (método de fluorescencia de rayos X) tanto en el tanque de anodizado como en el tanque de eliminación de película electrolítica. Las primeras tres piezas de cada lote deben inspeccionarse completamente para determinar el espesor de la película y se debe registrar Cp/Cpk. Si Cpk



