





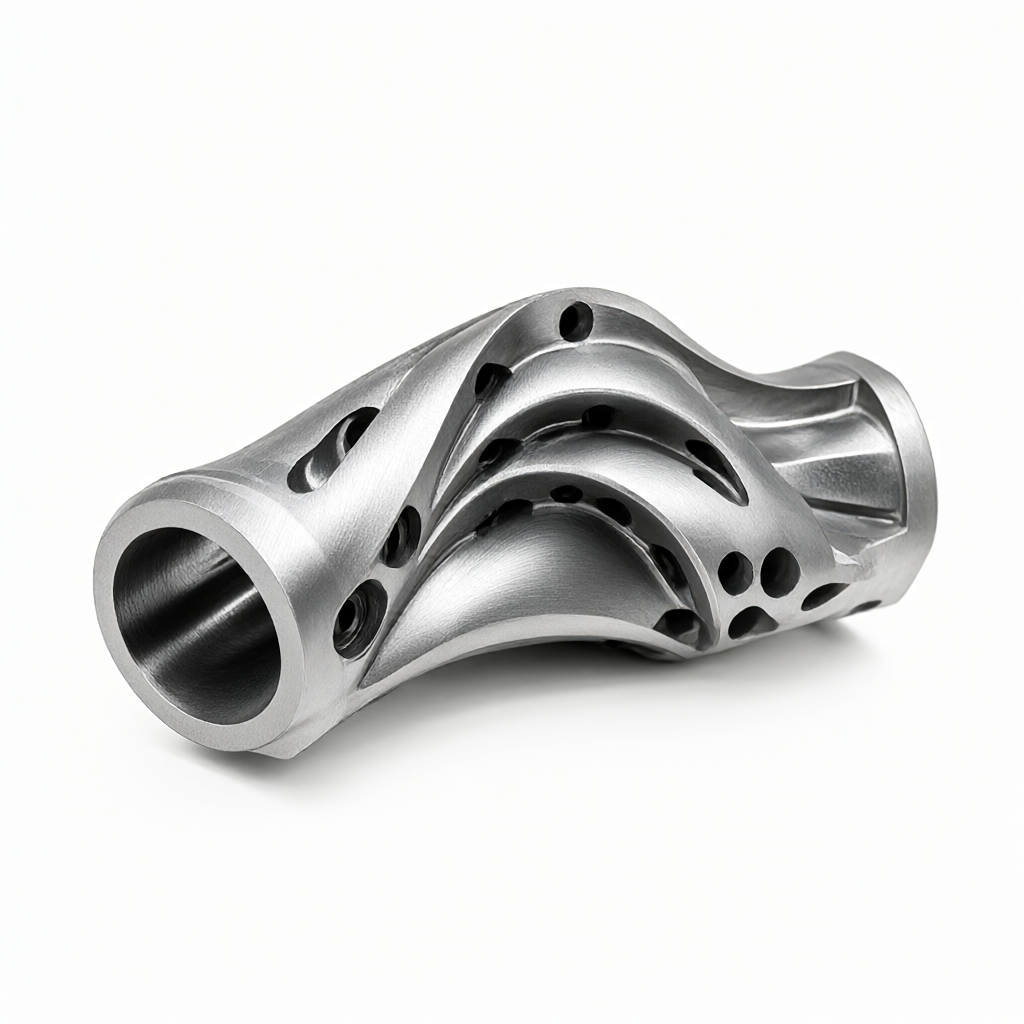
En cuanto a la estrategia de acabado de álabes de impulsor curvos complejos en el mecanizado CNC de piezas aeroespaciales, las principales dificultades radican en la supresión de la vibración del mango de la herramienta de la estructura de paredes delgadas, la optimización de la trayectoria de la herramienta en el canal de flujo de espesor variable y la eliminación de la tensión residual en la superficie muy lisa. En la mayoría de los casos, el uso de una solución de acabado directamente después del mecanizado en desbaste provocará una concentración de tensión en la raíz de la hoja, pero una estrategia razonable de mecanizado multieje puede controlar la tolerancia dimensional dentro de ±0,01 mm. Este artículo combinará tecnología de fresado de 5 ejes, planificación de trayectorias de herramientas y características de materiales para proporcionar un conjunto de soluciones tecnológicas prácticas de refinamiento para ayudar a los ingenieros a evitar modos de falla comunes y garantizar la consistencia de los lotes.
Análisis de características estructurales y dificultades de procesamiento de impulsores complejos de superficie curva.
Las palas de los impulsores de aviación suelen estar hechas de aleaciones de titanio (como TC4/Ti-6Al-4V) o aleaciones de alta temperatura (como Inconel 718), y sus superficies aerodinámicas requieren una precisión geométrica estricta. Estas piezas enfrentan tres desafíos principales en el procesamiento CNC: primero, la rigidez del área de paredes delgadas (el espesor de la pared suele ser inferior a 2 mm) es insuficiente, lo que fácilmente puede provocar vibraciones; en segundo lugar, la accesibilidad de la herramienta en el canal de flujo de espesor variable es limitada y el mecanizado de un solo eje o de tres ejes requiere ajustes de ángulo frecuentes; en tercer lugar, la coordinación de altos requisitos de acabado (Ra≤0,4μm) y procesos de desbarbado y alivio de tensiones. Si solo confía en equipos estándar de tres ejes, a menudo requiere múltiples sujeciones entre diferentes procesos y el error acumulativo es difícil de controlar. Por lo tanto, el procesamiento simultáneo multieje se ha convertido en la opción principal.
Las ventajas tecnológicas del fresado simultáneo de 5 ejes en el acabado del impulsor
En comparación con el mecanizado de tres ejes, el centro de mecanizado de 5 ejes utiliza un eje A/C o un eje B/C para permitir que la herramienta mantenga siempre un mejor ángulo de corte y reduzca significativamente la perturbación de las fuerzas de corte en paredes delgadas. En la estrategia de acabado, se recomienda adoptar el recorrido de "espiral descendente" o "corte radial constante" para evitar impactos provocados por el corte interrumpido. Para los materiales de aleación de titanio, debido a la baja conductividad térmica (aproximadamente 6,7 W/m·K), el calor de corte se concentra fácilmente en la punta de la herramienta. Es necesario utilizar herramientas recubiertas de alta dureza (como fresas de metal duro recubiertas de TiAlN). Se recomienda controlar la velocidad de rotación entre 8000 y 12000 rpm. La velocidad de avance se ajusta según la profundidad de corte. Por lo general, es más apropiado 0,1-0,2 mm/rev. Esta combinación de procesos puede suprimir eficazmente los patrones de vibración de la superficie y sentar las bases para el posterior rectificado fino.
Selección de herramientas y coincidencia de parámetros: equilibrio entre eficiencia y calidad de la superficie
Los parámetros geométricos de la herramienta afectan directamente la precisión de formación final de la pala del impulsor. En la etapa de acabado, se recomienda utilizar una fresa de microdiámetro de pequeño diámetro (diámetro D≤6 mm) con 2-3 flautas y una flauta de viruta ancha para mejorar la disipación del calor. La siguiente tabla compara el rendimiento de dos soluciones de herramientas comúnmente utilizadas en el acabado del impulsor de aleación de titanio:
| Dimensiones de contraste | Opción A: Fresa de microdiámetro recubierta de TiAlN | Opción B: Herramientas de corte de acero de alta velocidad con revestimiento de diamante (disponibles para materiales limitados) |
|---|---|---|
| Materiales aplicables | Aleación de titanio, aleación de alta temperatura, aleación de aluminio. | Solo materiales no ferromagnéticos, no aplicable a aleaciones de titanio aeroespaciales |
| Parámetros de corte recomendados | Velocidad 10.000 rpm, avance 150 mm/min, ap=0,05mm | Velocidad de rotación 5.000 rpm, avance 300 mm/min (sólo en escenario de sustitución de carburo) |
| rugosidad de la superficie | Hasta Ra 0,4 μm, requiere molienda fina | La suavidad teórica es alta, pero está prohibida para piezas de aviación y solo se utiliza a modo de comparación. |
| Vida útil de la herramienta | Aproximadamente 2-3 horas, es necesario volver a afilarlo después del uso. | Los estándares de aviación no son aplicables, esto es solo para comparar la lógica del proceso. |
Nota: Está estrictamente prohibido utilizar acero de alta velocidad para el acabado de piezas aeroespaciales. El esquema B sólo se utiliza para ilustrar la lógica de la influencia del recubrimiento sobre la dureza térmica. En la producción real, se debe utilizar el esquema A o carburo sólido más recubrimiento de TiAlN. El punto clave es que durante el proceso de acabado, ap (profundidad de corte axial) debe controlarse entre 0,02 y 0,05 mm y ae (profundidad de corte lateral) no debe exceder el 10 % del radio para minimizar el componente lateral de la herramienta y evitar que la hoja se deforme.
Diseño de herramientas de sujeción y estrategia de alivio de tensiones residuales.
El método de sujeción determina directamente la precisión de posicionamiento del impulsor. Se recomienda utilizar herramientas de adsorción al vacío o garras suaves personalizadas para evitar que las garras duras dejen marcas de pellizco en las raíces de las hojas de paredes delgadas. Para impulsores de gran diámetro, se pueden diseñar orificios de proceso en la parte posterior de las aspas y se pueden usar pasadores de posicionamiento para ayudar al centrado. Una vez completado el procesamiento, la liberación de tensión residual interna es la principal fuente de errores de forma. Se recomienda organizar un proceso de alivio de tensión después del fresado fino y antes del desbarbado: mantener las piezas a 150-200°C durante 2-4 horas (aleación de titanio) o 400-500°C (aleación de aluminio) y luego enfriar lentamente. Este paso puede mejorar la estabilidad dimensional en más del 30% y evitar la deformación lenta de las piezas después de la entrega.
Acabado de superficies e inspección de calidad: desde Ra0,4μm hasta inspección a gran escala
El último paso en la estrategia de refinamiento es la garantía de la integridad de la superficie. Para los impulsores de aviación, generalmente se requiere que la rugosidad de la superficie sea Ra≤0,4μm y no se permiten marcas de cuchillos ni marcas de vibración. Si no se alcanza el estándar después del fresado, se puede utilizar una rueda de pulido flotante con una pasta abrasiva (grado de micrones de óxido de aluminio) para un pulido fino local, teniendo cuidado de evitar una eliminación excesiva de material. El proceso de inspección requiere una medición a gran escala: se utiliza el escaneo de puntos clave CMM (tres coordenadas) y un perfilador óptico para detectar el perfil de la hoja. Los modos de falla comunes incluyen: barrido de punta (no queda suficiente margen de mecanizado), sobrecorte de raíz (la trayectoria de la herramienta no compensa el rebote del material). La solución es reservar un margen de rectificado fino de 0,1 a 0,2 mm en el software CAM y realizar una verificación de la primera pieza antes de terminar para confirmar que el desgaste de la herramienta está dentro del rango permitido.
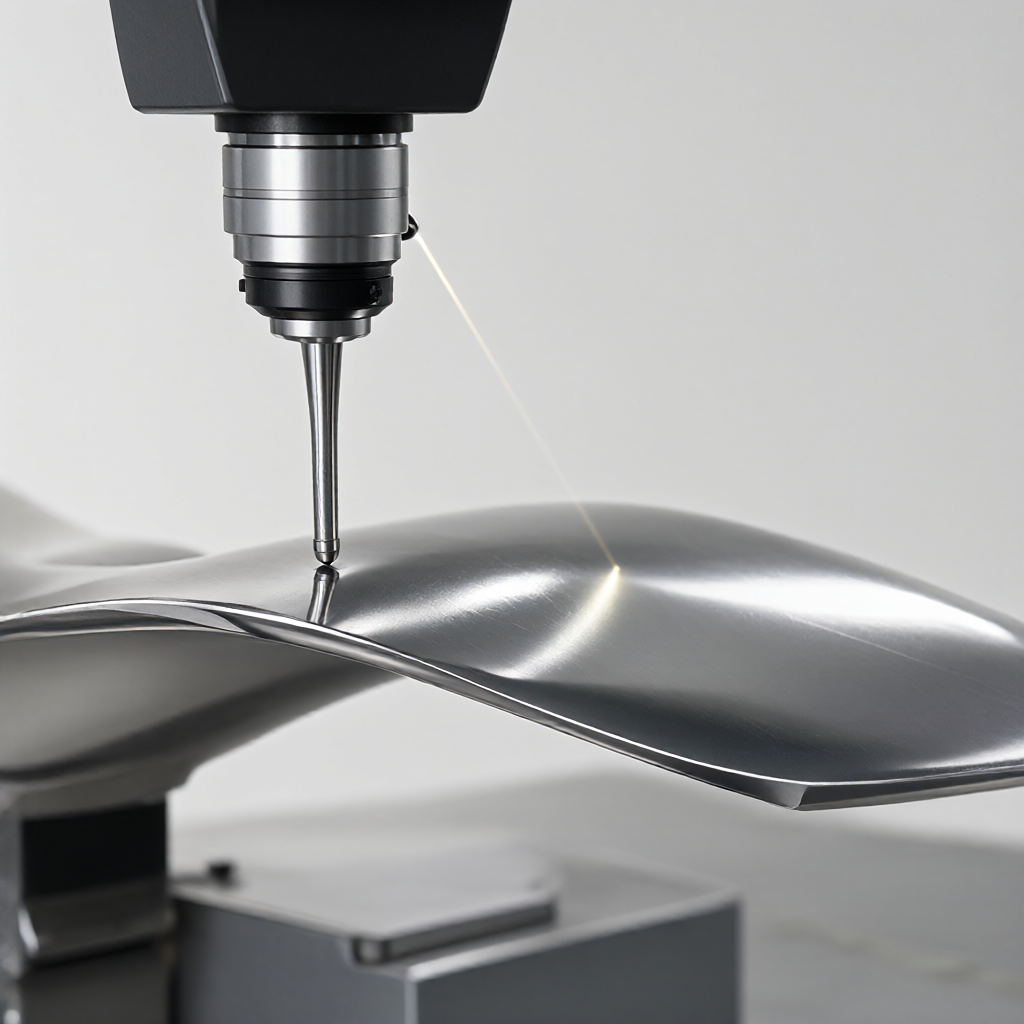
Control de consistencia de lotes y acoplamiento de ingeniería DFM
En la producción por lotes (como de 50 a 500 piezas), es clave mantener la coherencia entre las piezas individuales y los lotes. Se recomienda establecer una base de datos de vida útil de la herramienta, verificar el tamaño de la herramienta cada 20 horas y reemplazar o reafilar la herramienta inmediatamente una vez que el desgaste exceda el límite. Al mismo tiempo, se utiliza SPC (control estadístico de procesos) para monitorear dimensiones clave (como el espesor de la hoja, la separación de la película de aire), y se considera que el proceso está bajo control cuando Cpk ≥ 1,33. En la etapa DFM (Diseño para la Manufacturabilidad), los ingenieros deben confirmar con el diseñador el espesor mínimo de la pared, el radio de filete y la tolerancia de la hoja para evitar que el diseño exceda el límite de maquinabilidad CNC (como que el radio mínimo sea menor que el radio de la herramienta). ShowyMetal brinda servicios integrales desde la revisión del diseño hasta el procesamiento CNC, el tratamiento de superficies, la inspección y el envío. Los 72 equipos CNC incluyen centros de mecanizado de 5 ejes y máquinas de torneado y fresado, que admiten la entrega de lotes en 15 a 25 días. La precisión alcanza ±0,01 mm y el acabado de la superficie es Ra0,4μm, lo que puede cumplir con los estrictos requisitos de la cadena de suministro de la aviación.
¿Cómo evitar microfisuras en piezas de paredes delgadas al refinar las complejas palas curvas del impulsor?
La clave es controlar el calor de corte y la tensión residual. Usar suficiente enfriamiento (microgoteo o lubricación de cantidad mínima MQL), reducir la velocidad de alimentación a menos de 0,1 mm/rev y agregar un proceso de alivio de tensión de envejecimiento a baja temperatura después del acabado puede inhibir eficazmente la iniciación de microfisuras en metales activos como las aleaciones de titanio.
Al mecanizar impulsores con 5 ejes, ¿cómo planificar la trayectoria de la herramienta para garantizar un acabado suave?
Se recomienda adoptar la estrategia de trayectoria de la herramienta "normal constante" para que el eje de la herramienta sea siempre perpendicular a la superficie de la hoja para evitar la textura de la superficie causada por el corte en bisel. Configurar el paso en el software CAM a menos del 5 % del diámetro y utilizar el corte vectorial dinámico puede mejorar significativamente las marcas de herramientas y de vibración, lo que ayuda a cumplir el requisito de Ra0,4 μm.
El tamaño del impulsor de aleación de titanio es inestable después del acabado. ¿Cuál es la razón principal?
Se trata principalmente de una deformación lenta causada por la liberación de tensiones residuales. Si no se realiza el alivio de tensiones después del acabado, o si la distribución de tensiones internas es desigual debido a una sujeción asimétrica, las dimensiones variarán después de la entrega. Se recomienda insertar un enlace de alivio de tensión por tratamiento térmico entre el fresado fino y el rectificado, y optimizar el esquema de sujeción para reducir la deformación por restricción.
Cuando se producen impulsores en masa, ¿cómo garantizar una calidad superficial constante para cada lote?
Establecer la gestión del ciclo de vida de la herramienta, activar el reafilado o reemplazo según el tiempo de corte; implementar SPC para monitorear tolerancias geométricas clave; Realice una inspección 100% de tamaño completo y un muestreo de rugosidad antes del envío. El bloqueo de parámetros mediante instrucciones operativas estandarizadas (SOP) puede reducir las diferencias en las operaciones manuales y mejorar la coherencia de los lotes.
¿Cuáles son los requisitos especiales para el tratamiento de superficies en el mecanizado CNC de piezas aeroespaciales?
Los impulsores de aviación generalmente requieren un tratamiento de anodizado (aluminio) o pasivación (titanio/acero), y no se permite que la superficie tenga grietas o rayones en la película de óxido. Es necesario eliminar completamente el aceite y la contaminación antes del tratamiento y realizar pruebas de espesor de la película y resistencia de la unión después del tratamiento. Al mismo tiempo, la superficie debe conservar el alto acabado del acabado para evitar que tratamientos mecánicos como el chorro de arena dañen la precisión del moldeado.
Conclusión y llamado a la acción
La esencia de la estrategia de refinamiento para álabes de impulsores curvos complejos es una ingeniería sistemática de las propiedades de los materiales, la tecnología multieje y el control de procesos. Mediante una planificación razonable de la trayectoria de la herramienta de 5 ejes, una estricta coincidencia de parámetros y procesos de alivio de tensión, se puede mejorar significativamente la tasa de calificación y la estabilidad dimensional de las piezas aeroespaciales. Si se enfrenta al desafío de procesar piezas aeroespaciales de precisión, como impulsores y álabes de turbinas, se recomienda enviar dibujos y requisitos técnicos a nuestro equipo de ingeniería. Proporcionaremos planes de proceso y cotizaciones basados en los principios de DFM para ayudarlo a verificar la capacidad de fabricación y asegurar la entrega del lote.



