





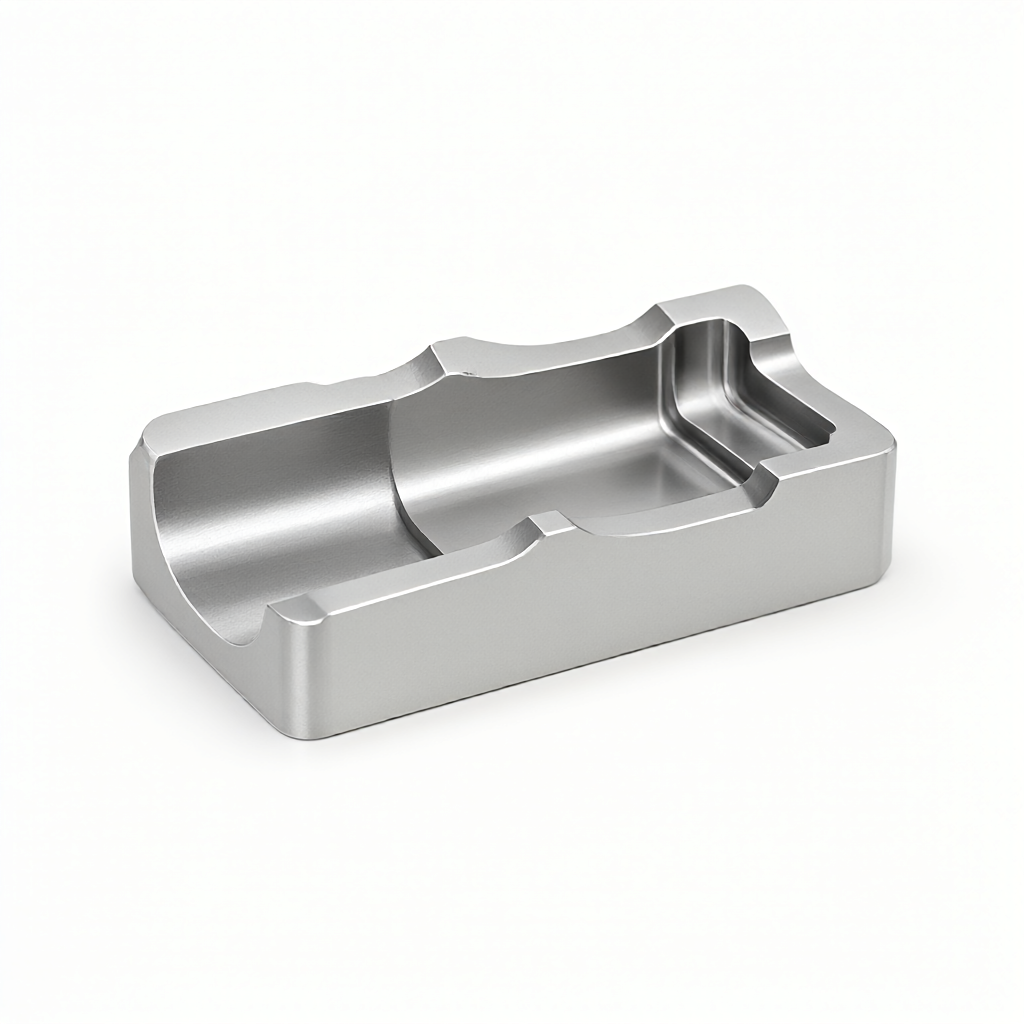
En el sector aeroespacial, la precisión del fresado de las ranuras de sellado determina directamente el riesgo de fugas en los sistemas hidráulicos y neumáticos. Este artículo proporcionará un análisis en profundidad de las tolerancias geométricas de las ranuras de sellado y el impacto de la rugosidad de la superficie en el rendimiento del sellado en el mecanizado CNC de piezas aeroespaciales, y proporcionará una guía técnica completa desde la selección de herramientas hasta los criterios de aceptación. Para los ingenieros responsables del diseño de rutas de fluidos críticas, comprender cómo lograr un sellado confiable dentro de una tolerancia de nivel de ±0,01 mm es la clave para evitar fallas en la instalación.
Análisis de las causas fundamentales de las fallas en las ranuras de los sellos de aviación
Las fallas en las ranuras del sello a menudo resultan de errores geométricos y problemas de integridad de la superficie. Cuando el mecanizado tradicional de dos o tres ejes procesa ranuras estrechas con una relación profundidad-diámetro superior a 1:5, es fácil provocar fondos de ranura desiguales debido a la deflexión de la herramienta o la deformación térmica.Modos comunes de falla por fuga
- Rebabas de borde: Pequeñas fibras permanecen en el área cortada, destruyendo el sello estático de la junta tórica o la junta metálica.
- Ancho de ranura fuera de tolerancia: Si el ancho es demasiado grande, el sello se comprimirá demasiado y se deformará durante mucho tiempo después de que la tasa de compresión supere el 40%; si el ancho es demasiado estrecho, la fuerza de pretensado será insuficiente.
- Microfisuras superficiales: Si el enfriamiento de la aleación de aluminio duro (como 7075-T6) es insuficiente durante el fresado a alta velocidad, se producirán fácilmente microfisuras en la pared de la ranura y se expandirán hacia canales de fuga bajo presión cíclica.
El varillaje de cinco ejes mejora la precisión de las ranuras
Para sellar ranuras en ranuras no rectas, ranuras en espiral o superficies curvas complejas, el centro de mecanizado CNC de 5 ejes es el equipo principal para garantizar la precisión. A través de la función RTCP (Control de punto de herramienta en tiempo real), la zona de corte siempre se puede mantener en el mejor ángulo.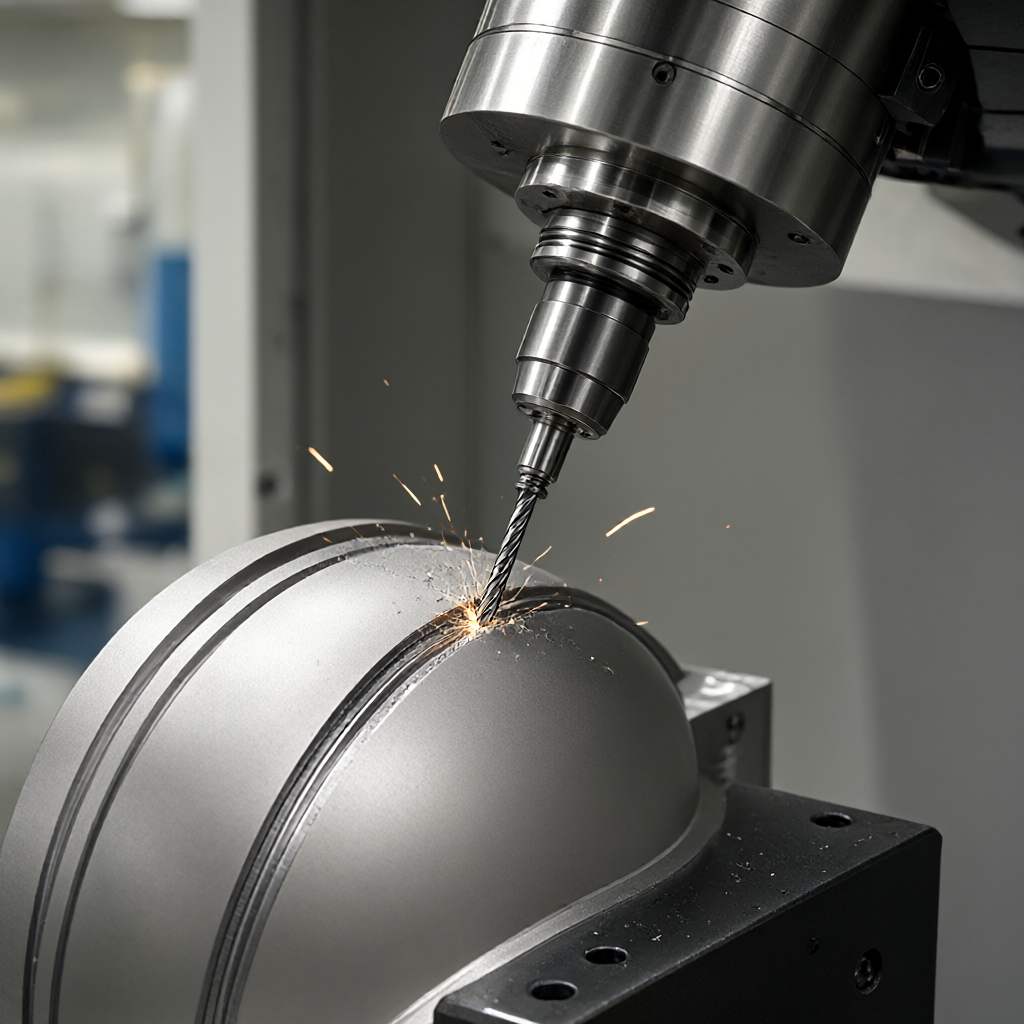
Comparación de parámetros clave del proceso.
| plan de procesamiento | Rugosidad superficial típica (Ra) | Tolerancia del ancho de ranura (±) | Materiales aplicables | limitación |
|---|---|---|---|---|
| Alimentación vertical de tres ejes | 1,6 - 3,2 µm | 0,05 milímetros | Aluminio/acero ordinario | La pared lateral de la cavidad profunda requiere múltiples cambios de herramienta y las marcas de corte afectan el sellado. |
| Fresado lateral de cuatro ejes | 0,8 - 1,6 µm | 0,02 milímetros | Aleación de titanio/acero inoxidable | Limitadas por el radio de giro, las ranuras extremadamente largas requieren múltiples empalmes. |
| Inclinación dinámica de cinco ejes | ≤ 0,8 µm | 0,01mm | Inconel/aleación de alta temperatura | Requiere ATC y almacén de herramientas de alta precisión, y requiere una gran cantidad de cálculos de programación. |
Los datos muestran que cuando se utiliza el procesamiento simultáneo de 5 ejes de ranuras de sellado de Inconel 718, al mantener constante el ángulo entre el eje de la herramienta y la línea normal de la superficie de la pieza de trabajo, la rugosidad de la superficie se puede reducir desde Ra 3,2 hasta Ra 0,8, lo que reduce significativamente la alteración de la superficie de sellado por protuberancias microscópicas.
El impacto directo de la selección de herramientas en la calidad de la pared de la ranura
Los parámetros geométricos de la herramienta son el primer nivel para controlar la precisión de la geometría. Para ranuras de sellado estrechas (ancho<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。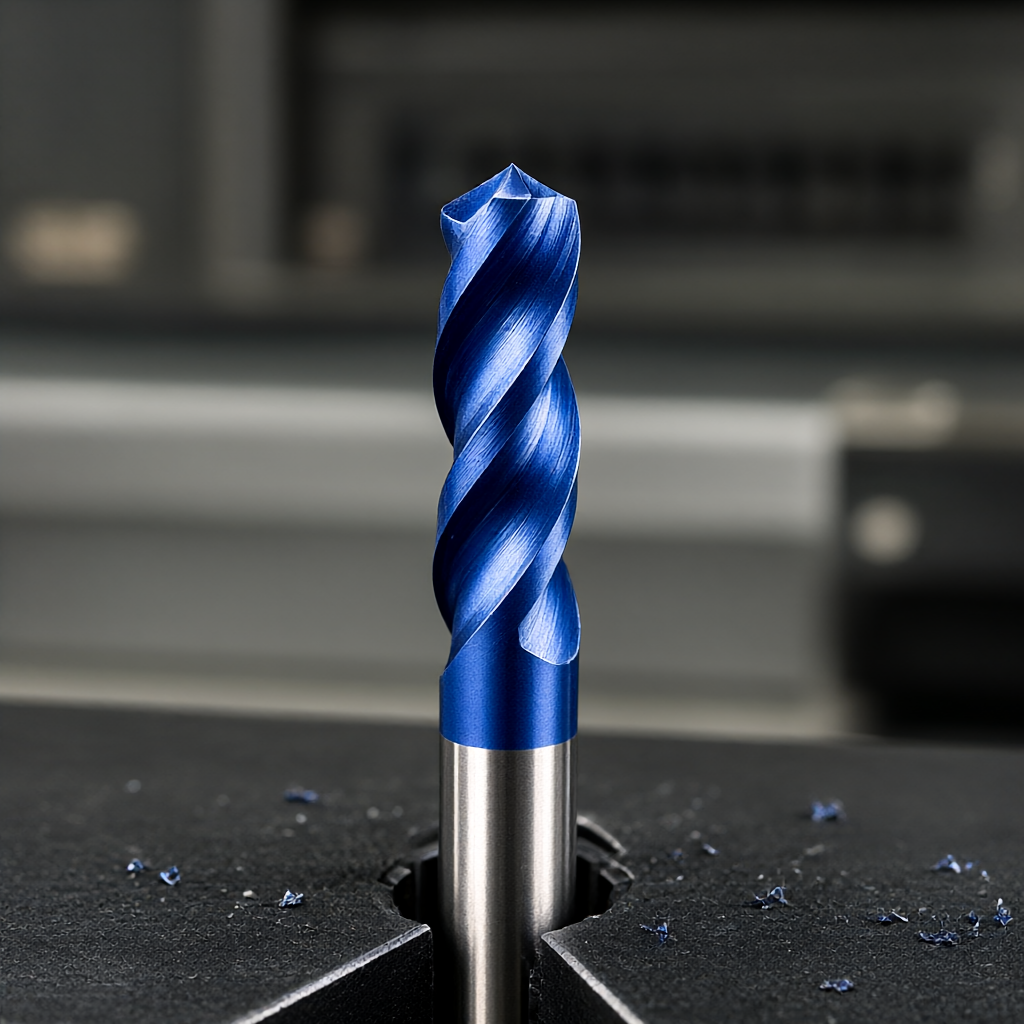
Estrategias de alimentación y velocidad de corte.
- Aluminio de alta velocidad: Para 7075-T6, la velocidad del husillo puede alcanzar 8000-12000 rpm, la velocidad de avance es de 3-5 m/min y se utiliza una gran profundidad de corte para eliminar la tensión.
- Aleación de titanio Ti-6Al-4V: Para evitar el endurecimiento, utilice una profundidad de corte pequeña (0,2-0,5 mm/rev), baja velocidad (5000-7000 rpm) y avance alto para evitar la sobrecarga de la punta de la herramienta.
- gestión del refrigerante: El espacio estrecho en la ranura del sello a menudo provoca una refrigeración insuficiente. Se recomienda utilizar lubricación de cantidad mínima (MQL) o herramientas de enfriamiento interno de alta presión para controlar la temperatura del área de corte por debajo de 50 °C.
Consideraciones de diseño de superficies de contacto y apilamiento de tolerancia
Cuanto mayor sea la precisión del mecanizado CNC, mejor. Es necesario realizar un análisis de apilamiento de tolerancia en función de las características del sello. Tomando las juntas tóricas como ejemplo, la norma ISO 3601-1 tiene recomendaciones claras para el ancho total y la profundidad de la ranura.Principio de asignación de tolerancia
Según el requisito de tolerancia general de ±0,01 mm, la tolerancia debe asignarse principalmente a las dimensiones más sensibles a la función de sellado. Por ejemplo, la tolerancia de la profundidad de la ranura controla la cantidad de precompresión y la tolerancia del ancho de la ranura controla el espacio de movimiento radial. Si la tolerancia de la profundidad de la ranura se establece en ±0,02 mm, la tolerancia del ancho de la ranura se puede relajar a ±0,03 mm para reducir la dificultad de procesamiento. Debe tenerse en cuenta que el radio R de la esquina inferior de la ranura debe ser ≥0,5 mm; de lo contrario, el coeficiente de concentración de tensión Kt aumentará significativamente y reducirá la vida útil.
Integridad de superficies y proceso de desbarbado
Después del fresado de ranuras de precisión, es posible que todavía queden entre 0,05 y 0,1 mm de rebabas o fibras residuales en la superficie. Esta es una causa común de "sello falso, fuga real".Comparación de soluciones de desbarbado
- Desbarbado mecánico: Utilice una lima o piedra de afilar de forma especial que coincida con la forma de la ranura. La ventaja es que no hay daños, pero la desventaja es que la eficiencia es baja y el ancho de la ranura es fácil de cambiar.
- Desbarbado electroquímico (ECC): Utilizando el principio de disolución electroquímica, es extremadamente eficaz en las rebabas de las ranuras de sellado de difícil acceso dentro de las piezas metálicas. Puede mantener el tamaño original y no tiene una capa de endurecimiento por trabajo en frío en la superficie. Se recomienda para aleaciones de titanio y acero inoxidable.
- Rectificado por vibración: Adecuado para lotes pequeños de piezas con dimensiones no críticas, el tiempo de rectificado debe controlarse estrictamente para evitar el desgaste excesivo de la pared de la ranura.
Para piezas estructurales aeroespaciales, se prefiere el ECC porque no solo elimina las rebabas, sino que también elimina la tensión de tracción residual causada por el corte, mejorando así la resistencia a la corrosión y la fatiga de la superficie de sellado.
Métodos de prueba y criterios de aceptación.
Los calibradores tradicionales no pueden detectar la precisión de la superficie de la ranura de sellado. Es necesario utilizar la siguiente combinación de métodos de detección:Indicadores de detección básicos
- Máquina de medición de coordenadas (MMC): Utilice una sonda para escanear el costado de la ranura para evaluar el ancho, la profundidad y la rectitud de la ranura. El diámetro de la sonda debe ser inferior a 1/5 del ancho de la ranura y normalmente se utiliza una punta de aguja de Φ0,8 mm o menor.
- Medidor óptico de rugosidad de superficies: Realice mediciones sin contacto del fondo de la ranura y de las superficies de contacto principales, registre la distribución del valor Ra y asegúrese de que no haya puntos altos anormales locales.
- Detección de fugas (prueba de presión): Antes del montaje, realice una prueba de retención de presión de nitrógeno o aire en las piezas con sellos instalados, aumente la presión a 1,5 veces la presión de trabajo y mantenga la presión durante 30 minutos. Si la caída de presión no supera el 1%, se califica.
Preguntas frecuentes
¿Cuál es el ancho mínimo para el procesamiento de ranuras de sellos de aviación?
Limitado por la fuerza de la herramienta y la vibración, el ancho mínimo de la ranura de sellado en el fresado CNC convencional es de aproximadamente 0,5 mm. Para espacios más estrechos, se recomiendan como alternativas el corte por láser o el mecanizado por descarga eléctrica (EDM).
¿Cómo garantizar Ra 0,4 μm de ranura de sellado de aleación de aluminio 7075?
Es necesario utilizar herramientas de carburo recubiertas (como el recubrimiento de TiAlN), fresado fino con pequeños pasos (0,1-0,2 mm) y pulido en el proceso final. Asegure un flujo de refrigerante suficiente para evitar la desviación dimensional causada por la deformación térmica.
¿El desbarbado ECC afectará las tolerancias de las ranuras?
La ECC es principalmente un proceso de disolución electroquímica con un ligero efecto de adelgazamiento uniforme en superficies desprotegidas (generalmente<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
¿La ranura de sellado de aleación de titanio necesita tratamiento térmico después del procesamiento?
Generalmente no es necesario. La aleación de titanio es sensible al calor. Si la deformación es grande después del procesamiento CNC, se puede tratar mediante recocido para aliviar tensiones. Sin embargo, el tamaño de la ranura de sellado debe ser estable después del recocido. Se recomienda completar primero todo el procesamiento mecánico, luego realizar el tratamiento térmico y finalmente pulir finamente la superficie de sellado.
¿Cómo mantener la consistencia del sellado de ranuras en la producción en masa?
La clave es la gestión de la vida útil de las herramientas. Establezca un modelo de desgaste de la herramienta y reemplace o reafile la herramienta cada 50-100 piezas procesadas. Utilice SPC (control estadístico de procesos) para monitorear el valor Cpk del ancho y la profundidad de la ranura, con un Cpk objetivo≥1,33 para garantizar la coherencia del lote.



