





En la fabricación de piezas aeroespaciales,Evaluación de riesgos de microfisuras tras el mecanizado CNC de piezas aeroespaciales y el pulido de espejosEs el eslabón central del control de calidad. Para piezas estructurales de paredes delgadas de aleación de titanio y aleación de aluminio, si el proceso de pulido no se controla adecuadamente, la tensión de tracción puede permanecer fácilmente en la superficie, lo que induce fragilidad por hidrógeno o agrietamiento por corrosión bajo tensión (SCC). Basado en la ciencia de los materiales y la tecnología de mecanizado de precisión, este artículo proporcionará un análisis en profundidad de las causas, los métodos de detección y las estrategias para evitar riesgos de microfisuras en toda la cadena, desde el desbaste y acabado CNC hasta el pulido espejo, ayudando a los ingenieros y compradores a establecer estándares de aceptación rigurosos.
Causas y mecanismos de las microfisuras en el pulido de espejos de calidad aeronáutica.
El pulido de espejos no es simplemente un corte físico, sino que implica un proceso compuesto de "rectificado mecánico + pasivación química". Para la aleación de aluminio 7075-T6 o la aleación de titanio Ti-6Al-4V comúnmente utilizadas en la aviación, el riesgo de microfisuras se origina principalmente a partir de los tres mecanismos físicos siguientes:
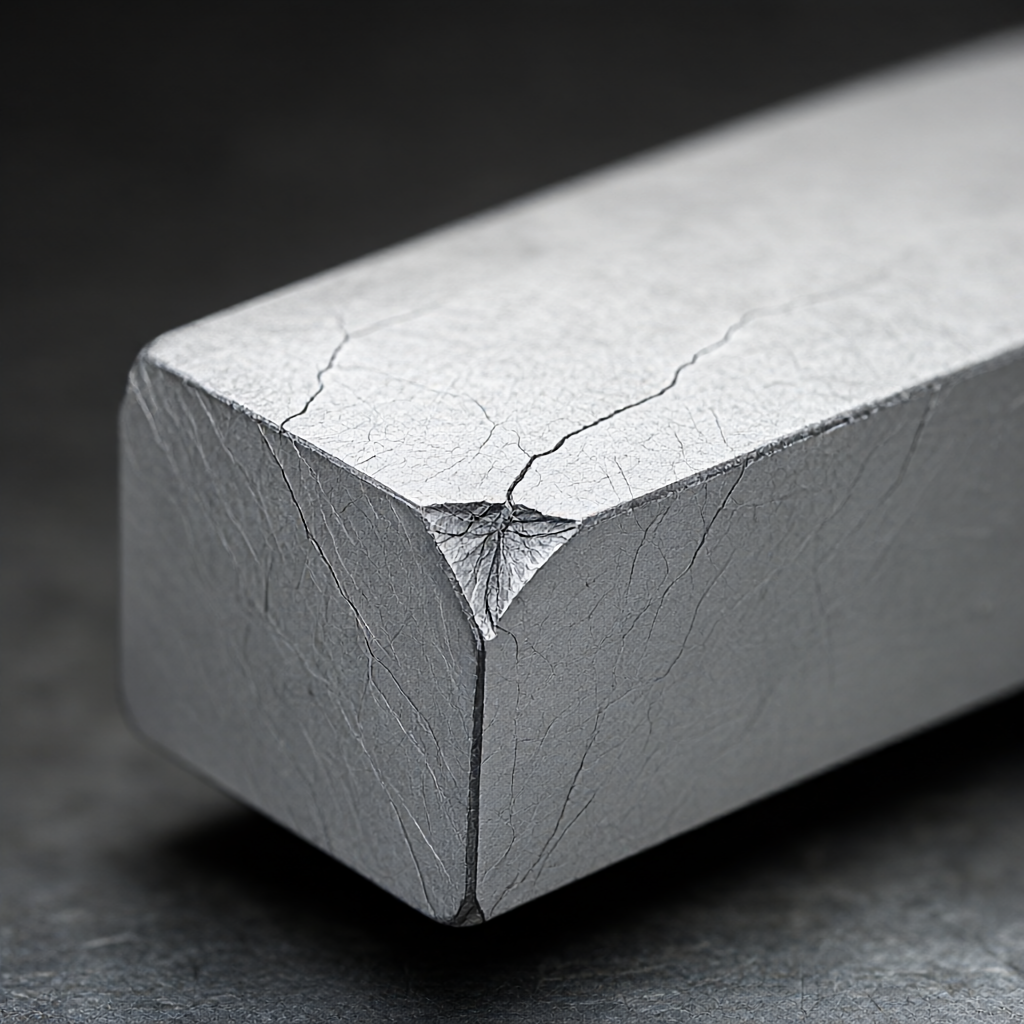
- Acumulación de estrés residual: Después del acabado CNC, generalmente existe tensión de tracción en la superficie. Si la fuerza de pulido es demasiado grande, la capa de deformación plástica formada por las partículas abrasivas incrustadas en la superficie aumentará aún más la tensión de tracción. Cuando la tensión local excede el límite elástico del material (por ejemplo, 7075-T6 es de aproximadamente 505 MPa), se formarán desgarros microscópicos.
- efecto de deformación térmica: La fricción del cabezal de la máquina pulidora de alta velocidad genera calor. Si el refrigerante es insuficiente, la temperatura local aumentará instantáneamente, provocando una expansión y contracción térmica desigual del material, lo que provocará grietas por tensión térmica.
- Penetración de hidrógeno en el material (para aleación de titanio): En el pulido electrolítico ácido o en el pulido químico inadecuado, los átomos de hidrógeno penetran en el límite de la red, lo que reduce la tenacidad del material y forma grietas latentes de fragilidad por hidrógeno.
Comparación de la sensibilidad de diferentes materiales al pulido de microfisuras.
Los diferentes grados de metales aeroespaciales tienen tolerancias muy diferentes al daño superficial. La siguiente tabla compara las características de riesgo y la sensibilidad de los parámetros del proceso de dos materiales aeroespaciales convencionales en el proceso de pulido de espejos:
| Grado de material | Principales modos de falla | Parámetros de proceso sensibles | Medios de pulido recomendados | nivel de riesgo |
|---|---|---|---|---|
| Aluminio 7075-T6 | El desgarro de la superficie y el daño pasivo de la película provocan corrosión. | Presión de pulido >0,5 MPa; velocidad de rotación >6000 rpm | Electrolito fuerte neutro + suspensión de alúmina | medio |
| Ti-6Al-4V | Fragilización por hidrógeno, corrosión por picaduras, fisuración por corrosión bajo tensión | Valor de pH de la solución de pulido ácida<2;抛光时间>30 años | Pulido químico neutro o esmerilado asistido por ultrasonidos | alto |
Nota: La aleación de titanio es extremadamente sensible al hidrógeno y el tiempo de preparación y inmersión de la solución de pulido químico debe verificarse mediante estrictas pruebas de cupones.
Optimización de la ruta del proceso: desde el desbaste hasta el pulido espejo
Para minimizar el riesgo de microfisuras, el diseño del proceso debe seguir el principio de "primero el alivio de tensiones". ShowyMetal suele utilizar la siguiente combinación de procesos en la producción en masa de piezas de aviación:
- Margen de fresado de acabado: Reserve un margen de pulido de 0,05 a 0,1 mm en el tamaño final, pero es necesario controlar la rugosidad de la superficie para que no supere Ra1,6 μm para evitar un corte excesivo durante el pulido posterior.
- Alivio del estrés por envejecimiento por vibración: El tratamiento de envejecimiento por vibración se realiza en las piezas antes del pulido para eliminar la tensión interna residual del mecanizado CNC, lo que hace que las piezas sean menos propensas a deformarse y agrietarse bajo la fuerza del pulido.
- Pulido graduado: Utilice lechada de molienda 600#, 1000#, 2000# y 5000# en secuencia. La limpieza se realiza entre cada etapa para evitar que partículas abrasivas gruesas se mezclen con la siguiente etapa y causen rayones. El fondo rayado suele ser la causa de las grietas.
Medios clave de detección: cómo identificar con precisión las microfisuras
En el caso de las piezas de espejos, las grietas submicrónicas son difíciles de detectar con el ojo humano y con la inspección visual (VT) convencional. Los estándares de aviación a menudo requieren la introducción de pruebas no destructivas (NDE) más avanzadas:
- Prueba de penetrantes fluorescentes (PT): Adecuado para grietas de apertura superficial. Se utiliza la acción capilar para hacer penetrar el agente fluorescente en las microfisuras y observarlas bajo luz ultravioleta. Para las aleaciones de titanio, se debe tener especial cuidado de que el penetrante no haga que penetre el hidrógeno.
- Pruebas de partículas magnéticas (MT): Solo aplicable a piezas de acero de aviación ferromagnéticas (como A286 e Inconel 718 no son aplicables en condiciones de recocido específicas y es necesario confirmar el magnetismo). Este método no se puede utilizar para aleaciones de aluminio y aleaciones de titanio no magnéticas.
- Observación metalográfica con microscopio óptico.: Para una inspección aleatoria, se toman muestras metalográficas de la superficie pulida de las piezas y se observa el espesor de la capa de deformación y las grietas con un aumento de 200x-500x. Es necesario controlar el espesor de la capa de deformación dentro de 50 μm.
- Pruebas ultrasónicas (UT): Adecuado para inspeccionar grietas internas y cercanas a la superficie, pero es difícil encontrar microgrietas muy poco profundas en la superficie del espejo. Generalmente se usa junto con PT.
Estándares de aceptación y sugerencias prácticas para evitar riesgos.
Al firmar un acuerdo técnico, el comprador debe aclarar los indicadores cuantitativos y evitar descripciones vagas y "sin fisuras". Se recomienda adoptar los siguientes indicadores:
- Control dual de rugosidad: No solo se requiere el brillo del espejo (Ra≤0.2μm), sino que también se debe probar simultáneamente el valor Rz (diferencia de altura de diez puntos) para evitar la existencia de picaduras profundas locales (daños por molienda). Generalmente se requiere Rz≤1,0μm.
- Correlación de la prueba de niebla salina: Si el entorno de trabajo de las piezas contiene niebla salina, se recomienda realizar una prueba de niebla salina de 480 a 960 horas (ASTM B117) en la superficie pulida. Las grietas acelerarán la expansión de la corrosión y la calidad del pulido se puede verificar indirectamente mediante la prueba de niebla salina.
- Pruebas de corrosión bajo tensión (SCC): Para piezas de aleación de titanio en un estado de alta tensión, se debe realizar una prueba SCC potenciostática de acuerdo con ASTM G36 para garantizar que no haya defectos que provoquen aberturas en la superficie después del pulido.
Los proveedores deben proporcionar registros completos de control del proceso "antes del pulido - después del pulido", incluido el número de malla de arena de pulido, el lote de ingredientes del fluido de pulido, la presión de contacto y la curva de tiempo, para que se pueda rastrear la trazabilidad cuando se produzcan microfisuras en el lote.
Preguntas frecuentes (FAQ)
¿Por qué las piezas de aleación de aluminio son propensas a la corrosión después del pulido espejo?
El proceso de pulido destruye la película de óxido natural sobre la superficie del aluminio. Si el líquido de pulido es muy ácido o no se neutraliza y pasiva a tiempo después del pulido, la superficie perderá protección y se producirá fácilmente corrosión por picaduras en un ambiente húmedo.
¿Se puede utilizar el proceso de pulido electrolítico para el pulido de aleaciones de titanio?
Sí, pero la temperatura del electrolito (normalmente ≤60°C) y el voltaje deben controlarse estrictamente. El sobrecalentamiento o el voltaje excesivo harán que el titanio absorba hidrógeno y provoque grietas por fragilidad por hidrógeno. Se recomienda utilizar un electrolizador de temperatura constante y controlar la densidad de corriente.
¿Cómo distinguir los rayones del pulido de las microfisuras?
Los rayones se distribuyen linealmente, en una sola dirección, y suelen recorrer toda la superficie; Las microfisuras son bifurcadas, reticulares o irregulares y tienen muy poca profundidad. Con la inspección con penetrantes fluorescentes (PT), las grietas generalmente muestran áreas de penetración que son más delgadas e intermitentes que los rayones.
¿Cómo garantizar la estabilidad de la calidad del pulido durante la producción en masa?
Establezca un gráfico SPC (control estadístico de procesos) para monitorear las tendencias del valor Ra de rugosidad y del valor Rz después del pulido. La primera y la última pieza de cada lote deben estar sujetas a muestreo con penetrantes fluorescentes. Una vez que la fluctuación excede el límite de control, la máquina debe detenerse inmediatamente para ajustar la presión y el tiempo de pulido.
¿Es suficiente la rugosidad de la superficie Ra0,4μm como criterio de aceptación del espejo?
Ra0,4μm pertenece al nivel óptico de alta precisión, pero es fácil ignorar Rz centrándose únicamente en Ra. Se recomienda que los criterios de aceptación se establezcan en Ra≤0,4μm y Rz≤0,8μm, y se debe utilizar un microscopio metalográfico de 500x para confirmar que no hay bandas de deformación microscópicas.
Conclusiones y recomendaciones de acción.
El mecanizado CNC y el pulido espejo de piezas aeroespaciales son esencialmente una gestión integral de la tenacidad del material y el estado de tensión. El riesgo de microfisuras no es incontrolable, sino que depende de la combinación refinada de los parámetros del proceso (presión, velocidad, medio) y los métodos de detección (PT, metalografía). Como fabricante de precisión, ShowyMetal se basa en 72 equipos CNC de ejes múltiples y estrictos sistemas de inspección óptica y de tres coordenadas para garantizar una precisión dimensional de ±0,01 mm. También evita eficazmente defectos latentes en la superficie pulida mediante la confirmación del primer artículo y la inspección del proceso.
Si está buscando un socio de procesamiento con capacidades completas de inspección y tratamiento de superficies para piezas estructurales de aleación de titanio o aleación de aluminio de grado aeroespacial, envíe dibujos y especificaciones técnicas a nuestro equipo de ingeniería. Según las características del material, personalizaremos para usted un plan de proceso completo que incluye alivio de tensiones, pulido graduado y pruebas de penetrantes, y le proporcionaremos un informe de inspección que cumpla con los estándares de aviación.



