





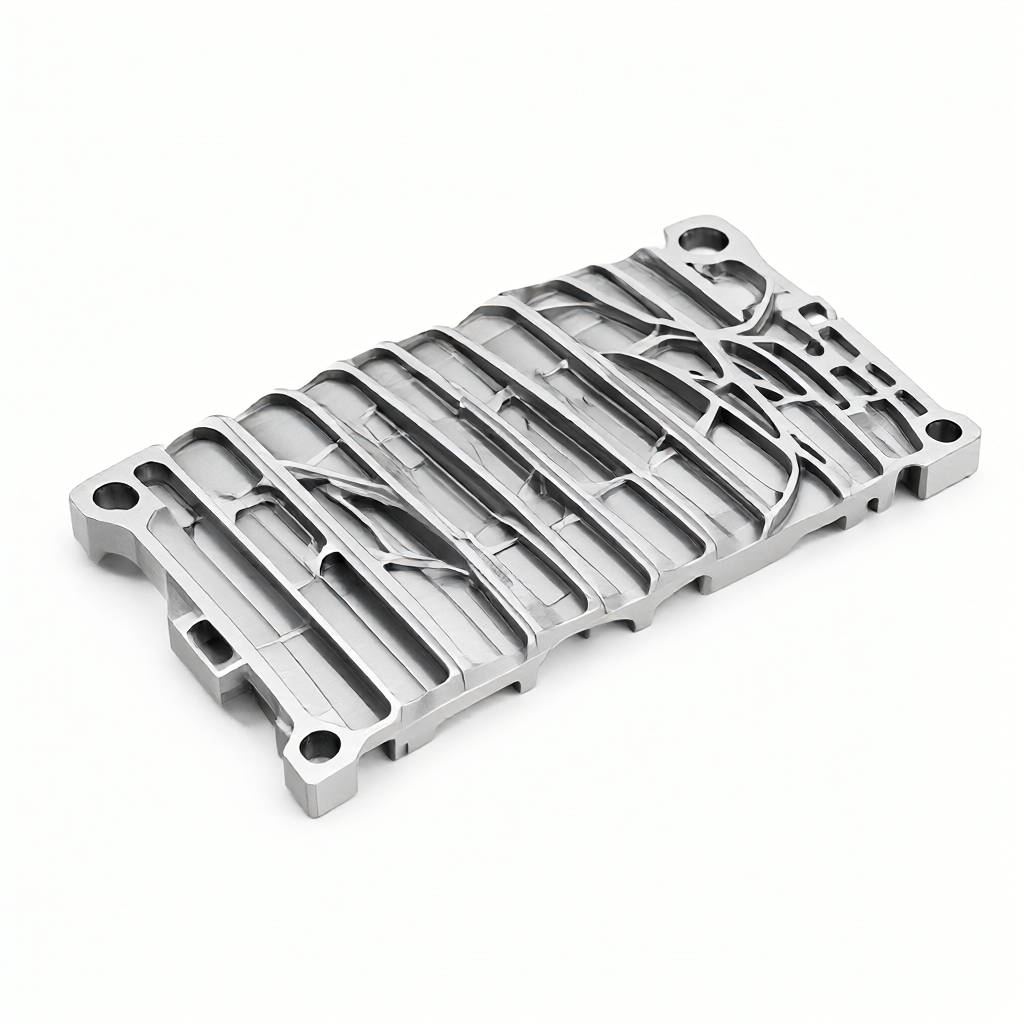
Dificultades en el control de la deformación durante el procesamiento de nervaduras delgadas para piezas aeroespaciales
En el campo aeroespacial, componentes como soportes de motor y conectores de tren de aterrizaje a menudo utilizan estructuras de nervaduras de paredes delgadas con altas relaciones entre nervaduras y espacios. Estas piezas suelen cortarse a partir de placas de aleación de aluminio o titanio. El grosor de las nervaduras suele estar entre 1,5 mm y 3 mm, y la altura de las nervaduras puede alcanzar más de 80 mm. Al procesar dichas piezas, las fuerzas de corte y el alivio de la tensión residual generado por el fresado CNC pueden fácilmente causar que las paredes delgadas se deformen o retuerzan, lo que resulta en dimensiones finales que están fuera de tolerancia. Muchos eslabones de fabricación ignoran el impacto acumulativo de la cadena de proceso sobre la deformación, lo que resulta en una falta de consistencia en la producción en masa.
El núcleo de la solución de este problema radica en comprender la respuesta material bajo el efecto de acoplamiento de "fuerza-calor-estrés". La deformación no se puede evitar por completo confiando únicamente en la selección de herramientas. Todo el proceso, desde los métodos de sujeción y las estrategias de profundidad de corte hasta los parámetros del proceso de mecanizado, debe optimizarse sistemáticamente. Este artículo tiene como objetivo explorar cómo controlar la deformación del procesamiento de nervaduras delgadas a través de medios de ingeniería y proporcionar una referencia práctica de parámetros para ingenieros y adquisiciones técnicas.
Principios de ingeniería de selección de materiales y alivio de tensiones residuales.
Grado del material y estado de tensión.
Los materiales comúnmente utilizados para piezas de paredes delgadas de aviación incluyen 7075-T651, 6061-T6 y Ti-6Al-4V. Entre ellos, la aleación de aluminio 7075 tiene una alta dureza pero una gran tensión interna. El estado T651 tiene un nivel de tensión residual más bajo que el estado T6 y es más adecuado para el procesamiento de paredes delgadas. Si utiliza 7075-T6, se recomienda programar un tratamiento de envejecimiento antes de terminar para estabilizar el estado de estrés. Para las placas delgadas de aleación de titanio, debido a su baja conductividad térmica (aproximadamente 6,7 W/m·K), el calor de corte se acumula seriamente y puede causar fácilmente deformación térmica. Es necesario reducir significativamente la velocidad de alimentación y reforzar la refrigeración.
La selección del material requiere una combinación de resistencia y trabajabilidad. Si el espesor de la nervadura es inferior a 2 mm, se recomienda dar prioridad al 6061-T6 para obtener un mejor rendimiento de corte. Aunque su resistencia es ligeramente inferior a 7075, en piezas estructurales que no soportan carga principal, su ventaja en la estabilidad del procesamiento es significativa y puede reducir la tasa de desechos.
Estrategia de sujeción: evitar la deformación de sujeción
La sujeción de nervaduras finas es el primer paso en el control de la deformación. La sujeción directa de placas delgadas con alicates de punta plana tradicionales provocará abolladuras locales y el rebote después de la descarga provocará desviaciones de la planitud. En la práctica de la ingeniería, se recomienda utilizar herramientas de adsorción al vacío o abrazaderas neumáticas personalizadas.
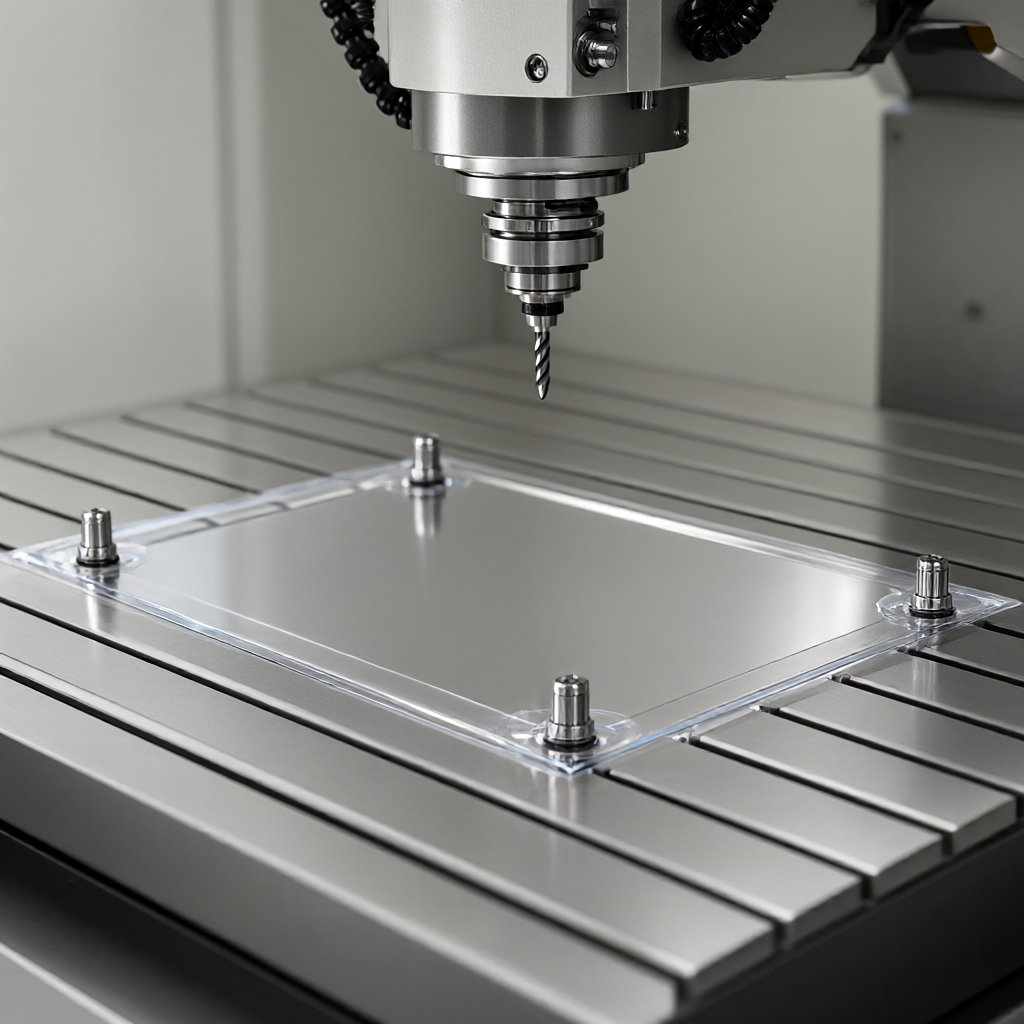
- Adsorción al vacío:Es adecuado para placas con superficie plana y espesor uniforme. La fuerza de adsorción se distribuye uniformemente y puede eliminar eficazmente la deformación del punto de pellizco. Es necesario asegurarse de que la superficie inferior de la pieza de trabajo esté sellada para evitar fugas de aire y una fuerza de adsorción insuficiente.
- Abrazadera neumática:El aire que sopla a través de microporos multipunto equilibra la presión para evitar tensiones concentradas en un solo punto. La densidad y el diámetro de los poros deben calcularse con precisión para evitar la vibración de las paredes delgadas causada por el impacto del flujo de aire.
- Soporte auxiliar:Agregue pasadores de posicionamiento o soportes de bloque en V en la parte posterior de las nervaduras para convertir la fuerza de sujeción en cargas distribuidas. La posición del punto de soporte debe evitar el área de procesamiento y garantizar que la altura del soporte sea constante y que el error se controle dentro de ±0,02 mm.
Antes de sujetar se debe realizar una prueba de tensión: después de la prueba de sujeción, mida la planitud de la superficie sin procesar. Si la deformación excede 0,05 mm/100 mm, es necesario ajustar la estructura de soporte o agregar almohadillas amortiguadoras.
Optimización de los parámetros de corte: reducción del calor y la fuerza de corte
La clave para procesar nervaduras delgadas con una alta relación de espaciado entre nervaduras es una pequeña profundidad de corte, alta velocidad y bajo avance. Al reducir el espesor de corte único (la profundidad de corte ap del eje Z se controla entre 0,5 y 1,0 mm), se reduce la fuerza de corte radial, reduciendo así la deformación lateral de la pared delgada.
Rango de parámetros recomendado (tomando como ejemplo la aleación de aluminio 7075)
Para procesar placas nervadas de 2 mm de espesor con una fresa de tres filos de Φ8 mm:
- Velocidad del husillo: 8000-10000 rpm para mantener una descarga suave de las virutas finales.
- Velocidad de avance: 150-250 mm/min, asegurando que el avance por diente f/z esté entre 0,03-0,06 mm.
- Profundidad de corte axial: fresado en capas, cada capa es de 0,5 mm, para evitar la liberación instantánea de tensión causada por un corte único.
- Método de enfriamiento: use lubricación de cantidad mínima de alta presión (MQL) o enfriamiento interno de alta presión para controlar la temperatura del fluido de corte por debajo de 40 °C para evitar la deformación térmica.
Para placas delgadas de aleación de titanio, la velocidad de rotación debe reducirse a 3000-4000 rpm, la velocidad de alimentación se reduce en un 50% y se utiliza fluido de corte estable a alta temperatura para mantener la vida útil de la herramienta y controlar la entrada de calor.
Diseño de rutas de proceso: colaboración multieje y alivio del estrés
Un solo proceso no puede eliminar la deformación acumulada y es necesario diseñar una cadena de proceso de "desbaste-alivio de tensiones-acabado". Para nervaduras complejas, se recomienda utilizar un centro de mecanizado de 5 ejes para optimizar la postura de la herramienta ajustando la inclinación del husillo para evitar interferencias con el vástago de la herramienta y mejorar la evacuación de viruta. En el mecanizado multieje, mantener un mejor ángulo de contacto entre la herramienta y la superficie de corte (aproximadamente 15°-30°) puede mejorar el acabado de la superficie por debajo de Ra0,8μm.
Después del mecanizado de desbaste, realice un envejecimiento natural (reposo de 24 a 48 horas) o un recocido para aliviar la tensión a baja temperatura (aluminio 200-250 ℃/4 horas) para liberar la tensión residual interna. A esto le sigue el acabado para garantizar la estabilidad dimensional. Esta cadena de proceso reduce las fluctuaciones dimensionales en la producción en serie en más de un 30%.
Comparación de soluciones: mecanizado general de 5 ejes versus empalme multiproceso
| Dimensiones de contraste | Mecanizado general de 5 ejes | Empalme multiproceso (3 ejes + volteo) |
|---|---|---|
| Número de sujeción | 1 vez (posicionamiento general) | 2-3 veces (posicionamiento de giro) |
| error acumulativo | Bajo, sin necesidad de posicionamiento secundario | Mayor, depende de la precisión del pasador de posicionamiento |
| Eficiencia de procesamiento | Tiempo de cambio alto y corto | Medio, se tarda mucho en cambiarse de ropa. |
| Requisitos del equipo | Requiere capacidad de enlace de 5 ejes | Una máquina estándar de 3 ejes será suficiente |
| Riesgo de deformación | Bajo, un posicionamiento y un procesamiento. | La sujeción media y múltiple aumenta la perturbación de la tensión |
Para piezas complejas con una alta relación entre nervaduras y espacios, el mecanizado integral de 5 ejes tiene ventajas significativas en el control de la deformación y es especialmente adecuado para escenarios con altos requisitos de consistencia de lotes.
Inspección de calidad y análisis de fallos.
La verificación definitiva de la prevención de deformaciones reside en la inspección. Se recomienda utilizar una máquina de medición de coordenadas tridimensionales (CMM) para recopilar datos de tamaño completo en nodos clave, centrándose en la altura de las nervaduras, la planitud de los orificios y los contornos. Para superficies altamente reflectantes, se puede utilizar el escaneo láser o la medición de luz estructurada para evitar que las sondas de contacto perforen paredes delgadas.
Si se produce una falla por deformación, se debe utilizar un software de análisis térmico para rastrear el proceso de corte e identificar áreas de acumulación de calor. Los modos de falla comunes incluyen: deformación del arco en el medio de la placa del piso (calentamiento desigual) y deformación del extremo (liberación de tensión de sujeción desigual). Registre la trayectoria de desgaste de la herramienta de cada lote para proporcionar una base para el ajuste de parámetros del siguiente lote.
Preguntas frecuentes
¿Cómo equilibrar la eficiencia y el control de la deformación en el procesamiento de nervaduras delgadas de aviación?
Se recomienda adoptar la estrategia de "margen de semiacabado de 0,1 mm + alivio de tensión + acabado" para sacrificar una pequeña cantidad de tiempo a cambio de estabilidad dimensional y evitar el rectificado repetido.
¿El procesamiento de láminas de aleación de aluminio 7075 requiere refrigeración especial?
Sí. Se recomienda utilizar enfriamiento interno de alta presión para mantener el caudal del fluido de corte por encima de 20 l/min para evitar la deformación térmica causada por la temperatura en el área de corte que excede los 150 °C.
¿Qué impacto tiene el mecanizado de 5 ejes en la rugosidad de la superficie de piezas de paredes delgadas?
Un ángulo de actitud razonable puede estabilizar la rugosidad dentro de Ra0,8μm, que es mejor que Ra1,6μm del mecanizado tradicional de 3 ejes, lo que reduce los procesos de rectificado posteriores.
¿Cómo determinar si en una pieza se ha producido deformación por relajación de tensiones?
Después de terminar, déjelo reposar durante 48 horas y vuelva a medir las dimensiones. Si las dimensiones cambian en más de ±0,02 mm, debe agregar un paso de alivio de tensión o ajustar la tolerancia del proceso.
¿Cómo garantizar la coherencia de 72 dispositivos en producción en masa?
Establezca un paquete de parámetros de proceso estándar, calibre periódicamente el descentramiento del diámetro de la herramienta (≤5 μm) y el descentramiento del husillo, y utilice el mismo lote de herramientas para garantizar un estado de corte constante.
Conclusiones y sugerencias de cooperación.
Controlar la deformación del procesamiento de nervaduras aeroespaciales delgadas con una alta relación de espaciamiento de nervaduras requiere el uso integral de pretratamiento del material, sujeción flexible, procesamiento multieje de pequeña profundidad de corte y tecnología de alivio de tensión segmentada. A través de las medidas de ingeniería anteriores, la precisión dimensional de las piezas de paredes delgadas se puede estabilizar en ±0,01 mm y la rugosidad de la superficie puede alcanzar Ra0,4 μm, cumpliendo con los estrictos requisitos de las piezas estructurales aeroespaciales. En el campo de la personalización de piezas CNC de precisión, contamos con un grupo de 72 equipos de 3/4/5 ejes, que brindan servicios integrales desde sugerencias DFM, simulación de procesos hasta control de consistencia de lotes. Si se enfrenta al problema del procesamiento de la deformación de piezas de paredes delgadas, puede proporcionar dibujos o muestras. Desarrollaremos un plan de proceso exclusivo para usted basado en las condiciones de trabajo reales y respaldaremos la entrega rápida de lotes en 15 a 25 días.



