





Causas y estrategias de supresión de marcas de vibración en el mecanizado CNC de piezas de paredes delgadas de aviación.
En el campo aeroespacial, las piezas estructurales de paredes delgadas de aleación de aluminio (como capós de motor, marcos de fuselaje, particiones de tanques de combustible) son extremadamente sensibles al peso y la rigidez, y el espesor de la pared a menudo se controla en el rango de 1,5 a 4 mm. Estas piezas son fácilmente propensas a sufrir vibraciones (marcas de vibración) causadas por una rigidez insuficiente del sistema herramienta-pieza-fijación durante el fresado CNC, lo que se manifiesta como picaduras periódicas, deterioro de la ondulación de la superficie (WR > 6,3 μm) e incluso desviaciones dimensionales de más de ±0,05 mm. Las marcas de vibración no solo afectan la calidad de la superficie aerodinámica y la vida útil ante la fatiga, sino que también provocan un aumento en las tasas de desechos por lotes y un aumento en los costos de retrabajo. El mecanismo central es: la excitación periódica de la fuerza de corte está cerca de la frecuencia natural (fn) del sistema. Cuando la relación de amortiguación ζ< 0.05 时,振幅发散形成稳定 chatter。抑制路径并非单一“放慢转速”,而需从刀具参数、夹持方案、加工顺序三端协同优化。本文基于 ShowyMetal 72 台 CNC 设备群中 5 轴中心机对航空铝薄壁的量产经验,给出可复现的工程解法,帮助采购方在技术协议中明确验收基准。
Diseño de abrazadera: lógica de mejora de la rigidez desde "presión puntual" hasta "fijación a la superficie"
Limitaciones de los accesorios tradicionales de pasador + espaciador
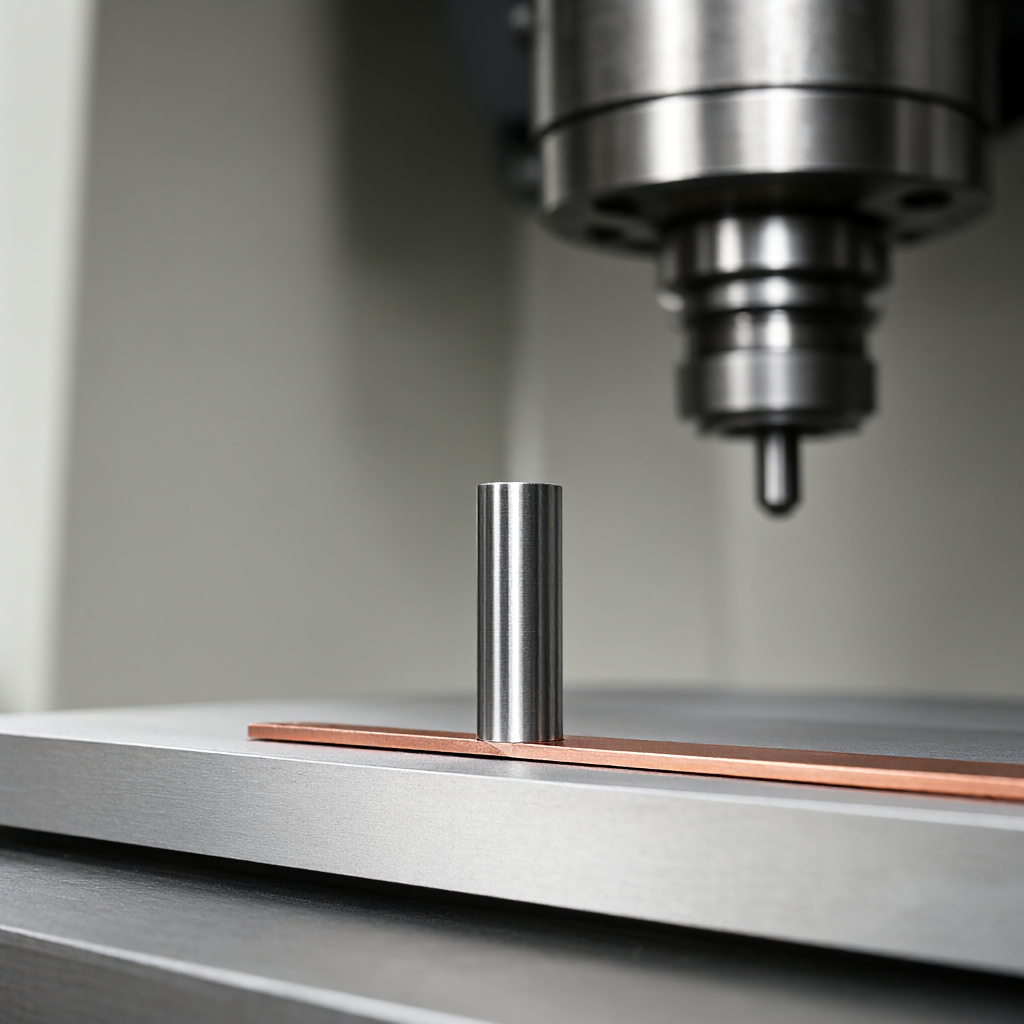
La mayoría de los talleres mecánicos continúan utilizando una combinación de pasador de acero de Ø8×40 mm + espaciador de cobre de 0,1 mm para aplicar una fuerza hacia abajo de 2,5 kN a un panel de aleación de aluminio 6061-T6 de 3 mm de espesor. El modelo FEA medido muestra que bajo la excitación de 8 kHz de esta estructura, el coeficiente de concentración de tensión en la raíz del pasador es Kt = 2,8, y la deformación plástica local se acumula en tres partes, lo que resulta en una dislocación de la junta de 0,02 mm, lo que conduce directamente al paralelismo excesivo en la dirección X-Y. Un problema más oculto es: la superficie de contacto entre el pasador y la pieza de trabajo es un contacto aproximado de la línea de superficie, y el área de soporte efectiva real< 15%,其余区域悬空,刀具高速飞切时薄壁段像“簧片”般颤动。这种夹具仅适用于厚壁(≥8 mm)或低转速(< 3000 rpm)粗加工场景,对航空薄壁精加工(转速 8000–15000 rpm,切深 ae ≤ 0.8 mm)几乎必然触发振纹。
Solución compuesta de adsorción al vacío + soporte local.
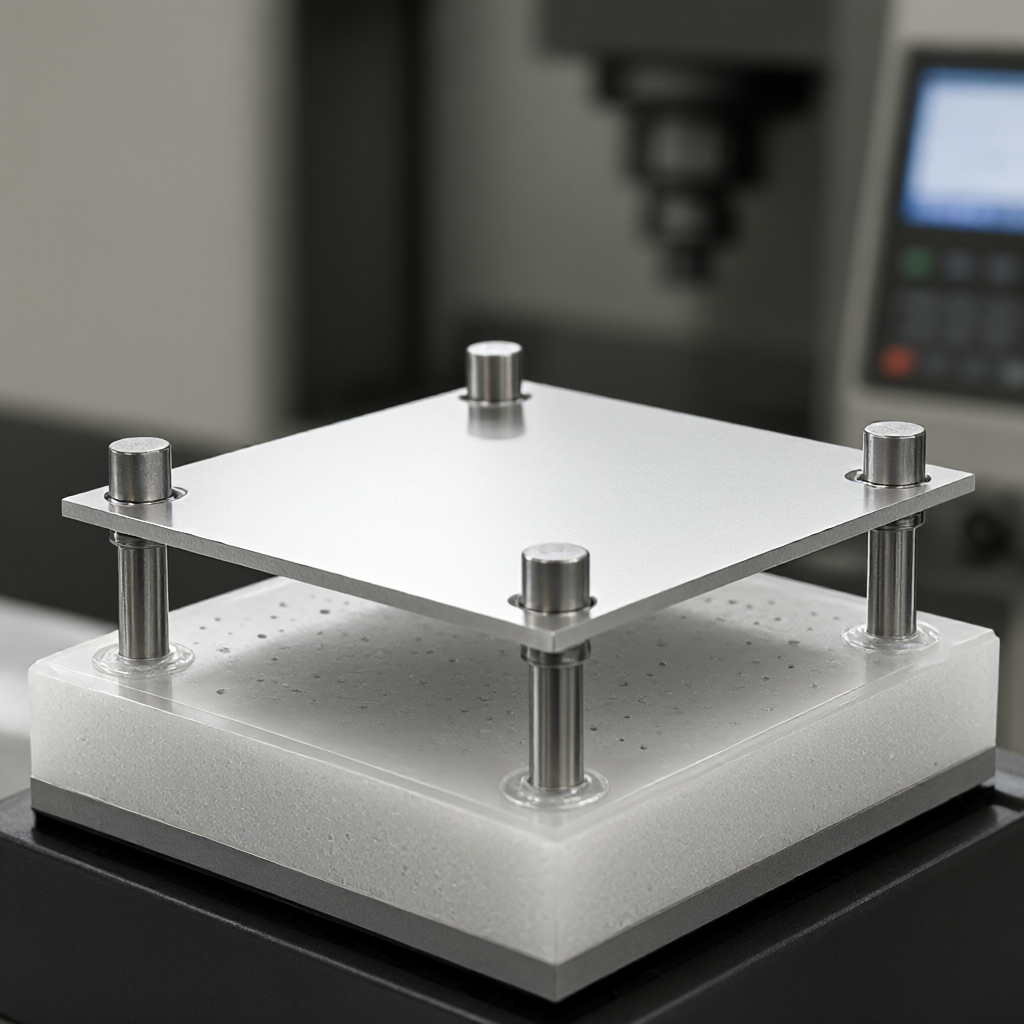
Para piezas de paredes delgadas, como placas planas de 2 a 4 mm de espesor, promovemos el uso de accesorios compuestos de “adsorción al vacío + pasador discreto”. La capa inferior es un cojín de poliuretano con una matriz de microorificios de Ø2 mm (espaciado entre orificios de 12 mm, cobertura del 8%), cubierto con una capa aislante de PTFE de 0,5 mm de espesor, y todo el panel está adsorbido por una presión negativa de 60 kPa; Se retienen entre 4 y 6 pasadores elásticos de Ø5 × 20 mm (material 17-7PH) en las cuatro esquinas y debajo de las características clave H900, coincidencia de módulo elástico), solo desempeña el papel de posicionamiento y antideformación, y no soporta la fuerza descendente principal. Esta estructura aumenta la frecuencia natural del sistema fn de 3,2 kHz a 9,8 kHz, evitando la banda de frecuencia principal (5–8 kHz) de transmisión husillo-herramienta y aumenta el umbral de vibración en aproximadamente un 40%. El mamparo 7075-T7351 de 2,8 mm de espesor medido se fresa con precisión en una máquina central de 5 ejes a 12000 rpm, ae=0,5 mm, f=0,12 mm/rev. La ondulación de la superficie WR se mantuvo estable entre 2,1 y 2,8 μm, el paralelismo ≤ 0,008 mm y el CPK ≥ 1,33 para un lote de 200 piezas. Esta solución es particularmente adecuada para piezas de marco con múltiples orificios de montaje y características de nervaduras densas. Es necesario confirmar con el diseñador durante la etapa DFM que la superficie de adsorción evite áreas de contacto posteriores del montaje.
Parámetros de herramientas y estrategias de corte: métodos cuantitativos para evitar zonas de resonancia
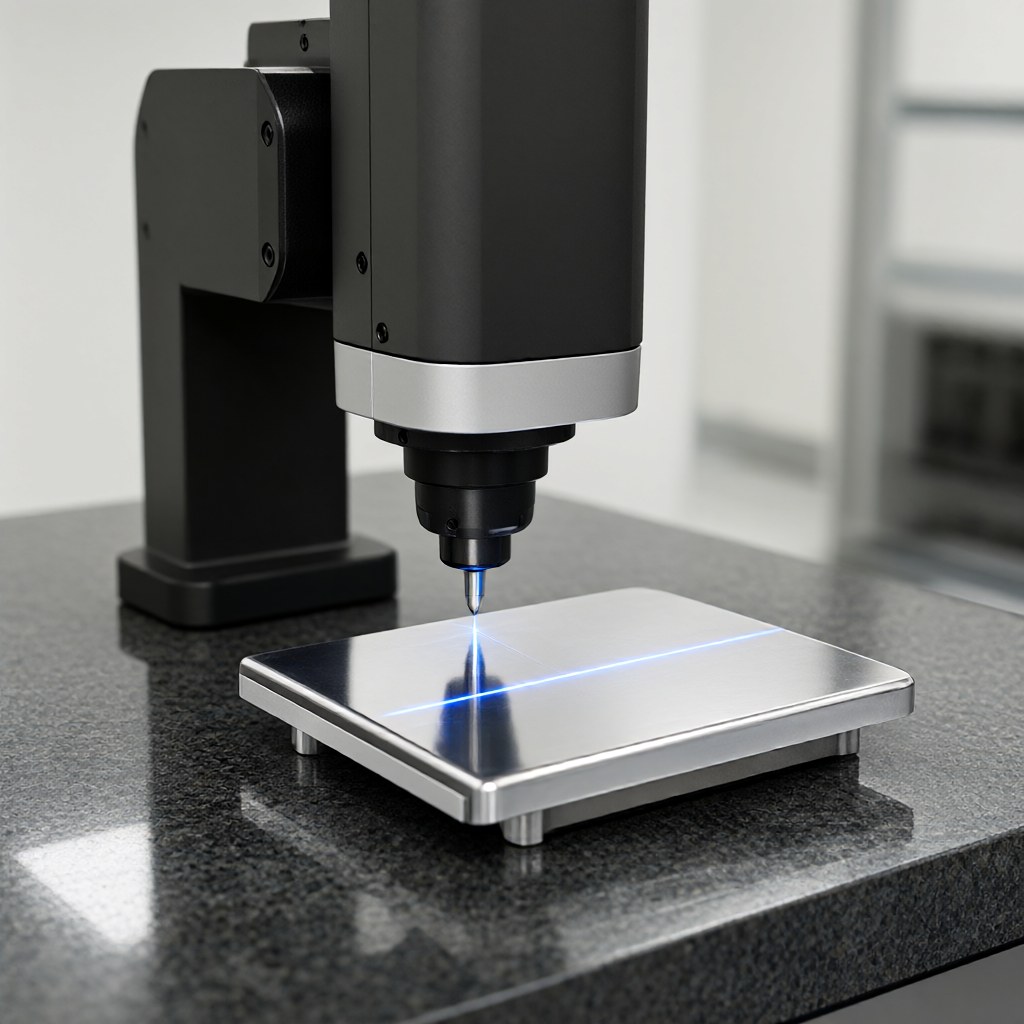
La supresión de marcas de vibración no se puede realizar sin ajustar ciegamente los parámetros sin el concepto de "dominio de mecanizado estable". En funcionamiento, la frecuencia de vibración fc de una combinación específica de herramienta y máquina debe calibrarse primero con una sonda de 0,2 mm o un interferómetro láser, y luego se puede deducir la ventana de velocidad segura en base a esto. Fórmula empírica: nsafe ∈ [fc/40, fc/25] × 60 rpm, redondeado para evitar una banda de frecuencia de ±10%. Por ejemplo, si una máquina central de 5 ejes utiliza una fresa de mango recubierta de carburo de Ø10 mm, fc = 7,5 kHz, la velocidad segura es de aproximadamente 11250 a 18000 rpm. Si es inferior a 10000 rpm, caerá fácilmente en la zona de vibración subarmónica. La selección del avance f debe satisfacer: f ≥ 0,05 × Dc mm/rev (Dc es el diámetro de la herramienta) para evitar la resonancia "número de dientes - frecuencia de pulso". Específico para el acabado de paredes de 2 a 3 mm de espesor, parámetros recomendados:
- Herramienta: fresa recubierta de microdiámetro de Ø6–Ø8 mm (TiAlN o AlTiN), estrías 4E, geometría con ángulo de ataque positivo de 15°, afilado Ra ≤ 0,2 μm
- Velocidad n: 10000–14000 rpm (ajustada según los resultados de la calibración fc)
- Profundidad de corte ae: 0,3–0,6 mm (el último corte de fresado fino no supera los 0,5 mm)
- Profundidad de corte axial ap: ≤ 0,8 × Dc, evite voladizos demasiado profundos
- Avance f: 0,08–0,15 mm/rev, lo que garantiza una penetración suficiente en cada diente pero sin desgarros
Detalles clave: antes del último corte de fresado fino de piezas de paredes delgadas, asegúrese de utilizar un margen de 0,2 a 0,3 mm para el fresado de semiacabado y la trayectoria de la herramienta adopta una estrategia híbrida de “igual altura + adaptativa” para mantener la carga de corte uniforme. Utilice un arco R ≥ 1,5 mm o una transición B-spline para cortar/retraer y desactive el corte recto G01 para evitar la vibración local causada por un impacto instantáneo. Se recomienda utilizar una cantidad mínima de lubricación MQL (atomización de aceite de 0,1 a 0,3 L/h) en lugar de una gran refrigeración por agua para evitar la deformación de la pared delgada de aleación de aluminio debido a los cambios de temperatura (ΔT > 15 °C, lo que significa una posible deformación de 0,01 a 0,02 mm/100 mm de extensión).
Secuencia de procesamiento y proceso de recocido: control de la deformación acumulativa
La mayoría de las piezas de paredes delgadas de la aviación se fresan o ranuran integralmente después de soldar el marco, lo que resulta en una distribución interna desigual de la tensión. Secuencia recomendada: Desbaste (dejando 0,8–1,2 mm de margen) → Reposo para aliviar tensiones (envejecimiento natural durante 24h o envejecimiento artificial a 175°C×2h) → Fresado semiacabado (dejando 0,2–0,3 mm) → Fresado fino (final 0,1–0,15 mm). Después de cada fresado se detectan los cambios en la longitud de la diagonal tridimensional X-Y-Z. Si ΔL/L > 0,005% es necesario añadir un resto o ajustar los parámetros de corte. Para la aleación de aluminio reforzada 7075-T7351, ae se puede relajar a 1,0–1,5 mm durante el fresado en desbaste, pero el cambio repentino en la profundidad del corte (como la raíz de la nervadura) debe cortarse en 3 capas, cada capa es de 0,5 mm, para evitar que la concentración de tensiones provoque la iniciación de grietas. ShowyMetal implementa cuatro puertas en la producción en masa: "Inspección de material entrante → Confirmación del primer artículo → Inspección de proceso → Inspección de envío completo". En la primera etapa del artículo, se debe utilizar una CMM de tres coordenadas para medir la posición de la superficie de montaje de la llave. Si la desviación excede ±0,015 mm, se suspenderá inmediatamente y se rastreará hasta la precarga del accesorio o el desplazamiento de la herramienta para evitar el desguace del lote.
Comparación de diferentes soluciones de fijación: escenarios aplicables y rentabilidad
| plan | Espesor de pared aplicable (mm) | Velocidad máxima segura (rpm) | Ondulación típica WR (μm) | Costo amortizado por aparato (valor relativo) | CPK de consistencia de lotes | Modos de falla típicos |
|---|---|---|---|---|---|---|
| Pasador + junta | ≥ 8 | ≤ 4000 | 4,5–8,0 | 1.0 | 1,0–1,2 | Desalineación de juntas y deriva de posicionamiento |
| Adsorción al vacío + pasador elástico | 2–6 | 10000-15000 | 1,8–3,2 | 3.5 | ≥ 1,33 | Contaminación de la superficie de adsorción y envejecimiento de la capa de PTFE. |
| Vacío de ajuste flexible + inflado localizado | 1,5–4 | 12000–18000 | 1,2–2,0 | 5.0 | ≥ 1,5 | La válvula de inflado está obstruida y el sello está degradado. |
Nota: El costo relativo se basa en pasador + junta 1,0; WR es el promedio medido del fresado de precisión a 12000 rpm; CPK se basa en 200 datos de producción en masa. La solución de vacío de laminación flexible requiere accesorios hechos a medida y el costo inicial del molde es alto, pero es adecuada para un solo número de material a largo plazo; Si el ciclo del proyecto es corto y la cantidad de materiales es mixta, la adsorción al vacío + pasadores elásticos son el punto de equilibrio. Al tomar decisiones de compra, se recomienda especificar WR ≤ 3,0 μm y paralelismo ≤ 0,01 mm como umbral de aceptación en el acuerdo técnico, y acordar la proporción de inspección por muestreo de tres coordenadas (como una inspección completa del 10% de dimensiones críticas).
Estándares de aceptación y métodos de detección: hacer “visibles” los patrones de vibración
Las marcas de vibración no pueden juzgarse únicamente mediante una inspección visual, sino que deben cuantificarse. Combinaciones de prueba recomendadas:
- Ondulación de la superficie WR: Interferómetro de luz blanca o perfilómetro de escaneo láser, longitud de muestreo de 10 mm, espaciado de muestreo de 0,01 mm, que informa WRmax y WRavg. Los estándares aeroespaciales normalmente requieren WRavg ≤ 3,2 μm para superficies finamente fresadas y ≤ 2,0 μm para superficies de ensamblaje de alto brillo.
- Paralelismo/Planicidad: La MMC de tres coordenadas mide al menos 9 puntos y el valor de desviación máxima después de ajustar el plano. Las piezas de paredes delgadas son propensas a desviaciones de "golpeteo" debido a la deformación del accesorio, y se deben informar los valores máximo/mínimo en lugar de los valores promedio.
- Tolerancia dimensional: Las posiciones de los orificios de montaje de las llaves están marcadas según GD&T (como Ø0,02 A B C) y se inspeccionan completamente con CMM; Las dimensiones no críticas se pueden monitorear en línea con un instrumento de medición neumático y se pueden liberar solo cuando CPK ≥ 1,33.
- residual de tensión interna: Medición de difracción de rayos X (DRX) de una capa superficial de 20 a 50 μm, respuesta a la tensión de tracción residual de piezas de paredes delgadas de aleación de aluminio 7075< 100 MPa,否则后续服役中可能应力腐蚀开裂。
ShowyMetal realiza una inspección de apariencia completa al 100 % antes del envío (superficie de alto brillo, sin rayones, sin defectos) + una inspección de tamaño completo del 100 % de dimensiones críticas + una inspección aleatoria del 5 % para detectar ondulaciones. El informe de inspección de la CMM y los datos del medidor de rugosidad se incluyen con la mercancía. El comprador puede estipular el derecho de una nueva inspección por parte de un tercero en el contrato y, en caso de disputas, prevalecerá la medición del árbitro.
Preguntas frecuentes
¿Cuál es el espesor de pared mínimo que se puede lograr mediante el mecanizado CNC de piezas de paredes delgadas de aviación?
El fresado convencional de 3/5 ejes puede procesar de forma estable aleaciones de aluminio 7075 o 6061 de 1,5 mm de espesor. Cuando se utiliza adsorción por vacío + accesorio de ajuste flexible, el límite inferior puede alcanzar 1,0 mm, pero debe combinarse con una velocidad de rotación baja (≤ 8000 rpm) y lubricación MQL. Se recomienda probar 3 piezas para verificar la cantidad de deformación.
¿Cómo predecir el riesgo de marcas de vibración desde la etapa de dibujo y redactar un acuerdo técnico?
La plataforma DFM marca todos los espesores de pared< 4 mm 的特征为“敏感面”,要求供应商提交夹具方案图与 chatter 频率标定报告;技术协议中明确 WR ≤ 3.0 μm、平行度 ≤ 0.01 mm、CPK ≥ 1.33 为验收硬指标,并约定 CMM 报告随货提供。
¿Las pinzas de vacío son adecuadas para piezas aeroespaciales con cavidades profundas o estructuras cerradas?
No aplicable directamente. Las piezas de cavidad profunda requieren una solución mixta de "presión puntual + inflado de aire": adsorción al vacío en el plano fuera de la cavidad y elevación de la vejiga de aire local dentro de la cavidad. Esta solución requiere instalaciones personalizadas y tiene altos costos de amortización. Sólo se recomienda considerarlo cuando el uso anual de un único número de material sea > 500 piezas.
¿Cuáles son las diferencias en los parámetros de corte entre piezas de paredes delgadas 7075-T7351 y 6061-T6?
7075 tiene mayor dureza (HRC 35–40). Se recomienda utilizar fresas CBN o PCD para herramientas resistentes al desgaste. ae se reduce a 0,3–0,5 mm yf es 0,06–0,10 mm/rev; 6061 tiene buena tenacidad y se puede utilizar carburo recubierto. ae se relaja entre 0,5 y 0,8 mm. Ambos deben evitar el enfriamiento por inundaciones y priorizar MQL.
¿Cómo planificar el ciclo de entrega e inspección de un lote de 200 piezas de paredes delgadas para aviación?
La entrega masiva de ShowyMetal incluye pruebas en 15 a 25 días. Se recomienda reservar 3 días para la confirmación del primer artículo, 2 días para la depuración del accesorio y 1 día para la inspección aleatoria y la reinspección. Si el WR está fuera de tolerancia, el ciclo de retrabajo será de aproximadamente 2 a 3 días (recorte + reinspección), por lo que se puede evitar el retrabajo por lotes aceptando WR ≤ 3,0 μm en la etapa de la primera pieza.
Conclusiones y recomendaciones de acción.
La esencia del control de marcas de vibración en piezas de paredes delgadas de aviación es la ingeniería de sistemas: la rigidez del dispositivo determina el límite superior, los parámetros de la herramienta determinan la eficiencia, la secuencia de procesamiento determina la deformación y el método de detección determina la confiabilidad. Si falta uno de los cuatro, la consistencia del lote colapsará. Como proveedor, ShowyMetal tiene la capacidad de personalizar máquinas centrales de 5 ejes, adsorción al vacío + accesorios de ajuste flexibles, con una precisión de ±0,01 mm, Ra0,4 μm y entrega por lotes en 15 a 25 días. Si tiene piezas de aviación 7075 o 6061 de 2 a 4 mm de espesor que deben producirse en masa, puede enviar modelos 3D (STEP) y dibujos (PDF). Proporcionaremos comentarios de DFM y bocetos del plan de instalación dentro de las 24 horas. Después de confirmar el proceso, podemos programar la producción y las pruebas. Una vez confirmada la primera pieza, realizaremos un seguimiento en lotes.



